Comment améliorer la finition de surface lors du meulage CNC ?
En fabrication de précision, la qualité de l'état de surface est essentielle pour la fonctionnalité, l'esthétique et la précision dimensionnelle. La rectification CNC est un procédé fondamental pour la fabrication de pièces aux tolérances serrées et aux exigences de finition élevées, notamment dans les secteurs de l'aérospatiale, du matériel médical et de la fabrication de moules. Cet article présente les principales stratégies et les facteurs permettant d'améliorer l'état de surface lors de la rectification CNC.
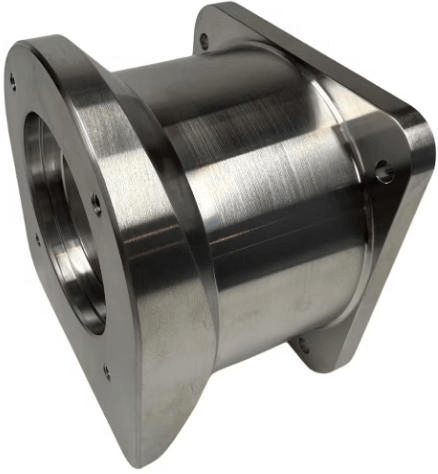
Table des Matières
Facteurs clés affectant la finition de surface lors du meulage CNC
1. Sélection de la meule
Les meules sont parmi les éléments les plus importants qui influencent la finition de surface . Le type d'abrasif, le type de liant, la taille et la structure des meules influent tous sur le mode d'enlèvement de matière de la pièce à usiner. Les grains plus grossiers enlèvent la matière plus rapidement et laissent une surface plus rugueuse, tandis que les grains plus fins offrent des surfaces plus lisses, mais avec un taux d'enlèvement de matière plus faible.
Par exemple, les abrasifs à base de nitrure de bore cubique (CBN) et de diamant peuvent être le meilleur choix pour les matériaux durs, offrant une durabilité et une finition optimales. Le type de liant utilisé, qu'il soit vitrifié, résineux ou métallique, joue également un rôle dans la conservation de la forme de la meule et l'élimination des abrasifs usés.
2. Dressage et dressage des roues
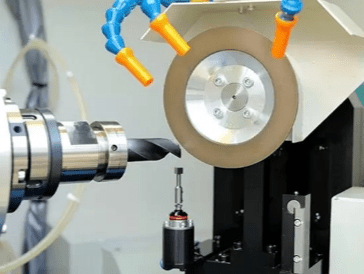
Au fil du temps, les meules perdent de leur tranchant et se couvrent de débris ou deviennent vernies. Le dressage permet de restaurer la capacité de coupe de la meule en éliminant le grain terne et en exposant de nouvelles surfaces rugueuses. Le dressage assure le maintien de la forme et de la concentricité souhaitées. Ces deux étapes sont essentielles pour éviter les vibrations, l'enlèvement de matière irrégulier et un mauvais état de surface. Un dressage irrégulier ou l'omission de cette étape entraîne généralement une mauvaise qualité de finition et des problèmes dimensionnels.
3. Rigidité et stabilité de la machine
La résistance structurelle d'une rectifieuse CNC a un impact significatif sur la finition de la surface. Des machines dotées d'une excellente rigidité et d'une grande précision minimisent les déflexions et les vibrations lors de la rectification, garantissant ainsi un processus de coupe stable et régulier. Toute flexion ou tout désalignement mécanique peut provoquer des marques de broutage ou des ondulations sur la surface. Des guides linéaires de précision, des broches robustes et des systèmes d'entraînement bien tendus contribuent à des surfaces plus lisses.
4. Paramètres de process
Les paramètres de coupe, tels que la vitesse d'avance, la vitesse de rotation de la meule et la longueur de coupe, sont tous liés à la qualité de la surface. Une vitesse d'avance plus lente et des vitesses de rotation de la meule plus élevées permettent généralement d'obtenir des finitions de meilleure qualité, car elles réduisent la force exercée sur chaque grain d'abrasif et limitent les dommages thermiques.
De plus, l'utilisation d'une profondeur de coupe plus faible lors des passes de finition permet de réduire les contraintes et les frottements, créant ainsi une texture de surface plus fine. Un mauvais réglage des paramètres peut entraîner une surchauffe, une mauvaise évacuation des copeaux et une mauvaise qualité de surface.
5. Application du liquide de refroidissement
Une alimentation efficace en liquide de refroidissement est essentielle pour réguler la chaleur et évacuer les copeaux de meulage. Un apport insuffisant en liquide de refroidissement peut provoquer un incendie, endommager les surfaces ou entraîner un étalement du matériau. Un choix judicieux du liquide de refroidissement et un positionnement adéquat des buses garantissent un refroidissement et une lubrification homogènes sur toute la zone de meulage. Pour les applications de haute précision, des systèmes de refroidissement haute pression ou par brouillard sont couramment utilisés afin de maintenir un environnement thermique optimal et d'éviter la dégradation des surfaces.
6. Propriétés du matériau de la pièce
La substance traitée peut avoir un impact direct sur la finition de surface obtenue. Les matériaux durs et résistants, comme la céramique, nécessitent des abrasifs spécifiques et des paramètres de finition délicats. Les métaux mous ou caoutchouteux, comme l'aluminium, peuvent obstruer la meule et créer une texture irrégulière. La dureté, la composition et la microstructure du matériau doivent être prises en compte lors du choix de l'équipement de rectification afin d'éviter les défauts tels que les microfissures, le maculage ou l'usure excessive de la meule.
7. Environnement et maintenance de la machine
Les conditions environnementales telles que les variations de température, les vibrations des équipements voisins et un entretien des machines peu soigné peuvent affecter la finition de la surface. L'équipement doit être installé dans un environnement à température contrôlée, exempt de toute source de vibrations externes. Le rechargement, sous forme de tests des systèmes de lubrification, d'étalonnage des axes et de remplacement des pièces d'usure, permettra d'obtenir une qualité de rectification et une finition de haute qualité.
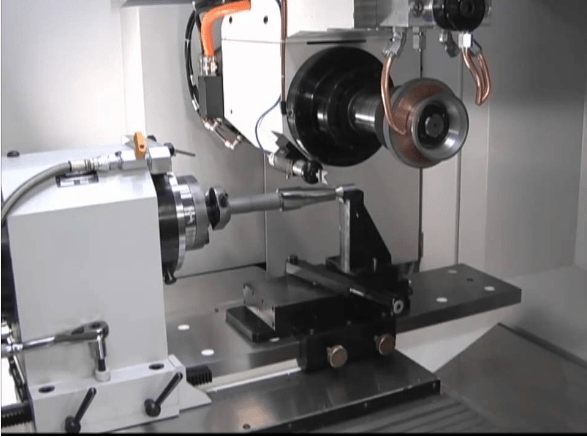
Techniques d'optimisation pour améliorer la finition de surface pendant Rectification CNC Processus
1. Optimisation des paramètres de broyage
Ajuster les paramètres de rectification est l'un des moyens les plus efficaces d'améliorer la finition de surface. Des vitesses d'avance réduites permettent à chaque particule abrasive d'enlever moins de matière en un seul passage, ce qui permet d'obtenir des surfaces plus lisses. De plus, l'augmentation de la vitesse de la meule permet une rectification plus précise, car le temps de contact entre la meule et la pièce est réduit.
Une profondeur de coupe plus faible lors des passes de finition peut réduire la force appliquée au meulage lors du processus de génération de chaleur et de déformation de surface. Cependant, ces avantages se font généralement au détriment des temps de cycle et nécessitent un équilibre entre efficacité et qualité de finition.
2. Sélection de la meule appropriée
Le type de meuleuse utilisé a une incidence importante sur l'état de surface final. Choisir une meule à gros grains (par exemple, de 180 à 400 grains) permet de réduire considérablement la rugosité. Les matériaux abrasifs doivent être adaptés à la dureté et aux caractéristiques thermiques de la pièce.
Par exemple, les meules CBN sont idéales pour l'acier trempé, tandis que les meules diamantées sont plus adaptées aux carbures et à la céramique. De plus, l'utilisation de meules à nuances tendres favorise l'auto-affûtage, ce qui assure un contact constant et évite les brûlures de surface.
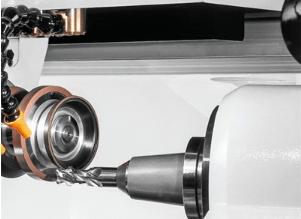
3. Dressage et dressage efficaces des roues
Le dressage et le rectification de la meule sont essentiels pour améliorer son profil de coupe et assurer un enlèvement de matière uniforme. Un dressage régulier améliore la surface de la meule, élimine les particules obstruantes et expose les particules abrasives coupantes, pour une finition plus lisse et de meilleure qualité.
Le dressage permet de garantir un fonctionnement régulier de la meule, sans voile axial ou radial susceptible de provoquer des irrégularités et des vibrations sur la pièce. Les systèmes automatisés de dressage en cours de fabrication améliorent la régularité et réduisent les délais de réparation.
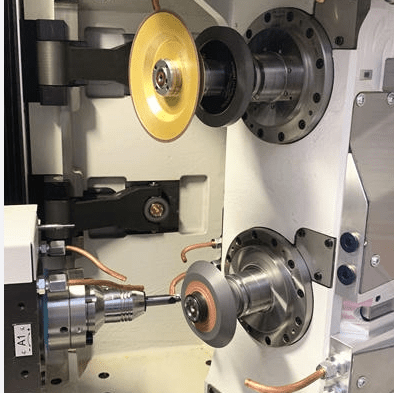
4. Mise en œuvre des passes Spark-Out
Les passes d'étincelage permettent aux meules de se déplacer autour de la pièce sans avance supplémentaire. Ce procédé élimine les pics résiduels et corrige les légers écarts de forme dus à la déflexion des meules ou à d'autres caractéristiques du matériau. L'intégration de plusieurs passes d'étincelage en fin de cycle améliore considérablement l'homogénéité des surfaces, notamment sur les pièces aux tolérances serrées.
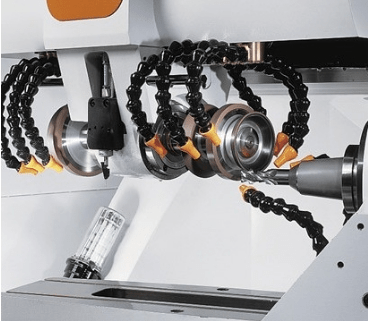
5. Amélioration des systèmes de distribution de liquide de refroidissement
Une application adéquate du liquide de refroidissement est essentielle pour garantir l'intégrité de la surface. Le liquide de refroidissement contribue à réduire la température de rectification, à évacuer les copeaux et à lubrifier la zone de rectification. L'utilisation de systèmes de refroidissement haute pression ou de buses de taille réglable permet une meilleure pénétration dans la zone de contact de rectification.
Cela réduit l'accumulation de chaleur et contribue à prévenir les imperfections de surface telles que les brûlures, la décoloration ou les microfissures. La filtration régulière du liquide de refroidissement contribue à prévenir la contamination et améliore la régularité du broyage.
6. Exploiter le contrôle adaptatif et la surveillance des processus
Les rectifieuses CNC les plus récentes intègrent des dispositifs de contrôle intelligents qui suivent des variables telles que la charge de rotation, les vibrations et la température. Ces systèmes ajustent automatiquement les conditions de rectification pour garantir des performances et une qualité de surface optimales.
Par exemple, si un système détecte une augmentation de la charge due à l'émoussement de la meule et déclenche le processus de dressage ou une réduction de la vitesse d'avance en temps réel, des mécanismes de rétroaction intelligents peuvent améliorer la régularité et la qualité de la finition dans différentes conditions du lot.
7. Considérations environnementales et de maintenance
Un environnement de meulage stable est souvent négligé, alors qu'il est crucial d'assurer une qualité de finition uniforme. Les variations de température extérieures peuvent provoquer une dilatation thermique des pièces de la machine, ce qui peut entraîner des variations de finition.
La rectification CNC doit être effectuée dans des zones climatisées et les vibrations générées par les machines à proximité doivent être réduites. Un entretien régulier des rails de guidage, des roulements de broche et des vis à billes est également essentiel pour préserver la précision de la machine et minimiser les vibrations.
8. Préparation du matériau de la pièce
La finition de surface ne dépend pas uniquement de la rectification ; le prétraitement en usinage CNC joue également un rôle important. S'assurer que la pièce est exempte de saletés, de calamine et de rugosités excessives avant la rectification permet d'optimiser le processus et d'améliorer le résultat final. Dans certains cas, les opérations de rectification avant tournage ou fraisage doivent être optimisées afin de minimiser la rugosité de la première surface.
Considérations matérielles dans la rectification CNC
Ce tableau décrit comment les différentes propriétés des matériaux affectent les stratégies de rectification CNC et la qualité de la finition de surface.
| Type d'ouvrage | Caractéristiques | Défis | Conseils d'optimisation |
| Acier trempé | Dureté élevée, excellente résistance à l'usure | Le risque de brûlure Usure des roues | Utilisez un débit de liquide de refroidissement élevé pour réduire la profondeur de coupe et ralentir la vitesse d'alimentation |
| Carbure | Extrêmement résistant et cassant | Microfissuration et dommages thermiques | Utiliser une faible pression de meulage. meules diamantées avec un liant en résine |
| Acier Inoxydable | Le matériau est solide et durcit facilement. | Masquage, sensibilité à la chaleur | Application agressive du liquide de refroidissement à débit modéré |
| Aluminium | Roues flexibles, souples et sensibles à la charge | Taches de surface, colmatage des roues | Utiliser des roues à structure ouverte, de petites coupes et une pression de liquide de refroidissement élevée |
| Titane | Réactif, faible conductivité thermique | Vitrage des roues, fissuration thermique | Utilisez des roues tranchantes, gérez la chaleur et utilisez beaucoup de liquide de refroidissement |
| Fonte | Fragile, bonne usinabilité | Génération de poussière, écaillage des bords | Utilisez un brouillard de liquide de refroidissement ou séchez-le et ralentissez la vitesse de la roue. |
| Céramique | Extrêmement dur, cassant et résistant | Écaillage, usure importante des outils | Utilisez une faible vitesse d'avance ainsi qu'une vitesse lente pour la roue et un débit élevé de liquide de refroidissement |
| Plastiques et composites | Un point de fusion bas correspond généralement à des charges aux propriétés abrasives | Délaminage, fusion ou obstruction de la roue | Utilisez un meulage à basse vitesse, évitez l'accumulation excessive de chaleur |
Outils de mesure et d'inspection pour la finition de surface dans la rectification CNC
Obtenir la finition de surface souhaitée n'est qu'une partie du défi, et la capacité à mesurer et à inspecter précisément cette finition est tout aussi cruciale. Sans outils de mesure et d'inspection appropriés, les fabricants rencontrent des problèmes de qualité, augmentent la charge de travail et engendrent l'insatisfaction des clients.
Comprendre les mesures de finition de surface
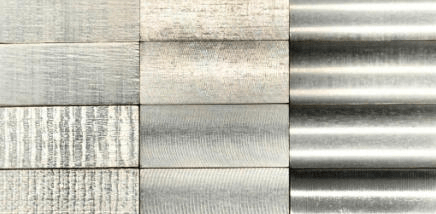
L'état de surface est généralement mesuré à l'aide de mesures de rugosité telles que R (rugosité normale arithmétique) ou Rz (hauteur moyenne du pic à la vallée), ainsi que Rt (élévation totale du profil de rugosité). Ces mesures permettent de définir le degré de lissé ou de texture d'une zone et influencent l'étanchéité, l'usure ou le glissement des pièces en fonctionnement. La meilleure méthode d'inspection dépend du niveau de précision requis, du type de matériau utilisé et de la forme du composant.
| Métrique | Nom complet | Définition | Unité | Ce qu'il indique |
| Ra | Rugosité moyenne arithmétique | La moyenne des différences absolues par rapport à la ligne de surface moyenne sur une période d'échantillonnage prolongée | Micromètres (euh) | Un indicateur général de la douceur de la surface |
| Rz | Hauteur maximale moyenne du profil | La distance verticale moyenne entre les cinq sommets les plus élevés et les cinq vallées les plus profondes | Micromètres (euh) | L'extrême rugosité des reflets est supérieure à Ra |
| Rt | Hauteur totale du profil | La distance verticale qui se trouve entre le sommet ayant l'altitude la plus élevée et la vallée ayant l'altitude la plus basse dans la longueur d'évaluation | Micromètres (euh) | Écart de surface maximal |
| Rq | Rugosité quadratique moyenne | Racine carrée de la moyenne des écarts au carré de la ligne moyenne | Micromètres (euh) | Plus sujet à des écarts de grande ampleur que Ra |
| Rp | Hauteur maximale du pic du profil | La hauteur du pic est mesurée à partir de la ligne moyenne jusqu'au pic ayant le profil le plus élevé. | Micromètres (euh) | Évaluer la plus grande saillie |
| Rv | Profondeur maximale de la vallée du profil | La profondeur de la vallée depuis la ligne médiane jusqu'à la vallée la plus profonde | Micromètres (euh) | Évaluer le défaut de surface le plus étendu |
| Sk | Profondeur de rugosité du noyau | La hauteur de la zone de matériau de base dans une courbe portante | Micromètres (euh) | La mesure des surfaces d'appui résistantes à l'usure |
Outils courants pour l'inspection de surface
Contacter Profilomètres
Les profilomètres à contact sont parmi les outils les plus couramment utilisés pour contrôler l'état de surface lors de la rectification CNC. Ils utilisent un diamant à pointe élastomère qui suit la surface et mesure les hauteurs et les creux le long du tracé linéaire. Les données recueillies sont ensuite converties en valeurs de rugosité telles que Ra ou Rz. Les profilomètres à contact sont très précis et largement utilisés dans les normes industrielles.
Cependant, ils peuvent ne pas convenir aux surfaces délicates ou aux géométries complexes en raison de la pression du stylet et de la nature linéaire des mesures.
Profilomètres optiques sans contact
Les profilomètres optiques sans contact utilisent la lumière, généralement la lumière blanche ou l'interférométrie laser, pour observer la surface sans la toucher. Ces appareils peuvent créer des cartes 2D et 3D de haute qualité de la texture de la surface, capturant ainsi d'infimes détails à une résolution submicronique.
Elles sont idéales pour les matériaux mous et sensibles, ou pour les applications où le contact avec le stylet pourrait endommager la finition. Les méthodes sans contact sont plus rapides et plus adaptées à la mesure de surfaces irrégulières ou courbes, bien qu'elles puissent être plus sensibles à la réflexion de surface et au bruit ambiant.
Microscopie à force atomique (AFM)
La microscopie à force atomique offre une précision nanométrique pour l'examen de surfaces ultra-hautes, notamment en micro-usinage ou en fabrication sophistiquée. L'AFM effectue ce balayage en balayant la surface d'un objet pointu et en mesurant les forces qui agissent sur lui. Malgré une lisibilité inégalée, l'AFM est généralement utilisé dans la recherche, les semi-conducteurs ou les applications nanotechnologiques en raison de sa complexité, de la taille réduite de la zone à balayer et de son coût unique.
Testeurs de rugosité de surface avec unités portables
Les rugosimètres portables sont pratiques et flexibles, utilisables sur site ou en ligne. Ces appareils utilisent généralement des mesures par contact, mais sont spécifiquement conçus pour une vérification rapide, et non pour des rapports métrologiques complets. Ils sont généralement utilisés dans les environnements de fabrication nécessitant un retour d'information immédiat et permettent aux opérateurs d'ajuster immédiatement les paramètres de rectification.
Scanners laser 3D
Les scanners laser 3D sont désormais utilisés dans les applications de rectification CNC, notamment pour les pièces CNC sur mesure aux formes complexes et aux formes libres. Ils capturent le contour complet de la surface en analysant l'objet et en créant un modèle numérique 3D. Ils facilitent non seulement l'analyse de la rugosité, mais aussi la détection des distorsions de forme et des variations dimensionnelles. Bien qu'ils ne soient généralement pas utilisés exclusivement pour la finition de surface, ces scanners peuvent fournir des informations utiles au contrôle qualité.
Intégration avec les systèmes CNC et l'automatisation
Les systèmes de rectification CNC avancés permettent d'intégrer l'inspection des états de surface directement sur les lignes de production grâce à la jauge en cours de fabrication et au retour d'informations des capteurs. Ces systèmes permettent un suivi en temps réel des vibrations, de l'usure de l'outil ou des signaux acoustiques, qui peuvent être reliés aux motifs de l'état de surface.
Grâce à la combinaison de données de capteurs et de systèmes de contrôle logiciels, les appareils sont capables de modifier automatiquement les vitesses d'alimentation ou de démarrer des processus pour habiller la surface afin de conserver les niveaux de finition souhaités, sans intervention.
Résumé
L'amélioration de l'état de surface en rectification CNC est un problème complexe qui doit être maîtrisé par le choix de l'outil, le réglage de la machine, les paramètres du procédé et les conditions environnementales. Une approche systématique, accordant une priorité élevée à la maintenance des meules, à l'étalonnage de la machine et au paramétrage précis, permettra aux fabricants d'obtenir systématiquement des finitions de haute qualité, conformes ou supérieures aux normes industrielles.