Emboutissage des métaux ou moulage sous pression : lequel choisir ?
Dans le domaine de la fabrication de pièces métalliques, l'emboutissage des métaux et le moulage sous pression sont deux procédés de production largement utilisés. Bien que les deux méthodes soient capables de produire des composants métalliques à haute résistance, elles diffèrent considérablement en termes de flux de processus, de matériaux appropriés, de précision du produit et de contrôle des coûts.
Comment choisir le procédé le mieux adapté à votre projet ? Nous allons ici vous présenter en détail les différences entre l’emboutissage et le moulage sous pression afin de vous aider à faire le bon choix.
Table des Matières
Partie 1. Qu'est-ce que l'emboutissage des métaux ?
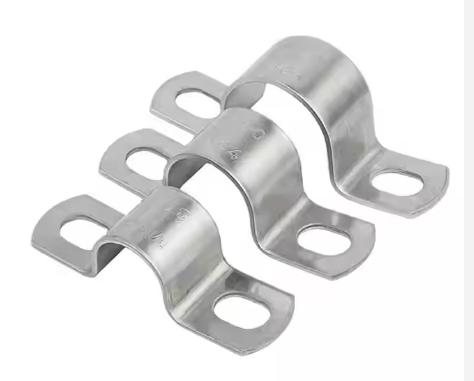
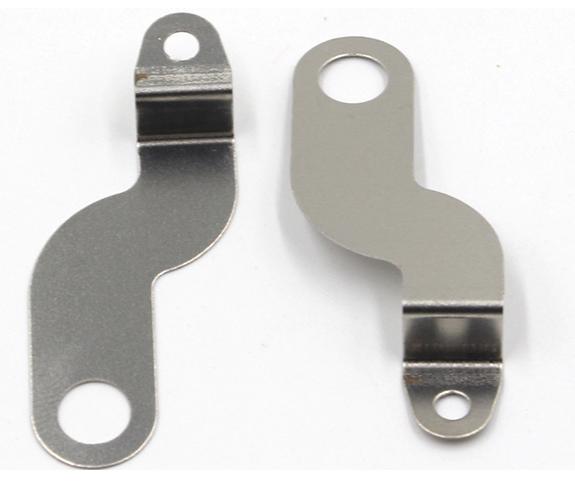
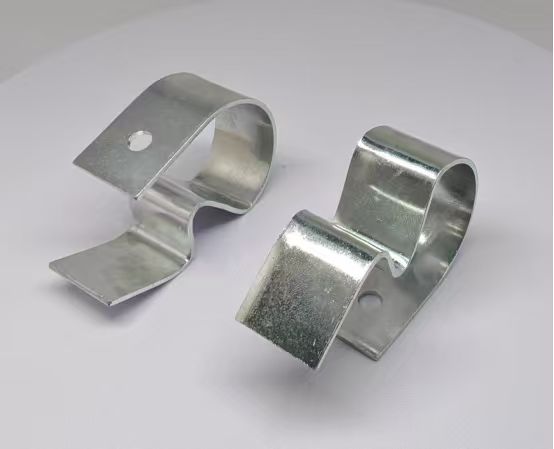
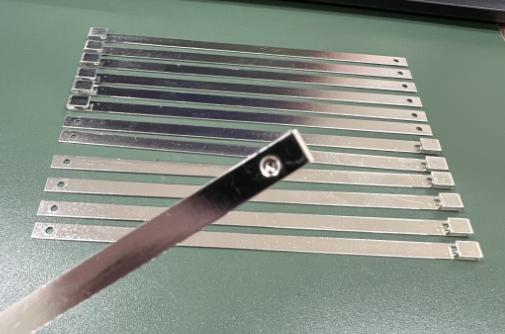
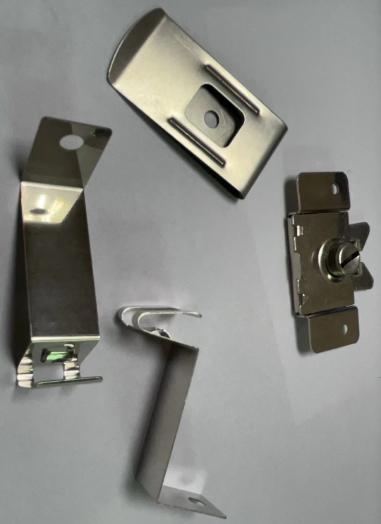
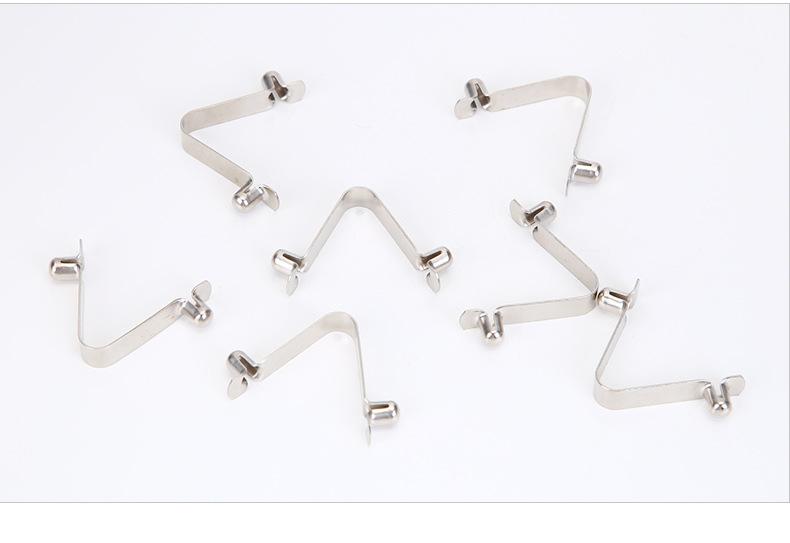
L'emboutissage est un procédé de fabrication qui consiste à donner forme à des tôles plates à l'aide d'outils spécifiques et d'une presse mécanique. Les opérations courantes d'emboutissage comprennent le découpage, le poinçonnage, le pliage, le frappage, le gaufrage et l'emboutissage profond.
Le procédé utilise généralement des matériaux en bobine ou en feuille, qui sont introduits dans une presse où une force est appliquée pour donner au métal des formes spécifiques.

Principales caractéristiques de l'emboutissage des métaux :
Exigences matérielles :
L'emboutissage des métaux est particulièrement adapté aux tôles fines telles que l'acier au carbone, l'acier inoxydable, l'aluminium, le laiton et le cuivre. Le métal doit avoir une bonne ductilité pour se déformer sans se fissurer.
Vitesse de production élevée :
L'emboutissage des métaux est idéal pour la production en grande série. Une fois la matrice configurée, le processus peut être automatisé et exécuté en continu, offrant une excellente efficacité.
Coût unitaire inférieur :
Bien que les coûts d'outillage initiaux (configuration de la matrice et de la presse) puissent être importants, le coût par pièce diminue considérablement dans la production à grande échelle, ce qui le rend très économique pour la fabrication de masse.
Précision modérée :
L'emboutissage est bien adapté aux pièces simples à moyennement complexes, avec des tolérances qui répondent aux besoins de la plupart des composants structurels et fonctionnels. Des tolérances plus précises peuvent nécessiter des opérations secondaires.
Applications communes:
- Pièces automobiles:Largement utilisé pour les panneaux de carrosserie, les cadres de porte, les supports, les ailes et autres composants structurels.
- Composants de l'appareil:On le trouve dans les machines à laver, les réfrigérateurs, les climatiseurs et autres appareils électroménagers comme supports ou boîtiers structurels internes.
- Composants électriques et matériels: Tels que les connecteurs, les bornes, les boîtiers et les plaques de montage.
- Cadres et boîtiers métalliques:Utilisé dans l'électronique grand public, les équipements de bureau et les boîtiers industriels.

Partie 2. Qu'est-ce que le moulage sous pression ?
Le moulage sous pression est un procédé de moulage de précision dans lequel du métal en fusion, généralement des alliages d'aluminium, de zinc ou de magnésium, est injecté sous haute pression dans un moule en acier trempé (matrice). Une fois que le métal remplit la cavité, il refroidit rapidement et se solidifie pour former une pièce en forme nette ou presque nette avec des détails fins et une excellente précision dimensionnelle.

ACTIVITES Caractéristiques du moulage sous pression:
Idéal pour les conceptions complexes :
Le moulage sous pression permet la création de pièces aux géométries complexes, aux parois minces et aux caractéristiques complexes qui seraient difficiles ou coûteuses à réaliser par d'autres méthodes. Il prend en charge les conceptions intégrées, réduisant ainsi le besoin de plusieurs pièces d'assemblage.
Stabilité dimensionnelle élevée :
Les pièces moulées sous pression offrent des tolérances serrées, des dimensions cohérentes et une finition de surface lisse, éliminant souvent le besoin d'usinage secondaire. Cela le rend idéal pour les applications où la forme et la fonction sont toutes deux essentielles.
Coût d’outillage initial élevé :
Le développement de matrices en acier de haute précision nécessite un investissement initial important. Cependant, une fois l’outillage terminé, le coût unitaire devient très faible, en particulier dans les volumes de production moyens à grands.
Excellente utilisation des matériaux :
Le moulage sous pression est très efficace, avec un minimum de déchets de matériaux. De nombreux systèmes utilisent du métal recyclé et les matériaux excédentaires provenant des carottes ou des canaux peuvent souvent être réutilisés.
Cycles de production rapides :
Le processus d'injection et de refroidissement rapide permet des temps de cycle rapides, ce qui rend le moulage sous pression adapté à la production de masse avec une répétabilité élevée.
Applications communes:
- Boîtiers électroniques de précision : Utilisé dans les smartphones, les ordinateurs portables, les équipements de télécommunications et les boîtiers d'éclairage LED en raison de leur structure compacte mais robuste.
- Structures internes mécaniques : Tels que les supports de montage, les boîtes de vitesses, les carters de moteur et les cadres dans les machines industrielles et grand public.
- Composants automobiles : Largement appliqué dans des pièces telles que les carters de transmission, les blocs moteurs, les carters d'huile et les composants du système de direction où la résistance et la précision sont requises.
- Pièces légères pour l'aérospatiale : Utilisé pour les éléments structurels, les boîtiers et les connecteurs en alliages de magnésium ou d'aluminium où la réduction de poids est cruciale sans sacrifier la résistance.

Partie 3. Emboutissage des métaux et moulage sous pression : principales différences
Le choix entre l'emboutissage des métaux et le moulage sous pression dépend des exigences spécifiques de votre projet, notamment le type de matériau, la complexité de la conception, le volume et le budget. Vous trouverez ci-dessous un aperçu plus détaillé des principales différences entre les deux procédés de fabrication :
| Catégories | Estampage en métal | Coulée sous pression |
| Matière première | Tôles métalliques (plaques minces) | Métal en fusion (alliages) |
| Processus | Formage à froid à l'aide de matrices d'emboutissage | Formage à chaud par injection de métal en fusion dans des matrices |
| Précision et complexité | Précision modérée, adaptée aux structures plus simples | Haute précision, idéal pour les géométries complexes |
| Coût unitaire | Faible (idéal pour la production de masse) | Modéré (coût d'outillage amorti sur le volume) |
| Investissement initial | Coût d'outillage relativement faible | Coût d'outillage élevé |
| Adéquation du volume de production | Volume moyen à élevé | Volume moyen à élevé (lorsque une grande précision est nécessaire) |
| Résistance de la pièce finie | La résistance d'origine de la tôle est en grande partie conservée | Microstructure dense, haute résistance |
1. Matière première
Emboutissage des métaux : utilise de fines feuilles de métal, comme l’acier, l’aluminium ou l’acier inoxydable. Ces matériaux sont généralement formés à froid et disponibles en bobines ou en feuilles plates.
Moulage sous pression : utilise des alliages métalliques en fusion comme l’aluminium, le zinc ou le magnésium. Le métal doit être chauffé à l’état liquide avant d’être injecté dans le moule.
2. Type de processus
Emboutissage des métaux : Procédé de travail à froid où des presses mécaniques ou hydrauliques forment la tôle à l’aide de matrices d’emboutissage. Aucune fusion n’est nécessaire.
Moulage sous pression : Procédé de formage à chaud consistant à injecter du métal en fusion dans un moule en acier de haute précision sous haute pression. La pièce se forme lors du refroidissement et de la solidification du métal.
3. Complexité et précision des pièces
Emboutissage des métaux : Idéal pour les pièces métalliques de formes simples ou moyennement complexes . Les tolérances dimensionnelles sont acceptables, mais moins strictes qu’avec le moulage sous pression.
Moulage sous pression : Convient aux pièces présentant des détails complexes, des parois fines ou des tolérances serrées. Ce procédé permet de réaliser des géométries plus complexes.

4. Outillage et investissement initial
Estampage : Nécessite des matrices moins complexes, ce qui réduit les coûts d’outillage initiaux. Démarrage plus rapide et plus abordable.
Moulage sous pression : Nécessite des moules en acier de haute précision, plus coûteux et plus longs à produire. Idéal pour les grandes séries.
5. Adéquation du volume de production
Emboutissage des métaux : Idéal pour la production en grande série où la rapidité et la rentabilité sont primordiales.
Moulage sous pression : Convient également aux moyennes et grandes séries, notamment lorsque les pièces nécessitent une finition ou une complexité supérieure.
6. Coût par pièce
Estampage : Une fois l'outillage terminé, le coût par pièce est très faible, ce qui le rend économique pour les grandes séries.
Moulage sous pression : Coût unitaire plus élevé, surtout pour les faibles volumes, mais le coût diminue à mesure que le volume de production augmente.
7. Caractéristiques du produit final
Pièces embouties : souvent légères, elles conservent la résistance de la tôle d’origine. Elles conviennent aux éléments de structure.
Pièces moulées sous pression : plus solides et denses, avec une surface lisse et une grande stabilité dimensionnelle. Souvent utilisées pour les pièces visibles ou de haute performance.
Partie 4. Emboutissage des métaux ou moulage sous pression : comment choisir ?
Lorsque vous décidez d'utiliser l'emboutissage du métal ou le moulage sous pression, plusieurs facteurs doivent être pris en compte en fonction des exigences de votre projet. Les aspects clés suivants vous aideront à prendre une décision plus éclairée :
1. Complexité structurelle du produit
Structures simples et symétriques : pour les pièces plates, courbes ou à motifs uniformes, l’emboutissage est la méthode privilégiée. Rapide et efficace, elle permet de produire en grande série des pièces peu complexes.
Épaisseur de paroi complexe, creuse ou irrégulière : pour les pièces présentant des détails complexes, tels que des nervures, des creux profonds ou des formes tridimensionnelles complexes, le moulage sous pression est plus approprié. Ce procédé permet la fabrication d’une pièce unique, ce qui améliore la résistance et réduit le besoin d’assemblage ou de soudage ultérieurs.
2. Exigences de précision et de finition de surface
Haute précision et état de surface impeccable : pour les composants exigeant des détails fins, des tolérances dimensionnelles serrées et des surfaces lisses (comme les boîtiers d’électronique grand public ou les pièces mécaniques), le moulage sous pression est la solution idéale. Le procédé d’injection à haute pression permet d’obtenir des pièces de haute précision avec un excellent état de surface, minimisant ainsi le besoin de post-traitement.
Précision modérée et sensibilité aux coûts : si l’accent est mis sur des composants fonctionnels avec des exigences de finition de surface ou dimensionnelles moins strictes, l’emboutissage de métaux offre une solution plus rentable, notamment pour les pièces aux géométries plus simples.

3. Volume de production et considérations budgétaires
Production en grande série avec contraintes budgétaires : L’emboutissage des métaux offre des coûts unitaires très faibles après la mise en place initiale de l’outillage. Il est idéal pour la production en grande série et constitue une option rentable pour les pièces nécessitant une fabrication en masse.
Exigences de haute qualité et volonté d'investir dans l'outillage : le moulage sous pression implique un coût d'outillage initial plus élevé, mais garantit une qualité et une précision constantes. Il convient aux productions en moyennes et grandes séries, notamment lorsque des pièces hautes performances avec une qualité de surface supérieure sont requises.
4. Disponibilité du matériel
Alliages métalliques spécifiques (ex. : zinc, aluminium) : pour les produits nécessitant des alliages spécifiques qui doivent être fondus et injectés dans un moule, le moulage sous pression est la seule option envisageable. C’est souvent le cas des alliages légers comme le zinc ou l’aluminium utilisés pour la fabrication de petites pièces de précision.
Besoin d'acier, d'acier inoxydable ou d'autres métaux à haute résistance : Si le produit doit être fabriqué en acier ou en acier inoxydable, l'emboutissage est le choix approprié, car ces métaux ont des points de fusion élevés et ne conviennent pas au moulage sous pression.

Mot de la fin
Que vous soyez concepteur de produits, responsable des achats ou superviseur d'usine, comprendre les différences fondamentales entre l'emboutissage des métaux et le moulage sous pression vous aidera à mieux contrôler les coûts, à améliorer l'efficacité et à optimiser la qualité.
Si vous recherchez un service d'emboutissage de métaux, n'hésitez pas à contacter KENENG , fournisseur professionnel de services d'emboutissage de métaux qui peut vous fournir des conseils d'experts et des solutions sur mesure.