Qu'est-ce que l'étalement dans le moulage par injection ?
Le moulage par injection Le « splay », qui fait référence à un défaut spécifique qui apparaît à la surface des objets moulés, est un problème courant dans le moulage par injection. Des écailles peuvent se développer sur les surfaces intérieures et extérieures des pièces moulées, ce qui donne un aspect disgracieux et peut nuire au fonctionnement de la pièce. Dans cet article, nous nous concentrerons sur le sujet de qu'est-ce que l'étalement dans le moulage par injection, en explorant ses causes, ses effets et les solutions efficaces pour garantir produits de moulage par injection de haute qualité.
(moulage par injection plastique)
Quelles sont les causes de l'étalement dans le moulage par injection
L'étalement se produit pendant le processus de moulage par injection en raison de la présence de gaz ou de vapeur dans le plastique fondu. L'étalement peut être causé par diverses variables, et la reconnaissance de ces sources est essentielle pour résoudre et prévenir le problème.
Teneur en humidité de la résine
L'humidité est une source majeure de dispersion dans le moulage par injection. Lorsque les résines plastiques absorbent l’humidité de leur environnement, des bulles de vapeur ou de vapeur peuvent se produire pendant le processus de fusion et d’injection à haute température. Ces bulles de vapeur restent piégées dans le plastique fondu, ce qui entraîne la production de stries argentées sur la surface de l'objet moulé lorsque la résine refroidit et se solidifie.
Décomposition de la résine
Lorsqu'elles sont exposées à des températures élevées pendant le processus de moulage par injection, certaines résines plastiques sont sujettes à la dégradation ou à la décomposition thermique. Cette désintégration produit des gaz et des sous-produits qui peuvent rester piégés dans le plastique fondu. Lorsque la résine se solidifie, les gaz emprisonnés laissent des traces sur la surface de la pièce, ce qui entraîne des défauts d'étalement.
Résine contaminée
Les particules étrangères présentes dans la résine plastique, telles que la poussière, la saleté ou d’autres contaminants, peuvent servir de sites de nucléation pour la formation de bulles de gaz. À mesure que le plastique se solidifie, ces particules étrangères provoquent des zones de piégeage de gaz dans le plastique fondu, ce qui entraîne des cicatrices évasées sur la surface de l'objet moulé.
Séchage inadéquat de la résine
Si la résine plastique n'est pas parfaitement séchée avant le moulage par injection , de l'humidité ou d'autres composés volatils peuvent y être retenus. Ces composés risquent de s'évaporer pendant le moulage, entraînant la formation de bulles de gaz et de défauts d'écrasement sur les pièces finies.
Paramètres d'injection et conception du moule
Des paramètres d’injection inappropriés, tels qu’une vitesse ou une pression d’injection trop élevée, peuvent entraîner un cisaillement excessif et un piégeage d’air ou de gaz dans le plastique fondu. Une ventilation inadéquate dans la conception du moule peut également empêcher les gaz emprisonnés de s'échapper, provoquant des défauts d'évasement.
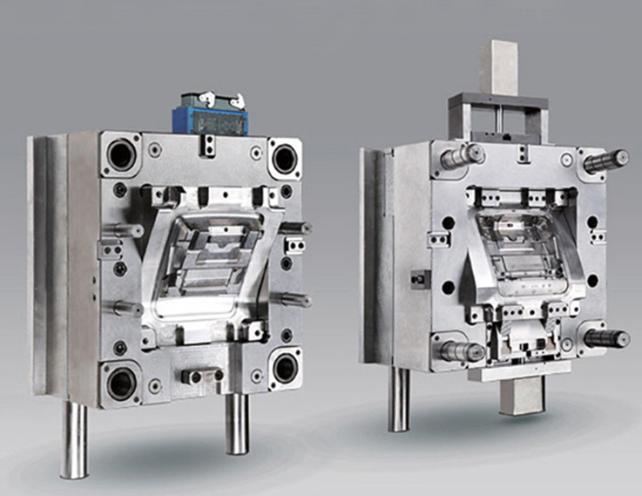
Incompatibilité matérielle
Des défauts d'étalement peuvent se produire lorsque des matériaux incompatibles, tels que des colorants ou des additifs inappropriés, sont utilisés. L'incompatibilité entre la résine de base et les additifs peut entraîner une production de gaz et des stries ultérieures sur la surface de la pièce.
Contamination des machines et des moules
Des gaz peuvent être introduits dans le plastique en fusion par des contaminants présents dans la presse à injecter ou le moule. La propreté de la machine et du moule est essentielle pour prévenir les défauts d'éjection.
Quels sont les effets de l'étalement dans le moulage par injection ?
La compréhension des effets d’étalement est essentielle pour identifier et corriger les difficultés sous-jacentes dans le processus de moulage par injection.
Défauts esthétiques
L’effet le plus visible de l’étalement est le défaut visuel qu’il provoque sur la surface des objets moulés. L'étalement se présente sous forme de stries ou de veines argentées sur la surface, ce qui peut avoir un impact considérable sur l'attrait général du produit final. Les défauts d'étalement peuvent rendre les pièces impropres à l'utilisation ou à la vente dans des domaines où l'apparence est essentielle, comme l'électronique grand public ou l'automobile.
Propriétés mécaniques affaiblies
Les défauts d'étalement peuvent également avoir un effet sur les qualités mécaniques des pièces moulées. L'existence de lacunes ou de stries de gaz dans le plastique peut provoquer des zones structurelles faibles, réduisant ainsi la résistance et l'intégrité globales de l'article. Cela peut entraîner une capacité de charge réduite, une fragilité accrue et des défaillances potentielles sous contrainte ou charge.
Imprécisions dimensionnelles
Les défauts d'évasement peuvent entraîner des variations dans les dimensions des pièces moulées. La présence de gaz emprisonné peut entraîner un refroidissement et une solidification inégaux du plastique, entraînant une déformation ou une distorsion de la forme de la pièce. Cela peut conduire à des pièces non conformes aux tolérances dimensionnelles requises, entraînant des problèmes d'assemblage ou des problèmes fonctionnels.
Productivité réduite
L'écartement lors du moulage par injection peut entraîner une augmentation des taux de rebut. Les pièces défectueuses doivent être jetées, ce qui entraîne des déchets et une diminution de la production. De plus, la nécessité de retouches ou de modifications dans le processus de moulage par injection pour remédier aux défauts d'étalement peut entraîner des temps de cycle plus longs et une baisse de l'efficacité globale.
Augmentation des coûts de production
Les coûts de production des fabricants peuvent augmenter en raison de la présence de défauts d'évasement. Le coût de création de pièces acceptables est augmenté par les taux de rebut et les efforts de reprise. De plus, l’exigence d’un examen et d’un tri rigoureux des pièces afin d’identifier et de séparer celles qui sont défectueuses pourrait augmenter les dépenses de main-d’œuvre.
Impact sur la réputation de la marque
Les défauts d'étalement peuvent avoir un impact considérable sur la réputation de la marque dans les entreprises où l'esthétique et la qualité du produit sont importantes. La livraison régulière de pièces présentant des défauts visibles peut entraîner le mécontentement des clients, de mauvaises évaluations et une image commerciale ternie.
Défis du contrôle de la qualité
La détection et la correction des défauts d'étalement peuvent être difficiles dans le cadre du contrôle qualité. L'étalement peut être intermittent, apparaissant uniquement dans des séries de production spécifiques ou dans des zones spécifiques à l'intérieur du moule. L’identification de la cause principale de l’écartement et la mise en place de mesures correctives peuvent nécessiter une enquête et des tests approfondis.
Quelles sont les solutions efficaces pour éviter l’étalement dans le moulage par injection ?
Les fabricants peuvent réduire considérablement ou éliminer les défauts d’évasement et garantir la fabrication de composants moulés de haute qualité en utilisant les stratégies suivantes.
Sélection appropriée de la résine
Il est essentiel de sélectionner la bonne résine pour le processus de moulage par injection. Pour réduire l'apparition d'humidité ou de gaz emprisonnés pouvant provoquer des éclaboussures, les résines ayant des taux d'absorption d'humidité réduits sont préférables. De plus, l’utilisation de résines à faible viscosité peut contribuer à réduire le risque de défauts d’étalement.
Séchage de la résine
Il est essentiel de sécher complètement la résine avant le processus de moulage par injection pour éliminer toute teneur en humidité. L'humidité de la résine peut s'évaporer pendant les températures et les pressions élevées du processus d'injection, ce qui entraîne des défauts d'étalement. Un déshumidificateur ou un séchoir à dessiccant peut aider à garder la résine sèche et exempte d’humidité.
Conception et ventilation des moules
Pour éviter les défauts d'étalement, une conception et une ventilation appropriées du moule sont essentielles. Dans les régions où des gaz emprisonnés sont susceptibles de se produire, le moule doit avoir suffisamment d'aérations. Une ventilation adéquate permet au gaz de s'échapper pendant l'injection, réduisant ainsi le risque d'accumulation de poches de gaz dans la pièce moulée.
Paramètres d'injection
L'optimisation des paramètres d'injection peut également contribuer à la prévention des défauts d'étalement. Pour réduire le risque de piégeage de gaz et assurer un remplissage uniforme de la cavité du moule, les fabricants doivent modifier la vitesse d’injection, la pression et la température.
Vitesse et pression d'injection
Des vitesses d’injection plus lentes et des pressions d’injection plus faibles peuvent aider à réduire le risque de piégeage et d’étalement du gaz. Cependant, il est essentiel de trouver un équilibre pour garantir un remplissage complet du moule sans produire de problèmes liés à l’écoulement.
Système de refroidissement
Pour améliorer la solidification homogène du matériau plastique et réduire la possibilité de défauts d'évasement, un système de refroidissement efficace est nécessaire. Des canaux de refroidissement appropriés dans le moule aident à contrôler la vitesse de refroidissement et à éviter un refroidissement inégal, ce qui peut entraîner un évasement.
Entretien des moules
L'entretien et le nettoyage des moules doivent être effectués régulièrement pour éviter les défauts d'étalement. Les surfaces des moules doivent être maintenues propres et exemptes d'impuretés pouvant provoquer des défauts d'étalement. Tout composant du moule cassé ou usé doit être réparé ou remplacé dès que possible.
Moulage par injection assistée par gaz (GAIM)
Dans certaines circonstances, l’utilisation du moulage par injection assistée par gaz peut être un bon moyen d’éviter les défauts d’étalement. GAIM consiste à injecter du gaz dans la matière plastique pendant le processus de moulage, ce qui contribue à réduire les poches de gaz et les défauts d'étalement.
Contrôle et inspection de la qualité
La mise en œuvre de procédures de contrôle qualité et de protocoles d’inspection rigoureux peut contribuer à la détection et à la correction précoces des problèmes d’écartement. Un examen régulier des pièces moulées peut aider à identifier tout écart par rapport aux normes de qualité et permettre une action corrective rapide.
Résumé
Le défaut d'ébavurage est un défaut visuel fréquent qui peut apparaître lors du processus de moulage par injection. Les fabricants peuvent prévenir efficacement ce défaut et garantir la production de pièces moulées par injection de haute qualité en identifiant ses causes et en appliquant les solutions appropriées.