Maschiatura CNC: sfide e soluzioni per la lavorazione di materiali specifici
Il processo di maschiatura CNC richiede precisione e un'attenta considerazione del materiale da lavorare. Ogni materiale presenta sfide uniche che devono essere affrontate per ottenere risultati ottimali. Questo articolo esplora le sfide specifiche dei materiali nella maschiatura CNC e offre spunti per soluzioni efficaci a tali problematiche.
Comprensione le basi di Maschiatura CNC
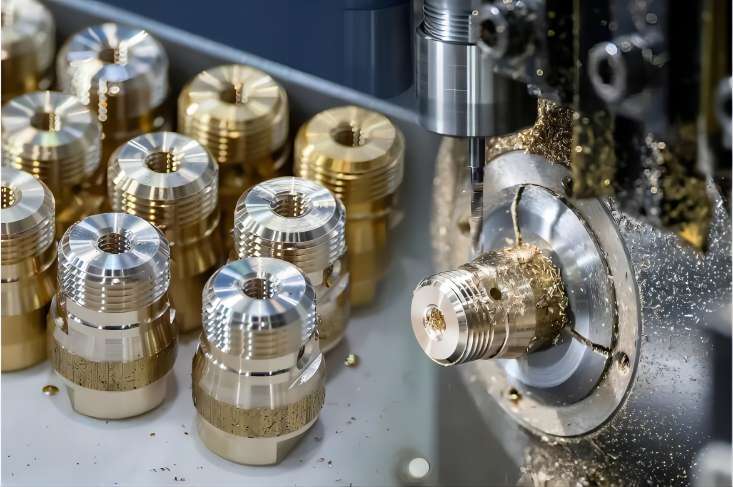
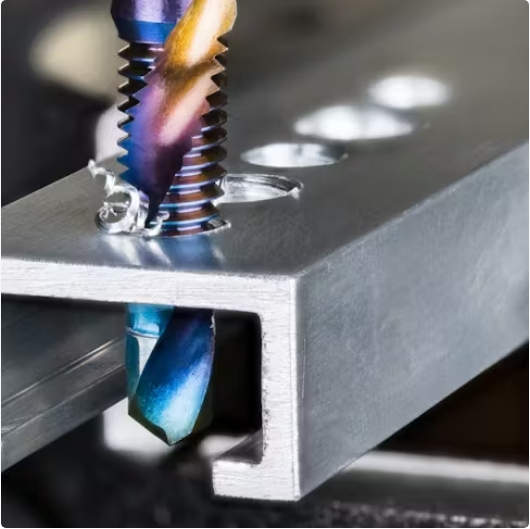
La maschiatura CNC è un processo di lavorazione CNC fondamentale utilizzato per creare fori filettati in diversi materiali.
Ecco una tabella che riassume gli aspetti principali della maschiatura CNC.
| Aspetto | Dettagli |
| Che cosa è la maschiatura CNC? | Utilizzare un utensile da taglio rotante (maschio) per creare filettature interne all'interno di un foro preforato per elementi di fissaggio e altri componenti. |
| Macchine usate | Fresatrici CNC: Offre flessibilità per la maschiatura da diverse angolazioni. Torni CNC: Adatto per la maschiatura di fori lungo l'asse di rotazione. Centri di maschiatura CNC: Macchine specializzate per la maschiatura ad alto volume. |
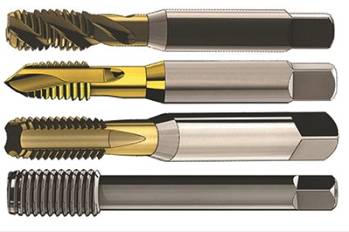
| Tipi di rubinetti | Rubinetto manuale: Di uso generale, per uso manuale o meccanico. Maschio a punta a spirale: Efficiente per i fori passanti, spingendo in avanti i trucioli. Maschio a spirale: Ideale per fori ciechi, poiché estrae i trucioli evitando intasamenti. Modulo Tocca: Crea filettature spostando il materiale, senza generare trucioli. |
| Materiali Necessari | Acciaio ad alta velocità (HSS): Conveniente per i materiali più morbidi. Cobalto: Offre una migliore resistenza all'usura rispetto all'HSS sui materiali più tenaci. Carburo: Estremamente duro e resistente all'usura, ideale per applicazioni ad alta produttività e impegnative. rivestimenti: Migliora le prestazioni del maschio grazie a una migliore lubrificazione e resistenza all'usura. |
| Tipi di filettatura | Metric: Dimensioni standardizzate delle filettature metriche (ad esempio M5, M10). Unificato Nazionale (UNC/UNF): Sistemi di filettatura comuni in pollici (ad esempio, 1/4-20 UNC, 3/8-16 UNF). Filettature per tubi (NPT/NPTF): Utilizzato per sigillare giunti di tubi conici. |
| I parametri di processo | Velocità (giri/min): Velocità di rotazione del mandrino (solitamente più lenta rispetto alla foratura) per una qualità ottimale della filettatura e una durata ottimale del maschio. Tasso di avanzamento: Velocità (in mm/min o pollici/min) con cui il maschio avanza nel foro, spesso sincronizzata con la velocità del mandrino. Controllo della profondità: Assicura che il maschio raggiunga la profondità programmata senza danneggiare il pezzo in lavorazione toccando il fondo. |
| Programmazione | Utilizza la programmazione G-code con comandi specifici (ad esempio G84 nei controllori Fanuc) per i cicli di maschiatura. |
| Tipi di ciclo | Maschiatura rigida: La rotazione del mandrino e la velocità di avanzamento sono sincronizzate per la maschiatura con un portamaschio rigido. Tapping flottante: Un porta-maschio flottante consente di correggere piccoli disallineamenti durante la maschiatura. |
| Considerazioni sulla sicurezza | Protezione della macchina: Utilizzare protezioni di sicurezza per proteggere gli operatori dagli utensili rotanti e dai trucioli volanti. Dispositivi di protezione individuale (DPI): Per ridurre al minimo i rischi di lesioni, indossare occhiali protettivi, guanti e indumenti adeguati. |
Mmateriale-specifico Ccorridoi e soluzioni in Maschiatura CNC
1. Acciaio
Le sfide
- Durezza e tenacità: L'acciaio, in particolare gli acciai ad alto tenore di carbonio e quelli legati, è noto per la sua durezza e tenacità, che possono causare una notevole usura dei maschi.
- Generazione di calore: Il processo di maschiatura genera una notevole quantità di calore, che può causare la rottura del maschio e ridurre la durata dell'utensile.
- Formazione di trucioli: L'acciaio tende a produrre trucioli lunghi e fibrosi che possono causare intasamenti e compromettere la finitura superficiale.
Soluzioni
- Maschi in acciaio rapido (HSS): L'utilizzo di maschi HSS con rivestimenti come il nitruro di titanio (TiN) aumenta la resistenza all'usura e la durata dell'utensile.
- Refrigerante e lubrificazione: L'applicazione corretta di refrigerante e lubrificazione riduce la generazione di calore e favorisce un'efficace rimozione dei trucioli.
- Rompitrucioli: I maschi con funzione rompitruciolo prevengono l'intasamento e migliorano la finitura superficiale delle filettature.
2. Alluminio
Le sfide
- Morbidezza e aderenza: La morbidezza dell'alluminio può far sì che il materiale aderisca ai taglienti dei maschi, causando il tagliente di riporto (BUE) e una scarsa qualità della filettatura.
- Formazione di trucioli: L'alluminio produce trucioli lunghi e continui che possono ostruire il maschio e compromettere il processo di lavorazione.
Soluzioni
- Maschi a spirale: Questi maschi facilitano l'asportazione efficiente dei trucioli e prevengono l'intasamento.
- Lubrificazione: I fluidi da taglio di alta qualità progettati per l'alluminio riducono al minimo l'adesione e migliorano la finitura superficiale.
- Strumenti affilati: Assicurare che i maschi siano affilati e privi di usura riduce la probabilità di usura superficiale (BUE) e migliora la qualità della filettatura.
3. Acciaio inossidabile
Le sfide
- Incrudimento del lavoro: L'acciaio inossidabile tende a indurirsi durante la lavorazione, rendendo più difficili i tagli successivi.
- Resistenza al calore: L'acciaio inossidabile trattiene il calore, provocando una rapida usura degli utensili e potenziali rotture.
- Tenacità: La tenacità del materiale può provocare notevoli sollecitazioni sui maschi, con conseguente rottura prematura dell'utensile.
Soluzioni
- Rubinetti specializzati: I rubinetti progettati specificamente per l'acciaio inossidabile, come quelli con contenuto di cobalto o rivestimenti specifici, migliorano le prestazioni.
- Velocità e avanzamenti ottimizzati: Regolazione di velocità e avanzamenti per ridurre al minimo la generazione di calore ed evitare l'incrudimento.
- Liquidi di raffreddamento: I refrigeranti ad alte prestazioni dissipano efficacemente il calore e lubrificano la zona di taglio.
4. Titanio
Le sfide
- Elevato rapporto forza-peso: L'elevata resistenza e la bassa conduttività termica del titanio rendono difficile la maschiatura, causando una notevole usura dell'utensile e un accumulo di calore.
- irritante: La tendenza del titanio a deteriorarsi può portare a una scarsa finitura superficiale e al guasto degli utensili.
Soluzioni
- Rubinetti rivestiti: I maschi con rivestimenti ad alta resistenza all'usura come TiAlN (nitruro di titanio e alluminio) migliorano la durata e le prestazioni dell'utensile.
- Velocità di taglio ridotte: Le velocità di taglio più basse gestiscono la generazione di calore e prolungano la durata dell'utensile.
- Lubrificazione: Una lubrificazione adeguata riduce al minimo l'usura e l'attrito durante la maschiatura.
5. Ghisa
Le sfide
- Fragilità: La fragilità della ghisa provoca la produzione di piccoli trucioli abrasivi che causano l'usura degli utensili.
- Porosità: La presenza di porosità può dare origine a una qualità non uniforme della filettatura e a una maggiore usura dell'utensile.
Soluzioni
- Maschi in metallo duro: I maschi in metallo duro offrono una migliore resistenza all'usura e migliori prestazioni nella ghisa.
- Tapping a secco:La ghisa può spesso essere lavorata senza lubrificazione grazie al suo contenuto di grafite, che fornisce una lubrificazione naturale.
- Velocità controllate: Le velocità di taglio ottimizzate riducono al minimo l'impatto della porosità e garantiscono una qualità costante della filettatura.
Conclusione
La maschiatura CNC è un processo preciso e impegnativo, che varia notevolmente a seconda del materiale lavorato. Per ottenere filettature di alta qualità e prolungare la durata degli utensili è fondamentale comprendere le sfide specifiche associate a materiali diversi, quali acciaio, alluminio, acciaio inossidabile, titanio, ecc., e implementare soluzioni appropriate.