Crepe nelle parti stampate in metallo: quali sono le cause e come prevenirle
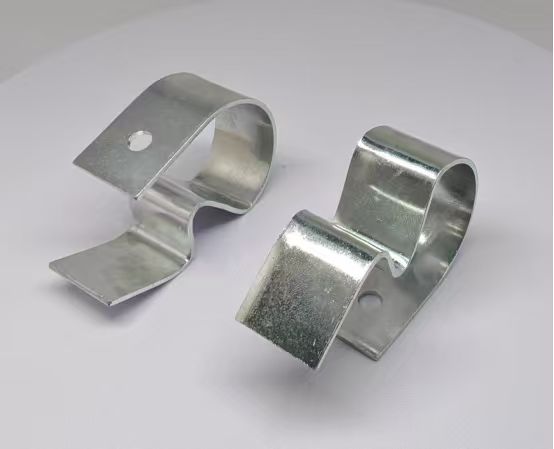
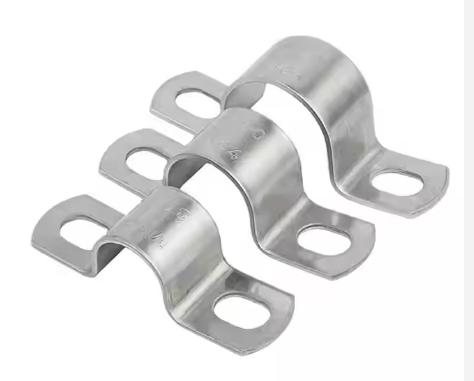
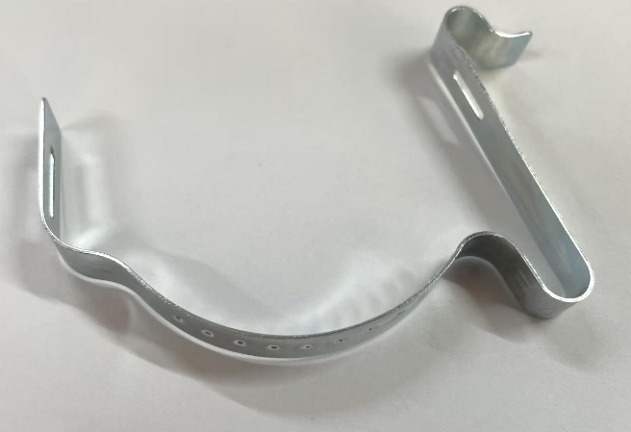
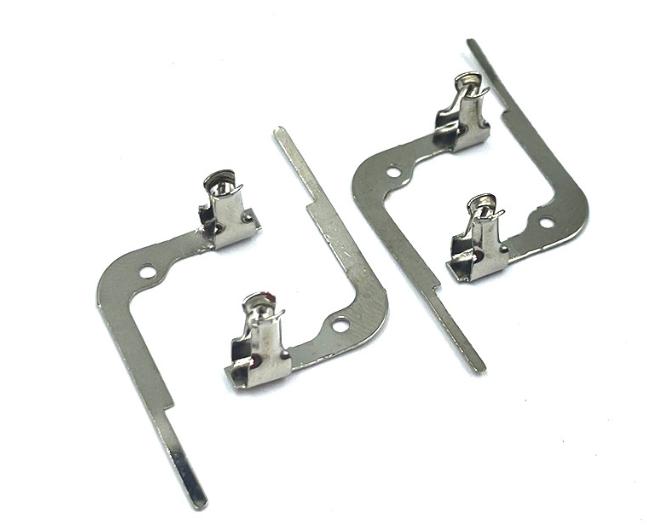
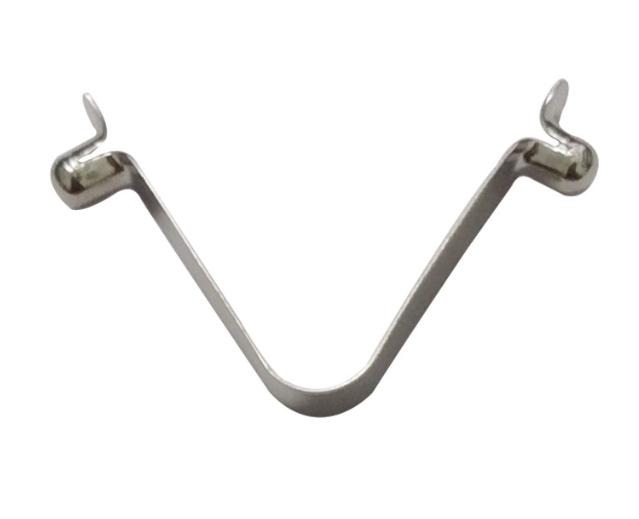
La stampatura dei metalli è un processo di produzione che prevede l'applicazione di una forza esterna a lamiere, nastri, tubi o profilati mediante una pressa e degli stampi. Questo processo induce una deformazione plastica o una separazione, con conseguente formazione di pezzi con la forma e le dimensioni desiderate, noti come pezzi stampati. I pezzi stampati in metallo sono ampiamente utilizzati in diversi prodotti come carrozzerie, telai, serbatoi di carburante, alette del radiatore, strumenti, elettrodomestici, macchine per ufficio e utensili domestici. La produzione e la lavorazione dei pezzi stampati in metallo coinvolgono molteplici processi di produzione. Tuttavia, una manipolazione errata durante questi processi può portare a difetti come crepe e disallineamenti, con un impatto negativo sulla normale funzionalità dei prodotti. Questo articolo analizza le cause delle crepe nei pezzi stampati in metallo e suggerisce misure preventive.

Cause di crepe nelle parti stampate in metallo
- Sollecitazione di trazione locale eccessiva
Durante il processo di fabbricazione, se sui pezzi stampati in metallo si verifica un'eccessiva sollecitazione di trazione locale, le forze interne ed esterne possono causare deformazioni localizzate e crepe significative.
- Implementazione inadeguata dei parametri del processo di formatura
Nel processo di formatura dei pezzi, il corretto coordinamento tra stampo, premilamiera e pezzi stessi è fondamentale. La mancata regolazione tempestiva della pressione della macchina in base ai requisiti del processo può causare instabilità durante il funzionamento, con conseguente rottura delle parti stampate.
- Difetti di progettazione dello stampo di formatura della flangiatura
Lo stampo utilizzato per la flangiatura ha una duplice funzione, sia per il componente sinistro che per quello destro. Poiché il processo prevede non solo la flangiatura ma anche la formatura, e le parti sono particolarmente complesse con superfici piegate strette, lo stampo deve avere una matrice concava, un premilamiera e una superficie di formatura uniformi. Se nello stampo sono presenti difetti di progettazione o condizioni strutturali eccessive, durante il processo di formatura potrebbero verificarsi delle crepe.
- Adeguatezza dell'olio di stampaggio per il processo
L'olio per stampaggio svolge un ruolo fondamentale nell'isolamento dello stampo e del pezzo in lavorazione durante il processo di stampaggio. Tuttavia, l'uso di oli di qualità inferiore, come l'olio di colza, l'olio meccanico, l'olio riciclato e altri prodotti non specializzati, può portare alla rottura immediata della pellicola d'olio durante lo stampaggio. Ciò può causare graffi, sbavature e, nei casi più gravi, crepe nel pezzo e danni allo stampo.

Metodi di prevenzione delle crepe nelle parti stampate in metallo
- Processo di imbutitura profonda per parti stampate in metallo
Nel processo di imbutitura profonda, la direzione di trazione deve massimizzare l'area di contatto tra il punzone e il premilamiera. La forma e la forza del bordo devono distribuire uniformemente la resistenza su tutte le parti del materiale, riducendo al minimo la profondità dell'imbutitura e inserendo fori e ritagli di processo.
- Progettazione strutturale di parti stampate in metallo
Durante la fase di progettazione, ogni raggio degli angoli dovrebbe essere relativamente grande e la profondità effettiva della forma della superficie nella direzione del disegno dovrebbe essere ridotta e uniforme. La forma dovrebbe essere la più semplice possibile e i cambiamenti dovrebbero essere il più fluidi possibile.
- Progettazione di stampi per parti stampate in metallo
Misure efficaci nella progettazione degli stampi includono l'inserimento di nervature di imbutitura ragionevolmente profonde, l'utilizzo di ampi raggi di curvatura dello stampo e la garanzia di spazi adeguati tra punzone e matrice.
- Utilizzo di olio per stampaggio specializzato
Utilizzando oli per stampaggio specializzati di alta qualità, formulati con strutto solforato ed esteri di acidi grassi solforati, è possibile ottenere eccellenti prestazioni antiusura e in condizioni di pressione estrema. Il rilascio di agenti ad alta pressione durante lo stampaggio può prevenire efficacemente problemi quali crepe e sbavature, migliorando significativamente la finitura superficiale e l'efficienza produttiva del pezzo, riducendo al contempo i costi di produzione complessivi per l'azienda.

Conclusione
Nel processo di produzione di componenti metallici stampati , possono verificarsi diversi difetti e imperfezioni, tra cui la formazione di crepe. È fondamentale che gli operatori di fabbrica si dedichino a una progettazione accurata e a operazioni meticolose per prevenire e minimizzare questi problemi, migliorando in definitiva la qualità complessiva dei prodotti. Affrontando le cause e implementando misure preventive, i produttori possono garantire l'affidabilità e la funzionalità dei componenti metallici stampati in diverse applicazioni.