Analisi dell'usura e dei guasti degli stampi nei processi di stampaggio dei metalli
Nei processi di stampaggio dei metalli , gli stampi sono strumenti essenziali utilizzati per modellare, tagliare o formare il metallo in forme precise per diverse applicazioni. Sebbene gli stampi siano progettati per garantire durata e precisione, con il tempo sono soggetti a usura a causa delle difficili condizioni a cui sono sottoposti durante la produzione. Comprendere l'usura e i cedimenti degli stampi è fondamentale per migliorare la durata e le prestazioni degli stampi stessi e per ridurre i costi di produzione. Questo articolo approfondisce le cause dell'usura degli stampi, le tipologie di cedimenti più comuni e le strategie per analizzare e prevenire i guasti degli stampi nei processi di stampaggio dei metalli.
Sommario
Cause di usura degli stampi nello stampaggio dei metalli Processi
L'usura dello stampo si verifica a causa del contatto ripetuto tra la superficie dello stampo e il metallo da stampare. Diversi fattori contribuiscono all'usura dello stampo, che può eventualmente portare al suo guasto:
- Attrito e calore:Durante lo stampaggio, l'elevato attrito tra la matrice e il materiale genera un calore notevole. Questo calore accelera l'usura, in particolare nelle aree dello stampo che entrano in contatto diretto con il metallo. Quanto più complessa è l'operazione di stampaggio, tanto maggiore sarà l'attrito e lo sviluppo di calore.
- Durezza e proprietà del materiale:La durezza del materiale stampato gioca un ruolo cruciale nell'usura dello stampo. I materiali più morbidi causano meno usura, mentre i metalli più duri possono degradare rapidamente la superficie dello stampo. Inoltre, i materiali con proprietà abrasive, come alcune leghe o quelli con inclusioni, possono accelerare l'usura.
- Lubrificazione inadeguata:Una corretta lubrificazione tra la matrice e il pezzo in lavorazione aiuta a ridurre l'attrito, prevenendo l'usura eccessiva e il surriscaldamento. Una lubrificazione insufficiente o non corretta può causare un eccessivo accumulo di calore e una maggiore usura degli stampi.
- Progettazione non corretta dello stampo: Povero stampigliatura morire design, come ad esempio un gioco inadeguato o un allineamento scadente, possono causare sollecitazioni eccessive e un'usura non uniforme sulla superficie dello stampo. Questa usura non uniforme può causare guasti prematuri e una riduzione delle prestazioni dello stampo.
- Cicli di carico:Gli stampi sono soggetti a carichi meccanici durante ogni ciclo di stampaggio. Il carico e lo scarico ripetuti possono causare affaticamento dello stampo, con conseguente formazione di crepe o deformazioni.
- Interazione tra utensili e materiali:I materiali degli utensili (ad esempio il materiale dello stampo) e le caratteristiche del materiale del pezzo in lavorazione, come la sua duttilità o la tendenza a formare scaglie, possono causare usura. I materiali duri e fragili hanno maggiori probabilità di provocare usura abrasiva, mentre i materiali più morbidi possono provocare usura adesiva.
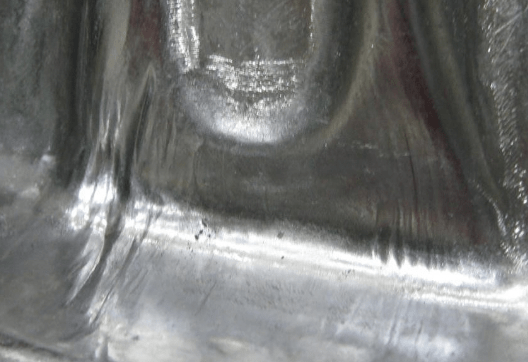
Tipi comuni di guasti degli stampi in metal Stamping Processi
Questa tabella riassume i tipi più comuni di guasti agli stampi che possono verificarsi durante il processo di stampaggio dei metalli, nonché le relative cause ed effetti.
| Tipo di guasto dello stampo | Causare | Effect |
| Usura e abrasione | Il contatto ripetuto tra lo stampo e il materiale provoca una degradazione graduale. | Precisione ridotta dello stampo, superfici dei pezzi ruvide, possibile rottura dello stampo. |
| Screpolatura | Stress eccessivo, trattamento termico inadeguato o cicli termici. | Perdita di integrità strutturale, riduzione della durata dello stampo, difetti dei componenti. |
| Chipping | Urti o pressioni elevate possono causare la rottura dei pezzi dal bordo dello stampo. | Diminuzione della funzionalità degli stampi, scarsa qualità dei pezzi e potenziali tempi di fermo. |
| Al galoppo | Accumulo di materiale dovuto all'attrito o alla mancanza di una lubrificazione adeguata. | Deformazione della superficie dello stampo, difetti di qualità, maggiori esigenze di manutenzione. |
| Deformazione | Disallineamento, sovraccarico o scelta impropria del materiale. | Cambiamenti permanenti nella forma dello stampo, perdita di precisione dei pezzi, guasti prematuri. |
| Controllo del calore | Rapidi sbalzi di temperatura o scarsa dissipazione del calore. | Crepe o sfaldature superficiali, perdita di durezza, riduzione della durata dello stampo. |
| Erosione | Il contatto ripetuto per attrito provoca una graduale perdita di materiale dalla superficie dello stampo. | Precisione dimensionale ridotta, maggiore tasso di usura e potenziale guasto. |
| Corrosione | Reazioni chimiche tra il materiale dello stampo e il pezzo in lavorazione, spesso dovute all'umidità o all'esposizione a sostanze corrosive. | Deterioramento del materiale dello stampo, scarsa finitura superficiale del pezzo e riduzione delle prestazioni dello stampo. |
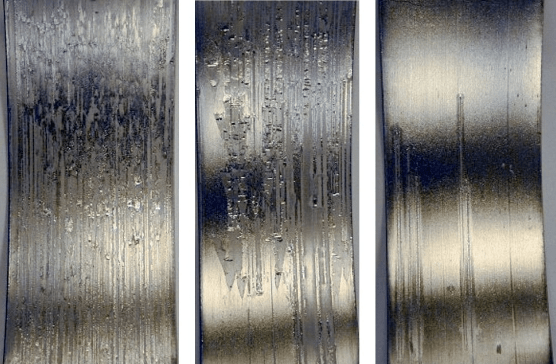
Analisi dell'usura e dei guasti degli stampi in metal Stamping Processi
L'analisi dell'usura e dei guasti degli stampi è un aspetto fondamentale per migliorare l'efficienza e la longevità degli stampi utilizzati nei processi di stampaggio dei metalli. Questo processo prevede una combinazione di ispezioni visive, tecniche di collaudo avanzate e analisi approfondita dei modelli di usura.
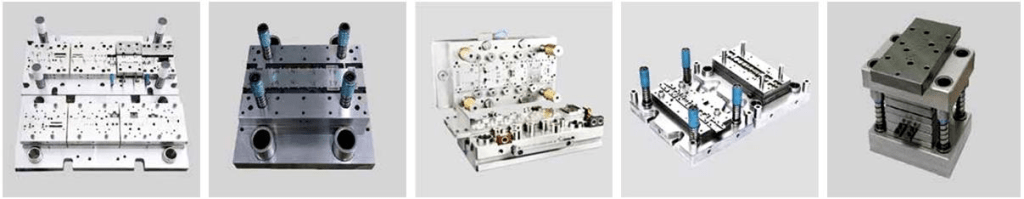
Ispezioni visive
L'ispezione visiva è il primo passo per analizzare l'usura e i guasti degli stampi. Permette di identificare danni superficiali evidenti, come crepe, vaiolature o scolorimenti. Sebbene questo metodo sia utile per rilevare difetti grandi e visibili, potrebbe non riuscire a individuare problemi più sottili o interni. Tuttavia, controlli visivi regolari sono essenziali per individuare precocemente i segnali di guasto e quindi intervenire rapidamente con misure correttive.
Alcuni indicatori comuni riscontrati durante le ispezioni visive includono:
- Crepe e fratture:Con il tempo, piccole crepe possono aumentare, dando origine a fratture più grandi che possono causare il cedimento dello stampo.
- Pitting e danni superficiali: Materiali abrasivi o una lubrificazione inadeguata possono causare usura irregolare, irregolarità superficiali e corrosione.
- decolorazione:La decolorazione dovuta al calore indica che lo stampo potrebbe essere stato esposto a temperature elevate, che possono causare la degradazione del materiale.
1. Esame microscopico
L'analisi microscopica prevede l'uso di microscopi ad alta potenza o di microscopi elettronici a scansione per esaminare la superficie dello stampo in modo più dettagliato. Questa tecnica può rivelare dettagli minuti di usura e guasti, come microfratture, rugosità superficiale o linee di flusso del materiale che non sono visibili a occhio nudo.
L'esame microscopico aiuta a:
- Identificazione di crepe nel sottosuolo o piccole deformazioni che non si sono ancora trasformate in fratture visibili.
- Informazioni sul trasferimento di materiale o grippaggio, che si verifica quando il metallo del pezzo in lavorazione aderisce alla superficie dello stampo.
- Analisi dei modelli di usura abrasiva e del degrado superficiale.
2. Test a raggi X e ultrasuoni
Per un'analisi più approfondita, soprattutto per individuare danni interni non visibili esternamente, vengono spesso impiegate tecniche di analisi a raggi X e a ultrasuoni. Questi metodi di controllo non distruttivo (NDT) sono particolarmente utili per identificare crepe o vuoti nel materiale dello stampo che potrebbero causare guasti futuri.
- L'esame a raggi X utilizza le radiazioni per catturare immagini della struttura interna dello stampo. Può evidenziare aree di stress interno, vuoti o crepe che potrebbero indebolire lo stampo.
- I test a ultrasuoni utilizzano onde sonore ad alta frequenza per rilevare difetti interni o incongruenze nei materiali. La tecnica è utile per valutare l'integrità strutturale di stampi di grandi dimensioni.
Entrambi i metodi sono efficaci per valutare le aree critiche dello stampo, soprattutto nelle parti difficili da ispezionare visivamente.
3. Analisi del modello di usura
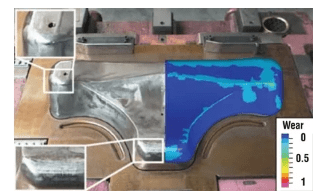
Un esame dettagliato delle tracce di usura sulla superficie dello stampo può rivelare molto sulle cause alla base del guasto. Le tracce di usura sono spesso collegate ad aspetti specifici del processo di stampaggio, come il tipo di materiale stampato, il carico applicato e la qualità della lubrificazione.
Alcuni importanti modelli di usura da analizzare includono:
- Usura dei bordi: L'usura sui bordi dello stampo può indicare scarse impostazioni del gioco, lubrificazione insufficiente o incongruenze nei materiali.
- Usura superficiale:In genere è prevista un'usura uniforme della superficie, ma un'usura eccessiva in aree specifiche può indicare problemi di allineamento della matrice, caricamento improprio o attrito elevato localizzato.
- Deformazione o piegatura: Una deformazione non uniforme potrebbe indicare una geometria errata dello stampo, un disallineamento o caratteristiche del materiale che determinano una distribuzione non uniforme della pressione.
Esaminando questi modelli, gli ingegneri possono individuare le aree problematiche e sviluppare soluzioni mirate, come la regolazione del gioco degli stampi, il miglioramento della lubrificazione o la modifica della progettazione degli stampi.
4. Analisi agli elementi finiti (FEA)
L'analisi degli elementi finiti (FEA) è uno strumento computazionale utilizzato per simulare le sollecitazioni, le deformazioni e le sollecitazioni a cui sono sottoposti gli stampi durante il processo di stampaggio. Creando un modello digitale dettagliato dello stampo e sottoponendolo a condizioni operative simulate, l'analisi agli elementi finiti aiuta gli ingegneri a individuare le aree soggette a forte stress, affaticamento o potenziale guasto.
L'analisi degli elementi finiti (FEA) consente:
- Simulazione del comportamento dello stampo in condizioni diverse, ad esempio variando carico e velocità.
- Identificazione delle concentrazioni di stress che potrebbero causare crepe o deformazioni.
- Ottimizzazione della progettazione dello stampo adattando la selezione dei materiali, la geometria e i metodi di raffreddamento.
L'utilizzo dell'analisi agli elementi finiti (FEA) può fornire informazioni preziose sul funzionamento degli stampi in condizioni reali, consentendo agli ingegneri di apportare modifiche progettuali che riducano al minimo l'usura e prevengano guasti.
5. Analisi dei materiali
Il materiale utilizzato per la costruzione dello stampo gioca un ruolo significativo nelle sue prestazioni e nella sua suscettibilità all'usura. Analizzando la composizione del materiale dello stampo attraverso tecniche come la spettroscopia o i test di durezza è possibile individuare problemi quali un trattamento termico improprio, difetti nei materiali o una scelta non ottimale dei materiali.
Alcuni aspetti importanti da considerare includono:
- Durezza: La durezza del materiale dello stampo deve corrispondere ai requisiti dell'operazione di stampaggio. I materiali più duri tendono a resistere meglio all'usura, ma possono diventare fragili se non vengono trattati termicamente in modo adeguato.
- Trattamento termico:Un trattamento termico inadeguato o non uniforme può portare a incoerenze nella tempra, rendendo alcune parti dello stampo più soggette a usura o crepe.
- Material Composition:Conoscere la composizione della lega può aiutare a prevedere come reagirà il materiale dello stampo in diverse condizioni, come calore, pressione e attrito.
Un'analisi adeguata dei materiali garantisce la scelta dei materiali giusti per gli stampi, migliorando sia la durata che le prestazioni.
6. Analisi delle cause principali dei guasti
Oltre ad analizzare l'usura e il danno in sé, un'analisi della causa principale dei guasti (RCFA) può fornire informazioni più approfondite sul motivo per cui uno stampo si è guastato in primo luogo. Ciò comporta un'indagine approfondita sulle condizioni operative, sulla manutenzione degli utensili e sui fattori ambientali che hanno contribuito al guasto.
L'analisi delle cause profonde aiuta a rispondere a domande come:
- Lo stampo è stato progettato in modo errato o non era allineato correttamente?
- Il processo di stampaggio era troppo aggressivo per il materiale utilizzato?
- Il sistema di lubrificazione era inadeguato o non era stato applicato correttamente?
Identificando la causa sottostante al guasto, è possibile implementare misure correttive per evitare che problemi simili si ripetano in futuro.
Strategie efficaci per prevenire l'usura e i guasti degli stampi nel processo di stampaggio dei metalli
1. Progettazione corretta dello stampo e selezione del materiale
Uno dei fattori principali per prevenire l'usura e la rottura degli stampi è garantire che siano progettati e costruiti per resistere alle sollecitazioni specifiche a cui saranno sottoposti durante il processo di stampaggio . Ciò inizia con la selezione dei materiali più adatti per la costruzione dello stampo.
- Selezione del Materiale: Scegliere materiali con la durezza, la tenacità e la resistenza all'usura appropriate per lo specifico processo di stampaggio. I materiali più comuni per gli stampi sono gli acciai per utensili come D2, A2 o PM, che offrono elevata durezza e durevolezza.
- Trattamento termico:Un corretto trattamento termico è essenziale per ottenere la durezza e la tenacità desiderate. Processi quali tempra, rinvenimento e nitrurazione possono aumentare la resistenza del materiale all'usura e alla deformazione.
- Die Geometria: È importante considerare attentamente la geometria dello stampo per distribuire le sollecitazioni in modo uniforme sulla superficie dello stampo e ridurre al minimo l'usura nei punti vulnerabili, come bordi o angoli.
2. Sistemi di lubrificazione e raffreddamento ottimali
Una lubrificazione inadeguata può causare un attrito eccessivo tra lo stampo e il materiale da stampare, con conseguente rapida usura. Una lubrificazione adeguata garantisce un processo di stampaggio fluido e riduce l'attrito, l'accumulo di calore e il trasferimento di materiale tra lo stampo e il pezzo in lavorazione.
- Selezione del lubrificante: Utilizzare il lubrificante appropriato per il materiale da stampare. Metalli diversi, come alluminio o acciaio, richiedono tipi diversi di lubrificanti per garantire il regolare funzionamento dello stampo.
- Manutenzione regolare della lubrificazione: Assicurarsi che il sistema di lubrificazione sia sottoposto a corretta manutenzione, con portate e punti di applicazione corretti. Una lubrificazione insufficiente o non omogenea può causare abrasioni e usura eccessiva.
- Sistemi di raffreddamento:Nei processi in cui la generazione di calore è un problema, è necessario utilizzare sistemi di raffreddamento per mantenere la temperatura dello stampo entro intervalli operativi sicuri. Il surriscaldamento può causare il degrado del materiale, la rottura termica o la deformazione dello stampo.
3. Manutenzione e ispezioni regolari degli stampi
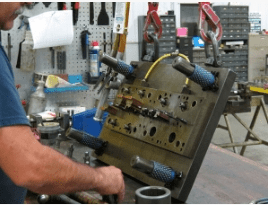
La manutenzione e l'ispezione di routine degli stampi per la tranciatura dei metalli sono fondamentali per individuare potenziali problemi prima che causino guasti. Una manutenzione programmata regolarmente consente ai produttori di intervenire tempestivamente sull'usura e di sostituire o riparare i componenti prima che causino problemi significativi.
- Ispezioni visive: Eseguire controlli visivi regolari per individuare eventuali segni di usura, crepe o danni causati dal calore. L'identificazione precoce di questi problemi consente di adottare misure preventive.
- Prove microscopiche e non distruttive: Eseguire periodicamente ispezioni microscopiche o utilizzare metodi di prova non distruttivi, come test a raggi X o ultrasuoni, per verificare la presenza di crepe interne, vuoti o concentrazioni di stress che potrebbero non essere visibili a occhio nudo.
- Analisi del modello di usura: Monitorare i modelli di usura sullo stampo per identificare potenziali problemi di allineamento, problemi di materiali o impostazioni di processo non corrette che potrebbero contribuire a un'usura eccessiva.
4. Ottimizzazione dei parametri della pressa e degli utensili
I parametri utilizzati nel processo di stampaggio, come velocità della pressa, corsa e tonnellaggio, possono avere un impatto significativo sull'usura dello stampo. L'impostazione di parametri ottimali aiuta a ridurre al minimo le sollecitazioni non necessarie sullo stampo, mantenendo al contempo l'efficienza della produzione.
- Velocità di stampa:Le presse ad alta velocità generano più calore e sollecitazioni sullo stampo. Adattando la velocità e il tonnellaggio della pressa alle specifiche del materiale e del pezzo è possibile ridurre l'usura eccessiva.
- Tonnellaggio corretto:È fondamentale assicurarsi che la pressa operi al tonnellaggio corretto in base allo spessore e al tipo di materiale. Il sovraccarico dello stampo può causare deformazioni e usura prematura.
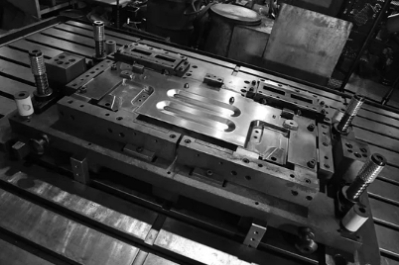
- Regolazioni progressive dello stampo: Nei casi in cui progressivo muore vengono utilizzati, assicurarsi che l'allineamento di ogni fase sia accurato. Disallineamenti o pressioni non uniformi possono causare usura localizzata.
5. Utilizzo di rivestimenti per stampi
L'applicazione di rivestimenti sulla superficie dello stampo può migliorare la resistenza all'usura, ridurre l'attrito e prolungare la durata dello stampo. Rivestimenti speciali possono fornire uno strato protettivo che migliora la capacità dello stampo di resistere al calore, alla corrosione e all'usura abrasiva.
- Rivestimenti duri: Applicare rivestimenti quali nitruro di titanio (TiN), nitruro di cromo (CrN) o carbonio tipo diamante (DLC) per migliorare la durezza superficiale e ridurre l'attrito.
- Rivestimenti anti-grippaggio:Per i metalli soggetti a grippaggio, come l'acciaio inossidabile, i rivestimenti anti-grippaggio possono impedire al materiale di aderire alla superficie dello stampo e ridurre l'usura.
6. Allineamento e impostazione corretti della matrice
Un allineamento non corretto dello stampo durante la fase di preparazione può dare luogo a pressioni non uniformi sulla superficie dello stampo, accelerandone l'usura. Garantire un allineamento preciso tra lo stampo e la pressa è essenziale per prevenire sollecitazioni inutili e guasti prematuri.
- Allineamento della matrice: Utilizzare utensili e attrezzature di precisione per allineare correttamente lo stampo con la pressa. Un disallineamento può dare origine a modelli di usura irregolari, riduzione della precisione e rottura prematura dello stampo.
- Calibrazione della stampa: Calibrare regolarmente le presse per garantire che funzionino entro i parametri ottimali. Un disallineamento tra la pressa e lo stampo può causare ulteriore sollecitazione sia sulla pressa sia sullo stampo.
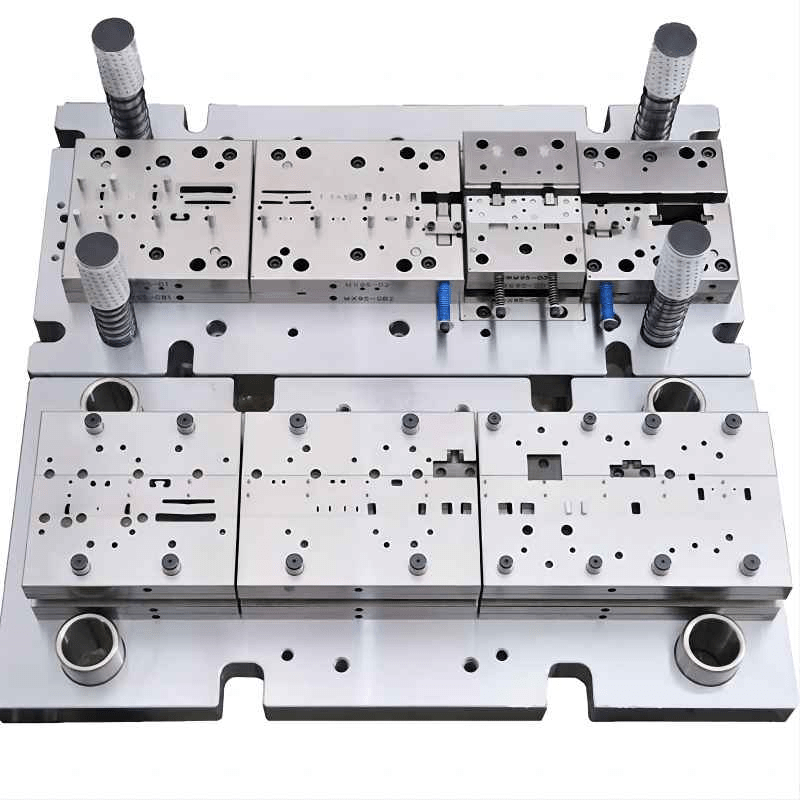
7. Utilizzo di utensili morbidi nello stampaggio di prototipi
Quando si stampano prototipi o piccole serie, è opportuno prendere in considerazione l'utilizzo di materiali morbidi per gli utensili, come alluminio o plastica, anziché matrici in acciaio duro. Gli utensili morbidi sono più facili e meno costosi da produrre e possono contribuire a ridurre l'usura durante le prime fasi di test o iterazioni di progettazione.
Prototipazione e stampaggio : gli utensili morbidi consentono regolazioni rapide e sono meno soggetti a usura rispetto agli utensili rigidi. Sebbene non offrano la stessa durata degli stampi in acciaio, possono contribuire a ridurre i costi associati all'usura durante la fase di prototipazione.
8. Formazione dei dipendenti e condivisione delle conoscenze
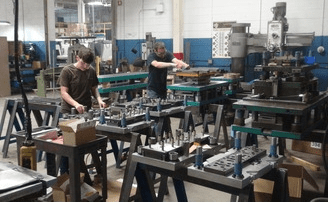
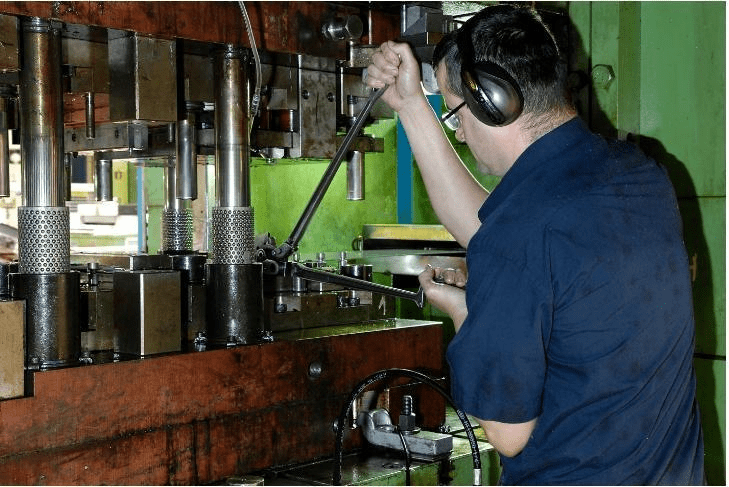
Una strategia di prevenzione dell'usura degli stampi spesso trascurata è quella di garantire che tutto il personale coinvolto nel processo di stampaggio dei metalli sia adeguatamente formato e a conoscenza delle migliori pratiche. Assicurarsi che gli operatori comprendano l'impatto della manipolazione degli utensili, delle impostazioni della pressa e della corretta manutenzione può contribuire notevolmente a ridurre al minimo l'usura.
- Formazione operatore: Formare gli operatori su come maneggiare correttamente gli utensili e regolare i parametri della macchina per ottimizzare la durata degli stampi.
- Condivisione della conoscenza: Incoraggiare la comunicazione tra operatori, ingegneri e team di manutenzione per condividere informazioni sulle prestazioni degli stampi e sulle potenziali aree di miglioramento.
9. Utilizzo della manutenzione predittiva
L'utilizzo di tecniche di manutenzione predittiva, come il monitoraggio delle vibrazioni, i sensori della temperatura e la diagnostica in tempo reale, può fornire segnali di allarme tempestivi di usura eccessiva o di guasti imminenti. Questi sistemi sono in grado di rilevare variazioni nelle prestazioni dello stampo o della pressa e di avvisare i team di manutenzione prima che si verifichi un guasto.
- Monitoraggio delle vibrazioni: Improvvisi cambiamenti nelle vibrazioni possono indicare disallineamenti o altri problemi con la pressa o lo stampo.
- Sensori di temperatura:Il monitoraggio delle variazioni di temperatura durante il processo di stampaggio può aiutare a individuare aree di calore eccessivo, che potrebbero contribuire all'usura dello stampo.
Sintesi
L'usura e il cedimento degli stampi sono problematiche comuni nei processi di stampaggio dei metalli, ma comprenderne le cause e implementare adeguate strategie di analisi e prevenzione può migliorare significativamente la durata e le prestazioni degli stampi . Adottando materiali avanzati, ottimizzando la lubrificazione, migliorando la progettazione degli stampi ed eseguendo una manutenzione regolare, i produttori possono ridurre il rischio di cedimento degli stampi, garantendo prodotti di alta qualità.