
Come produrre componenti CNC per applicazioni con tolleranze ristrette?
La lavorazione CNC rappresenta un metodo di produzione fondamentale per applicazioni che richiedono tolleranze ristrette, come quelle dei settori aerospaziale, dei dispositivi medicali, automobilistico, dei semiconduttori, ecc., per la produzione di componenti con requisiti di precisione estremamente rigorosi. Le dimensioni esatte dei pezzi lavorati a CNC devono essere raggiunte con misurazioni a livello micrometrico per garantirne il funzionamento e la sicurezza. La combinazione di sistemi di controllo avanzati, utensili di alta qualità e processi ottimizzati consente ai pezzi lavorati a CNC di raggiungere questo livello di precisione.
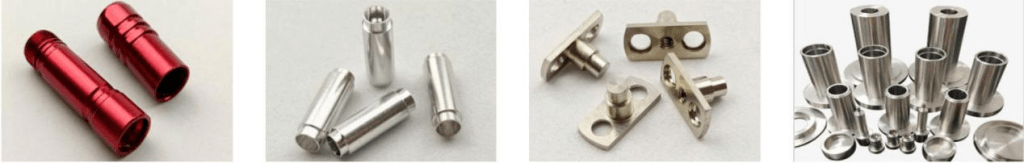
Sommario
Comprendere le tolleranze ristrette nelle macchine CNC Componenti
La lavorazione CNC a tolleranze ristrette si riferisce al processo produttivo che crea componenti con variazioni dimensionali minime rispetto alle misure specificate. Le applicazioni di questa tecnologia richiedono specifiche di tolleranza precise, poiché anche il minimo errore di misurazione può causare guasti al sistema, una riduzione dell'efficienza operativa e un aumento dei rischi per la sicurezza.
Il processo per ottenere risultati di alta precisione richiede sia macchine CNC avanzate, sia una conoscenza approfondita delle proprietà dei materiali, dei fattori ambientali e delle tecniche di lavorazione. È fondamentale controllare tutti gli elementi relativi alla dilatazione termica, alla flessione dell'utensile e alle vibrazioni della macchina per ottenere risultati costanti.
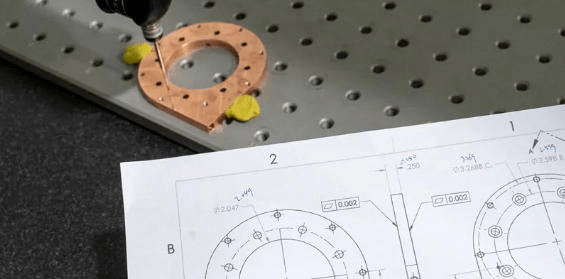
Fattori chiave che influenzano le tolleranze ristrette nei componenti lavorati a CNC
Questo schema fornisce una panoramica strutturata di come diversi fattori influenzano la capacità di raggiungere e mantenere tolleranze ristrette nella lavorazione CNC.
| Fattore | Descrizione | Impatto sulla tolleranza |
| Precisione della macchina utensile | Precisione e rigidità della struttura e dei componenti della macchina CNC | Determina direttamente la precisione dimensionale raggiungibile |
| Qualità degli utensili and Indossare | Condizioni, materiale e affilatura degli utensili da taglio | Gli utensili usurati causano deriva dimensionale e una finitura superficiale scadente. |
| Proprietà dei materiali | Durezza, elasticità e comportamento termico del materiale del pezzo in lavorazione | Influisce sulla deformazione, sulle forze di taglio e sulla stabilità |
| Effetti termici | Calore generato durante la lavorazione e fluttuazioni della temperatura ambientale | Provoca l'espansione/contrazione della macchina e del pezzo in lavorazione |
| Infisso and Mantenimento del lavoro | Stabilità e rigidità del modo in cui il pezzo viene tenuto durante la lavorazione | Un fissaggio inadeguato provoca vibrazioni e disallineamenti. |
| Programmazione CNC | Precisione dei percorsi utensile e delle strategie di lavorazione | Una programmazione scadente introduce errori geometrici e dimensionali. |
| Vibrazione della macchina | Vibrazioni derivanti dal funzionamento della macchina o da fonti esterne | Provoca vibrazioni che influiscono sulla finitura superficiale e sulle dimensioni. |
| Parametri di taglio | Velocità, avanzamento e profondità di taglio | Parametri errati aumentano l'usura dell'utensile e l'errore dimensionale. |
| Abilità dell'operatore | Esperienza e competenza del macchinista | L'errore umano può influire sulla coerenza della configurazione e del processo. |
| Misurazione and Ispezione | Accuratezza degli strumenti di ispezione e dei sistemi di misurazione in corso di processo | Una misurazione imprecisa porta a deviazioni non rilevate |
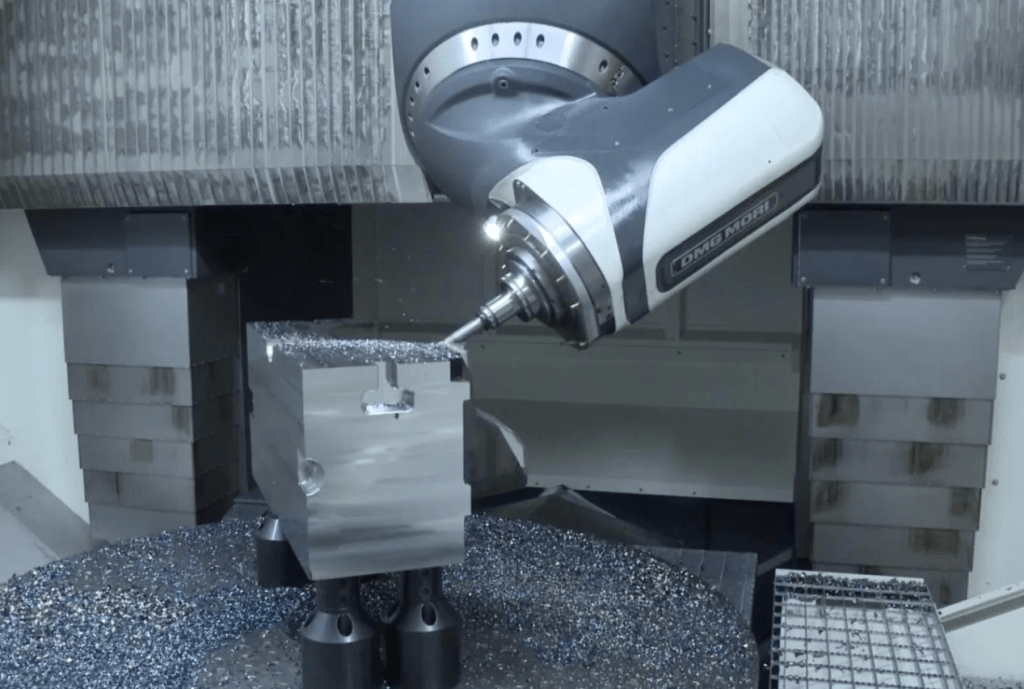
Tecniche avanzate per produzione Componenti CNC in strettotApplicazioni di tolleranza
Le applicazioni che richiedono tolleranze ristrette nei settori aerospaziale, dei dispositivi medicali, dell'ottica e della produzione di semiconduttori necessitano di componenti lavorati a CNC che soddisfino severi requisiti dimensionali e di finitura superficiale. Per raggiungere questo livello di precisione, i produttori devono adottare tecniche di lavorazione avanzate che vadano oltre le pratiche convenzionali, integrando tecnologie all'avanguardia, processi ottimizzati e sistemi di controllo intelligenti.
1. Alto-slavorazione rapida
Le tecniche di lavorazione ad alta velocità hanno iniziato a farsi sentire. L'impiego di alte velocità consente di ottenere elevata precisione e qualità della finitura superficiale, poiché le forze di taglio diminuiscono, mentre le velocità di taglio più basse generano meno calore e riducono l'usura degli utensili. L'analisi meccanica tradizionale del processo di lavorazione non è più considerata sufficiente per migliorarne le prestazioni, da qui la diffusione delle tecniche di lavorazione ad alta velocità impiegate in condizioni di lavoro estremamente rapide.
Uno dei principali vantaggi dell'HSM è la maggiore fluidità dell'azione di taglio. Un beneficio molto importante di questo meccanismo è il conseguente miglioramento della qualità della superficie lavorata. Inoltre, elimina la necessità di trasporto verso processi secondari. In generale, questo meccanismo è particolarmente utile nella lavorazione di componenti a parete sottile o delicati, dove la forza (senza la quale non è possibile eseguire la lavorazione) tende a deformare i pezzi in modo impercettibile.
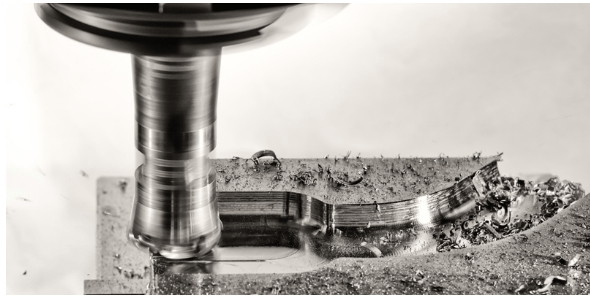
2. Lavorazione multiasse
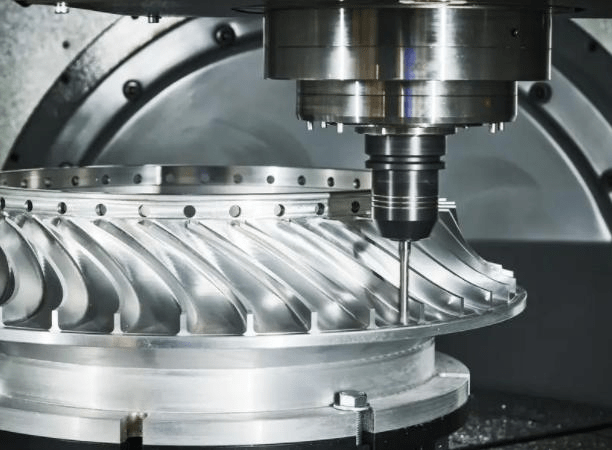
Lavorazione multiasse sviluppata con fresatura CNC; in particolare, la capacità di lavorazione CNC a 5 assi garantisce la produzione di geometrie complesse in un'unica impostazione. Grazie a questo processo di lavorazione, si eliminano numerose distorsioni derivanti dal riposizionamento dei pezzi e dal comune errore di allineamento delle nervature.
Grazie alla lavorazione CNC multiasse , si mantiene una stretta collaborazione tra l'utensile di taglio e il pezzo in lavorazione, garantendo precisione geometrica anche nelle caratteristiche più complesse e uniformità nelle tolleranze. Tra i vantaggi, spiccano le innumerevoli opportunità di ottimizzazione della lavorazione attraverso un corretto allineamento dell'utensile di taglio. Questo aspetto positivo della lavorazione riduce al minimo l'usura dell'utensile e migliora l'integrità della superficie.
3. Strategie di percorso utensile adattive
Il software CAM avanzato consente l'utilizzo di percorsi utensile CNC che si adattano dinamicamente alle variazioni del processo grazie al feedback in tempo reale. Una strategia intelligente prevede il mantenimento di un impegno laterale costante e il raggiungimento di forze di taglio pressoché costanti per ridurre al minimo disturbi e imprecisioni durante la lavorazione.
Le tecniche adattive sono state quindi integrate con successo nel sistema, di norma, con le strategie di ottimizzazione della durata degli utensili Give Your Tool (GYT) IDEAL, ottenendo un significativo prolungamento della durata degli utensili, un'ottimizzazione della durata degli utensili stessi, una migliore finitura superficiale e una precisione costante nella produzione di pezzi complessi o di alta precisione. Esempi di strategie adattive efficaci sono la fresatura trocoidale e il metodo a carico costante del truciolo.
4. Misurazione in corso di processo e feedback in tempo reale
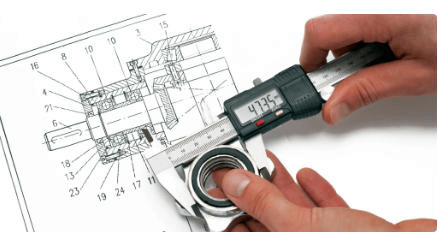
Le macchine CNC possono essere equipaggiate con sistemi di misurazione in-process per il monitoraggio e la regolazione in tempo reale delle operazioni di lavorazione. Cicli di tastatura, sistemi di misurazione laser o sensori tattili possono essere impiegati per monitorare le deviazioni degli utensili e dei pezzi e per emettere avvisi durante la lavorazione.
Inoltre, potendo contare sulla compensazione automatica dell'usura degli utensili, della dilatazione termica o delle piccole imprecisioni, gran parte di questi fattori rientrerà nei limiti di tolleranza e non richiederà alcun intervento manuale. Questo approccio comporta anche una riduzione degli scarti e migliora l'affidabilità complessiva del processo.
5. Tecniche di controllo e compensazione termica
Le variazioni di temperatura rappresentano la principale fonte di preoccupazione nelle operazioni di lavorazione con tolleranze ristrette. Le tecniche più avanzate hanno compiuto progressi sia nella gestione che nella compensazione degli effetti termici.
Le macchine utensili dotate di sensori termici e algoritmi di compensazione possono essere impostate per regolare il proprio posizionamento in base alle necessità, al fine di annullare la dilatazione termica. Il mantenimento di un ambiente di lavoro a temperatura controllata, unitamente all'utilizzo di un sistema di raffreddamento a temperatura controllata, contribuirà a ridurre le distorsioni termiche, sia nella macchina che nel pezzo in lavorazione.
6. Soluzioni di fissaggio e bloccaggio di precisione
L'utilizzo di dispositivi di fissaggio personalizzati è fondamentale per mantenere la stabilità dei pezzi durante la lavorazione, rivestendo quindi un'importanza cruciale. Dispositivi di fissaggio a vuoto, morsetti idraulici e sistemi di bloccaggio a punto zero garantiscono un posizionamento estremamente ripetibile, minimizzano le vibrazioni e sono ideali per questi sistemi. Tali sistemi sono ancora più cruciali per la buona riuscita di componenti con pareti sottili o in condizioni di lavorazione più difficili, dove anche minimi movimenti potrebbero compromettere la precisione dimensionale. Un altro importante vantaggio è che un corretto sistema di fissaggio riduce i tempi di setup e migliora la ripetibilità delle prestazioni.
7. Monitoraggio degli strumenti e manutenzione predittiva
Le tecnologie di monitoraggio degli utensili sono parte integrante dei centri di lavoro CNC e consentono di ottenere informazioni in tempo reale sulle condizioni dell'utensile. Diversi sensori vengono utilizzati per monitorare l'utensile e il suo funzionamento secondo regole predefinite, con numerosi avvisi e allarmi. Il monitoraggio in tempo reale delle forze o delle ampiezze di taglio è possibile valutando i dati provenienti da questi sensori, mentre gli osservatori collegati a parametri selezionati consentono di ottenere informazioni specifiche.
La manutenzione predittiva basata sui dati disponibili prevede quando determinati strumenti devono essere sostituiti, in modo da poter prevenire tempestivamente eventuali guasti e mantenere costante la qualità della lavorazione. Questa politica di manutenzione non solo ha migliorato il controllo delle tolleranze, ma ha anche ridotto al minimo i tempi di inattività e i costi operativi.
8. Tecnologie avanzate per utensili da taglio
Questo schema riassume le più importanti tecnologie avanzate per utensili da taglio che consentono ai produttori di raggiungere e mantenere tolleranze ristrette nella lavorazione di componenti con macchine CNC.
| Tecnologia degli utensili | Descrizione | Vantaggi principali | Applicazioni tipiche |
| Utensili da taglio in carburo | Utensili realizzati in carburo di tungsteno ad elevata durezza e resistenza all'usura. | Eccellente rigidità, alta precisione, lunga durata dell'utensile. | Lavorazioni meccaniche di precisione in generale, componenti aerospaziali e automobilistici |
| Utensili in diamante policristallino (PCD). | Utensili con particelle di diamante sinterizzate insieme | Elevata resistenza all'usura, finitura superficiale superiore | Materiali non ferrosi, compositi, leghe di alluminio |
| Utensili in nitruro di boro cubico (CBN) | Strumenti super resistenti, secondi solo al diamante. | Ideale per materiali duri, mantiene l'affilatura alle alte temperature. | Acciai temprati, finitura di alta precisione |
| Utensili da taglio rivestiti | Utensili rivestiti con TiN, TiAlN, DLC o rivestimenti simili | Attrito ridotto, maggiore resistenza al calore, maggiore durata dell'utensile. | Lavorazione ad alta velocità, materiali resistenti |
| Utensili in carburo micrograna | Utensili in carburo con struttura a grana più fine | Maggiore tenacità e tenuta del filo | Microlavorazione, componenti complessi e di piccole dimensioni |
| Utensili da taglio in ceramica | Strumenti realizzati con materiali ceramici avanzati | Elevata resistenza, adatta al taglio ad alta velocità. | Ghisa, superleghe, operazioni di finitura |
| Utensili rivestiti diamantati | Utensili in carburo rivestiti con un sottile strato di diamante | Unisce la tenacità del carburo alla durezza del diamante. | Materiali abrasivi, compositi, lavorazione della grafite |
| Frese ad alte prestazioni | Geometrie specializzate progettate per un'efficiente evacuazione dei trucioli. | Stabilità migliorata, vibrazioni ridotte, migliore qualità della superficie | Geometrie complesse, fresatura a tolleranza ristretta |
| Strumenti a elica variabile/passo variabile | Strumenti progettati per ridurre le vibrazioni armoniche | Vibrazioni ridotte al minimo, maggiore precisione dimensionale. | Fresatura di precisione, componenti a parete sottile |
| Sistemi di monitoraggio delle condizioni degli utensili | Sensori integrati con sistemi di utensili per monitorare l'usura e le prestazioni | Feedback in tempo reale, riduzione del rischio di guasti agli utensili. | Sistemi CNC automatizzati, produzione di precisione ad alto volume |
9. Automazione e integrazione digitale
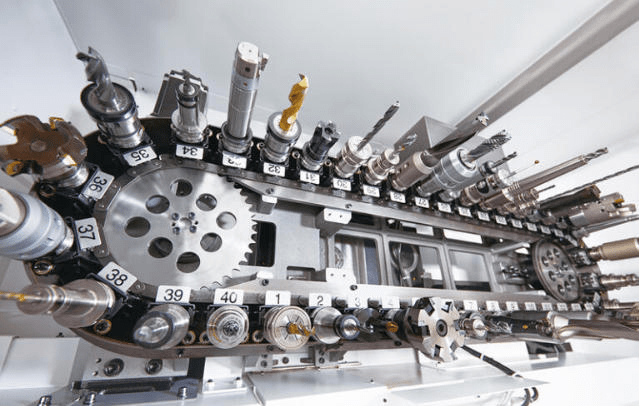
L'automazione ha inizialmente trasformato la lavorazione CNC, standardizzando ogni processo ed eliminando l'errore umano. Caricatori robotizzati, cambi utensili automatici e sistemi di pallettizzazione hanno ampliato le aree di produzione che richiedono un intervento umano minimo.
La tendenza tecnologica all'integrazione digitale, incluso l'utilizzo delle tecnologie dell'Internet delle cose industriale (IIoT), permette alle macchine di comunicare e condividere dati in tempo reale. Ciò consente al sistema di migliorare i metodi di monitoraggio dei processi e di analisi dei dati, ottimizzandoli per garantire un controllo preciso dei processi da una produzione all'altra.
10. Tecniche di finitura superficiale e microlavorazione
Nelle applicazioni di precisione, il raggiungimento della finitura superficiale richiesta per i pezzi lavorati a CNC dovrebbe essere considerato almeno altrettanto importante quanto la definizione delle dimensioni desiderate. La levigatura, la rettifica, la lappatura e la lucidatura a taglio sono servizi secondari che contribuiscono a migliorare la finitura superficiale del materiale.
I metodi minimamente invasivi impiegati nella microlavorazione, come la micromillatura e l'elettroerosione, sono utili per il taglio di fasi e caratteristiche di dimensioni ridotte. Tali metodologie consentono un'esecuzione estremamente precisa e accurata, fino al livello micrometrico, per componenti medicali ed elettronici.
Sfide dentro produzione Componenti CNC per precisionetApplicazioni di tolleranza
Questo grafico riassume i principali ostacoli che i produttori incontrano nella realizzazione di componenti di alta precisione , lavorati a CNC e personalizzati, per applicazioni con tolleranze ristrette, e le relative strategie per affrontarli efficacemente.
| La sfida | Descrizione | Impatto sulla produzione | Strategie di mitigazione |
| Limitazioni della macchina | Limiti di precisione intrinseci delle macchine CNC e usura nel tempo | Difficoltà nel mantenere tolleranze estremamente ristrette | Calibrazione regolare, utilizzo di macchine di alta precisione, sistemi di compensazione termica |
| Usura e rottura degli utensili | Degrado graduale o guasto improvviso degli utensili da taglio | Deriva dimensionale, finitura superficiale estremamente | Sistemi di monitoraggio degli utensili, sostituzione programmata, utensili di alta qualità |
| Espansione Termica | Il calore generato durante la lavorazione influisce sulle dimensioni della macchina e del pezzo. | Causa variazioni dimensionali e incoerenze | Ambienti a temperatura controllata, sistemi di raffreddamento, compensazione termica |
| Deformazione materiale | Deformazione elastica o plastica durante la lavorazione | Perdita di precisione dimensionale, soprattutto nelle parti sottili | Ottimizza i parametri di taglio, utilizza dispositivi di fissaggio adeguati e seleziona materiali idonei. |
| Geometrie complesse | Progetti complessi che richiedono lavorazioni multiasse | Maggiore complessità di configurazione e rischio di errori di allineamento. | Utilizzo di macchine a 5 assi e software CAM avanzati. |
| Sfide di fissaggio | Difficoltà nel fissare saldamente parti delicate o complesse | Vibrazione, movimento e disallineamento | Dispositivi di fissaggio personalizzati, sistemi di serraggio a vuoto o idraulici |
| Vibrazioni e chiacchiere | Vibrazioni della macchina o dell'utensile durante il taglio | Finitura superficiale scadente e imprecisioni dimensionali | Migliorare la rigidità della macchina, ottimizzare i parametri di taglio, utilizzare tecniche di smorzamento |
| Errori di programmazione | Percorsi utensile imprecisi o strategie di lavorazione non ottimali | Deviazioni geometriche e parti di scarto | Simulazione e verifica tramite software CAM avanzato |
| Limiti di misurazione | Inesattezza negli strumenti o nei metodi di ispezione | Errori non rilevati e violazioni delle tolleranze | Utilizzare sistemi di misurazione a coordinate (CMM), misurazione laser e ispezione in corso di processo. |
| Variazioni ambientali | Variazioni della temperatura ambiente, dell'umidità o disturbi esterni | Influisce sulla stabilità della macchina e sulla precisione della misurazione. | Mantenere condizioni controllate nell'area di lavoro |
| Alti costi di produzione | Aumento dei tempi, delle attrezzature e dei requisiti di controllo qualità. | Costi di produzione più elevati e redditività ridotta | Ottimizzazione dei processi, automazione e pratiche di produzione snella |
| Requisiti di manodopera qualificata | Necessità di operatori e programmatori esperti | Rischio di errore umano e qualità non uniforme | Programmi di formazione, procedure operative standard, supporto all'automazione |
Applicazioni di componenti CNC ad alta tolleranza
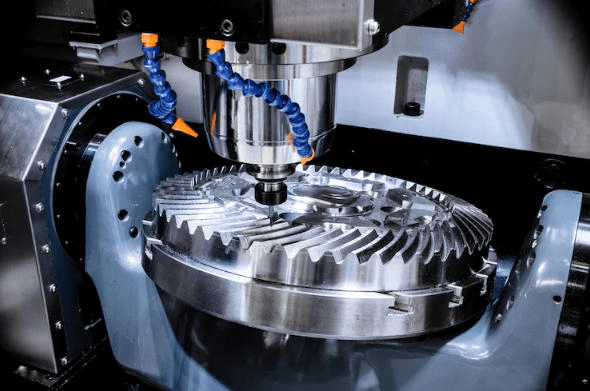
Questo grafico illustra come i componenti lavorati a CNC siano essenziali nelle applicazioni con tolleranze ristrette, dove precisione, sicurezza e prestazioni sono fondamentali.
| Industria | Area di applicazione | Componenti CNC tipici | Requisiti di tolleranza | Importanza delle tolleranze ristrette |
| Aeronautico | Strutture aeronautiche e componenti dei motori | Pale della turbina, staffe, alloggiamenti | ±0.001″ (±0.025 mm) o più stretto | Garantisce sicurezza, efficienza aerodinamica e affidabilità delle prestazioni. |
| Dispositivi medicali | Strumenti chirurgici e impianti | Viti ossee, protesi, impianti ortopedici | ±0.0005″ (±0.012 mm) | Fondamentale per la sicurezza del paziente e la biocompatibilità |
| Automotive | Sistemi motore e di trasmissione | Pistoni, iniettori di carburante, componenti degli ingranaggi | Da ±0.001″ a ±0.005″ | Migliora l'efficienza, la durata e il controllo delle emissioni. |
| Elettronica | Componenti e involucri di precisione | Connettori, dissipatori di calore, micro-alloggiamenti | Da ±0.0005″ a ±0.002″ | Garantisce un montaggio corretto, prestazioni elettriche ottimali e dissipazione del calore. |
| Semiconduttore | Apparecchiature per la lavorazione dei wafer | Camere, dispositivi, stadi di precisione | Da ±0.0001″ a ±0.001″ | Necessario per ambienti ultra-puliti e precisione su scala micrometrica |
| Difesa and Linea militare | Sistemi d'arma e componenti di guida | Componenti missilistici, supporti ottici, sistemi di puntamento | Da ±0.0005″ a ±0.002″ | Garantisce la precisione operativa e l'affidabilità della missione. |
| Energia (Petrolio) and Gas) | Attrezzature per perforazione ed esplorazione | Valvole, guarnizioni, componenti per pompe | Da ±0.001″ a ±0.003″ | Mantiene l'integrità della pressione e la sicurezza operativa. |
| Robotica and Automazione | Sistemi di controllo del movimento | Attuatori, riduttori, giunti robotici | Da ±0.0005″ a ±0.002″ | Consente movimenti precisi e ripetibilità |
| Ottica | Strumenti ottici e sistemi di allineamento | Supporti per obiettivi, specchi, telai di posizionamento | Da ±0.0001″ a ±0.001″ | Essenziale per un allineamento preciso della luce e per prestazioni di imaging ottimali. |
| Macchinario industriale | sistemi meccanici di alta precisione | Mandrini, cuscinetti, alberi | Da ±0.001″ a ±0.003″ | Garantisce un funzionamento regolare, riduce l'usura e le vibrazioni. |
Considerazioni finali
I componenti lavorati a CNC in applicazioni ad alta tolleranza dimostrano perfettamente l'esistenza di macchinari complessi che lavorano fianco a fianco, con una programmazione intensiva come ulteriore fattore determinante, e infine completati da rigorosi protocolli di controllo qualità. E sebbene questo settore tecnologico sia in continua evoluzione, è grazie a un'automazione più sofisticata, al monitoraggio digitale, al miglioramento delle lavorazioni e a molte altre innovazioni che si raggiungerà una precisione elevatissima con efficienze ancora maggiori e costi ottimizzati con estrema cura.