Tolleranze nello stampaggio a iniezione: soluzioni di controllo efficaci
Nella produzione di componenti in plastica, lo stampaggio a iniezione è uno dei processi più comuni ed efficienti. Tuttavia, come in qualsiasi metodo di produzione, le deviazioni dimensionali sono inevitabili. Soprattutto nella produzione su larga scala, i pezzi possono presentare variazioni dovute alle proprietà del materiale, alla progettazione dello stampo e alle condizioni di lavorazione.
Per garantire un assemblaggio preciso e prestazioni affidabili, i produttori devono prestare particolare attenzione alle tolleranze dello stampaggio a iniezione. In questo articolo, analizzeremo le tolleranze dello stampaggio a iniezione in modo più approfondito. Iniziamo!
Sommario
Parte 1. Cosa sono le tolleranze nello stampaggio a iniezione?
Le tolleranze di stampaggio a iniezione sono limiti di variazione ammissibili rispetto alle dimensioni di progetto previste per i componenti in plastica durante la produzione effettiva. In parole povere, rappresentano la differenza tra "dimensione teorica" e "dimensione del prodotto finale".
I componenti soddisfano al meglio i requisiti di progettazione. Tuttavia, a causa di fattori quali il ritiro del materiale, le condizioni di processo e la precisione delle apparecchiature, non è possibile eliminare tolleranze ristrette. Attraverso tolleranze ragionevoli, i produttori possono garantire che i componenti continuino a soddisfare i requisiti funzionali e di assemblaggio.
Parte 2. L'importanza delle tolleranze nello stampaggio a iniezione
Le tolleranze strette non sono sempre la soluzione migliore nel settore manifatturiero. I produttori devono invece bilanciare costi, capacità produttiva e funzionalità. Tolleranze estremamente strette garantiranno una maggiore precisione dimensionale, ma aumenteranno i costi di attrezzaggio, ridurranno l'efficienza produttiva e aumenteranno i tassi di scarto. Tolleranze molto larghe, d'altro canto, comprometteranno la funzionalità del componente e l'integrità dell'assemblaggio.
1. Preservare la precisione dell'assemblaggio
I componenti in plastica si adattano o interagiscono con la maggior parte degli altri componenti. Se le tolleranze sono eccessive, i componenti risulteranno allentati, disallineati o addirittura non assemblati, compromettendo l'integrità strutturale e le prestazioni del prodotto finito.
2. Migliorare l'affidabilità del prodotto
Tolleranze correttamente definite garantiscono la stabilità dimensionale durante l'intero ciclo di vita di qualsiasi componente, contribuendo a prevenire problemi come maggiore usura, riduzione delle prestazioni o guasti dei componenti. Nel caso dei dispositivi medici, le tolleranze influiscono direttamente sull'efficacia e sulla sicurezza del prodotto.
3. Riduzione dei tassi di rilavorazione e scarto
Nella produzione ad alto volume, piccole tolleranze possono portare a centinaia o migliaia di prodotti difettosi. I produttori possono ridurre significativamente i difetti di produzione e le costose rilavorazioni, evitando sprechi e garantendo tolleranze realistiche.
4. Mantenimento degli standard di settore e delle specifiche del cliente
Diversi settori avranno esigenze di tolleranza diverse:
Spesso è necessario che i componenti automobilistici siano estremamente precisi, ad esempio ±0.05 mm, per garantire l'affidabilità di motori, cambi e dispositivi di sicurezza.
L'elettronica di consumo solitamente funziona in modo ottimale entro una tolleranza di ±0.1 mm, compromettendo il rapporto costo-efficacia e le specifiche funzionali.
Da tempo ci si aspetta che i dispositivi medici e i componenti aerospaziali abbiano tolleranze ancora più elevate rispetto agli standard internazionali per garantire sicurezza, longevità e affidabilità.
Il controllo delle tolleranze nello stampaggio a iniezione non è solo una necessità tecnica, ma anche un fattore chiave per il controllo della qualità, la riduzione dei costi e il miglioramento della competitività.
Parte 3. Fattori che influenzano le tolleranze dello stampaggio a iniezione
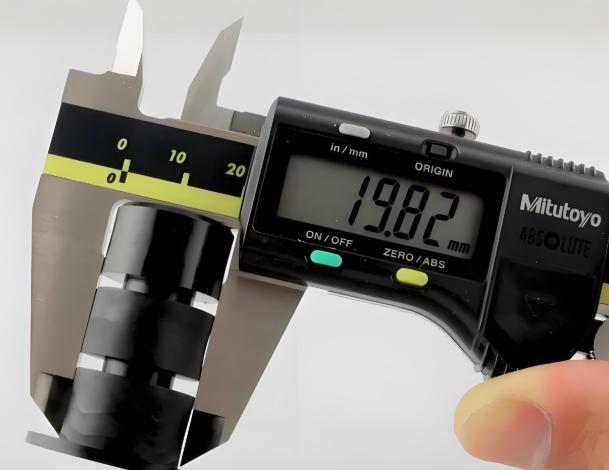
Le tolleranze di ritiro nello stampaggio a iniezione sono stabilite da diversi parametri. I più significativi sono:
- Ritiro del materiale
Le diverse materie plastiche utilizzate nello stampaggio a iniezione presentano comportamenti di ritiro da raffreddamento differenti, pertanto questo è il fattore più importante per la determinazione delle dimensioni finali:
- ABS (Acrilonitrile Butadiene Stirene): Basso valore di ritiro (circa 0.4%–0.7%), con stabilità dimensionale molto elevata, adatto per componenti di precisione.
- PP (Polipropilene): Valore di restringimento maggiore (circa 1.0%–2.5%), che può provocare deformazioni e deformazioni, con la conseguente necessità di una compensazione critica dello stampo.
- Nylon (PA): Restringimento da lieve a moderato (circa 0.7%–1.5%) con elevato assorbimento di umidità. Le parti continueranno a cambiare ulteriormente le loro dimensioni durante lo stoccaggio o l'uso, poiché assorbono acqua e si gonfiano.
2. Progettazione e precisione dello stampo
La muffa è il fattore più importante nella determinazione della tolleranza. Di primaria importanza sono:
- Acciaio per stampi e qualità della lavorazione: L'acciaio ad alta durezza e resistenza all'usura garantisce precisione dimensionale nelle lunghe tirature.
- Progettazione del cancello: La posizione e la geometria dell'ingresso determinano il flusso della massa fusa, causando un ritiro differenziale.
- Disposizione del sistema di raffreddamento: Un raffreddamento non uniforme crea un restringimento differenziale e aumenta le possibilità di deformazione e deviazione delle dimensioni.
3. Parametri di elaborazione
Le condizioni di stampaggio influiscono direttamente sulle tolleranze:
- Pressione di iniezione: Un valore troppo basso causerà un riempimento incompleto, mentre un valore troppo alto causerà tensioni interne.
- Temperatura di fusione e di stampaggio: Un calore eccessivo favorisce un maggiore restringimento e un flusso scarso con riempimento incompleto a causa delle basse temperature.
- Tempo di raffreddamento: Un raffreddamento insufficiente fa sì che i pezzi si restringano dopo l'espulsione, influendo sulle dimensioni finali.
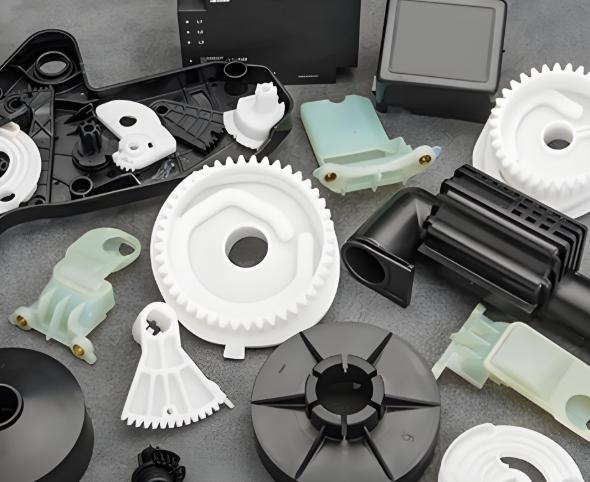
4. Complessità della progettazione dei componenti
La geometria della parte gioca un ruolo importante nella precisione dimensionale:
- Spessore della parete non uniforme: Le sezioni spesse si raffreddano più lentamente, provocando un maggiore restringimento e una potenziale deformazione.
- Costole e supporto: Aumentano la resistenza ma, se mal progettati, possono causare restringimenti o distorsioni localizzati.
- Dettagli cavi o intricati: Può causare un flusso di fusione non uniforme, riducendo la stabilità dimensionale.
5. Fattori ambientali
Anche dopo lo stampaggio, le parti possono essere influenzate da influenze esterne:
- Fluttuazioni di temperatura: L'espansione e la contrazione termica possono alterare le dimensioni durante lo stoccaggio o l'uso.
- Umidità: Alcuni materiali, come il nylon, sono igroscopici per natura, ovvero assorbono umidità e si gonfiano, riducendo la precisione dimensionale.
Parte 4. Tolleranze standard per lo stampaggio a iniezione
Le pratiche e gli standard nel settore della plastica includono le tolleranze dimensionali nelle parti stampate a iniezione come guida per aiutare i progettisti e i produttori a controllare i costi e la complessità della produzione, preservando al contempo intatte le parti funzionali.
1.ISO20457
La norma ISO 20457, pubblicata dall'Organizzazione Internazionale per la Standardizzazione (ISO), definisce le tolleranze accettabili sui materiali plastici, sulle dimensioni dei componenti e sullo spessore delle pareti per la progettazione e la produzione a livello mondiale; è particolarmente importante quando si tratta di produzione internazionale o di intercambiabilità dei componenti. È uno standard universale.
Le caratteristiche principali sono:
Gradi dimensionali: i componenti sono suddivisi in diversi livelli di precisione (ad esempio, Grado A, B, C) in base ai requisiti funzionali ed estetici.
Intervalli di tolleranza: le tolleranze suggerite sono fornite in base alla lunghezza, alla larghezza o allo spessore della parete del pezzo.
Tabella di esempio (riferimento da ISO 20457):
| Gamma dimensionale (mm) | Grado A (Alta precisione) | Grado B (Precisione media) | Grado C (Precisione generale) |
| 0 - 50 | ± 0.02 | ± 0.05 | ± 0.1 |
| 50 - 100 | ± 0.03 | ± 0.07 | ± 0.15 |
| 100 - 200 | ± 0.04 | ± 0.1 | ± 0.2 |
| 200 - 300 | ± 0.05 | ± 0.12 | ± 0.25 |
Nota: i valori effettivi devono essere adattati in base al tipo di materiale, alla geometria del pezzo e ai requisiti funzionali.
2. Linee guida sulla tolleranza SPI
Le linee guida sulle tolleranze della Society of the Plastics Industry (SPI) sono ampiamente utilizzate nei mercati nordamericani. Forniscono intervalli di tolleranza consigliati in base alle dimensioni del pezzo, allo spessore delle pareti e al materiale, per un rapido riferimento nella progettazione di componenti stampati a iniezione.
Tabella di esempio (riferimento alle linee guida SPI):
| Dimensioni della parte (mm) | Materiale | Tolleranza (Parte Generale) | Tolleranza (parte di precisione) |
| 0 - 50 | ABS | ± 0.05 | ± 0.02 |
| 0 - 50 | PP | ± 0.08 | ± 0.03 |
| 50 - 150 | ABS | ± 0.08 | ± 0.03 |
| 50 - 150 | PP | ± 0.12 | ± 0.05 |
| 150 - 300 | ABS | ± 0.12 | ± 0.05 |
| 150 - 300 | PP | ± 0.15 | ± 0.07 |
Nota: le raccomandazioni SPI tengono conto anche dello spessore delle pareti e della complessità del pezzo. In realtà, le tolleranze possono essere ulteriormente modificate in base alla progettazione dello stampo e ai parametri di processo.
3. Valori di riferimento generali
Parti in plastica standard: le tolleranze possono variare tra ±0.05 mm e ±0.1 mm, sufficienti per la maggior parte dei componenti non critici.
Parti di precisione: per un'elevata precisione di assemblaggio o per criteri di prestazione esigenti, le tolleranze possono essere basse fino a ±0.01 mm.
4. Requisiti di tolleranza specifici del settore
La maggior parte dei settori industriali ha requisiti di precisione dimensionale variabili:
Dispositivi medici: basandosi su tolleranze ristrette che spesso scendono al di sotto di +-0.02 mm per motivi di sicurezza e affidabilità, i dispositivi medici richiedono un controllo rigoroso in termini di progettazione.
Componenti automobilistici: la maggior parte dei componenti automobilistici soddisfa le specifiche funzionali e di assemblaggio entro tolleranze di ±0.05 mm.
Componenti industriali o elettronica di consumo: una tolleranza di ±0.1 mm è considerata standard, il che significa sacrificare parte del costo per ottenere prestazioni migliori.
In generale, lo standard di tolleranza appropriato per lo stampaggio a iniezione si basa sulla funzione del componente, sulle proprietà del materiale, sulla capacità di produzione e sui requisiti del settore. L'applicazione corretta di questi standard non solo garantisce precisione di assemblaggio e prestazioni del componente, ma riduce anche al minimo i costi di produzione e le quantità di rilavorazione.
Parte 5. Come controllare e ottimizzare le tolleranze dello stampaggio a iniezione
Per garantire le tolleranze dimensionali e l'affidabilità dell'assemblaggio dei componenti stampati a iniezione, i produttori possono scegliere il percorso sequenziale dal controllo del processo, alla selezione dei materiali, alla progettazione e al controllo qualità fino all'ottimizzazione delle tolleranze.
1.Ottimizzazione della progettazione dello stampo
Lo stampo gioca un ruolo fondamentale nelle tolleranze dei pezzi. La progettazione scientifica e la lavorazione precisa riducono significativamente le deviazioni dimensionali:
Lavorazione di alta precisione: garantisce dimensioni della cavità con deviazioni minime del pezzo.
Progettazione del punto di iniezione: la posizione e il tipo del punto di iniezione influenzano il flusso del materiale fuso e la distribuzione del raffreddamento, e di conseguenza il ritiro e la deformazione.
Sistema di raffreddamento ottimizzato: il raffreddamento uniforme riduce il ritiro differenziale del pezzo, diminuendo la probabilità di deformazione.
2. Selezionare i materiali appropriati
Le proprietà dei materiali hanno un impatto diretto sul restringimento e sulla distorsione:
Tenere conto del restringimento del materiale nella progettazione e includere un'adeguata compensazione per le dimensioni dei pezzi.
Tenere in considerazione le condizioni operative (carico meccanico, temperatura, umidità) e scegliere materiali con maggiore stabilità dimensionale per ridurre le deformazioni post-produzione.
3.rigorosamente Parametri del processo di controllo
La stabilità del processo è fondamentale per mantenere le tolleranze:
Velocità di iniezione: una velocità troppo elevata può portare a un riempimento non uniforme, mentre una velocità troppo bassa può compromettere la qualità della superficie.
Pressione di iniezione: le oscillazioni di pressione provocano variazioni nelle tensioni interne, influenzando il ritiro e la deformazione.
Controllo della temperatura: temperature di fusione e di stampaggio costanti riducono le fluttuazioni dimensionali.
Tempo di raffreddamento: raffreddare completamente i pezzi prima dell'espulsione per evitare un ritiro secondario.
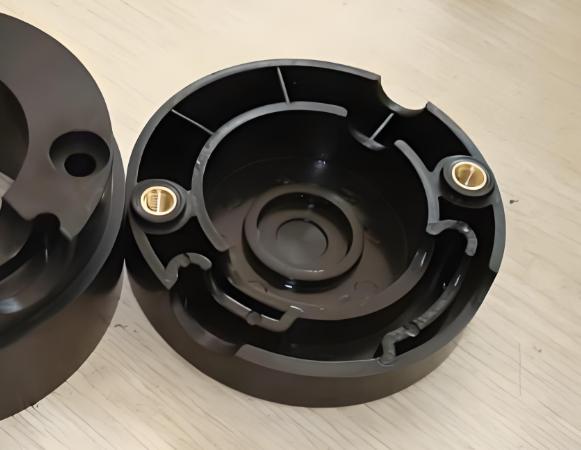
4. Controllo qualità e feedback
Per rilevare le deviazioni di tolleranza e apportare tempestivamente le modifiche necessarie, si utilizzano misurazioni e monitoraggi scientifici:
Macchina di misura a coordinate (CMM): la misurazione precisa delle dimensioni dei pezzi garantisce la coerenza della produzione di massa.
Sistemi di ispezione ottica: consentono di ispezionare rapidamente le dimensioni e la forma delle superfici dei componenti per individuare potenziali problemi.
Feedback sui dati: Feedback derivante dall'ispezione per la progettazione dello stampo e i parametri di processo al fine di perfezionarli.
5. Collaborare con produttori esperti
Le aziende di stampaggio a iniezione di fascia alta sono in grado di fornire macchinari precisi e di fornire indicazioni sulle tolleranze a livello di progettazione:
- Fornire raccomandazioni per l'ottimizzazione della complessità delle parti e delle necessità funzionali, senza essere costosi.
- Fornire esperienze realistiche e riferimenti di casi per consentire ai progettisti di non cadere vittime di problemi di tolleranza e migliorare l'uniformità e l'affidabilità delle parti.
Parte 6. Come KENENG garantisce l'affidabilità delle tolleranze dello stampaggio a iniezione
KENENG comprende l'importanza della qualità dei componenti e della correttezza dell'assemblaggio attraverso le tolleranze dello stampaggio a iniezione, fornendo ai propri clienti soluzioni altamente affidabili grazie ad attrezzature di stampaggio a iniezione all'avanguardia, tecnologie di stampaggio precise e rigorose procedure di controllo qualità.
Conformità agli standard internazionali: i nostri componenti sono fabbricati nel rigoroso rispetto degli standard ISO e di altri standard internazionali di tolleranza per precisione dimensionale e intercambiabilità.
Abbinamento di materiali e processi: personalizziamo i parametri del processo di stampaggio in base alle proprietà specifiche delle diverse materie plastiche al fine di ottenere stabilità dimensionale sia in produzione che in esercizio.
Ottimizzazione in fase di progettazione: Offriamo consulenza specializzata per l'ottimizzazione delle tolleranze nella fase di progettazione dei componenti, consentendo ai clienti di ridurre i rischi e i costi di produzione.
Versatilità industriale: le nostre soluzioni di prodotto soddisfano i requisiti di precisione di diversi settori, dall'elettronica di consumo ai componenti industriali, dalla personalizzazione di piccoli lotti ad alta precisione alla produzione continua su larga scala.
Grazie alla combinazione di esperienza e tecnologia, KENENG offre componenti stampati a iniezione affidabili, coerenti e di qualità, in modo che ogni lotto soddisfi rigorosi livelli di tolleranza.
In sintesi
I requisiti di tolleranza nello stampaggio a iniezione sono componenti chiave per garantire la qualità dei componenti, la precisione dell'assemblaggio e l'affidabilità complessiva del prodotto. Considerando i requisiti di tolleranza fin dalle prime fasi dei processi di progettazione e produzione e avvalendosi di fornitori di stampaggio a iniezione tecnicamente qualificati e con una vasta esperienza, le aziende possono ridurre significativamente i rischi e i costi associati ai loro processi.
KENENG è specializzata nello stampaggio a iniezione di alta precisione. Grazie ad attrezzature all'avanguardia, un rigoroso controllo dei processi e una vasta esperienza, aiutiamo i clienti a ottenere dimensioni dei pezzi stabili e una qualità garantita. Dai componenti industriali di alta precisione ai componenti di grandi dimensioni per l'elettronica di consumo, forniamo soluzioni personalizzate per soddisfare ogni esigenza.
Contatta KENENG oggi stesso e realizza soluzioni professionali per il controllo delle tolleranze nello stampaggio a iniezione, per far sì che i tuoi prodotti si adattino perfettamente e funzionino in modo affidabile.