Stampaggio progressivo vs. imbutitura profonda per la produzione di componenti stampati
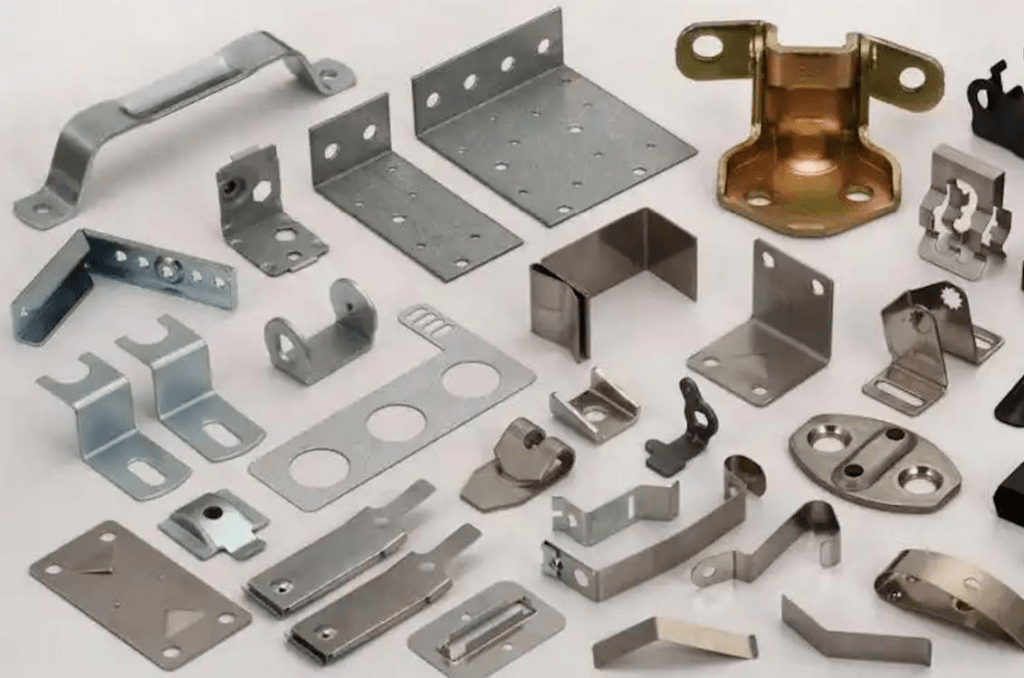
Nel settore manifatturiero, lo stampaggio dei metalli viene impiegato nella produzione di componenti di alta precisione per l'industria automobilistica, l'elettronica, gli elettrodomestici e le attrezzature industriali. Tra le numerose tecniche di stampaggio disponibili, lo stampaggio a matrice progressiva e l'imbutitura profonda sono due metodi comuni per la produzione di componenti metallici stampati complessi. Ciascuna tecnica presenta caratteristiche e peculiarità specifiche, e la scelta del metodo più appropriato dipende dall'applicazione specifica. Conoscere le caratteristiche di questi due processi consente ai produttori di selezionare il metodo di produzione più efficace ed economicamente vantaggioso per la realizzazione di componenti metallici stampati di particolare pregio.
Sommario
Comprensione della stampatura progressiva
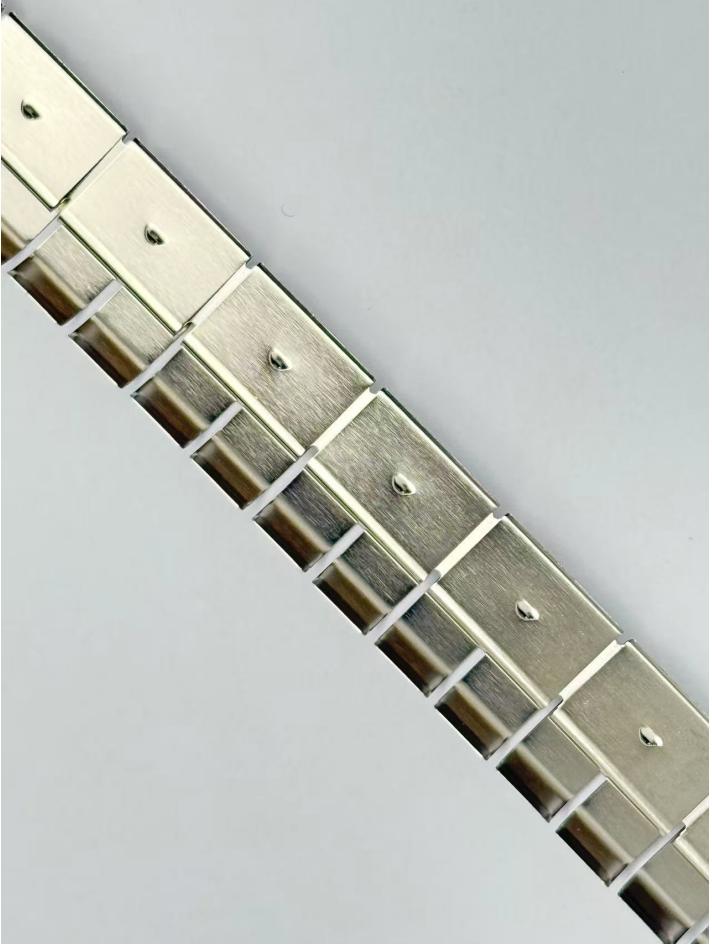
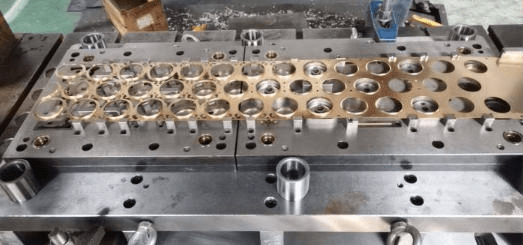
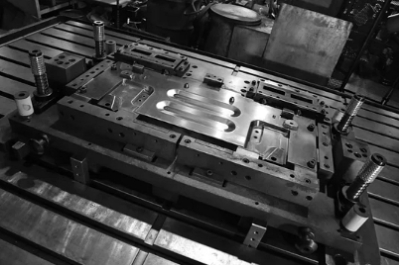
La tranciatura progressiva è un processo ampiamente riconosciuto nella produzione di componenti stampati in grandi volumi. In questo metodo, una striscia continua di lamiera viene spinta attraverso una serie di stazioni all'interno di un unico stampo in una pressa per stampaggio. Ciascuna stazione di tale linea esegue un'operazione specifica, come punzonatura, taglio, piegatura o formatura, facendo avanzare la striscia ad ogni corsa della pressa. Quando raggiunge l'ultima stazione, un componente completo è stato separato dalla striscia di materiale.
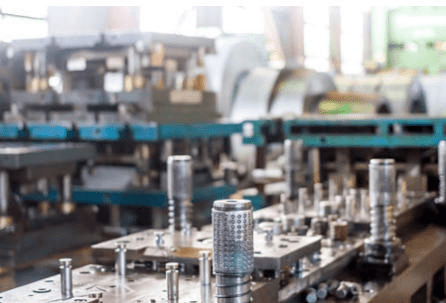
Grazie alla stretta integrazione di diverse operazioni in un unico stampo, la stampatura progressiva offre ai produttori un metodo efficiente e costante per la produzione di componenti metallici complessi. Questo processo è ampiamente utilizzato nella produzione di componenti per l'industria automobilistica, elettronica, degli elettrodomestici e delle attrezzature industriali.
Vantaggi
- Alto Produzione EfficienzaLa produzione continua è il vantaggio più significativo dello stampaggio progressivo, poiché la striscia di metallo si sposta automaticamente attraverso ogni stazione ad ogni corsa della pressa. La produzione può ora comprendere un gran numero di pezzi, a dimostrazione dell'enorme velocità del processo e dell'idoneità alla produzione di massa.
- Eccellente coerenza dimensionaleUna volta che lo stampo è stato progettato e calibrato correttamente, le singole stazioni eseguono le loro operazioni specifiche con elevata precisione. In questo modo, il sistema operativo garantisce la produzione di prodotti finali che soddisfano rigorosi requisiti di tolleranza dimensionale e qualità lungo tutto il ciclo produttivo.
- Integrazione di operazioni multiples: Diverse fasi di produzione, tra cui punzonatura, piegatura, formatura e rifilatura, possono essere integrate in un unico set di stampi. I risparmi più considerevoli si ottengono probabilmente nella lavorazione secondaria e nella riduzione dei tempi di produzione.
- Requisiti di lavoro inferioriUn sistema che si basa in gran parte sull'automazione comporterà una riduzione della necessità di manodopera per i lavori più ripetitivi durante la produzione; ciò si tradurrà anche in una diminuzione dei costi del lavoro e in un miglioramento della produttività.
- Routing Utilizzo del materialeNella stampatura progressiva, la striscia continua di metallo utilizzata nello stampo può essere disposta in modo da ridurre al minimo gli sprechi. Se la striscia di materiale viene disposta in modo efficiente, si può ottenere un utilizzo significativamente migliore della materia prima.
Limiti
- Costo iniziale dell'attrezzatura elevatoLa progettazione e la produzione di stampi progressivi richiedono investimenti significativi, poiché la complessità e le tolleranze sono superiori a quelle degli utensili semplici, tipici della maggior parte dei processi di produzione su larga scala. Pertanto, per volumi di produzione molto ridotti, in alcuni casi tale investimento potrebbe non essere economicamente giustificato.
- Non adatto a forme profonde o complesseIn generale, la stampatura progressiva è limitata ad aree in cui i pezzi sono di dimensioni moderate, relativamente piatti e richiedono una deformazione minima. Per quei pezzi che implicano una formatura con deformazione molto profonda o estesa, si ricorre ad altri metodi come l'imbutitura profonda.
- Progettazione e sviluppo di stampi complessiLa progettazione di stampi progressivi richiede un'attenta selezione delle operazioni per ogni stazione, in relazione al margine operativo delle altre operazioni. La progettazione di tali utensili richiede tempo considerevole e notevoli competenze ingegneristiche.
- Difficoltà nelle modifiche di progettazioneÈ piuttosto macchinoso e si perde una buona parte delle modifiche apportate passando da un processo completo a uno parziale quando i prodotti sono in sequenza anziché durante o in prossimità dello stampo progressivo. Le modifiche sono normalmente più fattibili in un'operazione successiva al loro inserimento; raramente si prevede di apportare modifiche direttamente agli utensili o, in alternativa, è opportuno considerarle. Le modifiche, in quanto tali, possono includere la rilavorazione degli utensili o la progettazione di uno stampo completamente nuovo.
- Requisiti relativi allo spessore e alle dimensioni del materialeLo spessore del materiale commercializzato è generalmente da medio-sottile a medio-spessore di lamiera. In realtà, con spessori o dimensioni molto elevati, diventerebbero indispensabili procedure di formatura alternative.
Comprendere il disegno profondog
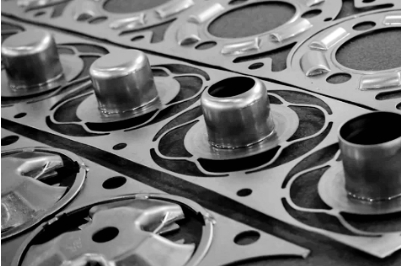
L'imbutitura profonda è una tecnica di formatura dei metalli utilizzata per trasformare lamiere piatte in forme cave o simili a dinosauri. In questo processo, una lamiera viene posizionata sopra una cavità dello stampo e pressata da un punzone. Il metallo fluisce nello stampo sotto l'azione di un premilamiera, dove viene formata la forma finale. Tra i prodotti più noti realizzati con questo processo si annoverano tazze, cilindri o strutture a forma di scatola.
Si parla di imbutitura profonda quando la profondità del pezzo imbutito è maggiore del suo diametro. Questo processo viene utilizzato principalmente per fabbricare componenti che richiedono una struttura cava senza saldature e una notevole integrità meccanica. Esempi di tali applicazioni in ambito pratico includono serbatoi di carburante per veicoli, lavelli da cucina, lattine per bevande, involucri metallici e vari tipi di contenitori industriali. L'imbutitura profonda è particolarmente indicata per materiali duttili ad alta resistenza agli urti come acciaio inossidabile, alluminio, ottone e acciaio a basso tenore di carbonio.
Vantaggi
- Capacità di produrre forme cave complesseLa complessità degli oggetti stampati mediante imbutitura profonda può raggiungere forme cave cilindriche, quadrate e irregolari, con numerose e diverse sfaccettature, che sarebbero impossibili o troppo costose da realizzare con altre tecnologie di stampaggio. Per questo motivo, l'imbutitura profonda è particolarmente indicata per la produzione di contenitori e strutture abitative.
- Alta resistenzaI prodotti stampati mediante imbutitura profonda evitano giunzioni saldate o punti deboli, migliorando così le loro prestazioni meccaniche. In molte applicazioni, i componenti interamente senza saldature ottenuti mediante imbutitura profonda risultano più robusti rispetto agli assemblaggi con giunzioni.
- Utilizzo efficiente dei materialiLa stampatura profonda è generalmente una forma di formatura del metallo a basso spreco poiché, sotto pressione, il metallo fluisce e si allunga negli angoli dello stampo.
- Finitura superficiale lisciaIl processo di formatura controllato contribuisce a ottenere superfici lisce e spessori uniformi delle pareti, adatte sia a esigenze puramente decorative che a requisiti funzionali più avanzati.
- Ideale per la produzione di massaLa stampatura profonda, progettata e ottimizzata per gli utensili, può contribuire alla creazione di un ambiente di produzione ad alto volume, mantenendo al contempo una qualità del prodotto costante.
Limiti
- Requisito materialeUna buona imbutitura è una caratteristica favorevole del materiale per la formatura profonda, ovvero una buona duttilità che permette ai metalli di allungarsi senza rompersi o presentare difetti. Materiali con bassa elongazione possono invece incrinarsi durante l'operazione.
- Formazione di difettiUn processo mal progettato causa difetti come grinze, strappi e spessore irregolare delle pareti. Un corretto controllo dell'equilibrio delle forze, in termini di pressione sul premilamiera e sul punzone, deve essere mantenuto garantendo il corretto funzionamento del sistema di lubrificazione.
- Potrebbero essere necessarie più fasi di disegnodSpesso, un prodotto stampato a freddo di notevole profondità o con una figura geometrica complessa può richiedere più di un'operazione di stampaggio. Tale aggiunta aumenta i tempi di produzione e le dimensioni degli stampi.
- Strumento di alta qualitàING e requisiti di configurazioneLa stampatura profonda è un metodo prudente per produrre grandi quantità di prodotti in modo economico, ma rimane un'opzione esclusiva a causa della necessità di progettazione e ingegneria avanzate per la realizzazione di stampi e punzoni.
- Limitazioni sulla complessità della formaTuttavia, alcune geometrie e caratteristiche sono estremamente difficili da realizzare tramite imbutitura; alcune operazioni secondarie potrebbero includere rifilatura, foratura o flangiatura.
Principali differenze tra stampaggio progressivo e imbutitura profonda
| Aspetto | Stampaggio progressivo | Disegno profondo |
| Principio del processo | Una striscia metallica continua passa attraverso diverse stazioni di stampaggio, dove diverse operazioni vengono eseguite in sequenza in un unico ciclo di pressatura. | Una lamiera piatta viene pressata in una cavità dello stampo mediante un punzone per formare una forma cava o profonda. |
| Geometria della parte | Ideale per pezzi piatti o di forma moderata con pieghe, fori e tagli. | Progettato per componenti profondi, cavi o a forma di coppa con profondità considerevole. |
| Flusso materiale | Il materiale si muove progressivamente attraverso le stazioni di stampaggio sotto forma di striscia. | Il materiale viene allungato e tirato nella cavità dello stampo per formare lo spessore. |
| Velocità di produzione | Molto elevato; durante i cicli di stampaggio continui si verificano simultaneamente molteplici operazioni. | Da moderata ad alta; per le parti più profonde potrebbero essere necessarie più fasi di disegno. |
| Struttura degli utensili | Utilizza una complessa matrice progressiva multistazione con operazioni integrate. | Utilizza un punzone, una matrice e un porta-lastra specificamente progettati per operazioni di trafilatura. |
| Costo iniziale dell'attrezzatura | In genere elevati a causa della complessità del design dello stampo e delle molteplici stazioni. | Da moderata ad alta, a seconda della profondità del pezzo e del numero di fasi di stampaggio. |
| Utilizzo del materiale | Una disposizione efficiente delle strisce può ridurre gli sprechi, ma una certa quantità di scarti viene comunque generata dalle operazioni di punzonatura. | Generalmente efficiente perché il pezzo grezzo di metallo viene formato anziché tagliato pesantemente. |
| Applicazioni tipiche | Connettori elettronici, staffe, clip, piccoli componenti per autoveicoli. | Lattine per bevande, lavelli da cucina, serbatoi di carburante per autoveicoli, involucri metallici. |
| Forza della parte | La resistenza dipende dalle operazioni di formatura e piegatura; i componenti potrebbero richiedere rinforzi aggiuntivi. | Spesso produce componenti senza saldature con elevata integrità strutturale. |
| Idoneità alla produzione di massa | Ideale per la produzione in grandi volumi di pezzi stampati di piccole e medie dimensioni. | Adatto alla produzione su larga scala di componenti cavi una volta ottimizzati gli stampi. |
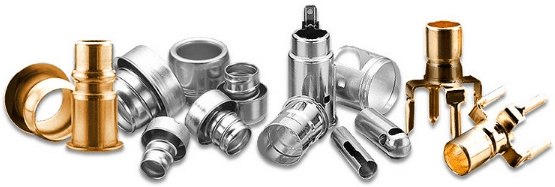
Fattori chiave da considerare nella scelta tra stampaggio progressivo e imbutitura profonda per la produzione di componenti stampati
La scelta del metodo di formatura dei metalli più adatto, tra stampaggio progressivo e imbutitura profonda, è una decisione cruciale per la produzione di componenti stampati su misura di alta qualità . È necessario valutare attentamente molteplici aspetti tecnici ed economici al fine di individuare un processo che garantisca un buon equilibrio tra efficienza, qualità e costi.
1. Geometria della parte e progettazione strutturale
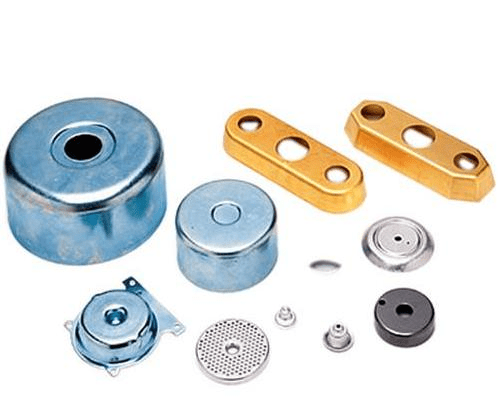
Uno dei punti più critici da considerare, quando si confrontano la stampatura progressiva e l'imbutitura profonda, è la caratteristica geometrica del pezzo. La stampatura progressiva viene generalmente utilizzata per produrre componenti metallici sostanzialmente piatti che richiedono piegature, fori e piccole forme. Spesso, questi componenti vengono prodotti in modo continuo alimentando una striscia di lamiera nello stampo e modificandola gradualmente.
L'imbutitura profonda, al contrario, è più adatta per pezzi che richiedono una profondità elevata o che hanno una forma cava. L'imbutitura profonda si presta bene alla produzione di diverse tipologie di componenti a forma di coppa, cilindri e scatola a partire da lamiere piane. Quando la profondità del componente è maggiore del diametro, l'imbutitura profonda è generalmente il metodo preferito.
2. Volume di produzione ed efficienza produttiva
Il volume di produzione gioca un ruolo importante nella determinazione della tipologia di processo di stampaggio. Lo stampaggio meccanico con stampo progressivo è un processo molto efficiente per grandi lotti di produzione, poiché integra diverse operazioni in un unico processo automatizzato, riducendo così anche l'intervento umano. Una volta installato e tarato lo stampo, è possibile raggiungere un'elevatissima velocità di produzione continua.
Sebbene la stampatura profonda supporti la produzione di massa, questo tipo di lavorazione può includere più fasi di formatura a seconda della profondità e della complessità del pezzo. Pur potendo risultare efficiente per grandi volumi, la velocità di produzione è generalmente inferiore rispetto a quella dei semplici prodotti piani realizzati con la tecnica di stampaggio progressivo.
3. Complessità degli strumenti e investimento iniziale
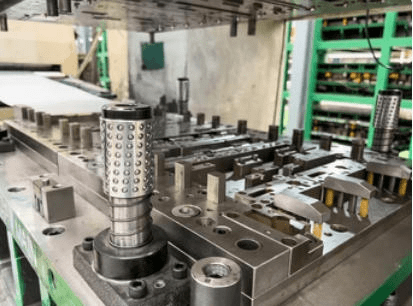
D'altro canto, qui c'è una differenza sostanziale. Il sistema di stampaggio progressivo comprende un complesso set di stampi a più stazioni che esegue numerose operazioni in sequenza (in questo caso 10 stazioni). L'impegno ingegneristico e di attrezzaggio richiesto per progettare e costruire questi stampi è notevolmente elevato.
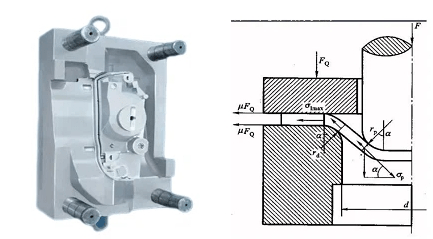
Uno stampo per imbutitura profonda comprende un punzone, una zona di apporto del materiale e un premilamiera. La progettazione deve essere configurata per controllare il flusso e prevenire difetti; i sistemi di imbutitura profonda sono per loro natura molto meno complessi degli stampi progressivi. Tuttavia, nei casi in cui la profondità di imbutitura diventi eccessiva o i pezzi presentino forme diverse, sarebbero necessari più stadi di imbutitura, aumentando così le esigenze di attrezzatura e i costi di produzione.
4. Proprietà dei materiali e formabilità
Le proprietà dei materiali influenzano notevolmente la scelta dei moduli di produzione. Con l'acciaio, la stampatura progressiva funziona bene perché la maggior parte delle operazioni consiste in taglio, piegatura o formatura superficiale. Tuttavia, la stampatura a imbutitura profonda richiede materiali che mostrino un elevato grado di duttilità e la capacità di essere formati più rapidamente, senza rompersi o incrinarsi. I metalli frequentemente utilizzati per questo processo includono acciaio a basso tenore di carbonio, alluminio, ottone e alcune qualità di acciaio inossidabile: la loro capacità di deformarsi ripetutamente previene crepe o lacerazioni.
5. Requisiti di qualità e resistenza strutturale
Un altro fattore critico dell'attributo finale sono i requisiti funzionali. Ciò significa che, nella progettazione di un componente comprendente molte caratteristiche, come fessure, linguette e fori, particolarmente adatto per la realizzazione di parti di alta precisione e con tolleranze ristrette.
La stampatura profonda viene spesso scelta quando un componente deve presentare un aspetto senza giunture e un'elevata resistenza meccanica. I componenti stampati in profondità sono strutture monolitiche, in quanto formati da un unico pezzo senza saldature o giunzioni, godendo quindi di una maggiore integrità strutturale e durata rispetto ai componenti stampati in opera.
6. Flessibilità del processo e modifiche di progettazione
Un altro criterio di produzione è la flessibilità del processo. Uno stampo progressivo si ottimizza per il pezzo da produrre, garantendo così una fabbricazione di alta qualità durante il funzionamento. Tuttavia, le modifiche al progetto comporterebbero costi elevati, oltre a notevoli variazioni, qualora si desiderasse aggiornare uno stampo a più stazioni.
I processi di imbutitura profonda sono più flessibili per alcune modifiche, soprattutto quando sono necessarie operazioni aggiuntive. In tal caso, non è possibile evitare alcune modifiche di progettazione che richiederanno input sui parametri di stampaggio o di formatura.
Riassunto
- Stampaggio a stampo progressivo è generalmente la soluzione preferita per produzione ad alta velocità di componenti piatti o moderatamente sagomati con molteplici caratteristiche.
- Imbutitura profonda è più adatto alla produzione componenti cavi o profondi che richiedono costruzione senza giunture e elevata resistenza strutturale.
Considerazioni finali
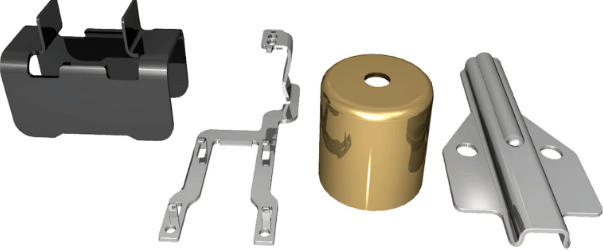
Poiché le industrie richiedono sempre più componenti metallici più leggeri, resistenti e complessi, sia lo stampaggio progressivo che l'imbutitura profonda rappresentano soluzioni efficaci. Comprendere i punti di forza e i limiti di ciascun processo permette di scegliere la tecnica più adatta alle esigenze di produzione dei componenti stampati.