Quali sono le differenze tra stampaggio a freddo, stampaggio a caldo e stampaggio a caldo?
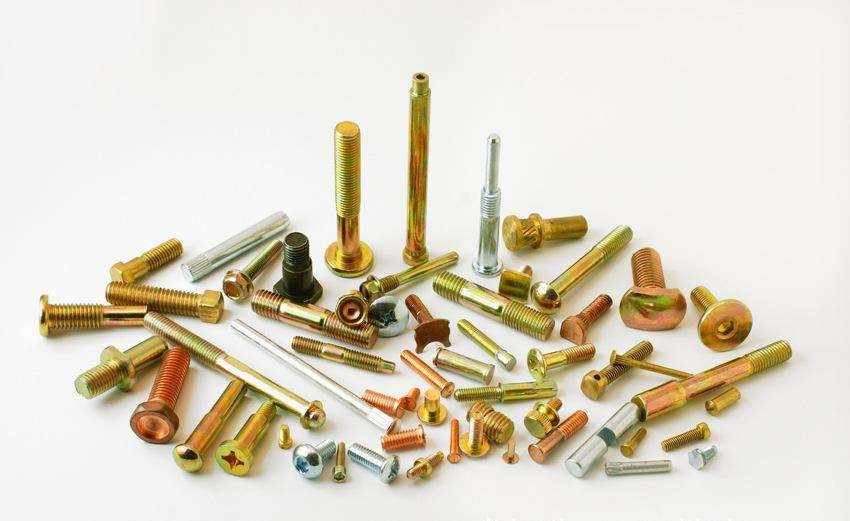
Nei processi di formatura degli elementi di fissaggio, la formatura a freddo, a caldo e a temperatura intermedia sono i processi principali, adatti alla produzione di bulloni, viti, dadi e rivetti . In questo articolo presentiamo le differenze, inclusi vantaggi e svantaggi, e un confronto tra i tre processi.
Direzione fredda
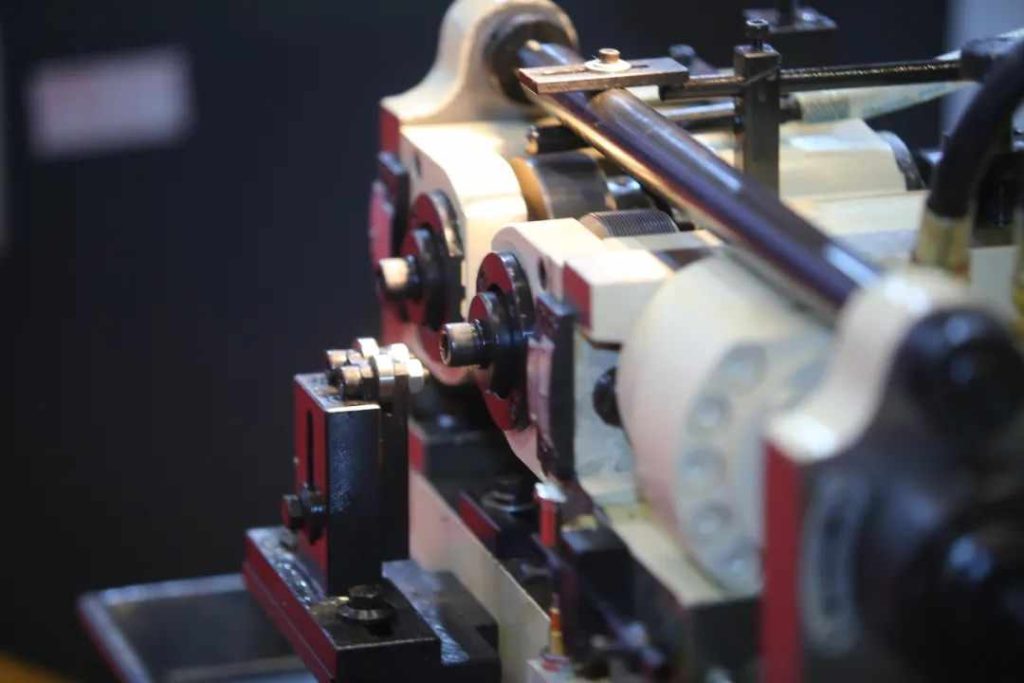
La formatura a freddo deforma il metallo al di sotto del suo punto di ricristallizzazione e viene solitamente eseguita a temperatura ambiente.
Vantaggi
La stampaggio a freddo migliora la resistenza alla trazione e allo snervamento, riducendo al contempo la duttilità. Il metallo più comunemente utilizzato nelle applicazioni di stampaggio a freddo è solitamente l'acciaio al carbonio o l'acciaio legato al carbonio. Di solito si tratta di un processo a stampo chiuso. Di solito è più economico dello stampaggio a caldo e il prodotto finale richiede poca finitura. Grazie all'aumento della resistenza del metallo mediante stampaggio a freddo, a volte è possibile utilizzare materiali di qualità inferiore per produrre parti che non possono essere lavorate meccanicamente o stampate a caldo.
La stampaggio a freddo è inoltre meno soggetta all'inquinamento e i prodotti finali presentano una migliore finitura superficiale complessiva.
Svantaggi
- La superficie del metallo deve essere pulita e priva di scaglie di ossido prima della forgiatura
- Scarsa duttilità del metallo
- Può verificarsi stress residuo
- Richiede attrezzature più pesanti e più grandi
- Necessita di uno stampo più resistente
Intestazione calda
Durante la stampaggio a caldo, la billetta viene riscaldata a una temperatura superiore al punto di ricristallizzazione del metallo mediante riscaldamento a induzione o nel forno di forgiatura.
Questa temperatura estremamente elevata è necessaria per evitare l'incrudimento dei metalli durante la deformazione. Poiché il metallo si trova in uno stato plastico, può essere trasformato in forme piuttosto complesse, mantenendo duttilità e tenacità.
La temperatura media di forgiatura richiesta per la stampaggio a caldo di diversi metalli
Acciaio: 1150 ° C
Lega di alluminio: 360-520 ° C
Lega di rame: 700-800 ° C
Per forgiare alcuni metalli, come l'acciaio superlegato, si adotta un tipo di stampaggio a caldo denominato forgiatura isotermica.
Vantaggi
In questo caso, lo stampo viene riscaldato a una temperatura prossima a quella del pezzo, per evitare il raffreddamento superficiale del pezzo durante la forgiatura. Talvolta la forgiatura viene effettuata in atmosfera controllata per ridurre al minimo la formazione di scaglie di ossido.
In generale, complesso Parti di fissaggio vengono realizzati tramite stampaggio a caldo, perché ciò consente al materiale di deformarsi allo stato plastico e rende il metallo più facile da lavorare.
Fattori da considerare durante la stampa a caldo
- Produzione di parti complesse
- Dimensioni di media e bassa precisione
- Basso stress o basso incrudimento del lavoro
- Struttura dei grani uniforme
- Aumento della duttilità
Svantaggi
- Bassa tolleranza di precisione
- Il materiale potrebbe deformarsi durante il raffreddamento
- Modifica della struttura del grano metallico
- Possibile reazione chimica tra l'atmosfera circostante e il metallo
Direzione calda
La ricalcatura a caldo viene effettuata al di sotto della temperatura di ricristallizzazione ma al di sopra della temperatura ambiente, superando così gli svantaggi della ricalcatura a caldo e della ricalcatura a freddo e ottenendone i vantaggi.
Vantaggi
Rispetto alla stampaggio a caldo, la tolleranza può essere controllata con maggiore precisione e si forma meno calcare. Rispetto alla stampaggio a freddo, i costi di lavorazione sono inferiori, si riduce l'incrudimento e si migliora la duttilità.
Confronto tra stampaggio a freddo, stampaggio a caldo e stampaggio a caldo
1. Sebbene la stampaggio a freddo presenti numerosi vantaggi, la sua elevata resistenza alla deformazione limita le dimensioni dei pezzi.
2. Sebbene la stampaggio a caldo possa ridurre la resistenza alla deformazione dei materiali, a causa dei problemi di ossidazione, decarburazione ed espansione termica causati dal riscaldamento, la precisione dimensionale e la qualità superficiale dei prodotti risultano ridotte. Per questo motivo, per ottenere il prodotto finale è generalmente necessario un lungo processo di taglio.
3. La stampaggio a caldo consiste nel riscaldare il pezzo grezzo a una temperatura adeguata, inferiore alla temperatura di ricristallizzazione del metallo per l'estrusione. Grazie al riscaldamento del metallo, la resistenza alla deformazione del pezzo grezzo si riduce, facilitando la formatura. È possibile ridurre il tonnellaggio della pressa e prolungare la durata dello stampo. Tuttavia, è diverso dallo stampaggio a caldo perché la possibilità di ossidazione e decarburazione è ridotta quando riscaldato nell'intervallo di temperatura relativamente basso e le proprietà meccaniche del prodotto non sono diverse da quelle dei prodotti ottenuti con stampaggio a freddo. In particolare, i materiali difficili da lavorare a temperatura ambiente, come l'acciaio inossidabile, l'acciaio ad alto tenore di carbonio e alcuni acciai con elevato contenuto di cromo, possono diventare lavorabili o facili da lavorare durante la stampaggio a caldo.
4. La stampaggio a caldo non è adatta solo per materiali difficili da lavorare con elevata resistenza alla deformazione, ma anche per acciai a basso tenore di carbonio, che sono anch'essi adatti alla stampaggio a freddo, perché la stampaggio a caldo ha il vantaggio di facilitare la produzione continua. Durante la stampaggio a freddo, è generalmente necessario effettuare una ricottura di addolcimento in anticipo prima della lavorazione; inoltre, è richiesto un trattamento di ricottura tra ogni processo di stampaggio a freddo. Prima della stampaggio a freddo è necessario effettuare un trattamento di passivazione, il che rende difficile organizzare una produzione continua. È possibile omettere la ricottura tra ogni processo e anche il trattamento superficiale, il che consente di organizzare una produzione continua. Come minimo si possono ridurre molti processi ausiliari.
5. La stampa a caldo può accettare grandi deformazioni, riducendo così il numero di processi. Anche il costo dello stampo può essere notevolmente ridotto e non sono necessarie attrezzature di forgiatura e pressatura costose con rigidità estremamente elevata. È possibile utilizzare le normali attrezzature per forgiatura e pressatura. Pertanto, nonostante la stampaggio a caldo richieda il riscaldamento del metallo, il costo totale della lavorazione è relativamente basso.
6. Attualmente, il lubrificante utilizzato per la stampaggio a caldo non è del tutto soddisfacente. Allo stesso tempo, mancano anche alcuni dati effettivi sull'elaborazione e restano ancora molti problemi tecnici da risolvere.
Sintesi
In questo articolo vengono analizzati i processi di stampaggio a freddo, a caldo e a caldo, confrontando i tre processi è possibile selezionare i metodi di formatura più appropriati da utilizzare per il processo di produzione degli elementi di fissaggio.