Quali tolleranze si possono raggiungere con la stampatura dei metalli?
Nella produzione moderna, lo stampaggio dei metalli è uno dei processi chiave per la produzione di componenti metallici ad alta precisione e in grandi volumi. Dal settore automobilistico e aerospaziale ai dispositivi medici e all'elettronica di consumo, innumerevoli componenti metallici complessi si affidano ai processi di stampaggio per una produzione efficiente e costante.
Tuttavia, quando si trasforma un disegno tecnico in un componente metallico finito, un concetto fondamentale incide direttamente sia sulla qualità del prodotto che sui costi di produzione: le tolleranze di stampaggio del metallo.
Questo articolo fornisce una panoramica dettagliata delle tolleranze nella stampatura dei metalli, comprese le gamme di tolleranza tipiche, i principali fattori che le influenzano e i metodi pratici per ottenere un migliore controllo delle tolleranze durante la progettazione e la produzione del prodotto.
Sommario
Che cosa sono le tolleranze di stampaggio dei metalli?
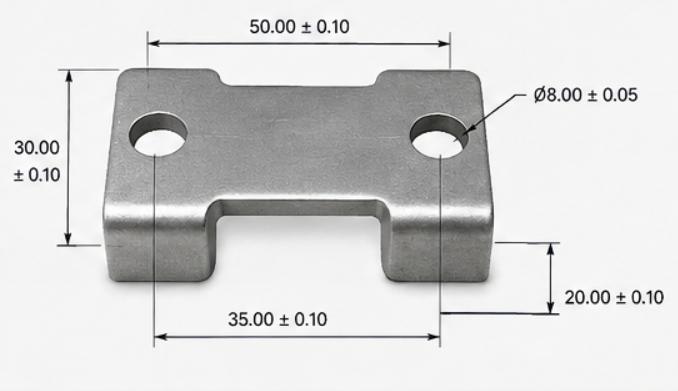
Le tolleranze di stampaggio dei metalli si riferiscono alla variazione ammissibile tra le dimensioni effettive di un componente metallico stampato e le dimensioni specificate nel disegno tecnico.
Ad esempio, se un pezzo stampato ha una dimensione di progetto di 50.00 mm ± 0.10 mm , la dimensione effettiva può variare da 49.90 mm a 50.10 mm pur rispettando i requisiti specificati.
Nella produzione effettiva, le tolleranze di stampaggio possono riguardare diverse caratteristiche, tra cui:
- Tolleranza dimensionale: Precisione dimensionale complessiva
- Tolleranza del diametro del foro: Variazione ammissibile del diametro del foro
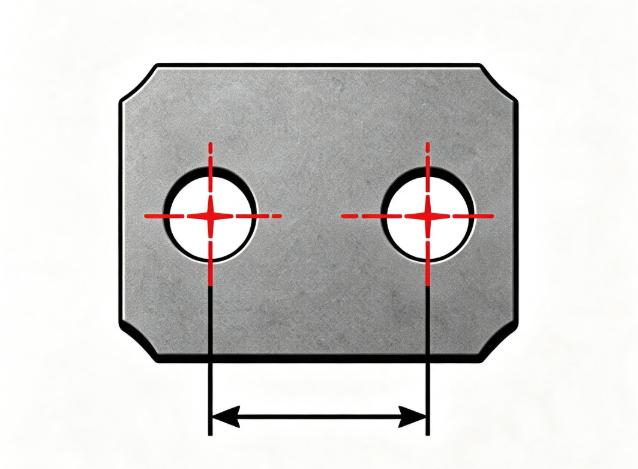
- Tolleranza di posizione del foro: Variazione consentita nella posizione del foro
- Tolleranza di flessione: Variazioni nelle dimensioni o nelle posizioni delle curve
- Tolleranza angolare: Variazione consentita dell'angolo di piegatura
- Tolleranza di planarità: Variazione ammissibile nella planarità del pezzo
- Tolleranza di spessore: Variazione dello spessore del materiale
Le diverse caratteristiche hanno effetti diversi sulla funzionalità del componente. Pertanto, non tutte le dimensioni devono avere la stessa tolleranza ristretta.
Perché le tolleranze nella stampatura dei metalli sono importanti?
Le tolleranze corrette nella stampatura dei metalli determinano non solo la precisione dimensionale dei pezzi stampati, ma influiscono direttamente anche sull'assemblaggio, sulla funzionalità, sulla uniformità della produzione e sui costi di fabbricazione.
1. Assicurarsi che il componente funzioni correttamente
Se il pezzo stampato deve essere inserito o interagire con altri componenti, le variazioni dimensionali potrebbero causare fori disallineati, difficoltà di montaggio, accoppiamenti laschi o persino interferenze.
Pertanto, alle dimensioni critiche devono essere consentite tolleranze adeguate a seconda dei requisiti funzionali.
2. Migliorare la precisione dell'assemblaggio
Prodotti come automobili, elettrodomestici e macchinari presentano numerose parti stampate in metallo. Il mantenimento di tolleranze dimensionali costanti contribuisce a garantire la compatibilità dei componenti e a ridurre al minimo le rilavorazioni e i ritardi nell'assemblaggio.
3. Mantenere la coerenza tra i lotti
Per la produzione di grandi volumi, non è sufficiente che i singoli componenti soddisfino le specifiche. Anche i diversi lotti di produzione devono mantenere una precisione dimensionale stabile.
Un controllo accurato delle tolleranze contribuisce a migliorare la uniformità dei pezzi e la stabilità complessiva della produzione.
4. Controllare i costi di produzione
Tolleranze ristrette non significano necessariamente tolleranze migliori.
Tolleranze molto ristrette implicano in genere la necessità di strumenti e macchinari di maggiore precisione, un controllo del processo più accurato e una maggiore frequenza di ispezione, e quindi costi più elevati.
Pertanto, le tolleranze devono essere impostate in base alle effettive esigenze del componente e non puntando semplicemente alla tolleranza più stretta.
Quali sono le tolleranze tipiche della stampatura dei metalli?
I diversi processi di stampaggio e le diverse geometrie dei pezzi presentano differenti livelli di precisione raggiungibili. Pertanto, non esiste un unico standard di tolleranza applicabile a tutti i pezzi metallici stampati.
I seguenti valori possono essere utilizzati come intervalli di riferimento generali per i componenti stampati più comuni:
| Caratteristica | Tolleranza di riferimento tipica | Principali fattori influenzanti |
| Dimensioni lineari | ±0.05–±0.25 mm | Materiale, dimensioni del pezzo, utensili |
| Diametro del buco | ±0.03–±0.15 mm | gioco dello stampo, materiale |
| Posizione del foro | ±0.05–±0.20 mm | Precisione di posizionamento, precisione di alimentazione |
| Angolo di piega | ±0.5°–±2° | ritorno elastico del materiale, spessore |
| Pianura | Dipendente dall'applicazione | Spessore del materiale, geometria della parte |
| Spessore | In base allo standard dei materiali | Qualità della materia prima |
Questi dati sono presentati a scopo informativo generale e non devono essere considerati come linee guida definitive del settore applicabili a tutte le operazioni di stampaggio.
Il livello di tolleranza realizzabile dipende da variabili quali il materiale utilizzato, lo spessore del materiale, le dimensioni del pezzo, la configurazione del pezzo, la progettazione dell'utensile, la capacità della pressa e i criteri di ispezione.
Tabella delle tolleranze per la stampatura dei metalli
In realtà, diverse caratteristiche potrebbero richiedere diversi gradi di precisione. Ad esempio, la precisione richiesta per i diametri dei fori, le distanze tra i fori e le posizioni di piegatura è solitamente superiore a quella richiesta per le dimensioni esterne generali.
La tabella allegata qui sotto, relativa alle tolleranze per un componente metallico stampato, può servire come riferimento dettagliato.
| Caratteristica | Intervallo di tolleranza tipico | Considerazioni sull'accuratezza |
| Lunghezza totale | ±0.05–0.25 millimetri | Le parti più grandi possono essere più difficili da controllare dimensionalmente |
| Larghezza | ±0.05–0.25 millimetri | Influenzato dalle proprietà del materiale, dalla precisione degli utensili e dal processo di stampaggio. |
| Diametro del buco | ±0.03–0.15 millimetri | La distanza tra punzone e matrice ha un effetto significativo sulla precisione del foro. |
| Distanza tra i fori | ±0.05–0.20 millimetri | Relativo alla precisione di alimentazione, al posizionamento degli utensili e alla deformazione del materiale. |
| Angolo di piega | ±0.5°–2° | Occorre considerare il ritorno elastico e lo spessore del materiale. |
| Posizione della curva | ±0.10–0.30 millimetri | Influenzato dalla progettazione degli utensili, dallo spessore del materiale e dalle proprietà del materiale. |
| Pianura | Dipendente dall'applicazione | Dipende principalmente dallo spessore del materiale, dalla geometria del pezzo e dal processo di stampaggio. |
Questi valori sono destinati principalmente alla progettazione preliminare e alla selezione del processo e non devono sostituire i requisiti di tolleranza ingegneristica specifici del progetto.
Prima della produzione in serie, si raccomanda di collaborare con un produttore di stampaggio professionale per condurre una valutazione DFM (Design for Manufacturability). Il produttore può valutare il design del pezzo e determinare le tolleranze pratiche in base ai requisiti funzionali e di produzione, anziché limitarsi ad applicare una tabella di tolleranze generica.
Fattori che influenzano le tolleranze nella stampatura dei metalli
Le tolleranze nella stampatura dei metalli non dipendono da un solo fattore. Possono essere influenzate dal materiale, dallo spessore del materiale, dal processo di stampaggio, dalla progettazione degli utensili, dalla precisione della macchina e dalla geometria del pezzo.
Utilizzando la stessa attrezzatura di stampaggio, materiali e geometrie dei pezzi diversi si otterranno risultati dimensionali differenti.
1. Tipo di materiale
Le proprietà del materiale influenzano direttamente la stabilità dimensionale durante il processo di stampaggio.
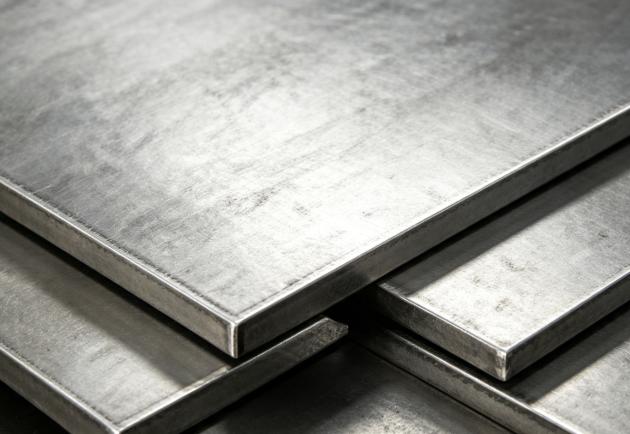
Alcuni materiali comunemente utilizzati per la stampatura sono l'acciaio inossidabile, l'acciaio al carbonio, l'alluminio, il rame e l'ottone.
Diversi materiali possiedono diverse caratteristiche di durezza, duttilità, resistenza alla trazione ed elasticità. L'acciaio inossidabile, ad esempio, è noto per essere relativamente duro e possiede una buona elasticità che può influenzare i processi di stampaggio e piegatura.
2. Spessore del materiale
Lo spessore del materiale è un altro fattore importante che incide sulle tolleranze della stampatura dei metalli.
Le variazioni di spessore possono influenzare la forza di stampaggio, il gioco dello stampo, il comportamento di formatura del materiale, il ritorno elastico e la planarità del pezzo.
Pertanto, nel determinare le tolleranze di stampaggio, il solo tipo di materiale non è sufficiente. Occorre considerare anche lo spessore specifico del materiale.
3. Processo di stampaggio
I diversi processi di stampaggio offrono diversi livelli di precisione dimensionale.
I processi più comuni includono la stampatura progressiva, la stampatura di precisione, la stampatura composta, l'imbutitura profonda e la tranciatura di precisione.
Per componenti semplici con requisiti di precisione generici, la stampatura standard può essere sufficiente. Componenti più complessi o che richiedono un'elevata precisione possono necessitare di stampaggio di precisione o di altri processi specializzati.
4. Progettazione degli utensili
La progettazione degli utensili è uno dei fattori più importanti che determinano la precisione dello stampaggio.
Il gioco dello stampo, la geometria del punzone, la geometria dello stampo, il posizionamento del pezzo e i sistemi di guida possono tutti influenzare le dimensioni finali del pezzo stampato.
Ad esempio, un gioco inadeguato tra il punzone e la matrice può causare variazioni del diametro del foro, bave eccessive e una scarsa qualità del tagliente.
Pertanto, una progettazione di utensili di alta qualità fornisce una base essenziale per un controllo stabile delle tolleranze.
5. Precisione della macchina
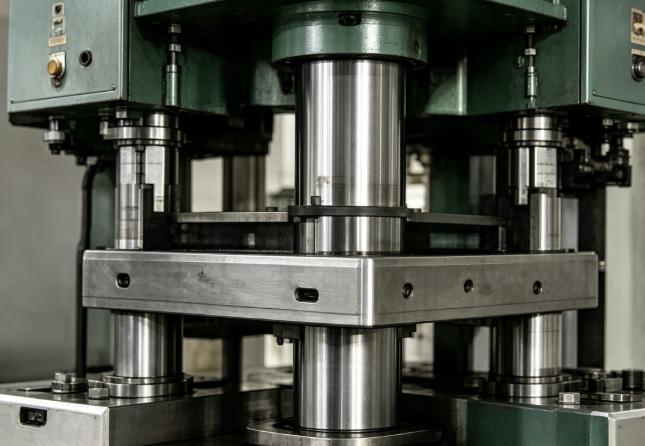
Anche la precisione e la stabilità operativa della pressa per stampaggio influiscono sulla consistenza dei pezzi.
Fattori quali ripetibilità, precisione di posizionamento, capacità della pressa, corsa e velocità operativa devono essere opportunamente adattati ai requisiti del prodotto.
Soprattutto nella produzione di grandi volumi, la ripetibilità e la stabilità operativa a lungo termine delle apparecchiature possono influire direttamente sulla coerenza dimensionale tra i pezzi e i lotti di produzione.
6. Geometria delle parti
Quanto più complessa è la geometria del pezzo, tanto più difficile può diventare il controllo delle tolleranze.
Molteplici curvature, profonde imbutenze, piccoli fori, fessure strette, molteplici fori di posizionamento di precisione e complesse strutture tridimensionali possono tutti aumentare le variazioni dimensionali e i rischi di deformazione.
Pertanto, i componenti stampati devono essere progettati tenendo conto dei requisiti funzionali, mentre le potenziali problematiche di produzione devono essere individuate in una fase iniziale attraverso un'analisi DFM (Design for Manufacturing).
Quanto possono essere strette le tolleranze nella stampatura dei metalli?
Questa è una domanda frequente tra ingegneri e professionisti degli acquisti.
Quanto possono essere strette le tolleranze nella stampatura dei metalli?
Non esiste un'unica risposta valida per ogni pezzo stampato. La tolleranza ottenibile nella stampatura dei metalli dipende da molteplici fattori, tra cui il materiale, la geometria del pezzo, la progettazione degli utensili e le attrezzature di produzione.
La stampatura standard dei metalli è generalmente adatta per pezzi con requisiti dimensionali generici, mentre la stampatura di precisione dei metalli consente di ottenere tolleranze più strette grazie a utensili di alta precisione, attrezzature di stampaggio avanzate e un rigoroso controllo del processo.
Tuttavia, per i pezzi stampati che richiedono dimensioni molto precise, altri fattori da considerare possono includere variabili come il ritorno elastico del metallo, l'usura degli utensili e dei macchinari e le variazioni di temperatura durante il processo di produzione.
Pertanto, anziché cercare sempre di ottenere le tolleranze più strette, una strategia migliore potrebbe essere quella di stabilire un intervallo di tolleranza ragionevole in base ai requisiti del componente nella sua applicazione e nel suo assemblaggio.
Come migliorare le tolleranze nella stampatura dei metalli?
Se si desidera migliorare la precisione dimensionale delle lavorazioni metalliche stampate, il processo di ottimizzazione deve essere esteso a tutte le aree: progettazione del prodotto, attrezzature, materiali e processo produttivo stesso.
Il controllo di questi aspetti contribuirà a ridurre la variabilità dimensionale nel processo produttivo.
Ottimizzazione della progettazione degli utensili
Gli utensili di alta precisione forniscono una base importante per migliorare la precisione dello stampaggio.
Durante la progettazione degli stampi, fattori quali il gioco di tranciatura, le strutture di posizionamento, i sistemi di guida e le aree di formatura devono essere controllati attentamente per garantire un movimento e una formatura stabili del materiale.
Per i pezzi stampati di precisione, la progettazione degli utensili deve essere ottimizzata anche in base alla geometria del pezzo e alle caratteristiche del materiale.
Utilizzare apparecchiature di alta precisione
Le presse per stampaggio ad alta precisione contribuiranno a creare un ambiente di lavoro uniforme.
Le caratteristiche dell'attrezzatura, come la precisione di stampaggio, la rigidità, la stabilità e la capacità di pressione, possono influenzare le dimensioni finali.
Quando si tratta di tolleranze dimensionali ristrette, è necessario scegliere l'attrezzatura corretta in base al livello di precisione richiesto.
Controllo della qualità del materiale
Lo spessore, la durezza e le proprietà meccaniche della materia prima devono rimanere costanti.
Variazioni significative nelle proprietà dei materiali possono causare differenze dimensionali anche quando si utilizzano gli stessi utensili.
Pertanto, prima della produzione, è necessario effettuare le opportune verifiche sui materiali e, ove possibile, utilizzare lotti di materiale con proprietà uniformi.
Controllo del ritorno elastico
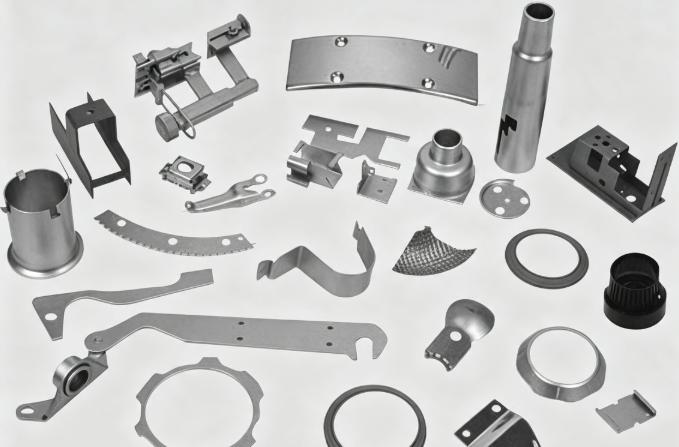
Nelle operazioni di piegatura e formatura, è necessario valutare attentamente il ritorno elastico.
Dopo la formatura, il materiale può recuperare elasticamente la sua forma entro certi limiti, influenzando l'angolo e le dimensioni finali.
Il ritorno elastico può essere ridotto attraverso:
- Ottimizzazione della progettazione degli utensili
- Regolazione dei parametri di formatura
- Ottimizzazione del raggio di curvatura
- Esecuzione di prove e validazione
Per i componenti di alta precisione, la compensazione e le regolazioni degli utensili possono essere effettuate anche in base ai risultati delle misurazioni effettive.
Eseguire l'ispezione in corso di processo
Il controllo in corso di produzione è altrettanto importante quanto il controllo finale.
Grazie all'ispezione in corso di produzione, i produttori possono individuare problemi relativi a variazioni dimensionali, posizionamento dei fori e molti altri, e intervenire con azioni correttive modificando le proprie attrezzature e strumenti prima che vengano prodotti troppi prodotti difettosi.
È particolarmente essenziale per la produzione di massa al fine di mantenere la stabilità dimensionale.
Eseguire regolarmente la manutenzione degli utensili.
Gli utensili possono usurarsi nel tempo, soprattutto i componenti critici come punzoni, matrici e guide.
L'usura degli utensili può gradualmente causare:
- Variazioni delle dimensioni del foro
- Sbavature eccessive
- variazione dimensionale
- Errori di posizione
Pertanto, i produttori devono sviluppare programmi regolari di ispezione e manutenzione degli utensili, a seconda del livello di produzione e dell'utilizzo degli stessi.
L'affilatura, la riparazione o la sostituzione tempestiva delle parti usurate possono contribuire a mantenere stabili le tolleranze di stampaggio dei metalli.
Come scegliere la tolleranza corretta per la stampatura dei metalli?
Nella progettazione di componenti metallici stampati, la scelta della tolleranza corretta richiede di considerare la funzionalità del componente, le proprietà del materiale, i processi di produzione e i costi di produzione.
Tolleranze più strette non sono necessariamente sinonimo di qualità migliore. L'obiettivo dovrebbe essere quello di selezionare tolleranze che soddisfino i requisiti di prestazione e assemblaggio del prodotto, rimanendo al contempo pratiche ed economicamente vantaggiose da produrre.
Fase 1: definire i requisiti funzionali
Innanzitutto, individua quali dimensioni influenzano effettivamente la funzionalità e le prestazioni del componente.
Questi possono includere:
- Dimensioni di assemblaggio
- Diametro del buco
- Distanza tra i fori
- Dimensioni critiche di piegatura
Non tutte le dimensioni richiedono tolleranze estremamente strette. Le dimensioni che non influiscono sull'assemblaggio o sulle prestazioni possono spesso utilizzare tolleranze più ampie, riducendo la difficoltà e i costi di produzione.
Fase 2: Identificare le dimensioni critiche
In base alla funzionalità pratica del componente, le dimensioni possono essere classificate come dimensioni critiche, dimensioni funzionali e dimensioni generali.
Le dimensioni che influenzano la precisione dell'assemblaggio, il funzionamento del componente o la sicurezza potrebbero richiedere tolleranze più strette, mentre le dimensioni strutturali generali possono essere definite utilizzando tolleranze standard.
Fase 3: Materiale e spessore
Nel determinare le tolleranze, è necessario tenere conto dei seguenti parametri: tipo di materiale, grado del materiale e spessore del materiale.
I vari tipi di materiale possono differire per durezza, duttilità ed elasticità, fattori che influenzano la stabilità dimensionale del materiale dopo il processo di stampaggio.
Pertanto, le tolleranze della stampatura dei metalli dipendono dal materiale reale e dal suo spessore.
Passaggio 4: Selezionare il processo di stampaggio corretto
Scegliere il processo di stampaggio più adatto in base alla forma del pezzo, al livello di precisione richiesto e al numero di pezzi.
Alcuni esempi di processi di stampaggio includono lo stampaggio standard, lo stampaggio progressivo, lo stampaggio composto, lo stampaggio di precisione e la tranciatura fine.
Fase 5: Discutere le tolleranze con il produttore
Comunicare con un produttore di stampaggio esperto prima della produzione è di fondamentale importanza.
Un produttore può valutare l'effettiva fattibilità di un componente in base al disegno del componente, al materiale, allo spessore, al volume di produzione e alla precisione richiesta, e fornire raccomandazioni pratiche sulle tolleranze.
Questo può contribuire a evitare tolleranze eccessivamente ristrette o irrealistiche, consentendo al contempo di controllare i costi di produzione e migliorare la coerenza nella produzione ad alto volume.
Tolleranze di stampaggio dei metalli per diverse applicazioni
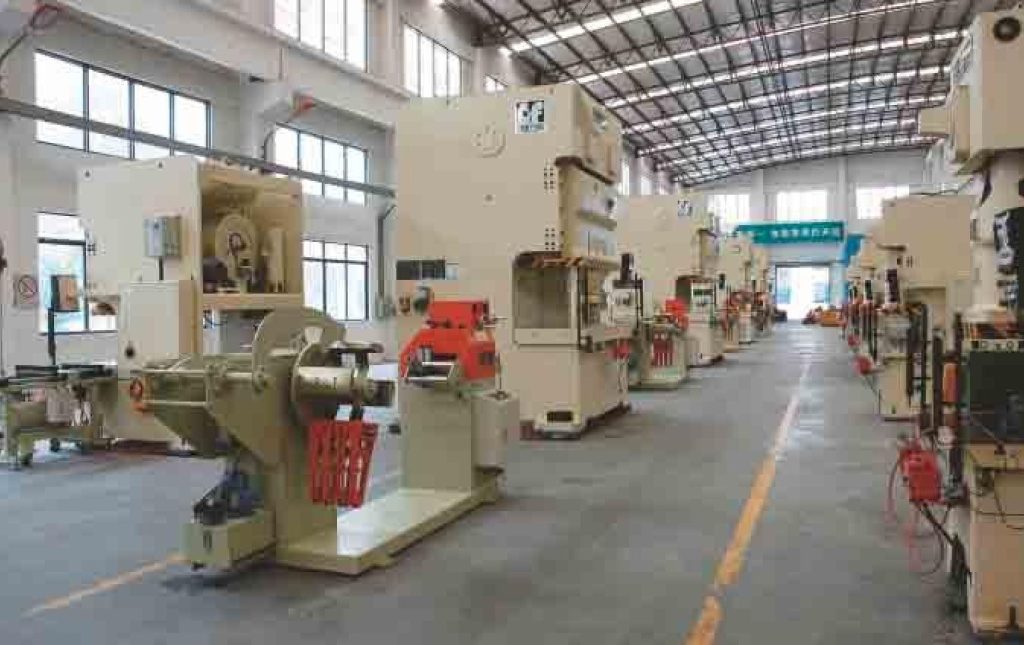
I diversi settori industriali hanno requisiti differenti in termini di precisione e tolleranze dei componenti metallici stampati.
La geometria del componente, la funzionalità, il materiale e l'ambiente operativo possono influenzare i requisiti di tolleranza appropriati. Pertanto, le tolleranze dovrebbero essere generalmente determinate in base all'applicazione specifica.
Automotive
I componenti automobilistici richiedono in genere una buona uniformità dimensionale e precisione di assemblaggio, poiché le variazioni dimensionali possono influire sull'adattamento dei componenti e sulle prestazioni complessive del veicolo.
Tra i prodotti stampati più comuni si annoverano staffe, clip, componenti di montaggio e parti strutturali.
Per i componenti stampati per il settore automobilistico che richiedono un assemblaggio preciso, occorre prestare particolare attenzione alle dimensioni critiche, alla posizione dei fori e alle caratteristiche formate.
Elettronica
I componenti stampati utilizzati nell'elettronica sono spesso piccoli e molto dettagliati, il che richiede un controllo preciso delle dimensioni, della posizione dei fori e della disposizione delle caratteristiche.
Tra gli esempi si annoverano terminali, componenti di schermatura e piccole staffe metalliche. Una precisione dimensionale stabile è importante per garantire un assemblaggio affidabile e un posizionamento accurato dei componenti.
Dispositivi medicali
I componenti dei dispositivi medici richiedono in genere un controllo dimensionale stabile, nonché rigorosi requisiti di qualità e produzione.
Per i componenti medicali di precisione, i produttori potrebbero dover considerare non solo le tolleranze dimensionali, ma anche la consistenza del materiale, la qualità della superficie e la stabilità della produzione.
Componenti elettrici
Terminali, connettori e altri componenti conduttivi spesso richiedono un controllo preciso delle dimensioni e della posizione delle caratteristiche per garantire connessioni elettriche affidabili.
Variazioni significative nella posizione dei fori, nelle aree di contatto o in altre dimensioni critiche possono causare connessioni inaffidabili. Pertanto, le dimensioni funzionali richiedono in genere un accurato controllo delle tolleranze.
Equipaggiamento industriale
I componenti stampati utilizzati nelle apparecchiature industriali possono richiedere maggiore attenzione alla resistenza, alla precisione di assemblaggio e alla stabilità operativa a lungo termine.
Tra gli esempi si possono citare staffe, componenti di montaggio e parti strutturali.
I requisiti di tolleranza dovrebbero essere determinati in base all'ambiente operativo, al carico e ai requisiti di assemblaggio dell'apparecchiatura, piuttosto che perseguire semplicemente la massima precisione possibile.
Problemi comuni di tolleranza nella stampatura dei metalli
Durante il processo di stampaggio, i problemi dimensionali possono derivare da molteplici fattori anziché da una singola causa.
Variazioni del materiale, condizioni degli utensili, prestazioni delle apparecchiature e impostazione della produzione possono influenzare le dimensioni finali. Comprendere i problemi di tolleranza più comuni facilita l'individuazione delle cause principali e l'implementazione di azioni correttive.
Variazione dimensionale
Se le dimensioni variano in modo significativo tra lotti diversi o anche all'interno dello stesso lotto, le possibili cause includono variazioni del materiale, usura degli utensili, instabilità della macchina o configurazione errata.
Stabilizzare la qualità delle materie prime, ispezionare regolarmente utensili e attrezzature e rafforzare il controllo dimensionale in corso di produzione può contribuire a ridurre questa variabilità.
Errori di posizione del foro
Gli errori di posizionamento dei fori sono spesso correlati alla precisione di alimentazione, al posizionamento degli utensili e alla ripetibilità delle apparecchiature.
Se l'utensile non è installato correttamente o il materiale si sposta durante l'alimentazione, i fori potrebbero non essere posizionati secondo le specifiche di progetto.
Pertanto, i produttori dovrebbero ispezionare congiuntamente il sistema di alimentazione, le strutture di posizionamento degli utensili e la precisione delle apparecchiature.
Ritorno elastico eccessivo
Se l'angolo di piegatura o le dimensioni finali differiscono significativamente dai requisiti di progetto, il problema potrebbe essere correlato alle proprietà del materiale, allo spessore della lamiera, al raggio di curvatura o ai metodi di formatura.
Il ritorno elastico può essere ridotto ottimizzando la progettazione degli utensili, regolando i parametri di formatura ed eseguendo prove e validazioni dimensionali.
Sbavature eccessive
La formazione eccessiva di bave durante la tranciatura può essere causata da un gioco inadeguato tra stampo e matrice, dall'usura dell'utensile o da una configurazione errata dell'utensile stesso.
Se le bave superano i requisiti del prodotto, possono influire sulle dimensioni e sull'assemblaggio del pezzo e possono anche creare problemi di sicurezza.
Pertanto, è indispensabile che punzoni e matrici vengano controllati regolarmente e che il gioco della matrice sia impostato correttamente in base al materiale utilizzato e al suo spessore.
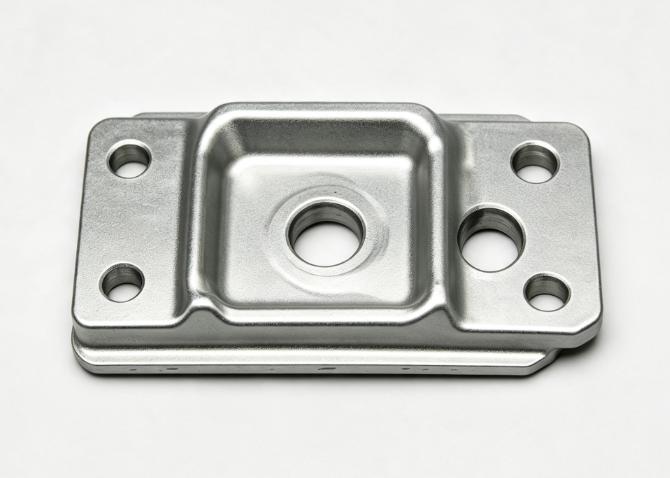
Come possono i produttori controllare le tolleranze della stampatura dei metalli?
Un produttore professionale di stampaggio metalli dovrebbe disporre di un buon sistema di controllo qualità che comprenda tutti gli aspetti del processo di stampaggio.
Ispezione del materiale
Prima di iniziare la produzione, i produttori devono ispezionare lo spessore, la qualità, la durezza e le condizioni superficiali della materia prima.
Le proprietà stabili del materiale costituiscono una base importante per mantenere tolleranze di stampaggio dei metalli costanti e ridurre le variazioni dimensionali causate dai cambiamenti del materiale.
Ispezione degli utensili
Le condizioni degli utensili influiscono direttamente sulla precisione dimensionale dei pezzi stampati.
I produttori dovrebbero ispezionare punzoni, matrici, componenti di guida e strutture di posizionamento prima e durante la produzione per identificare tempestivamente usura o deviazioni di installazione.
Stampa di prova e ispezione del primo articolo
Prima della produzione di massa, i produttori effettuano in genere una stampatura di prova seguita dall'ispezione del primo articolo.
Misurando le dimensioni critiche, la posizione dei fori, gli angoli e altri parametri, i produttori possono verificare se gli utensili e i parametri di produzione soddisfano i requisiti di disegno del cliente prima di avviare la produzione di massa.
Ispezione in corso d'opera e finale
Durante la produzione di massa, è necessario eseguire un'ispezione in corso di processo in modo continuo per monitorare la deriva dimensionale.
Se vengono rilevate anomalie, è possibile regolare le attrezzature o gli utensili prima che venga prodotto un gran numero di pezzi difettosi.
Una volta completata la produzione, è necessario effettuare un'ispezione finale, mediante un controllo completo o basato su campioni, per garantire che i pezzi finiti soddisfino i requisiti dimensionali e qualitativi specificati.
Il processo complessivo di controllo qualità può essere riassunto come segue:
Ispezione dei materiali → Ispezione degli utensili → Stampaggio di prova → Ispezione del primo articolo → Ispezione in corso di produzione → Ispezione finale
Per i pezzi stampati di precisione, è possibile utilizzare anche apparecchiature di misurazione professionali per la verifica dimensionale, in base alle esigenze del cliente.
Produttori come KENENG , specializzati nella produzione e nel controllo qualità, possono aiutare i clienti a ottenere componenti stampati più stabili e affidabili grazie a processi sistematici di produzione e ispezione.
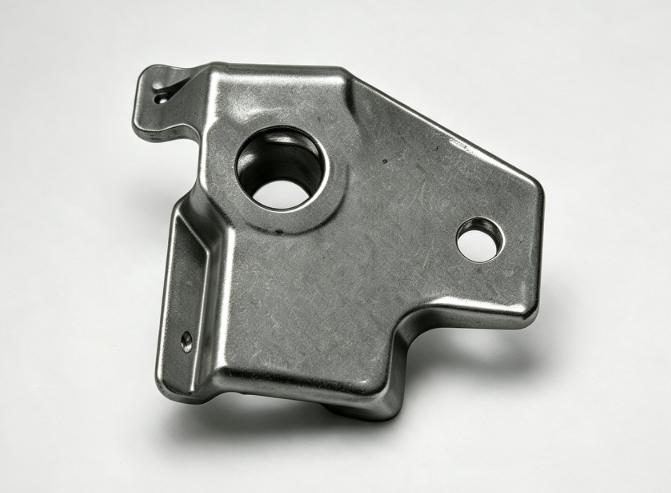
In sintesi
Le tolleranze per lo stampaggio dei metalli sono fondamentali per garantire qualità ed efficienza in questo processo. Grazie alla comprensione delle proprietà del materiale, alla corretta progettazione del pezzo, all'utilizzo del processo di stampaggio appropriato e alla collaborazione con un'azienda produttrice affidabile, le imprese possono ridurre i rischi di produzione.
Per qualsiasi lavoro di stampaggio metalli che richieda la verifica dei disegni, il miglioramento delle tolleranze o una produzione di precisione, non esitate a contattare KENENG . Saremo lieti di fornirvi i nostri servizi professionali di analisi ingegneristica e stampaggio metalli in base alle vostre esigenze.