Rugosidade superficial em usinagem CNC: Guia para os parâmetros Ra e Rz
Na usinagem CNC e na manufatura de precisão, a rugosidade superficial (acabamento superficial) é uma das métricas críticas utilizadas para avaliar a qualidade das peças usinadas. Seja para componentes aeroespaciais, dispositivos médicos ou peças de transmissão automotiva de alto desempenho, um acabamento superficial superior não só melhora a estética visual, como também determina diretamente a resistência ao desgaste, o desempenho da vedação, a resistência à fadiga e a precisão de montagem.
Este artigo apresenta os conceitos fundamentais, parâmetros comuns, processos de usinagem típicos, técnicas de medição e melhores práticas para selecionar e especificar os requisitos de qualidade de superfície para peças usinadas com precisão em CNC.
Conteúdo
O que é rugosidade superficial?
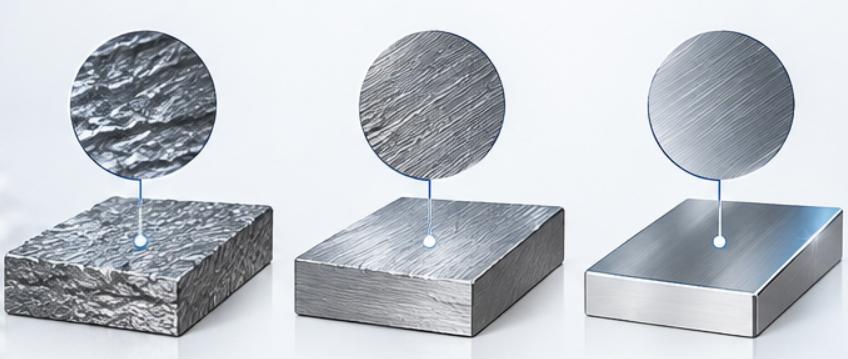
A rugosidade superficial pode ser definida como as características microgeométricas que apresentam pequenas distâncias e minúsculos picos e vales na superfície processada. Em outras palavras, a superfície do material que parece lisa a olho nu apresenta algumas irregularidades, como "altos" e "baixos", que podem ser observadas com um microscópio ou um medidor de rugosidade superficial.
Durante as operações de torneamento CNC, fresagem CNC e furação CNC, ocorre o desenvolvimento de microtexturas na superfície do material devido ao atrito, lascamento, vibração e aquecimento.
Parâmetros Essenciais Desmistificados: Ra vs. Rz
Ao especificar a rugosidade superficial em desenhos de engenharia, Ra e Rz são os dois parâmetros mais comumente usados. Eles transmitem a microgeometria da superfície a partir das perspectivas de “média geral” e “picos e vales extremos”, respectivamente:
1. Ra (Rugosidade Média – Desvio Médio Aritmético do Perfil)
Definição: A média aritmética dos valores absolutos dos desvios do perfil em relação à linha média dentro do comprimento de amostragem. Em resumo, representa a altura média geral das irregularidades da superfície.
Características Principais:
Alta estabilidade: Por ser o parâmetro de rugosidade mais comumente adotado no mundo, seu procedimento de cálculo da média garante que picos repentinos ou rebarbas extremas não afetem significativamente o valor de Ra.
Aplicações: Adequado para superfícies de acoplamento mecânico em geral, peças estruturais com acabamento estético e avaliação geral da qualidade da usinagem.
Unidades comuns: Micrômetros (μm) ou micropolegadas (μin/ μinches).
2. Rz (Altura Máxima do Perfil)
Definição: A distância vertical entre o pico mais alto e o vale mais baixo dentro do comprimento da amostragem.
Características Principais:
Alta sensibilidade: o Rz detecta com precisão defeitos superficiais extremos ocasionais, como marcas de ferramentas, poros, rasgos ou rebarbas afiadas.
Aplicações: Frequentemente utilizado em cenários críticos e de alta precisão que exigem vedação pneumática/hidráulica rigorosa, alta resistência à fadiga ou retenção da película de óleo lubrificante (ex.: corpos de válvulas de alta pressão, blocos de cilindros de motores).
Regra prática para conversão: Na engenharia prática, para superfícies de corte ou retificação convencionais, o valor de Rz é tipicamente de 4 a 7 vezes maior que o de Ra (dependendo do processo de usinagem e da condição da ferramenta).
Gráfico de rugosidade superficial CNC
Diversos tipos de operações de usinagem CNC e operações de pós-processamento podem resultar em diferentes valores de rugosidade superficial. A tabela a seguir mostra os valores padrão de Ra e exemplos de suas aplicações típicas, desde o desbaste até o polimento espelhado de superprecisão:
| Processo | Ra típico (μm) | Ra típico (μin) | Características da superfície e aplicações típicas |
| Desbaste / Corte com chama | 12.5 - 50.0 | 500 - 2000 | Marcas de rasgo visíveis e resíduos de ferramentas; adequado para superfícies sem contato, grandes peças brutas estruturais e remoção rápida de material em áreas não críticas. |
| Fresagem/Torneamento Desbastado | 6.3 - 12.5 | 250 - 500 | Marcas de ferramentas e linhas de avanço visíveis; adequado para superfícies sem contato de peças estruturais em geral, bases e conectores internos de estrutura. |
| Usinagem de semi-acabamento | 3.2 - 6.3 | 125 - 250 | Pequenas marcas de ferramentas visíveis, ligeiramente áspero ao toque; adequado para estruturas mecânicas em geral, faces de folga de parafusos padrão e faces de acoplamento não críticas. |
| Acabamento padrão CNC | 1.6 - 3.2 | 63 - 125 | Acabamento usinado CNC padrão da indústria; leve amortecimento tátil, amplamente utilizado para superfícies de contato mecânico em geral, carcaças e suportes. |
| Usinagem CNC fina | 0.8 - 1.6 | 32 - 63 | Acabamento suave, marcas de ferramentas quase invisíveis a olho nu; adequado para encaixes de rolamentos, trilhos-guia deslizantes e superfícies de contato de vedação dinâmica. |
| Retificação/Lapidação de Precisão | 0.2 - 0.8 | 8 - 32 | Extremamente plano com leve brilho; adequado para engrenagens de alta carga, eixos de precisão, carretéis hidráulicos e mancais rotativos de alta exigência. |
| Polimento/Acabamento Espelhado | ≤ 0.1 | ≤ 4 | Proporciona um acabamento espelhado ou opticamente transparente (sem textura visível); adequado para cavidades de moldes de injeção, lentes ópticas, peças cosméticas de alta qualidade e implantes médicos. |
Principais fatores que influenciam a rugosidade da superfície em máquinas CNC
O acabamento superficial de uma peça usinada por CNC é determinado pela máquina-ferramenta, pelas ferramentas de corte, pelos parâmetros utilizados e pelo material. Na prática de produção, os quatro principais fatores que influenciam as variações de rugosidade são:
Configurações de parâmetros de corte
A configuração dos parâmetros é a melhor maneira de controlar o acabamento superficial. Quanto maior a taxa de avanço, maior a profundidade da micro-ondulação deixada pela ferramenta de corte; portanto, quanto menor a taxa de avanço, melhor o acabamento superficial, pois taxas de avanço microscópicas são usadas para acabamentos finos. Por outro lado, aumentar a velocidade do fuso reduz a BUE (Unidade de Eficiência de Corte).
Geometria da ferramenta e condição de desgaste
A geometria da ferramenta e a condição da aresta de corte desempenham um papel decisivo na qualidade da superfície. Aumentar adequadamente o raio da ponta da ferramenta suaviza eficazmente as marcas residuais. No entanto, o desgaste da ferramenta embota a aresta de corte, transformando o processo de corte limpo em um processo de compressão e arrancamento forçados, causando uma queda acentuada na qualidade da superfície.
Rigidez de máquinas-ferramenta e dispositivos de fixação
A rigidez de todo o sistema de processo afeta a estabilidade do corte. A presença de uma saliência excessiva da ferramenta, uma fixação inadequada ou a falta de rigidez da máquina podem facilmente causar vibrações, que se manifestam em marcas ondulatórias deixadas na superfície da peça.
Características do material da peça de trabalho
As propriedades físicas dos materiais ditam os mecanismos de formação de cavacos. As ligas de alumínio de corte fácil (como AL6061/7075) e o latão formam cavacos curtos que se quebram facilmente, tornando esses metais fáceis de usinar em produtos altamente polidos. Por outro lado, metais como titânio puro, aço inoxidável ou cobre isento de oxigênio são macios, mas tendem a ser pegajosos ou maus condutores térmicos, fazendo com que adiram às ferramentas.
Como medir a rugosidade da superfície em usinagem CNC?
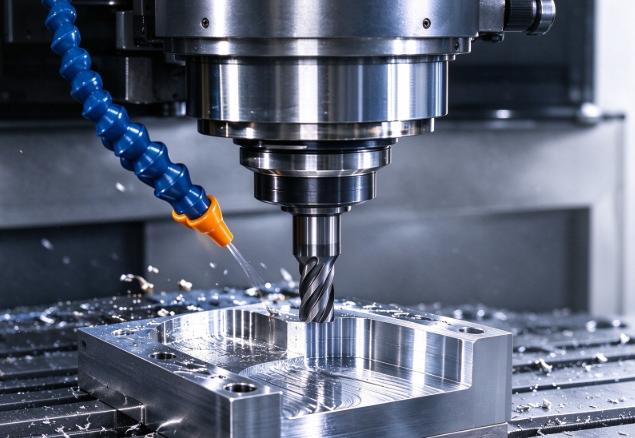
A medição precisa da rugosidade superficial é um aspecto fundamental do Controle de Qualidade (CQ) e do Controle de Qualidade Final (CQF). Na usinagem CNC, os métodos de medição se dividem principalmente em perfilometria por contato, escaneamento óptico sem contato e métodos de comparação visual/tátil.
1. Perfilômetros de contato por ponta de prova — A principal escolha industrial
Os perfilômetros de contato são as ferramentas de inspeção quantitativa mais utilizadas em laboratórios de controle de qualidade e oficinas mecânicas.
Princípio de funcionamento: Equipado com uma ponta de diamante extremamente fina (normalmente com raio de curvatura de 2 µm ou 5 µm). Em operação, o mecanismo de acionamento desliza a ponta sobre a superfície a uma velocidade constante. À medida que a ponta sobe e desce sobre as micro-elevações e depressões da superfície, um transdutor converte esse movimento mecânico em sinais elétricos que são analisados pelo software do sistema para obtenção dos valores de Ra, Rz e Rt.
Aplicações: Realizado regularmente na grande maioria dos componentes torneados, fresados e retificados superficialmente.
Protocolos de medição essenciais (para evitar erros):
Seleção do comprimento de corte ( λc ): Deve ser feita considerando o valor de rugosidade esperado (valores geralmente aceitos para cortes são 0.8 mm ou 2.5 mm); caso contrário, o valor de Ra pode estar incorreto.
Direção da medição: A direção em que a ponta de medição se move deve ser perpendicular à direção do sulco de usinagem. Por exemplo, no caso de peças torneadas, a direção deve ser axial e não circunferencial.
2. Perfilômetros Ópticos Sem Contato — Testes Não Destrutivos e de Ultraprecisão
Para materiais macios ou peças de ultraprecisão, a metrologia sem contato elimina o risco de arranhar a superfície da peça devido à interação entre a ponta de prova e a peça.
Tipos de tecnologia:
Interferometria de Luz Branca (WLI): Esta tecnologia utiliza o processo de interferência de ondas de luz para medir diferenças mínimas e de alta resolução em uma superfície com precisão nanométrica, sendo, portanto, ideal para componentes de ultraprecisão.
Microscopia confocal a laser: realiza varreduras ponto a ponto por meio de laser para reconstruir a topografia da superfície em 3D, medindo não apenas Ra (rugosidade linear), mas também calculando Sa (rugosidade areal).
Aplicações: Peças polidas como espelho, lentes ópticas, implantes médicos, materiais extremamente macios (ex.: alumínio puro, borracha/plásticos) e superfícies 3D complexas com microestruturas.
Prós e contras: Extremamente rápido e não destrutivo, mas o custo do equipamento é alto e superfícies altamente especulares ou transparentes exigem preparação antirreflexiva especial.
3. Padrões de comparação de rugosidade superficial — Auditorias rápidas no chão de fábrica
Princípio de funcionamento: Placas metálicas calibradas padrão com valores Ra padrão (como 0.8 μm, 1.6 μm, 3.2 μm), fabricadas por meio de diferentes operações de usinagem (torneamento, fresamento de topo, fresamento frontal, retificação).
Método de operação: Riscar a superfície da peça de trabalho, bem como a placa padrão, utilizando a unha, enquanto se verifica simultaneamente o brilho e as marcas da ferramenta através de uma iluminação intensa.
Aplicações: Inspeção da primeira peça durante a usinagem e para resolução de problemas na linha de produção.
Limitações: Técnica semiquantitativa; altamente dependente da experiência dos operadores; não pode ser usada como evidência quantitativa em relatórios de inspeção de CMM.
Dicas práticas para medir a rugosidade da superfície em máquinas CNC
Limpe cuidadosamente a peça de trabalho.
Antes de realizar a medição, remova quaisquer resíduos de fluido de corte, cavacos e marcas de óleo da peça de trabalho com lenços sem fiapos e álcool isopropílico (IPA). Mesmo a menor contaminação pode influenciar drasticamente os resultados das leituras.
Fixe a peça de trabalho e o instrumento.
Caso seja necessário realizar medições por contato, é imprescindível garantir que a peça e a base do instrumento estejam firmemente fixadas para evitar qualquer interferência externa.
Calcule médias de múltiplos pontos
A medição deve ser feita em pelo menos três pontos diferentes da peça (frente, meio e traseira). Isso é feito para evitar que defeitos em um ponto específico influenciem todo o processo de avaliação.
Calibre o equipamento regularmente
As pontas da caneta de calibração se desgastam com o tempo. O perfilômetro deve sempre ser calibrado antes do uso com blocos de calibração de alta precisão.
Como melhorar e otimizar a rugosidade da superfície em usinagem CNC?
Para melhorar o acabamento superficial ou reduzir o valor Ra na usinagem CNC, é necessária uma abordagem que envolva tanto a usinagem em tempo real quanto os processos de pós-usinagem. O ajuste dos parâmetros do processo, juntamente com os procedimentos de pós-usinagem, ajuda a atender às exigências rigorosas nas seguintes situações:
Otimização do Processo de Usinagem
Implementar intervenções precisas com parâmetros, equipamentos e sistemas durante o processo de corte para evitar defeitos microscópicos na superfície da peça:
Otimização dos parâmetros de corte: Durante o processo de usinagem de precisão, é recomendável reduzir a taxa de avanço para diminuir a distância entre as marcas da ferramenta e, consequentemente, a altura das ondulações. Ao mesmo tempo, aumentar a velocidade do fuso e diminuir a profundidade de corte (Ap/Ae) previne a formação de rebarbas.
Utilização de insertos wiper: Para processos de torneamento ou fresamento frontal, utilize insertos com faces planas wiper ou geometria específica. Os insertos wiper "raspam" as micro-ondulações criadas pela aresta de corte principal, com a vantagem de maiores taxas de avanço, resultando em maior eficiência na produção e rugosidade extremamente baixa.
Minimizar a projeção da ferramenta: Para atender às necessidades de profundidade de usinagem utilizando a menor projeção possível da ferramenta em relação ao mandril ou porta-ferramentas, a rigidez do sistema deve ser alta, pois uma baixa rigidez não favorece a obtenção de superfícies com baixa rugosidade.
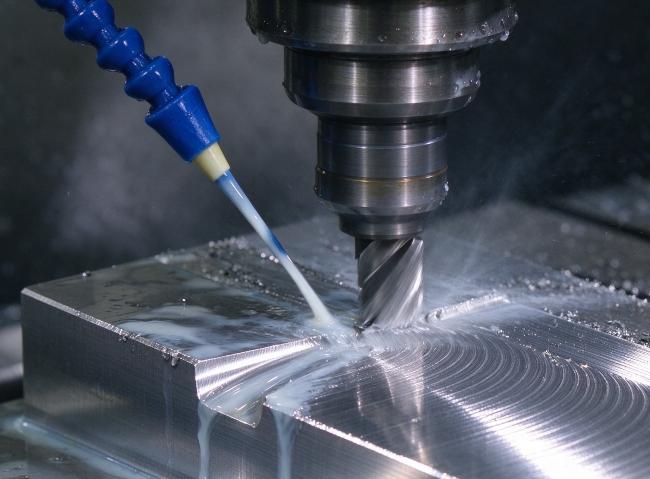
Resfriamento e evacuação de alta pressão: Deve-se utilizar resfriamento de alta pressão, sistema de resfriamento interno ou resfriamento direcionado por jatos para a região de corte. Isso reduzirá o calor gerado durante o corte, evitando a distorção térmica.
Combinando operações de pós-processamento de superfície
Ao lidar com óptica de ultraprecisão, dispositivos médicos de ponta, componentes aeroespaciais ou invólucros cosméticos onde o corte mecânico atinge seu limite físico, as operações de pós-processamento devem ser aproveitadas para alcançar o máximo em acabamento superficial:
Polimento mecânico/manual e jateamento com microesferas: Para metais como alumínio, cobre e aço inoxidável, o polimento manual ou automatizado com rodas de polimento, lixa ou pastas de polimento remove completamente as micromarcas das ferramentas. O jateamento com microesferas de vidro elimina a tensão residual e confere uma textura fosca uniforme e delicada.
Anodização / Anodização Dura: Mais comumente usada em peças de liga de alumínio (6061, 7075). A anodização pós-usinagem CNC ou anodização dura é muito útil para melhorar a resistência ao desgaste e à corrosão, além de proporcionar boa sensação e aparência por meio da ação de selamento dos microporos.
Eletropolimento: Ideal para cavidades internas complexas de peças de precisão feitas de aço inoxidável e ligas de titânio. Utiliza o princípio eletroquímico e remove seletivamente as minúsculas irregularidades da superfície, resultando em superfícies extremamente planas e reflexivas.
Como escolher um fornecedor de usinagem CNC para requisitos de acabamento superficial?
No entanto, no caso da terceirização de peças personalizadas, compradores e engenheiros tendem a enfatizar as tolerâncias dimensionais e ignorar as avaliações de acabamento superficial. Caso o fabricante não consiga controlar o processo, as peças entregues podem apresentar marcas de ferramentas muito profundas, rugosidade fora das especificações ou defeitos estéticos.
Os seguintes pontos são importantes a considerar na escolha de uma empresa de usinagem CNC:
1. Precisão da máquina-ferramenta e qualidade do fuso
Avaliação da capacidade de usinagem: O tipo de máquinas e fusos utilizados pelo fornecedor determina suas capacidades de usinagem. A melhor usinagem exige máquinas de alta precisão, incluindo fresadoras CNC de alta velocidade e rigidez, e tornos CNC.
Manutenção de Equipamentos : Cuidados com Máquinas-Ferramenta: Máquinas-ferramenta antigas e com manutenção inadequada causam folga e vibração que nunca podem ser eliminadas na superfície usinada.
2. Opções abrangentes de fabricação e pós-processamento
Serviço completo: Os melhores fornecedores não só possuem a capacidade de corte, como também têm todas as ferramentas necessárias para realizar operações de pós-processamento, seja internamente ou externamente.
Abrangência do serviço: É necessário garantir que o fornecedor possa oferecer soluções que vão do desbaste ao acabamento, incluindo outros processos de tratamento superficial (polimento, jateamento com microesferas, anodização, galvanoplastia, passivação ou niquelagem química). A aquisição por um único fornecedor é bastante eficaz para evitar arranhões na superfície e problemas de responsabilidade civil associados a múltiplos fornecedores.
3. Equipamentos avançados de inspeção
Evite a "Aceitação Visual Apenas": Certifique-se de que o fornecedor possui instrumentos de medição profissionais no departamento de controle de qualidade.
Lista de verificação: Informe-se sobre a disponibilidade de perfilômetro de contato ou perfilômetro óptico 3D e certifique-se de que eles possam fornecer os valores de Ra e Rz em seu relatório de inspeção/CMM como parâmetros de controle de qualidade.
4. Suporte de Engenharia DFM (Design para Fabricação)
Comunicação transparente: um fornecedor confiável não começará a usinagem às cegas após receber os arquivos CAD 3D; em vez disso, fornecerá uma avaliação completa de DFM (Design for Manufacturing).
Agregação de valor: Engenheiros qualificados identificam proativamente especificações de rugosidade superficial excessivamente rigorosas em desenhos (como, por exemplo, a especificação desnecessária de Ra 0.8 em cavidades internas). Ao ajustar trajetórias de ferramentas ou flexibilizar especificações de superfície não críticas, preservando a funcionalidade, eles reduzem significativamente seus custos de aquisição.
Por que escolher a KENENG como sua parceira em acabamento de superfícies CNC?
Na usinagem CNC personalizada , o acabamento superficial preciso depende de tecnologia avançada e habilidades em controle de processos. A KENENG Hardware possui uma instalação de 3,000 m² equipada com 16 máquinas CNC de última geração e mais de 60 técnicos especializados, oferecendo soluções completas para todas as necessidades de acabamento superficial.
Controle de rugosidade em nível micrométrico e tolerâncias ultrarrígidas
Capacidades de rugosidade: A rugosidade superficial que pode ser alcançada durante a usinagem inclui rugosidade padrão (Ra 3.2 micrômetros), rugosidade fina (Ra 0.8 micrômetros) e acabamento espelhado (Ra 0.05 micrômetros), além de polimento e retificação.
Tolerâncias de precisão: Utilizando máquinas CNC de 3 eixos, 4 eixos e 5 eixos, bem como centros de torneamento e fresamento, o nível de tolerância que pode ser alcançado é de ±0.0127 mm (±0.0005”).
Mais de 50 materiais processados com comprovada experiência em corte.
Ampla experiência em usinagem de ligas de alumínio (6061/7075), aço inoxidável (304/316), ligas de cobre, ligas de titânio e plásticos de engenharia como PEEK, POM, Nylon e Acrílico, garantindo superfícies lisas e sem rebarbas.
Pós-processamento de superfície completo em um só lugar (acabamento)
Oferece serviços de jateamento com microesferas (fosco), anodização (Tipo II/III), niquelagem/zincagem química, passivação, pintura eletrostática a pó e polimento para entregar peças acabadas prontas para uso, sem os riscos de lidar com vários fornecedores.
Avaliação DFM e Inspeção CMM gratuitas.
DFM gratuito: Nossos engenheiros ajudam você a otimizar os requisitos de rugosidade da superfície e o roteiro do processo antes da usinagem, a fim de reduzir os custos de fabricação.
Controle de Qualidade Rigoroso: Equipado com máquinas de medição por coordenadas (CMMs) e perfilômetros para garantir que todas as peças entregues atendam aos requisitos de Ra/Rz do desenho.
Entrega flexível, de baixo volume e rápida.
Oferece suporte desde protótipos de peça única até produção de baixo volume, com entrega no prazo máximo de 3 dias úteis, além de suporte online 24 horas por dia, 7 dias por semana, para garantir que seu projeto permaneça no caminho certo.
Conclusão
A obtenção de uma rugosidade superficial muito suave geralmente requer taxas de avanço mais baixas, maior frequência de troca de ferramentas e etapas adicionais de polimento, o que eleva consideravelmente o custo de fabricação. Portanto, uma abordagem de engenharia ideal envolve o estabelecimento de tolerâncias de rugosidade superficial que sejam necessárias do ponto de vista funcional das peças.
Se você procura uma equipe profissional de usinagem CNC, entre em contato com a KENENG!