O que é Splay na moldagem por injeção?
moldagem por injeção "Splay", que se refere a uma falha específica que surge na superfície de objetos moldados, é um problema comum na moldagem por injeção. A dilatação pode ocorrer tanto na superfície interna quanto externa das peças moldadas, resultando em uma aparência feia e talvez prejudicando a operação da peça. Neste artigo, vamos nos concentrar no tópico de o que é splay na moldagem por injeção, explorando suas causas, efeitos e soluções eficazes para garantir produtos de moldagem por injeção de alta qualidade.
(moldagem por injeção de plástico)
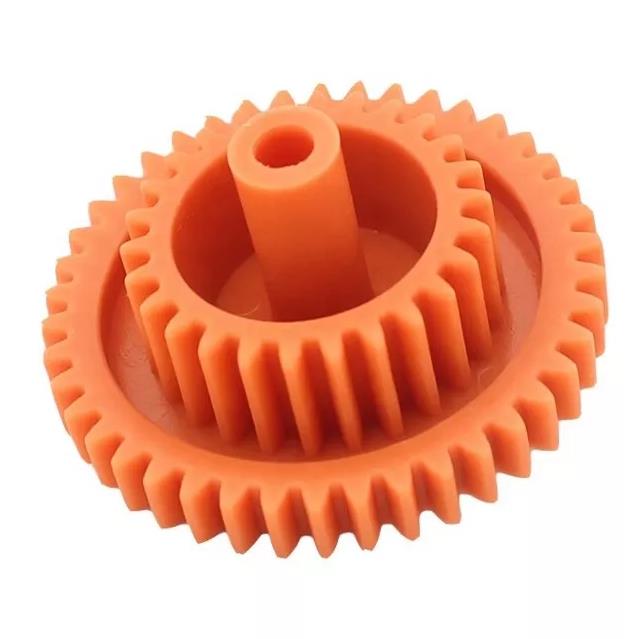
Quais são as causas da folga na moldagem por injeção?
A dilatação ocorre durante o processo de moldagem por injeção devido à presença de gás ou vapor dentro do plástico fundido. A abertura pode ser causada por uma variedade de variáveis, e reconhecer essas fontes é fundamental para resolver e prevenir o problema.
Teor de umidade na resina
A umidade é uma das principais fontes de dilatação na moldagem por injeção. Quando resinas plásticas absorvem umidade do ambiente, podem ocorrer bolhas de vapor durante o processo de fusão e injeção em alta temperatura. Essas bolhas de vapor ficam presas no plástico derretido, resultando na produção de listras prateadas na superfície do item moldado à medida que a resina esfria e solidifica.
Decomposição de resina
Quando expostas a altas temperaturas durante o processo de moldagem por injeção, certas resinas plásticas são propensas à quebra térmica ou decomposição. Essa desintegração produz gases e subprodutos, que podem ficar presos no plástico derretido. Quando a resina solidifica, os gases presos deixam marcas na superfície da peça, resultando em falhas de espalhamento.
Resina contaminada
Partículas estranhas na resina plástica, como poeira, sujeira ou outros contaminantes, podem atuar como locais de nucleação para a formação de bolhas de gás. À medida que o plástico solidifica, essas partículas estranhas causam áreas de aprisionamento de gás dentro do plástico derretido, resultando em cicatrizes espalhadas na superfície do item moldado.
Secagem inadequada de resina
Se a resina plástica não for completamente seca antes do processo de moldagem por injeção , umidade ou outros componentes voláteis podem ser retidos. Essa umidade ou conteúdo volátil pode vaporizar durante a moldagem, resultando na formação de bolhas de gás e defeitos de rebarba nas peças acabadas.
Parâmetros de injeção e projeto de molde
Parâmetros de injeção inadequados, como velocidade ou pressão de injeção excessivamente altas, podem resultar em cisalhamento excessivo e aprisionamento de ar ou gás no plástico fundido. Ventilação inadequada no projeto do molde também pode impedir que gases presos escapem, causando falhas de expansão.
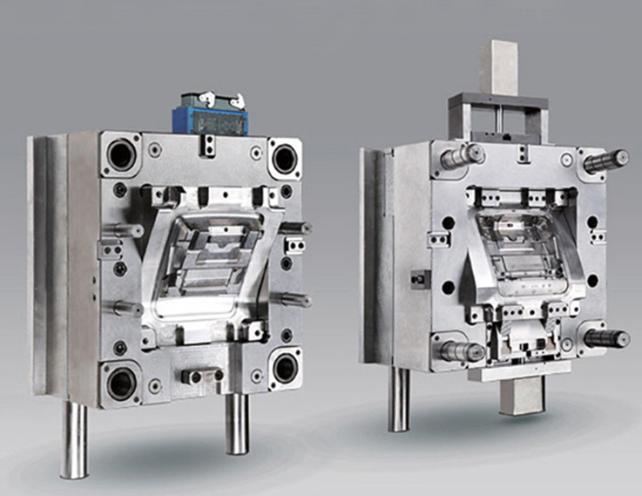
Incompatibilidade de materiais
Falhas de espalhamento podem ocorrer quando materiais incompatíveis, como corantes ou aditivos inadequados, são usados. A incompatibilidade entre a resina base e os aditivos pode resultar na produção de gás e consequente formação de estrias na superfície da peça.
Contaminação de máquinas e moldes
Gases podem ser introduzidos no plástico fundido por contaminantes dentro da máquina de moldagem por injeção ou do molde. A limpeza da máquina e do molde é crucial para evitar defeitos de expansão.
Quais são os efeitos da folga na moldagem por injeção?
Entender os efeitos de expansão é essencial para identificar e corrigir dificuldades subjacentes no processo de moldagem por injeção.
Defeitos Estéticos
O efeito mais visível da dilatação é a falha visual que ela causa na superfície dos objetos moldados. A dispersão ocorre como listras ou veios prateados na superfície, o que pode ter um impacto considerável na aparência geral do produto final. Falhas de alargamento podem tornar as peças impróprias para uso ou venda em áreas onde a aparência é essencial, como eletrônicos de consumo ou automóveis.
Propriedades mecânicas enfraquecidas
Falhas de alargamento também podem afetar as qualidades mecânicas dos itens moldados. A existência de lacunas ou estrias de gás no plástico pode causar áreas estruturais fracas, diminuindo a resistência geral e a integridade do item. Isso pode levar à redução da capacidade de carga, aumento da fragilidade e possíveis falhas sob estresse ou carga.
imprecisões dimensionais
Defeitos de alargamento podem causar variações nas dimensões das peças moldadas. A presença de gás preso pode levar ao resfriamento e solidificação irregulares do plástico, resultando em deformação ou distorção do formato da peça. Isso pode levar a peças que não estejam em conformidade com as tolerâncias dimensionais necessárias, causando problemas de montagem ou funcionais.
Produtividade reduzida
O alargamento durante a moldagem por injeção pode resultar em um aumento nas taxas de refugo. Peças defeituosas devem ser descartadas, resultando em desperdício e diminuição da produção. Além disso, a necessidade de retrabalho ou alterações no processo de moldagem por injeção para corrigir falhas de alargamento pode resultar em tempos de ciclo mais longos e pior eficiência geral.
Aumento dos custos de produção
Os custos de produção dos fabricantes podem aumentar devido à presença de falhas de alargamento. O custo de criação de peças aceitáveis é aumentado pelas taxas de refugo e esforços de retrabalho. Além disso, a exigência de exame rigoroso e classificação de peças para identificar e separar as defeituosas pode aumentar as despesas com mão de obra.
Impacto na reputação da marca
Defeitos na distribuição podem ter um impacto substancial na reputação da marca em empresas onde a estética e a qualidade do produto são importantes. Entregar peças com defeitos de espalhamento regularmente pode resultar em descontentamento do cliente, avaliações ruins e uma imagem empresarial manchada.
Desafios do Controle de Qualidade
Detectar e corrigir falhas de alargamento pode ser difícil no controle de qualidade. A dispersão pode ser intermitente, aparecendo apenas em produções específicas ou em regiões específicas dentro do molde. Identificar a causa principal da dilatação e implementar medidas corretivas pode exigir investigação e testes extensivos.
Quais são as soluções eficazes para evitar alargamento na moldagem por injeção?
Os fabricantes podem reduzir drasticamente ou eliminar falhas de alargamento e garantir a fabricação de componentes moldados de alta qualidade usando as seguintes estratégias.
Seleção adequada de resina
É fundamental selecionar a resina correta para o processo de moldagem por injeção. Para reduzir a ocorrência de umidade ou gases presos que podem induzir dilatação, resinas com taxas de absorção de umidade reduzidas são preferíveis. Além disso, o emprego de resinas de menor viscosidade pode ajudar a reduzir a possibilidade de falhas de alargamento.
Secagem de resina
É fundamental secar completamente a resina antes do processo de moldagem por injeção para remover qualquer teor de umidade. A umidade na resina pode evaporar durante as altas temperaturas e pressões do processo de injeção, resultando em falhas de alargamento. Um desumidificador ou um secador dessecante pode ajudar a manter a resina seca e livre de umidade.
Projeto de molde e ventilação
Para evitar falhas de expansão, o projeto adequado do molde e a ventilação são essenciais. Em regiões onde é provável a ocorrência de gases presos, o molde deve ter aberturas de ventilação suficientes. A ventilação adequada permite que o gás escape durante a injeção, reduzindo a possibilidade de acúmulo de bolsas de gás na peça moldada.
Parâmetros de injeção
Otimizar os parâmetros de injeção também pode ajudar na prevenção de falhas de espalhamento. Para reduzir a possibilidade de aprisionamento de gás e garantir o preenchimento consistente da cavidade do molde, os fabricantes devem modificar a velocidade, a pressão e a temperatura da injeção.
Velocidade e pressão de injeção
Velocidades de injeção mais lentas e pressões de injeção mais baixas podem ajudar a diminuir a possibilidade de aprisionamento e expansão de gás. Entretanto, é fundamental encontrar um equilíbrio para garantir o preenchimento completo do molde sem produzir problemas relacionados ao fluxo.
Sistema de Arrefecimento
Para melhorar a solidificação homogênea do material plástico e reduzir a possibilidade de falhas de expansão, é necessário um sistema de resfriamento eficiente. Canais de resfriamento adequados no molde auxiliam no controle da taxa de resfriamento e evitam resfriamento irregular, o que pode causar dilatação.
Manutenção de Molde
A manutenção e a limpeza do molde devem ser feitas regularmente para evitar falhas de expansão. As superfícies do molde devem ser mantidas limpas e livres de impurezas que podem causar falhas de expansão. Qualquer componente do molde quebrado ou desgastado deve ser consertado ou substituído o mais rápido possível.
Moldagem por injeção assistida por gás (GAIM)
Em algumas circunstâncias, utilizar moldagem por injeção assistida por gás pode ser uma boa maneira de evitar falhas de alargamento. GAIM envolve a injeção de gás no material plástico durante o processo de moldagem, o que auxilia na redução de bolsas de gás e falhas de expansão.
Controle de Qualidade e Inspeção
A implementação de procedimentos rigorosos de controle de qualidade e protocolos de inspeção pode ajudar na detecção precoce e na correção de problemas de dilatação. O exame regular das peças moldadas pode ajudar a identificar quaisquer desvios dos padrões de qualidade e permitir uma ação corretiva rápida.
Resumo
A expansão é uma falha visual frequente que pode ocorrer durante o processo de moldagem por injeção. Os fabricantes podem prevenir erros de expansão e garantir a produção de peças moldadas por injeção de alta qualidade , identificando as causas e aplicando as soluções adequadas.