Alüminyum Damgalama: Güvenli ve Verimli Bir İşlem İçin Temel Önlemler
Hafifliği, sağlamlığı ve çok yönlülüğüyle övülen alüminyum, çeşitli endüstrilerde yaygın olarak kullanılmaktadır. Bununla birlikte, benzersiz özellikleri, parça kalitesini, operatör güvenliğini ve çevresel uyumluluğu sağlamak için presleme işlemi sırasında özel önlemler alınmasını gerektirir. Bu makale, alüminyum presleme işleminin çeşitli aşamalarındaki kritik önlemleri ele alarak , bu süreci etkili bir şekilde yönetmeniz için değerli bilgiler sunmaktadır.
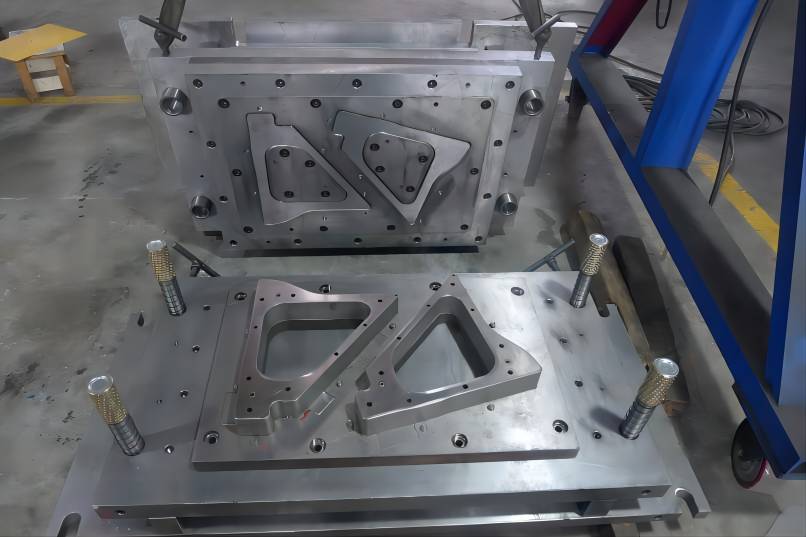
Malzeme Hususları: Doğru Alüminyumu Seçmek ve Dikkatli Bir Şekilde Kullanmak
İstenilen alüminyum presleme parçası kalitesine ve işlem verimliliğine ulaşmak için presleme projeniz için doğru alüminyum alaşımını seçmek çok önemlidir . İşte dikkate almanız gereken bazı önemli faktörler:
1. İstenen Özellikler
- Güç: Farklı alaşımlar farklı seviyelerde çekme dayanımı, akma dayanımı ve yorulma dayanımı sunar. Uygulamanızda beklenen yük ve gerilimlere dayanacak yeterli mukavemete sahip bir alaşım seçin.
- Süneklik: Süneklik, malzemenin kırılmadan şekil değiştirebilme yeteneğini ifade eder. Daha yüksek süneklik, damgalama sırasında daha karmaşık şekillere ve daha derin çekmelere olanak tanır. Ancak aşırı yüksek süneklik boyutsal tutarsızlıklara yol açabilir.
- şekillendirilebilirlik: Bu özellik, malzemenin çatlamadan veya yırtılmadan ne kadar kolay şekillendirilebileceğini gösterir. İşleminizde yer alan özel şekillendirme işlemlerini (örneğin bükme, çekme, flanşlama) göz önünde bulundurun ve uygun şekillendirilebilirlik özelliklerine sahip bir alaşım seçin.
- Korozyon Direnci: Eğer bitmiş parça korozif ortamlara maruz kalacaksa, üstün korozyon direncine sahip bir alaşım seçin. Yaygın seçenekler arasında yüksek magnezyum veya silisyum içeriğine sahip alaşımlar yer alır.
2. Yüzey İşlemi
- yağlama: Yüzey kalitesi, optimum damgalama performansı için ihtiyaç duyulan yağlayıcının türünü ve uygulamasını etkileyebilir. Uygun yağlamayı sağlamak ve aşınmayı en aza indirmek için seçilen yağlayıcının yüzey kaplamasıyla uyumluluğunu göz önünde bulundurun.
- pürüzlülük: Daha pürüzlü yüzeyler, malzeme ile takım arasındaki sürtünmeyi artırarak daha fazla aşınma ve yıpranmaya yol açar. Daha pürüzsüz yüzeyler sürtünmeyi azaltır ve yağlama etkinliğini artırır. Ancak daha pürüzsüz yüzeyler ek işlem adımları gerektirebilir ve tüm uygulamalar için gerekli olmayabilir.
- Rötuş: Parçanın daha sonra boyama veya eloksal gibi son işlem işlemlerine ihtiyacı varsa, daha iyi yapışma ve estetik görünüm için daha pürüzsüz bir yüzey kaplaması gerekebilir.
3. Kalınlık Sınırlamaları
- Daha ince levhalar: Daha ince saclar, daha az ağırlık ve potansiyel olarak daha düşük malzeme maliyeti gibi avantajlar sunar. Ancak kırışmaya, yırtılmaya ve geri yayılmaya (oluştuktan sonra eski haline dönmeye) daha yatkındırlar. Bu sorunları yaşamadan yeterli mukavemet ve sertliği sağlayacak bir kalınlık seçin.
- Daha kalın levhalar: Daha kalın saclar daha iyi mukavemet ve hataya karşı direnç sağlarken, daha yüksek pres tonajı gerektirir ve daha pahalı olabilir. Özel ihtiyaçlarınızı analiz edin ve performans ile maliyet arasında denge sağlayacak optimum kalınlığı seçin.
4. Elleçleme ve Depolama
- Hasarı en aza indirin: Çizilmeleri, ezikleri veya diğer hasarları önlemek için taşıma ve depolama sırasında dikkatli taşıma ve koruyucu prosedürler uygulayın. Bu kusurlar malzemenin şekillendirilebilirliğini önemli ölçüde etkileyebilir ve parçaların reddedilmesine yol açabilir.
- Depolama koşulları: Alüminyumu, sabit sıcaklık ve nem kontrolüne sahip, kuru ve iyi havalandırılan alanlarda saklayın. Bu, malzemenin özelliklerini ve yüzey kalitesini tehlikeye atabilecek korozyon ve kirlenmeyi önlemeye yardımcı olur. Özellikle uzun süre saklanacaksa, ek koruma için koruyucu kaplamalar veya kapalı kaplar kullanmayı düşünün.
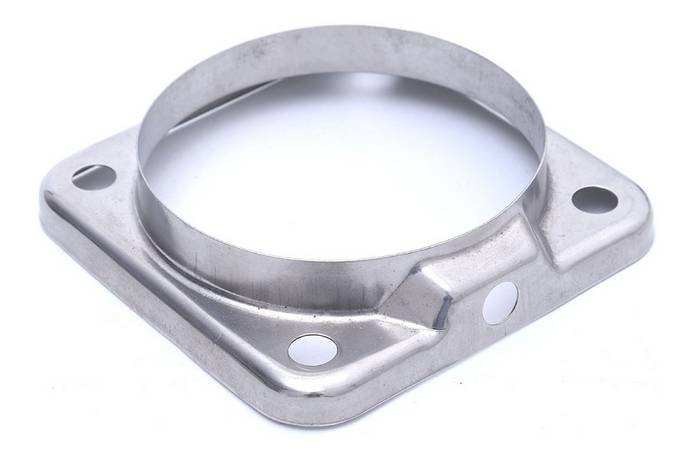
Takım ve Ekipman: Verimliliği Sağlama ve Aşınmayı En Aza İndirme
Alüminyum presleme işleminde doğru ve tutarlı sonuçlar elde etmek için takım ve ekipmanlarınızın kalitesi ve durumu kritik öneme sahiptir. İşte dikkate almanız gereken önemli hususların bir özeti:
1. Kalıp Tasarımı
- Açıklıklar: Malzeme akışını kontrol etmek ve aşırı stresi önlemek için zımba ile kalıp arasında hassas boşluklar önemlidir. Uygun olmayan boşluklar, bitmiş parçalarda çatlamalara, yırtılmalara veya boyutsal tutarsızlıklara yol açabilir. Seçilen alüminyum alaşımına, malzeme kalınlığına ve istenen parça geometrisine göre boşlukların optimize edildiğinden emin olun.
- Yarıçaplar: Kalıp kenarlarında ve köşelerinde düzgün, uygun yarıçaplar, şekillendirme sırasında malzemenin yırtılmasını önlemek ve düzgün malzeme akışını sağlamak için çok önemlidir. Yetersiz yarıçaplar, özellikle ince alüminyum levhalarda, gerilim yoğunlaşmalarına ve yırtılmalara neden olabilir.
- Yağlama akışı: Şekillendirme süreci boyunca etkili yağlayıcı akışını kolaylaştırmak için kalıp tasarımına kanallar ve oluklar ekleyin. Bu, malzeme ile takım arasındaki sürtünmeyi en aza indirerek her ikisindeki aşınma ve yıpranmayı azaltır. Yağlamanın kritik önem taşıdığı yüksek basınçlı veya karmaşık geometrili alanlara dikkat edin.
- Bakım: Kalıpları aşınma, hasar ve hizalama hataları açısından düzenli olarak inceleyin. Parça kalitesinin bozulmasını ve olası güvenlik tehlikelerini önlemek için herhangi bir sorunu derhal çözün. En iyi kalıp performansını ve ömrünü garantilemek için temizleme, yağlama ve ayarlama gibi önleyici bakım uygulamalarını uygulayın.
2. Seçime Basın
- Tonaj kapasitesi: Belirli parça geometriniz ve malzeme kalınlığınız için gereken şekillendirme kuvvetini sağlayacak yeterli tonaj kapasitesine sahip bir pres seçin. Yetersiz tonaj, eksik şekillendirmeye, kırışıklıklara hatta pres hasarına yol açabilir. İhtiyaçlarınıza göre uygun tonajı belirlemek için bir pres üreticisine veya kalifiye bir mühendisle görüşün.
- Basın hızı: Pres hızı, malzeme özellikleri, parça karmaşıklığı ve istenen üretim hızı ile uyumlu olmalıdır. Yüksek hızlar aşırı aşınmaya, kırışmaya veya yırtılmaya yol açabilirken, düşük hızlar ise üretkenliği tehlikeye atabilir. Belirli uygulamanız için hız ve kalite arasında bir denge bulun.
- Hizalama ve kalibrasyon: Hassas ve tutarlı parça boyutlarını garantilemek için presin düzgün şekilde hizalandığından ve kalibre edildiğinden emin olun. Optimum pres performansını korumak ve boyut tutarsızlıklarını önlemek için düzenli hizalama kontrolleri ve kalibrasyon ayarlamaları çok önemlidir.
- Bakım: Basınınız ve ilgili ekipmanlarınız için kapsamlı bir bakım programı uygulayın. Bu, arızaları önlemek ve güvenilir çalışmayı sağlamak için düzenli denetimler, yağlama ve aşınmış parçaların değiştirilmesini içerir.
Bu faktörleri dikkatlice değerlendirerek ve uygun bakım uygulamalarını uygulayarak, takımlarınızın ve ekipmanlarınızın verimli bir şekilde çalışmasını sağlayabilir, aşınma ve yıpranmayı en aza indirebilir ve sürekli olarak yüksek kaliteli alüminyum damgalamalar sunabilirsiniz.
Proses Parametreleri: Yağlamanın, Boş Tasarımın ve İzlemenin Optimize Edilmesi
Verimli, yüksek kaliteli alüminyum damgalama işlemi elde etmek için proses parametrelerinin optimize edilmesi büyük önem taşımaktadır. Odaklanmanız gereken temel alanların ayrıntılı bir dökümü şöyledir:
1. Yağlama
- Yağlayıcı seçimi: Belirli alüminyum alaşımınız, takım malzemeniz ve çalışma koşullarınızla uyumlu özelliklere sahip bir yağlayıcı seçin. Viskozite, film mukavemeti, sürtünme katsayısı ve seçilen yağlayıcı uygulama yöntemiyle uyumluluk gibi faktörleri göz önünde bulundurun. Özel ihtiyaçlarınıza göre öneriler almak için yağ üreticilerine veya teknik uzmanlara danışın.
- Yağlayıcı uygulaması: Seçilen yağlayıcının, kalıbın ve takımların tüm ilgili alanlarına tutarlı ve etkili bir şekilde uygulanmasını sağlayın. Bunlara zımba, kalıp yüzeyleri ve yüksek temas basıncı olan alanlar dahildir. Tutarlı kapsamı korumak ve atığı en aza indirmek için yüksek hacimli üretimde otomatik uygulama sistemlerini göz önünde bulundurun.
- İzleme ve ayarlama: Damgalama işlemi boyunca yağlayıcı uygulamasını ve etkinliğini düzenli olarak izleyin. Artan sürtünme, takım aşınması veya parça kusurları gibi yetersiz yağlama belirtilerine dikkat edin. Optimum yağlamayı korumak ve aşınmayı en aza indirmek için gözlemlere ve işlem verilerine dayalı olarak uygulama parametrelerini ayarlayın.
2. Boş Tasarım
- Boş boyut: Malzeme israfını ve hurdasını en aza indirmek için mümkün olan en küçük boşluk boyutunu kullanın. Ancak, şekillendirmeden sonra son parça geometrisinin aşırı inceltme veya germe olmaksızın barındırılmasına yetecek boyutta olduğundan emin olun. Boşluğun boyutunu optimize etmek ve israfı en aza indirmek için boş kullanım yazılımı kullanmayı düşünün.
- Boş şekil: Kalıba düzgün ve etkili bir şekilde beslemeyi kolaylaştırmak için boş şekli tasarlayın. Şekillendirme sırasında sıkışma, hizalama bozukluğu veya kırışma gibi durumlar önlenmelidir. Gerektiğinde, özellikle karmaşık şekiller veya sıkı toleranslar için besleyicileri ve kılavuzları kullanın. Malzeme kullanımını optimize etmek ve hurdayı en aza indirmek için boş yerleştirme yazılımı kullanmayı düşünün.
3. Süreç İzleme
- Kritik parametreler: Damgalama sırasında damgalama kuvveti, pres stroku ve parça boyutları gibi temel parametreleri sürekli olarak izleyin. İstenilen değerlerden sapmaları anında tespit edip müdahale edebilmek için alarmlı veya otomatik ayarlı kontrol sistemleri uygulayın. Bu, tutarlı parça kalitesinin korunmasına ve kusurların önlenmesine yardımcı olur.
- Veri analizi: Trendleri, potansiyel sorunları ve iyileştirme fırsatlarını belirlemek için süreç verilerini düzenli olarak analiz edin. Aşınma desenleri, hurda oranları ve üretim verimliliği gibi faktörleri analiz ederek optimizasyon yapılacak alanları belirleyin. Süreç istikrarını izlemek ve potansiyel kalite sorunlarını erken belirlemek için istatistiksel süreç kontrol tekniklerini kullanın.
Bu işlem parametrelerini dikkatlice optimize ederek, üretim sürecinizde verimli yağlayıcı kullanımı sağlayabilir, malzeme israfını en aza indirebilir ve tutarlı, yüksek kaliteli alüminyum damgalamaları elde edebilirsiniz.
Güvenlik Önlemleri: Kendinizi ve Başkalarını Korumak
Alüminyum damgalama işlemi doğası gereği riskler içerdiğinden sıkı güvenlik önlemlerinin alınmasını gerektirir:
- Kişisel Koruyucu Donanım (PPE): Her zaman, yüksek sesli baskılara karşı kulak koruması ve havadaki olası kirleticilere karşı solunum koruması gibi, söz konusu tehlikelere uygun güvenlik gözlüğü, eldiven ve diğer KKD'leri kullanın. KKD'nin iyi durumda olduğundan, düzgün şekilde takıldığından ve düzenli kullanıldığından emin olun.
- Makine koruması: Presin ve takımların tüm hareketli parçalarına etkili koruma uygulayarak kazara teması önleyin. Koruyucuların işlevselliğini düzenli olarak kontrol edin ve bakımını yapın.
- Güvenlik kilitleri ve prosedürleri: Güvenli olmayan koşullar tespit edildiğinde presin çalışmasını durduran emniyet kilitlerini kullanın. Ekipmanlarda bakım yapmadan önce kilitleme/etiketleme prosedürlerini oluşturun ve uygulayın.
- Eğitim ve farkındalık: Operatörlere alüminyum damgalama konusunda güvenli çalışma uygulamaları ve prosedürleri hakkında kapsamlı eğitim sağlayın. Yenileme eğitimleri ve farkındalık kampanyaları aracılığıyla güvenlik bilginizi düzenli olarak güncelleyin ve güçlendirin.
Ek Hususlar: Çevresel Düzenlemeler ve Kalite Kontrolü
Damgalamanın temel unsurlarının ötesinde, şu hayati unsurları da göz önünde bulundurun:
1. Çevresel sorumluluk
- Yağlayıcı seçimi: Mümkün olduğunca biyolojik olarak parçalanabilen veya çevre dostu yağlayıcıları tercih edin. Bu, yağlayıcı atıklarından ve emisyonlardan kaynaklanan potansiyel çevresel etkiyi en aza indirir.
- Hurda metal geri dönüşümü: Atıkları azaltmak ve kaynakları korumak için kapsamlı bir hurda metal geri dönüşüm programı uygulayın. Verimli hurda yönetimi için metal geri dönüşüm şirketleriyle ortaklık kurun veya parçalama ve ayırma ekipmanlarına yatırım yapın.
- Hava emisyonlarının kontrolü: Damgalama işlemi sırasında oluşan hava emisyonlarını yakalamak ve en aza indirmek için uygun havalandırma ve filtreleme sistemlerini kullanın. Bunlara yağlayıcılardan veya alüminyumun kendisinden salınan toz, duman ve uçucu organik bileşikler (VOC) dahildir. En iyi performansı sağlamak için havalandırma sistemlerini düzenli olarak bakımını yapın ve yükseltin.
2. Kalite güvencesi
- Muayene prosedürleri: Parçaların boyut ve kalite özelliklerine uygun olduğundan emin olmak için üretim süreci boyunca sağlam denetim prosedürleri oluşturun. Bu, hem üretim sürecindeki denetimleri hem de bitmiş parçaların son denetimlerini içerir.
- Ölçüm araçları ve teknikleri: Kumpas, mikrometre, ölçüm blokları ve koordinat ölçüm makineleri (CMM) gibi çeşitli parça özellikleri için uygun ölçüm araçlarını ve tekniklerini kullanın. Doğru ölçümler için bu araçların uygun şekilde kalibre edildiğinden ve bakımlarının yapıldığından emin olun.
- Veri analizi: Trendleri, potansiyel kusurları ve iyileştirilebilecek alanları belirlemek için denetim verilerini sürekli olarak izleyin ve analiz edin. Sürecin erken aşamalarında varyasyonları istatistiksel olarak analiz etmek ve potansiyel kalite sorunlarını belirlemek için istatistiksel süreç kontrol (SPC) tekniklerini kullanın.
- Düzeltici eylem: Spesifikasyonlardan sapmalar tespit edildiğinde düzeltici eylem için bir sistem uygulayın. Bu, proses parametrelerinin ayarlanmasını, takımların değiştirilmesini veya tekrarlanmasını önlemek için kusurların temel nedenlerinin araştırılmasını içerebilir.
3. Sürekli İyileştirme
- Süreç verilerinin analizi: İyileştirme fırsatlarını belirlemek için yağlayıcı kullanımı, hurda oranları ve üretim verimliliği gibi süreç verilerini düzenli olarak analiz edin. Süreçleri optimize etmek ve atıkları en aza indirmek için Altı Sigma veya Yalın Üretim prensipleri gibi araçları kullanın.
- Yağlama yönteminin iyileştirilmesi: Etkinliği en üst düzeye çıkarmak ve atığı en aza indirmek için sprey, fırça veya rulo uygulaması gibi farklı yağlayıcı uygulama yöntemlerini keşfedin ve deneyin.
- Kalıp tasarımının optimizasyonu: Daha iyi malzeme akışı, daha az aşınma ve gelişmiş parça kalitesi için kalıp tasarımını sürekli olarak iyileştirmek amacıyla kalıp üreticileriyle iş birliği yapın.
- İşbirliği ve bilgi paylaşımı: Bilgi paylaşımı, iyileştirme fırsatlarının belirlenmesi ve en iyi uygulamaların etkin bir şekilde hayata geçirilmesi için üretim personeli, mühendisler ve kalite kontrol ekipleri arasındaki iş birliğini teşvik edin.
Bu ek hususları aktif bir şekilde dahil ederek, çevresel sorumluluğunuzu gösterebilir, yüksek kaliteli alüminyum damgalamaları sağlayabilir ve optimum performans ve sürdürülebilirlik için üretim süreçlerinizi sürekli olarak iyileştirebilirsiniz.
Sonuç
Bu kapsamlı önlemlere uyarak, alüminyum damgalama sürecini güvenle gerçekleştirebilir, parça kalitesini, operatör güvenliğini, çevre uyumluluğunu ve sürdürülebilir uygulamaları garanti altına alabilirsiniz. Alüminyum damgalamada mükemmelliğe ulaşmak için sürekli eğitim, işbirliği ve sürekli iyileştirmeye bağlılığın şart olduğunu unutmayın.