CNC Tapping: Kapsamlı Bir Kılavuz
CNC kılavuz çekme, bir iş parçasının içine içten diş açan, bilgisayar kontrollü (CNC) bir işleme yöntemidir. Bu dişler, vidaların, cıvataların ve diğer dişli parçaların güvenli bir şekilde takılmasını sağlar. Bu makale, CNC kılavuz çekmenin uygulamaları, faydaları, çeşitli türleri, takımları, programlama hususları ve güvenlik protokolleri de dahil olmak üzere kapsamlı bir genel bakış sunmaktadır.
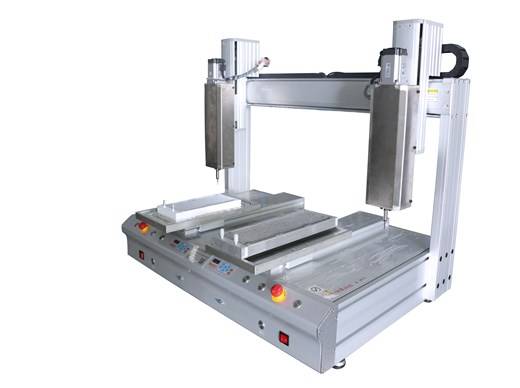
CNC Talaş Kaldırmanın Faydaları
1. Gelişmiş Tutarlılık ve Hassasiyet
- İnsan Hatasını Ortadan Kaldırır: Manuel diş açma, doğası gereği el basıncı, diş hizalaması ve hız gibi faktörlerdeki değişiklikleri içerir. CNC diş açma, bu insan unsurunu ortadan kaldırarak, kuvvetin tutarlı bir şekilde uygulanmasını, hassas hizalamayı ve programlanmış diş açma parametrelerine tam olarak uyulmasını sağlar. Bu, operatörün beceri seviyesi veya yorgunluğundan bağımsız olarak, bir partideki tüm iş parçalarında son derece tutarlı diş boyutları ve delik geometrileri elde edilmesini sağlar.
- Tekrarlanabilir Sonuçlar: CNC programları her bir iş parçası için aynı parametreleri garanti ederek, tamamen tekrarlanabilir diş kalitesi ve delik özellikleri elde edilmesini sağlar. Bu tutarlılık, otomotiv ve havacılık endüstrileri gibi hassas ve düzgün montaj ve performans gerektiren diş açma uygulamaları için kritik öneme sahiptir.
2. Artan Üretim Verimliliği
- Otomasyon: CNC programları tüm diş açma sürecini otomatikleştirerek her bir iş parçası için manuel çalıştırma ve kurulum ihtiyacını ortadan kaldırır. Bu, her deliğin ayrı ayrı ilgiye ihtiyaç duyduğu manuel diş açma işlemine kıyasla çevrim sürelerini önemli ölçüde azaltır. Bu, üretim çıktısının artması anlamına geliyor ve üreticilerin daha kısa sürede daha fazla parça üretmesine olanak sağlıyor.
- Daha Hızlı Çevrim Süreleri: CNC kılavuz çekme, belirli malzeme ve diş boyutuna göre optimize edilmiş besleme oranları ve mil hızlarını kullanır. Bu optimizasyon, operatörlerin en iyi uygulamalara değil deneyime veya sezgiye dayanarak parametreleri ayarlayabildiği manuel süreçlere kıyasla daha hızlı delme döngülerine yol açar.
3. Daha Az Hata Riski
- İnsan Faktörünün En Aza İndirilmesi: CNC kılavuz çekme, manuel operasyona olan ihtiyacı ortadan kaldırarak, yorgunluk, dikkatsizlik veya deneyim eksikliği gibi insan faktörlerinden kaynaklanan hata olasılığını ortadan kaldırır. Bu, kılavuz kırılması, diş kusurları ve tutarsız delik kalitesi riskini en aza indirir ve sonuç olarak kusursuz parçaların daha yüksek verimine yol açar.
- Geliştirilmiş Proses Kontrolü: CNC diş açma, ilerleme hızı, mil hızı ve (kullanılıyorsa) gagalama diş derinliği gibi kritik parametreler üzerinde hassas kontrol sağlar. Bu düzeydeki kontrol, yanlış parametre seçimi veya tutarsız uygulama ile ilişkili hata olasılığını en aza indirerek daha güvenilir ve öngörülebilir bir dokunma süreci sağlar.
CNC Kılavuzlama Çeşitleri
CNC diş açma, diş açılan deliğin yapısına göre iki ana türe ayrılabilir: delik içi ve kör delik diş açma. Her yöntem, en iyi sonuçları elde etmek için farklı değerlendirmeler ve teknikler gerektirir.
| Vurma Türü | Açıklama | Avantajlar | Dezavantajlar | Meydan Okumalar |
| Delik içi diş açma | İş parçasının tüm kalınlığı boyunca uzanan dişler oluşturur. | Basit ve anlaşılır bir süreç. – CNC’de en yaygın kullanılan kılavuz tipidir. İş parçasının tamamından geçen vida veya cıvataların kullanılmasına olanak sağlar. | Tamamen geçmeyen dişli delik gerektiren durumlar için geçerli değildir. | Bu yöntemle ilgili özel bir zorluk bulunmamaktadır. |
| Kör delik delme | İş parçasının tamamına uzanmayan bir delikte dişler oluşturur. | Sınırlı alana sahip bileşenlerde dişli bağlantılara olanak tanır. Geçiş deliğinin mümkün olmadığı uygulamalar için kullanışlıdır. | Talaş boşaltma sınırlamaları nedeniyle delik içi diş açmaya kıyasla daha karmaşık bir işlemdir. Talaşları yönetmek için dipten vurma veya gagalama gibi ek teknikler gerekir. | Talaş boşaltma için sınırlı alan olması nedeniyle talaş birikmesi ve kılavuz kırılması riskinin artması. |
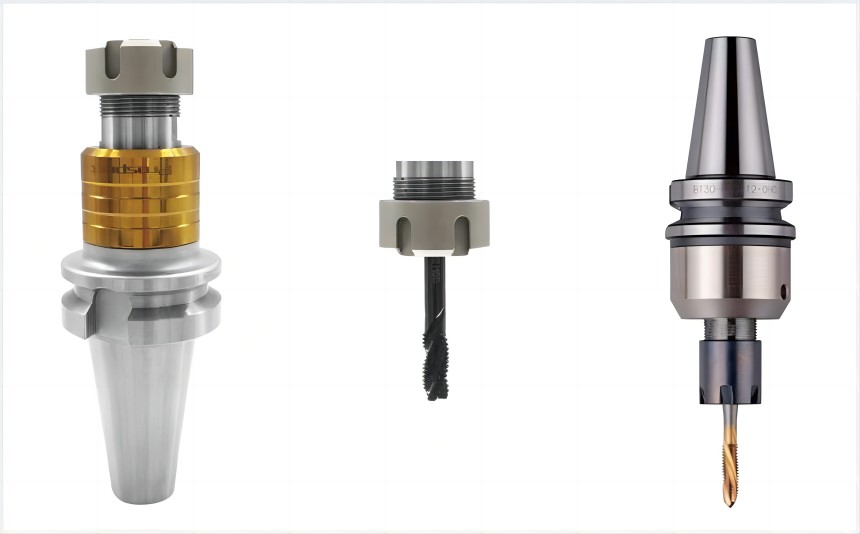
CNC Kılavuz Takımları
Etkili CNC diş açma işlemi, her biri hassas ve verimli diş oluşturmada kritik rol oynayan çeşitli aletlerin doğru seçilmesini ve kullanılmasını gerektirir. İşte temel CNC diş açma aletlerinin bir özeti :
1. Musluklar
Bu özel kesme aletleri iş parçasının içinde dişlerin oluşturulmasından sorumludur. Her biri belirli uygulamalara ve malzeme özelliklerine uygun çeşitli tiplerde gelirler:
- Spiral uçlu musluklar: Bu musluklar, şaft boyunca yukarı doğru spiral şeklinde uzanan helezoni kanallara sahiptir. Bu kanallar talaş tahliyesi için kanal görevi görerek, talaş boşluğunun daha az kısıtlandığı delik içi diş açma ve belirli kör delik uygulamaları için idealdir.
- Dip muslukları: Kör deliklere diş açmak için tasarlanan bu diş açma aletlerinin kesici kenarlarının alt kısmında yivler yoktur. Bu, kör deliğin en altına kadar uzanan tam dişler oluşturmalarına olanak tanır ve böylece eksiksiz ve işlevsel bir diş formu garanti altına alınır.
- Muslukların şekillendirilmesi: Geleneksel diş açma işlemlerinin aksine, şekillendirme diş açma işlemleri, malzemeyi istenilen diş şekline plastik olarak deforme etmek için bir yuvarlama işlemi kullanır. Bu yöntem genellikle talaş oluşumunun istenmediği alüminyum gibi yumuşak ve sünek malzemeler için kullanılır.
2. Dokunma Ekleri
Bu aksesuarlar, kılavuz ile CNC makinesi arasında köprü görevi görerek optimum kılavuz çekme performansını garantilemek için ek işlevler sunar:
- Musluk pensleri ve tutucuları: Bunlar, CNC tezgahının mili içerisinde kılavuz şaftını sabitleyerek, sağlam bir kavrama sağlar ve kılavuz çekme için gerekli dönme kuvvetini iletir.
- Gerilim/Basınç diş açma başlıkları: Bu ataşmanlar, dokunma kuvvetlerini emen ve işlem boyunca tutarlı dokunma hizalamasını koruyan mekanizmaları bünyesinde barındırır. Özellikle sert malzemelerle veya daha derin deliklerle çalışırken, musluk sapmasının ve kırılmasının en aza indirilmesine yardımcı olur.
- Senkron ve senkron olmayan dokunma ekleri: Bu ataşmanlar, CNC tezgahının ana miline göre kılavuzun dönme hızını yönetir. Senkron ataşmanlar, diş açma hızını ana mil ile senkronize ederken, senkron olmayan ataşmanlar bağımsız kontrol imkânı sunarak belirli diş açma uygulamaları için esneklik sağlar.
3. Kesme Sıvıları ve Yağlayıcılar
Diş açma işlemi sırasında kesme sıvıları veya yağlayıcılar uygulanmasının çeşitli avantajları vardır:
- Azaltılmış sürtünme ve kesme kuvvetleri: Bu sıvılar yağlayıcı görevi görerek musluk ile iş parçası malzemesi arasındaki sürtünmeyi en aza indirir. Sürtünmedeki bu azalma, gerekli kesme kuvvetlerini düşürerek musluğun daha az aşınmasını ve yıpranmasını sağlayarak kullanım ömrünü uzatır.
- Geliştirilmiş talaş tahliyesi: Bu sıvıların yağlama özellikleri aynı zamanda talaş tahliyesine yardımcı olarak, diş açma işlemini engelleyebilecek ve potansiyel olarak dişlere veya dişlere zarar verebilecek talaş birikmesini önler.
- Genel verimliliğin artması: Kesme sıvıları, sürtünmeyi en aza indirerek ve talaş kaldırmayı kolaylaştırarak daha pürüzsüz ve daha verimli bir diş açma işlemine katkıda bulunur.
Uygun diş açma takımları ve aksesuarlarının seçilmesi, gerçekleştirilen diş açma türü (delikten veya kör delikten), iş parçasının malzeme özellikleri ve istenen diş özellikleri dahil olmak üzere çeşitli faktörlerin dikkatlice göz önünde bulundurulmasını gerektirir. Her bir takımın işlevlerini ve uygulamalarını anlayan makine operatörleri, CNC diş açma işlemlerinin başarılı ve verimli olmasını sağlayacak bilinçli kararlar alabilirler.
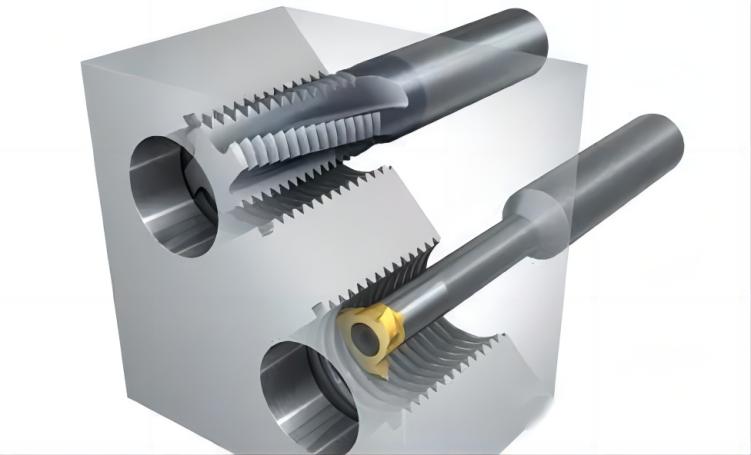
CNC Talaş Kaldırma için Programlama
CNC kılavuz çekme, CNC makinelerini kontrol eden dil olan G kodu aracılığıyla iletilen özel programlama talimatlarına dayanır. Bu bölümde, etkili CNC diş açma için temel G kodu komutları ve takım yolu hususları ele alınmaktadır.
1. G-Kodu ile Tapping Parametrelerinin Tanımlanması
G-kodu, CNC makinelerine belirli görevleri gerçekleştirmeleri talimatını veren programlama dilidir. CNC diş açma için, diş açma sürecini yöneten kritik parametreleri tanımlamak amacıyla belirli G kodu komutları kullanılır:
İlerleme hızı: Bu parametre, kılavuzun iş parçasına ilerleme hızını belirler ve genellikle milimetre/dakika (mm/dak) veya inç/dakika (ipm) cinsinden ölçülür. Uygun ilerleme hızının seçilmesi, optimum diş kalitesi elde etmek ve kılavuz kırılmasını önlemek için çok önemlidir. Kılavuz çapı, malzeme sertliği ve istenen diş kalitesi gibi faktörler, ideal ilerleme hızı seçimini etkiler.
Mil hızı: Bu parametre, genellikle dakikadaki devir sayısı (rpm) olarak ölçülen, kılavuzun dönüş hızını tanımlar. Doğru mil hızının seçimi, kılavuz çapına, diş açılacak malzemeye ve istenen diş kalitesine bağlıdır. Daha yüksek mil hızı genellikle daha küçük kılavuzlar, daha yumuşak malzemeler ve daha kaba dişler için uygundur, daha düşük hızlar ise daha büyük kılavuzlar, daha sert malzemeler ve daha ince dişler için tercih edilir.
Kademeli diş açma programlaması: Kör delik diş açma işleminde kademeli diş açma tekniği kullanılırken, aşağıdaki hususları belirtmek için ek G-kod komutları gereklidir:
- Gagalama derinliği: Bu, musluğun her "gagalama" döngüsü sırasında deliğe doğru ilerlediği mesafeyi tanımlar.
- Bekleme süresi: Bu, musluğun her gagalama döngüsünden sonra deliğin dibinde kalarak talaşların temizlenmesini ve musluğun kırılmasını önlediği süreyi ifade eder.
- Geri çekme mesafesi: Bu, vurma işlemine devam etmeden önce her gagalama döngüsünden sonra vurmanın geri çekildiği mesafeyi tanımlar.
2. Tapping Takım Yolunun Oluşturulması
CNC programı ayrıca, diş açma sırasında dişin merkezinin izlediği kesin yolu tanımlayan takım yolunu da oluşturur. Bu yol genellikle aşağıdaki unsurları içerir:
Yaklaşma ve geri çekilme yolları: Bunlar, kılavuzun kılavuz çekme pozisyonuna doğru hareket ederken ve işlemi tamamladıktan sonra geri çekilirken izlediği yolu tanımlar. Bu yollar, düzgün hareket sağlamak ve iş parçası veya diğer makine bileşenleriyle çarpışmaları önlemek için planlanır.
Temizleme yolu: Bu yol, kılavuzun kesme işlemi yapmadığı sırada izlediği yolu tanımlar. Bu, kılavuzun yaklaşma/geri çekme pozisyonları ile gerçek kılavuz çekme konumu arasında hareket ederken iş parçası yüzeyinden güvenli bir şekilde uzak durmasını sağlar.
Bekleme süresi: Daha önce de belirtildiği gibi, bekleme süresi, özellikle kör delik kılavuzlamasında, deliğin dibinde programlanmış bekleme süresini ifade eder. Bu, kılavuz geri çekilmeden veya kılavuzlama işlemi başlamadan önce talaşın tahliyesine ve uygun diş oluşumuna olanak tanır.
Bu diş açma parametrelerini dikkatlice tanımlayarak ve G-kodu programlama yoluyla doğru bir takım yolu oluşturarak, makinistler hassas, verimli ve güvenilir CNC diş açma işlemlerini sağlayabilirler.
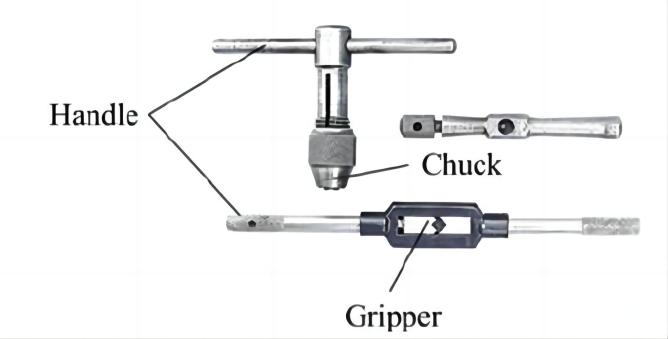
CNC Talaş Kaldırmada Güvenlik Hususları
Etkili CNC kılavuz çekme uygulamaları yalnızca üretim verimliliğini değil, aynı zamanda operatörün ve çevrenin güvenliğini de ön planda tutar. Aşağıdaki temel önlemlere uyulması, güvenli ve başarılı bir diş açma işlemini garanti eder:
- Kişisel koruyucu ekipmanların (KKE) doğru kullanımı: İşyerinizdeki güvenlik kurallarının gerektirdiği şekilde her zaman güvenlik gözlüğü, işitme koruması ve diğer gerekli KKD'leri kullanın.
- İş parçasının güvenli bir şekilde sıkıştırılması: Diş açma işlemi sırasında hareket etmeyi ve olası yaralanmaları önlemek için iş parçası CNC tezgahının aparatına güvenli bir şekilde sabitlenmelidir.
- Vuruş işleminin izlenmesi: Talaş birikmesi, aşırı gürültü veya titreşim gibi olası sorunlara karşı diş açma işlemini sürekli olarak izleyin. Herhangi bir anormallik gözlemlendiğinde, sorunun belirlenmesi ve giderilmesi için süreç derhal durdurulmalıdır.
- Güvenli takım değiştirme prosedürleri: Kılavuz takımlarını değiştirirken uygun prosedürleri izleyin, kesici takımları kullanmadan önce milin durdurulduğundan ve makinenin güvenli durumda olduğundan emin olun.
Operatörler, bu temel güvenlik kurallarına uyarak CNC tezgahlarında diş açma işlemlerini gerçekleştirirken kaza ve yaralanma riskini önemli ölçüde azaltabilirler. Unutmayın, herhangi bir üretim ortamında güvenlik her zaman en önemli öncelik olmalıdır.
Sonuç
CNC diş açma, çeşitli üretim uygulamalarında iç dişler oluşturmak için çok yönlü ve etkili bir yöntemdir. Üreticiler, farklı diş açma türlerini, uygun takım ve programlama tekniklerini ve temel güvenlik protokollerini anlayarak yüksek kaliteli, tutarlı ve güvenli dişli bileşenler sağlayabilirler. CNC teknolojisi gelişmeye devam ettikçe, diş açma aparatlarındaki, programlama yeteneklerindeki ve kesici takım malzemelerindeki gelişmeler, bu kritik işleme sürecinin verimliliğini ve doğruluğunu daha da artırabilir.