Sıcak ve Soğuk Metal Damgalama: Doğru Yöntem Nasıl Seçilir?
Metal presleme işlemi, çeşitli endüstrilerde hassas, hızlı ve tekrarlanabilir parçalar üretmek için kullanılır. Kalıplar ve presler kullanılarak metal levhaların istenen şekillere getirilmesini içerir. Metal preslemenin nasıl yapıldığını tanımlayan iki ana kategori vardır: sıcak presleme ve soğuk presleme. Benzer nihai amaçlara hizmet etseler de, her birinin süreçleri, avantajları ve uygulamaları önemli ölçüde farklılık gösterir. Bu farklılıkları anlamak, belirli bir üretim ihtiyacı için uygun yöntemi seçmek açısından çok önemlidir.
İçindekiler
Ne is Sıcak Metal Damgalama
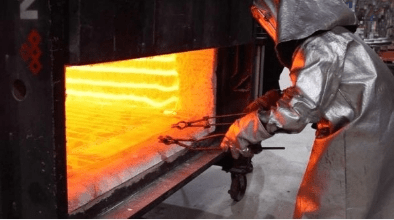
Sıcak metal damgalama, sıcak şekillendirme veya pres sertleştirme olarak da bilinen, çeliğin genellikle 900°C'nin üzerindeki çok yüksek sıcaklıklara ısıtılıp kalıpta şekillendirilip hızla soğutulduğu bir metal şekillendirme işlemidir. Isı, metali dövülebilir hale getirir ve soğuk damgalama teknikleriyle üretilmesi zor veya imkansız olan karmaşık, yüksek mukavemetli bileşenlerin oluşturulmasına olanak tanır. Şekillendirme işleminden sonra metal kalıp içerisinde söndürülür, böylece mikro yapısı dönüştürülür ve mukavemeti önemli ölçüde artırılır.
Bu işlem, B sütunları, tavan rayları ve tampon takviyeleri gibi hafif, çarpışmaya dayanıklı bileşenlerin güvenlik ve yakıt verimliliği standartlarını karşılamak için önemli olduğu otomotiv üretimi gibi endüstrilerde yaygın olarak kullanılmaktadır.
O nasıl çalışır
- Boş Hazırlık:İşlem, düz metal levhaların (genellikle bor çeliği) boş levha adı verilen belirli şekillerde kesilmesiyle başlar. Bu boşluklar, son bileşen tasarımına uyacak şekilde özel olarak tasarlanır.
- Boşluğu Isıtmak:Kalıplar bir fırına yerleştirilir ve genellikle yaklaşık 900°C olan ostenitleme sıcaklığının üzerine kadar eşit şekilde ısıtılır. Bu aşamada çelik yumuşak ve sünek hale gelir, çatlamadan şekillendirilebilir.
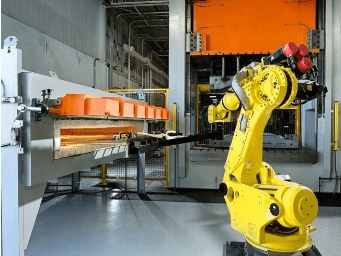
- Basına Aktarma:İstenilen sıcaklığa ulaşıldığında, ısıtılmış ham parça, önemli miktarda ısı kaybını önlemek için robotik kollar veya ısıya dayanıklı manipülatörler kullanılarak hızla damgalama presine aktarılır.
- Şekillendirme ve Söndürme:Boş parça, bileşeni şekillendiren sertleştirilmiş bir kalıba preslenir. Kalıp, şekillendirilmiş parçayı şekilli halde tutarken hızla soğutan dahili soğutma kanallarıyla donatılmıştır. Bu söndürme, martensit adı verilen yeni bir mikro yapının oluşmasını sağlar ve bu da parçanın sertliğini ve mukavemetini önemli ölçüde artırır.
- Kırpma ve Bitirme: Şekillendirmeden sonra, bileşen fazla malzemeyi çıkarmak ve montaj veya kaplama için hazırlamak amacıyla kesme, delme veya yüzey işlemlerine tabi tutulabilir. Bazı durumlarda korozyona karşı direnç sağlamak amacıyla koruyucu kaplamalar uygulanabilir.
Temel Avantajlar
- Yüksek Mukavemet Çıkışı:Çekme dayanımı genellikle 1,500 MPa'yı aşan ultra yüksek dayanımlı çelik parçalar üretir.
- Karmaşık Geometri Yeteneğiy: Çatlama olmadan derin çekmelerin, keskin açıların ve karmaşık şekillerin oluşturulmasına olanak sağlar.
- Ölçüsel durağanlık: Şekillendirme sonrası geri yaylanmayı azaltarak hassas şekiller elde edilmesini sağlar.
- Kilo Verme: Otomotiv uygulamalarında yakıt verimliliğini artırarak eşdeğer veya daha iyi mukavemet için daha ince malzemelerin kullanılmasını sağlar.
- Geliştirilmiş Çarpışma Performansı: Çarpışmalarda darbe kuvvetlerini emmesi ve yeniden yönlendirmesi gereken bileşenler için idealdir.
Sınırlamalar
- Yüksek Enerji Tüketimi: Önemli miktarda enerji tüketen ve işletme maliyetlerini artıran ısıtma fırınları gerektirir.
- Daha Uzun Çevrim Süreleri:Isıtma ve soğutma aşamaları soğuk preslemeye göre üretimi yavaşlatır.
- Takım Karmaşıklığı ve Maliyeti: Metal damgalama dies yüksek sıcaklıklara dayanıklı olmalı ve soğutma kanallarıyla entegre olmalı, bu da daha yüksek takım maliyetlerine yol açmaktadır.
- Yüzey Oksidasyonu: Isıtma, metal yüzeyinde kireç oluşumuna (oksidasyon) neden olabilir, bu da yüzey kalitesini etkileyebilir ve ek temizlik veya kaplama işlemleri gerektirebilir.
- Maddi Sınırlamas: Özellikle bor çeliği ve ısıl dönüşüm ve söndürmeye tabi tutulabilen sınırlı sayıda alaşım için uygundur.
- Altyapı Gereksinimleri: Özel fırınlar, kalıp söndürme sistemleri ve sıcaklık kontrol mekanizmaları gerektirdiğinden sermaye yoğun bir işlemdir.
Nedir? Soğuk Metal Damgalama
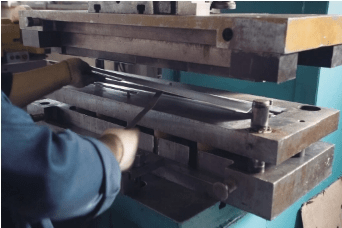
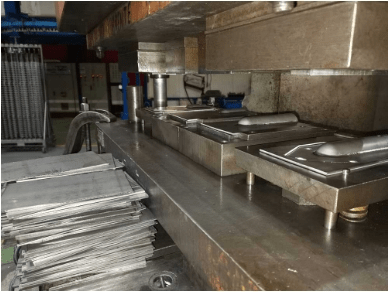
Soğuk metal damgalama, yüksek hızlı mekanik veya hidrolik presler ve kalıplar kullanılarak metal levhaların oda sıcaklığında veya oda sıcaklığına yakın bir sıcaklıkta şekillendirilmesini içeren bir üretim sürecidir. Sıcak damgalamanın aksine, bu yöntem metalin önceden ısıtılmasını gerektirmez, bu da onu daha enerji verimli hale getirir ve hassas, hafif bileşenlerin yüksek hacimli üretimi için oldukça uygundur.
Bu işlem, parçaların genellikle sıkı toleranslar, pürüzsüz yüzey kaplamaları ve yüksek tekrarlanabilirlikle üretilmesi gereken elektronik, otomotiv, havacılık, ev aletleri ve tüketim malları gibi endüstrilerde yaygın olarak kullanılmaktadır.
Nasıl Çalışır?
Soğuk damgalamada, bir metal parçası (genellikle rulo veya levha formunda) çeşitli işlemlerle şekillendirildiği bir damgalama presine beslenir:
- Karartma: bir sayfadan belirli bir şekli kesmek.
- delici: delikler veya yuvalar oluşturmak.
- bükme: açılar veya eğriler oluşturma.
- Çizim: metali daha derin bir forma germek.
Her operasyon, istenilen parça geometrisine uygun kalıplar kullanılarak gerçekleştirilmekte ve bu sayede tutarlı bileşenlerin hızlı bir şekilde üretilmesi sağlanmaktadır.
Temel Avantajlar
- Enerji verimliliği: Yüksek sıcaklık fırınlarına veya söndürme sistemlerine gerek yoktur.
- Yüksek Üretim Hızı: Kısa çevrim süreleri ile sürekli üretimi destekler.
- Mükemmel Boyutsal Doğruluk: Sıkı toleranslı ve minimum geri yaylanmalı parçalar üretir.
- İyi Yüzey İşlemi:İkincil bir işleme ihtiyaç duymayan temiz, pürüzsüz yüzeyler sağlar.
- Daha Düşük Takım Maliyetleri: Kalıplar sıcak damgalamada kullanılanlara göre daha az karmaşıktır ve daha az masraflıdır.
- Malzeme Çeşitliliği: Çelik, alüminyum, bakır ve pirinç dahil olmak üzere çok çeşitli metallerle uyumludur.
Sınırlamalar
- Sınırlı Şekillendirilebilirlik: Metaller oda sıcaklığında daha az sünektir, bu da karmaşık şekillendirme sırasında çatlamalara veya yırtılmalara yol açabilir.
- Artık Gerilmeler: Bazı malzemelerde eğilmeye veya geri yaylanmaya yol açabilir.
- Daha Kalın Malzeme Gereksinimleri: Deformasyonu veya çatlamayı önlemek için soğuk damgalamada genellikle sıcak damgalamaya kıyasla daha kalın levhalar kullanılır.
- Malzeme Sertlik Sınırları: Yüksek dayanımlı çelikler, aşırı takım aşınması veya parça arızası olmaksızın şekillendirilmesi zor olabilir.
- Gürültü ve Titreşim: Yüksek hızlı presler önemli gürültü ve mekanik stres yaratabilir, bu da güvenlik ve titreşim kontrol önlemlerinin alınmasını gerektirir.
Sıcak ve Soğuk Metal Damgalamanın Karşılaştırılması
Bu karşılaştırma tablosu Sıcak ve Soğuk Metal Damgalama arasındaki temel farkları vurgulamaktadır
| Görünüş | Sıcak Metal Damgalama | Soğuk Metal Damgalama |
| Şekillendirme Sıcaklığı | Yüksek sıcaklık (tipik olarak 900–950°C) | Oda sıcaklığı |
| Malzeme Şekillendirilebilirliği | Mükemmel – karmaşık ve derin çekilmiş şekillerin oluşturulmasına olanak tanır | Sınırlı – karmaşık şekillerde çatlama veya yırtılma riski |
| Şekillendirme Sonrası Malzeme Gücü | Çok yüksek – ultra yüksek mukavemetli parçalar üretir (örneğin, martensitik yapı) | Orta – dayanıklılık kullanılan malzemeye ve iş sertleşmesine bağlıdır |
| Takım Gereksinimleri | Isıya dayanıklı, su soğutmalı kalıplar gerektirir | Standart kalıplar – daha az karmaşık ve daha düşük maliyetli |
| Enerji Tüketimi | Yüksek – fırınlara ve sıcaklık kontrol sistemlerine ihtiyaç duyar | Düşük – ısıtma gerektirmez |
| Çevrim Süresi | Daha yavaş – ısıtma ve soğutma adımları nedeniyle | Daha hızlı – yüksek hızlı üretime uygundur |
| Hassasiyet ve Tolerans | İyi – söndürmeden sonra minimum geri yaylanma | Mükemmel – iyi boyutsal doğrulukla hassas toleranslar |
| Üretim maliyeti | Daha yüksek – enerji kullanımı ve karmaşık kurulum nedeniyle | Alt – büyük hacimli çalışmalar için ekonomik |
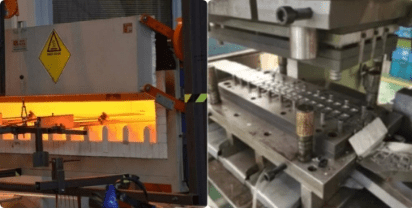
Sıcak ve Soğuk Metal Damgalama Arasında Seçim Yaparken Dikkat Edilmesi Gereken Temel Faktörler
Sıcak ve soğuk metal damgalama arasında seçim yapmak, yalnızca bir şekillendirme sıcaklığı seçmekten daha fazlasını içerir. Üreticiler, parçanın işlevselliğini, üretim verimliliğini ve genel maliyetini etkileyen birden fazla değişkeni hesaba katmalıdır.
Malzeme Özellikleri ve Mukavemet Gereksinimleri
Bileşenin otomotiv çarpışma bölgeleri gibi aşırı strese veya darbeye dayanması gerekiyorsa, sıcak damgalama genellikle tercih edilen yöntemdir. Malzemeyi ısıtıp hızla soğutarak ultra yüksek dayanımlı çelik üretir. Soğuk presleme, hafif bir iş sertleşmesine olanak sağlamasına rağmen, genellikle daha az zorlu uygulamalar için uygun, orta mukavemetli bileşenler üretir.
Parça Geometrisinin Karmaşıklığı
Sıcak presleme, malzemenin yüksek sıcaklıklarda artan sünekliği sayesinde daha karmaşık şekillere ve derin çekmelere olanak tanır. Bu, karmaşık konturlara veya takviye kanallarına sahip metal presleme parçaları için idealdir . Soğuk presleme, şekil karmaşıklığı açısından daha sınırlıdır ve dar toleranslara sahip daha düz, daha basit geometriler için en uygundur.
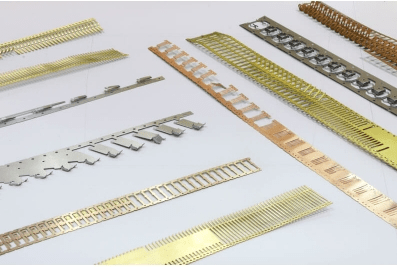
Yüzey İşlem Gereksinimleri
Elektronik veya görünür ev aletleri parçaları gibi temiz ve hassas bir yüzey bitişi gerektiren metal presleme bileşenleri için soğuk presleme daha üstündür. Sıcak şekillendirmede sıklıkla görülen oksidasyon veya kireçlenme olmadan daha pürüzsüz bir yüzey sağlar ve bu da sonradan işlem gerektirmesini önler.
Üretim Hacmi ve Hızı
Soğuk damgalama, daha kısa çevrim süreleri ve daha basit kurulumu nedeniyle genellikle yüksek hacimli, hızlı üretim için tercih edilen yöntemdir. Sıcak damgalama ise, buna karşılık, ek ısıtma ve soğutma süresi gerektirdiğinden daha yavaş ve daha fazla enerji gerektiren bir işlemdir; ancak genellikle özel uygulamalar için haklı çıkar.
Enerji Tüketimi ve Maliyeti
Soğuk damgalama, özellikle büyük miktarlarda üretim yapıldığında, işletme açısından genellikle daha enerji verimli ve maliyet etkindir. Sıcak damgalama, daha yüksek enerji kullanımı, daha dayanıklı takımlar ve ek işleme ekipmanları gerektirir; bu da hem ilk hem de uzun vadeli maliyetleri artırabilir.
Takım ve Ekipman
Sıcak damgalama, genellikle entegre soğutma sistemleriyle birlikte, özel kalıplar ve sıcaklığa dayanıklı takımlar gerektirir. Soğuk damgalama, daha standart ve uygun fiyatlı kalıplar kullandığından üretim sırasında takımları uyarlamak veya değiştirmek daha kolaydır.
Boyutsal Doğruluk ve Tolerans Kontrolü
Yüksek boyutsal hassasiyet gerektiren parçalarda, minimum termal bozulma nedeniyle soğuk damgalama genellikle daha iyi sonuçlar verir. Ancak sıcak damgalama, hızlı söndürme ile geri yaylanmanın ortadan kaldırılması sayesinde yine de tutarlı toleranslara ulaşabilir.
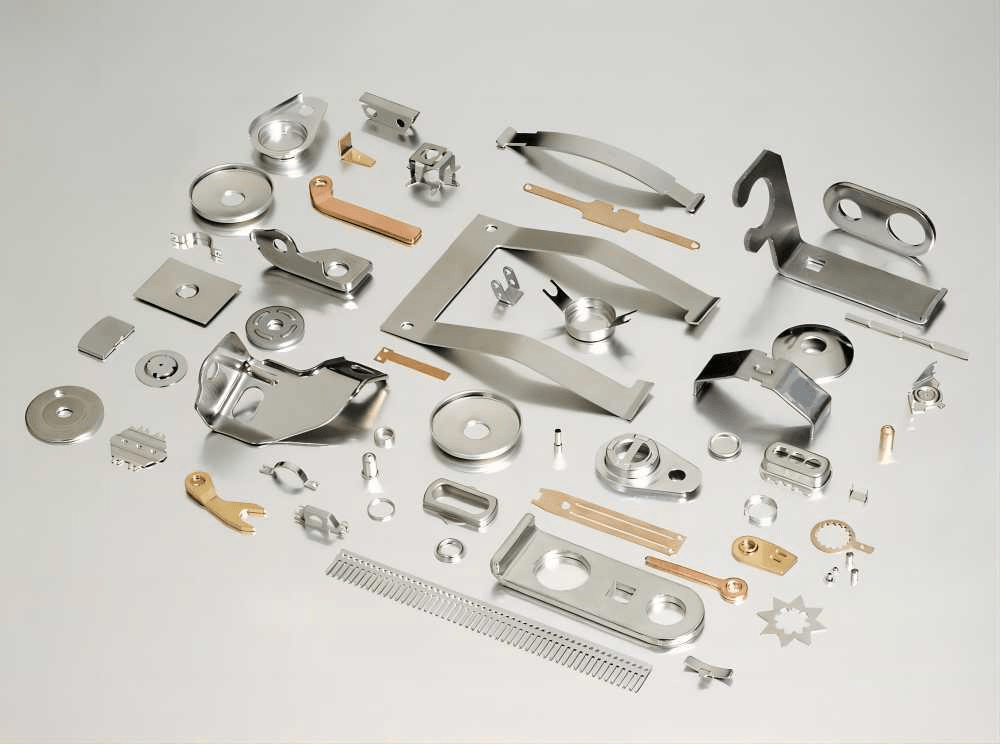
Son Kullanım Endüstrisi Gereksinimleri
Seçim genellikle sektöre göre yapılır:
- Otomotiv güvenlik parçaları genellikle dayanıklılık için sıcak metal damgalama gerektirir.
- Tüketici elektroniği veya hafif hizmet bileşenleri, soğuk metal damgalamanın hızından ve kalitesinden daha fazla yararlanır.
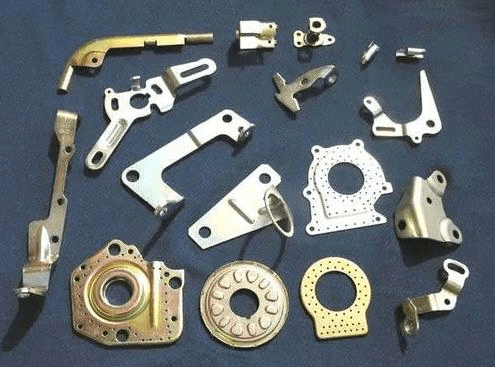
ÖZET
Sıcak metal damgalama, zorlu uygulamalar için üstün mukavemet ve şekillendirilebilirlik sunarken, soğuk metal damgalama hassasiyet, hız ve maliyet etkinliği açısından öne çıkıyor. Sıcak ve soğuk metal damgalama arasındaki seçim, ürünün performans gereksinimlerinin, tasarım karmaşıklığının, hacim beklentilerinin, bütçenin vb. dikkatli bir analizine dayanmalıdır; ardından üreticiler hem ürün bütünlüğünü hem de üretim ekonomisini destekleyen bilinçli kararlar alabilirler.