CNC Taşlamada Yüzey Kalitesi Nasıl İyileştirilir?
Hassas imalatta, daha iyi bir yüzey kalitesi, işlev, görünüm ve boyutsal doğruluk açısından önemlidir. CNC taşlama, özellikle havacılık imalatı, tıbbi ekipman ve kalıp yapımında, dar toleranslara ve yüksek yüzey kalitesi gereksinimlerine sahip parçaların üretimi için çok önemli bir işlemdir. Bu makale, CNC taşlama sırasında yüzey kalitesini iyileştirmenin ana stratejilerini ve faktörlerini vurgulamaktadır.
İçindekiler
CNC Taşlamada Yüzey İşlemini Etkileyen Temel Faktörler
1. Taşlama Seçimi
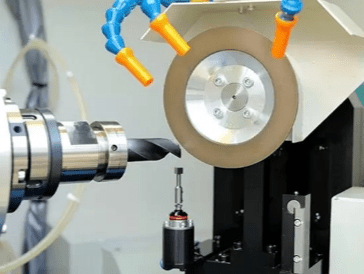
Taşlama diskleri, yüzey kalitesini etkileyen en önemli unsurlardan biridir . Aşındırıcı türü, boyut bağlama türü, boyut ve taşlama disklerinin yapısı, iş parçasından malzeme kaldırma yöntemini etkiler. Daha iri tanecik boyutları, malzemeyi daha hızlı kaldırır ve daha pürüzlü bir yüzey bırakırken, daha ince tanecikler daha pürüzsüz yüzeyler sağlar, ancak kaldırma oranları daha düşüktür.
Örneğin, kübik bor nitrür (CBN) ve elmas bazlı aşındırıcılar, en yüksek dayanıklılık ve kaliteli yüzey kalitesi sunan sert malzemeler için en iyi seçim olabilir. Vitrifiye, reçine veya metal gibi kullanmayı seçtiğiniz bağ türü de, çarkın şeklini korumasında ve aşınmış aşındırıcıları temizlemesinde rol oynar.
2. Tekerlek Giydirme ve Düzeltme
Zamanla taşlama taşları keskinliğini kaybeder ve kalıntılarla kaplanır veya cilalanır. Bileme, donuk tanecikleri gidererek ve yeni pürüzlü yüzeyler ortaya çıkararak taşın kesme kabiliyetini geri kazandırmaya yardımcı olur. Düzeltme, taşın istenen şekil ve eş merkezlilikte kalmasını sağlar. Her ikisi de titreşimi, düzensiz malzeme kaldırmayı ve kötü yüzey kalitesini önlemek için çok önemlidir. Bilemede tutarlılığın olmaması veya bu adımın atlanması genellikle düşük yüzey kalitesine ve boyut sorunlarına yol açar.
3. Makine Sertliği ve Kararlılığı
Bir CNC taşlama makinesinin yapısal dayanıklılığı, yüzey kalitesi üzerinde önemli bir etkiye sahiptir. Mükemmel rijitlik ve hassasiyete sahip makineler, taşlama sırasındaki sapmaları ve titreşimleri en aza indirerek istikrarlı ve dengeli bir kesme işlemi sağlar. Herhangi bir mekanik esneme veya hizalama hatası, yüzeyde titreşim izlerine veya dalgalanmalara neden olabilir. Hassas doğrusal kılavuzlar, sağlam miller ve iyi gerilmiş tahrik sistemleri, daha pürüzsüz yüzeyler elde edilmesine katkıda bulunabilir.
4. İşlem parametreleri
Besleme hızı, disk hızı ve kesme uzunluğu gibi kesme parametrelerinin tümü, yüzey kalitesiyle bağlantılıdır. Daha düşük besleme hızı ve daha yüksek disk hızları, aşındırıcının her bir tanesine uygulanan kuvveti azaltarak ve termal hasarı sınırlayarak genellikle daha kaliteli yüzeyler sağlar.
Ayrıca, son işlem geçişlerinde daha küçük bir kesme derinliği kullanmak, stresi ve sürtünmeyi azaltmaya yardımcı olabilir. Bu, daha rafine bir yüzey dokusu oluşturur. Yanlış parametre ayarları aşırı ısıya, yetersiz talaş tahliyesine ve düşük kaliteli yüzeylere neden olabilir.
5. Soğutma Sıvısı Uygulaması
Soğutma sıvısının verimli bir şekilde iletilmesi, ısının düzenlenmesi ve taşlamadan kaynaklanan talaşların uzaklaştırılması için hayati önem taşır. Yetersiz soğutma sıvısı beslemesi yangına, yüzey hasarına veya malzemenin yayılmasına neden olabilir. Soğutma sıvısının doğru seçimi ve nozulların doğru konumlandırılması, taşlama bölgesi genelinde tutarlı soğutma ve yağlama sağlar. Son derece hassas uygulamalar için, mükemmel bir termal ortam sağlamak ve yüzeyin bozulmasını önlemek amacıyla genellikle yüksek basınçlı veya sis soğutma sistemleri kullanılır.
6. İş Parçası Malzeme Özellikleri
İşlenen madde, elde edilebilecek yüzey kalitesi üzerinde doğrudan bir etkiye sahip olabilir. Seramik gibi sert ve katı malzemeler, özel aşındırıcılar ve hassas yüzey kalitesi parametreleri gerektirirken, alüminyum gibi yapışkan veya yumuşak metaller taşlama çarkını tıkayabilir ve düzensiz bir doku oluşturabilir. Mikro çatlaklar, lekelenme veya aşırı taşlama çarkı aşınması gibi kusurları önlemek için taşlama ekipmanı seçilirken malzeme sertliği, bileşimi ve mikro yapısı dikkate alınmalıdır.
7. Makine Ortamı ve Bakımı
Sıcaklık değişimi, komşu ekipmanların titreşimi ve kirli makine bakımı gibi çevresel koşullar, yüzey kalitesini etkileyebilir. Ekipmanlar, harici titreşim kaynakları olmayan, sıcaklık kontrollü ortamlara kurulmalıdır. Yağlama sistemlerinin test edilmesi, eksen kalibrasyonu ve aşınan parçaların değiştirilmesi şeklinde yapılan yeniden yüklemeler, aynı taşlama kalitesini ve yüksek kalitede yüzey kalitesini sağlayacaktır.
Yüzey Kaplamasını Geliştirmek İçin Optimizasyon Teknikleri sırasında CNC Taşlama Süreç
1. Öğütme Parametrelerinin Optimize Edilmesi
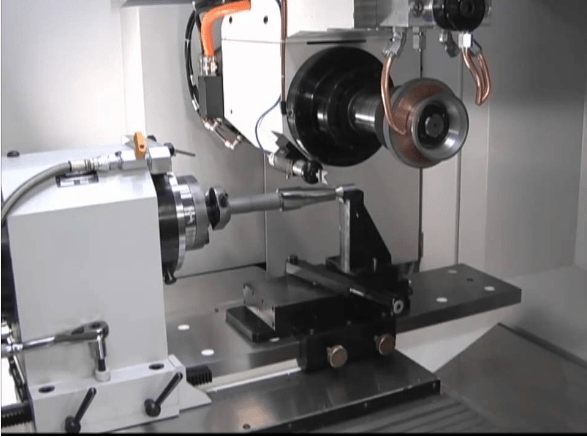
Taşlama parametrelerinin ayarlanması, yüzey kalitesini iyileştirmenin en etkili yollarından biridir. Azaltılmış besleme hızları, her bir aşındırıcı parçacığın tek hamlede daha az malzeme kaldırmasını sağlayarak daha pürüzsüz yüzeyler elde edilmesini sağlar. Ayrıca, taşlama taşının hızının artırılması, taşlama taşları ile iş parçaları arasındaki temas süresinin kısalması nedeniyle daha hassas taşlama sağlar.
Son işlem geçişlerinde daha düşük bir kesme derinliği, ısı oluşturma ve yüzey deformasyonu sürecinde taşlama işlemine uygulanan kuvveti azaltabilir. Ancak bu avantajlar genellikle çevrim sürelerinin kısalması pahasına elde edilir ve verimlilik ile yüzey kalitesi arasında bir denge kurulmasını gerektirir.
2. Uygun Taşlama Tekerleğinin Seçilmesi
Kullanılan taşlama makinesinin türü, nihai yüzey üzerinde önemli bir etkiye sahiptir. Daha büyük tane boyutuna sahip (örneğin 180-400 kum) bir taşlama diski seçmek, yüzeydeki pürüzlülüğü önemli ölçüde azaltacaktır. Aşındırıcı malzemeler, parçanın sertliğine ve termal özelliklerine uygun olmalıdır.
Örneğin, CBN diskler sertleştirilmiş çelik için idealken, elmas taşlama diskleri karbürler ve seramikler için daha uygundur. Ayrıca, yumuşak uçlu disklerin kullanılması, kendiliğinden keskinleşmeyi teşvik ederek tutarlı bir temas sağlamaya ve yüzeyin yanmasını önlemeye yardımcı olabilir.
3. Etkili Tekerlek Düzeltme ve Düzeltme
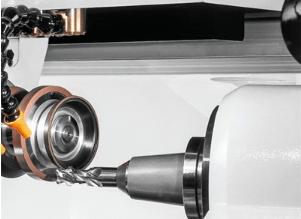
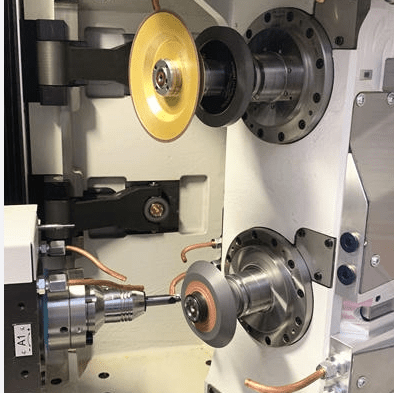
Tekerleğin taşlanması ve düzeltilmesi, tekerleğin kesme profilini iyileştirmek ve malzemenin eşit şekilde çıkarılmasını sağlamak için çok önemlidir. Düzenli olarak taşlama, tekerleğin yüzeyini iyileştirir, tıkanmış parçacıkları temizler ve keskin, aşındırıcı parçacıkları açığa çıkarır; tüm bunlar daha pürüzsüz ve kaliteli bir yüzey sağlar.
Düzeltme, iş parçasında düzensiz desenler ve titreşimlere neden olabilecek eksenel veya radyal sapmalar olmadan tekerleğin tutarlı bir şekilde çalışmasını sağlamanın bir yoludur. Otomatik işlem içi düzeltme sistemleri, tutarlılığı artırır ve onarım süresini kısaltır.
4. Spark-Out Geçişlerini Uygulama
Kıvılcım giderme geçişleri, tekerleklerin ek bir besleme olmadan iş parçası üzerinde hareket etmesini sağlar. Bu işlem, kalan tepe noktalarını ortadan kaldırır ve ayrıca tekerlek sapmasından veya malzemenin diğer özelliklerinden kaynaklanan küçük form sapmalarını düzeltir. Döngünün son aşamasına birkaç kıvılcım giderme geçişi eklemek, özellikle dar toleranslı bileşenlerde yüzeylerin tutarlılığını önemli ölçüde artıracaktır.
5. Soğutma Sıvısı Dağıtım Sistemlerinin Geliştirilmesi
Yüzey bütünlüğünün sağlanması için soğutma sıvısının doğru uygulanması çok önemlidir. Soğutma sıvısı, taşlama sıcaklığını düşürmenin yanı sıra talaşları temizlemeye ve taşlama alanını yağlamaya da yardımcı olur. Yüksek basınçlı soğutma sıvısı sistemleri veya ayarlanabilir boyutlu nozullar kullanmak, taşlama temas bölgesine daha fazla nüfuz sağlayabilir.
Bu, ısı birikimini azaltır ve yanma, renk bozulması veya mikro çatlaklar gibi yüzey kusurlarının önlenmesine yardımcı olur. Soğutma sıvısının düzenli olarak filtrelenmesi, kirlenmeyi önlemeye ve taşlama tutarlılığını iyileştirmeye yardımcı olur.
6. Uyarlanabilir Kontrol ve Süreç İzleme'den Yararlanma
En yeni CNC taşlama makineleri, dönüş yükü, titreşim ve sıcaklık gibi değişkenleri izleyen akıllı kontrol cihazları içerir. Bu sistemler, optimum performans ve yüzey kalitesini sağlamak için taşlama koşullarını otomatik olarak ayarlar.
Örneğin, bir sistem, tekerleğin körelmesi nedeniyle yükte bir artış tespit ederse ve bu artış, bileme işlemini durdurursa veya besleme hızını gerçek zamanlı olarak azaltırsa, akıllı geri bildirim mekanizmaları, partinin çeşitli koşullarında bitişin tutarlılığını ve kalitesini artırabilir.
7. Çevresel ve Bakım Hususları
Sabit bir taşlama ortamı genellikle ihmal edilir, ancak homojen bir yüzey kalitesi sağlamak çok önemlidir. Dışarıdan gelen sıcaklık dalgalanmaları, makine parçalarında termal genleşmeye neden olarak yüzey kalitesinde farklılıklara yol açabilir.
CNC taşlama makineleri, iklim kontrollü alanlara yerleştirilmeli ve yakındaki makinelerin oluşturduğu titreşimler azaltılmalıdır. Makinenin hassasiyetini korumak ve titreşimi en aza indirmek için kılavuz yolların, mil yataklarının ve bilyalı vidaların düzenli bakımı da hayati önem taşır.
8. İş Parçası Malzeme Hazırlığı
Yüzey kalitesi sadece taşlama sırasında kontrol edilmez, CNC işlemede ön işlem de önemli bir faktördür. Taşlama işleminden önce iş parçasının kir, kireç veya aşırı pürüzlülükten arındırılmış olması, işlemi daha verimli hale getirmeye ve nihai sonucu iyileştirmeye yardımcı olabilir. Bazı durumlarda, tornalama veya frezelemeden önce yapılan taşlama işlemleri, ilk yüzeyin pürüzlülüğünü en aza indirgemek için optimize edilmelidir.
CNC Taşlamada Malzeme Hususları
Bu grafik, malzemelerin farklı özelliklerinin CNC taşlama stratejilerini ve yüzey kalitesini nasıl etkilediğini özetlemektedir.
| Malzeme Türü | özellikleri | Meydan Okumalar | Optimizasyon İpuçları |
| Güçlendirilmiş çelik | Yüksek sertlik, mükemmel aşınma direnci | Tekerlek aşınmasının yanma riski | Kesme derinliğini azaltmak ve besleme hızını yavaşlatmak için yüksek soğutma sıvısı akışı kullanın |
| karbit | Son derece sert ve kırılgan | Mikro çatlama ve termal hasar | Düşük taşlama basıncı kullanın. Reçine bağlayıcılı elmas diskler |
| Paslanmaz çelik | Malzeme sağlamdır ve kolayca sertleşir. | Bulaşma, ısı hassasiyeti | Soğutma sıvısının agresif uygulanması, orta besleme hızı |
| Alüminyum | Esnek, yumuşak ve yük tekerleklerine duyarlı | Yüzey bulaşması, tekerlek tıkanması | Açık yapı tekerlekleri, küçük kesimler ve yüksek soğutma sıvısı basıncı kullanın |
| Titanyum | Reaktif, düşük ısı iletkenliği | Tekerlek camlama, termal çatlama | Keskin tekerlekler kullanın, ısıyı yönetin ve bol miktarda soğutma sıvısı kullanın |
| Dökme demir | Kırılgan, iyi işlenebilirlik | Toz oluşumu, kenar kırılması | Soğutma sıvısını buharlaştırın veya kurutun ve tekerlek hızını yavaşlatın |
| Seramik | Son derece sert, kırılgan ve dayanıklı | Takımlarda kırılma, yüksek aşınma | Tekerlek için düşük bir besleme oranı ve yavaş bir hız ve yüksek bir soğutma sıvısı akışı kullanın |
| Plastikler ve Kompozitler | Düşük erime noktasına sahip dolgu maddeleri genellikle aşındırıcı özelliklere sahiptir | Delaminasyon, erime veya tekerlek tıkanıklığı | Düşük hızda öğütme kullanın, aşırı ısı birikiminden kaçının |
CNC Taşlamada Yüzey İşlemleri için Ölçüm ve Muayene Araçları
İstenilen yüzey kalitesine ulaşmak, zorluğun sadece bir kısmıdır ve bu kaliteyi doğru bir şekilde ölçme ve denetleme becerisi de aynı derecede önemlidir. Ölçüm ve denetim için uygun araçlar olmadan, üreticiler kalite sorunları, artan işçilik ve müşteri memnuniyetsizliğiyle karşı karşıya kalırlar.
Yüzey Sonlandırma Metriklerini Anlama
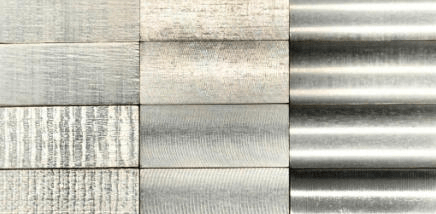
Yüzey kalitesi genellikle R (aritmetik normal pürüzlülük) veya Rz (ortalama tepe-vadi yüksekliği) ve Rt (pürüzlülük profilinin toplam yüksekliği) gibi pürüzlülük ölçümleriyle ölçülür. Bu ölçümler, bir alanın pürüzsüzlük veya doku derecesini belirlemeye yardımcı olur ve parçaların çalışma sırasında sızdırmazlık, aşınma veya kaymaya ne kadar iyi uyduğunu etkiler. En iyi muayene yöntemi, gereken hassasiyet seviyesine, kullanılan malzeme türüne ve ayrıca bileşenin şekline bağlıdır.
| metrik | Ad Soyad | Tanım | birim | Neyi Gösterir |
| Ra | Aritmetik Ortalama Pürüzlülük | Genişletilmiş bir örnekleme periyodu boyunca ortalama yüzey çizgisinden mutlak farkların ortalaması | Mikrometreler (um) | Yüzeyin pürüzsüzlüğünün genel bir göstergesi |
| Rz | Profilin Ortalama Maksimum Yüksekliği | En yüksek rakımlı beş zirve ile en derin vadilere sahip beş vadi arasındaki ortalama dikey mesafe | Mikrometreler (um) | Vurguların aşırı pürüzlülüğü Ra'dan daha fazladır |
| Rt | Profilin Toplam Yüksekliği | Değerlendirme uzunluğu boyunca en yüksek yükseltiye sahip zirve ile en düşük yükseltiye sahip vadi arasında kalan düşey mesafe | Mikrometreler (um) | Maksimum yüzey sapması |
| Rq | Kök Ortalama Kare Pürüzlülük | Karesel sapmaların ortalamasının karekökü, ortalama çizgisi | Mikrometreler (um) | Ra'dan daha büyük büyüklükteki sapmalara daha yatkındır |
| Rp | Maksimum Profil Tepe Yüksekliği | Zirvenin yüksekliği, ortalama çizgisinden en yüksek profile sahip zirveye kadar ölçülür | Mikrometreler (um) | En büyük çıkıntıyı değerlendirin |
| Rv | Maksimum Profil Vadi Derinliği | Orta çizgiden en derin vadiye kadar vadi derinliği | Mikrometreler (um) | En geniş yüzey kusurunu değerlendirin |
| Sk | Çekirdek Pürüzlülük Derinliği | Bir yatak eğrisi içindeki çekirdek malzeme bölgesinin yüksekliği | Mikrometreler (um) | Aşınmaya dayanıklı yatak yüzeylerinin ölçümü |
Yüzey İncelemesi için Genel Araçlar
Temas Profilometreleri
Temas profilometreleri, CNC taşlama sırasında yüzey kalitesinin incelenmesinde en sık kullanılan aletler arasındadır. Yüzeyi takip eden ve doğrusal rota boyunca yükseklikleri ve çukurları ölçen elastomer uçlu bir elmas kullanırlar. Toplanan veriler daha sonra Ra veya Rz gibi pürüzlülük değerlerine dönüştürülür. Temas profilometreleri son derece hassastır ve endüstri standartlarında yaygın olarak kullanılmaktadır.
Ancak, iğnenin uyguladığı basınç ve ölçümlerin doğrusal doğası nedeniyle hassas yüzeyler veya karmaşık geometriler için uygun olmayabilirler.
Temassız Optik Profilometreler
Temassız optik profilometreler, yüzeye dokunmadan incelemek için genellikle beyaz ışık veya lazer interferometrisi gibi ışık kullanır. Bu cihazlar, yüzey dokusunun yüksek kaliteli 2B ve 3B haritalarını oluşturabilir ve mikron altı çözünürlükte en küçük ayrıntıları yakalayabilir.
Yumuşak ve hassas malzemeler veya iğneyle temasın yüzeye zarar verebileceği uygulamalar için mükemmeldirler. Temassız yöntemler, düzensiz veya kıvrımlı yüzeylerin ölçümü için daha hızlı ve daha uygundur, ancak yüzey yansımasına ve çevresel gürültüye karşı daha hassas olabilirler.
Atomik Kuvvet Mikroskobu (AFM)
Atomik kuvvet mikroskobu, özellikle mikro işleme veya karmaşık imalatta ultra yüksek yüzey incelemeleri için nanometre ölçeğinde doğruluk sunar. AFM, keskin bir nesneyi yüzey üzerinde tarayarak ve üzerine etki eden kuvvetleri ölçerek bunu yapar. Eşsiz bir okunabilirlik sunmasına rağmen, karmaşık yapısı, taranması gereken alanın çok küçük olması ve benzersiz maliyeti nedeniyle genellikle araştırma, yarı iletken veya nanoteknoloji tabanlı uygulamalarda kullanılır.
Taşınabilir Üniteli Yüzey Pürüzlülük Test Cihazları
Taşınabilir yüzey pürüzlülük ölçüm cihazları, sahada veya hat içi muayenelerde kullanım için kullanışlı ve esnektir. Bu cihazlar genellikle temaslı ölçümlere dayanır, ancak tam metrolojik raporlar yerine hızlı doğrulama için özel olarak tasarlanmıştır. Genellikle anında geri bildirim gerektiren üretim ortamlarında kullanılır ve operatörlerin taşlama parametrelerinde anında ayarlamalar yapmasına olanak tanır.
3D Lazer Tarayıcılar
3 boyutlu lazer tarayıcılar, özellikle karmaşık ve serbest biçimli özel CNC parçaları söz konusu olduğunda, CNC taşlama uygulamalarında kullanılmaktadır. Nesneyi analiz ederek ve 3 boyutlu dijital bir model oluşturarak yüzeyin tüm konturunu yakalarlar. Sadece pürüzlülük analizine değil, aynı zamanda biçimle ilgili bozulmaları ve boyutsal varyasyonları tespit etmeye de yardımcı olurlar. Genellikle sadece yüzey işleme için kullanılmasalar da, bu tarayıcılar kalite kontrolü için bilgi sağlayabilirler.
CNC Sistemleri ve Otomasyon ile Entegrasyon
Gelişmiş CNC taşlama sistemleri, proses içi ölçüm cihazı ve sensör geri bildirimini kullanarak yüzey kalitesinin denetimini doğrudan üretim hatlarına entegre edebilir. Bu sistemler, titreşim, takım aşınması veya akustik sinyalin gerçek zamanlı takibini sağlayarak yüzey kalitesindeki desenlere bağlanabilir.
Sensör verileri ve yazılım kontrol sistemlerinin birleşimi sayesinde cihazlar, müdahaleye gerek kalmadan besleme hızlarını otomatik olarak değiştirebilir veya yüzeyi istenen yüzey kalitesine ulaştırmak için işlemleri başlatabilir.
ÖZET
CNC taşlamada yüzey kalitesinin iyileştirilmesi, takım seçimi, tezgah kurulumu, proses parametreleri ve çevre koşulları tarafından yakından kontrol edilmesi gereken çok yönlü bir sorundur. Tekerlek bakımı, tezgah kalibrasyonu ve hassas parametre ayarına yüksek öncelik veren sistematik bir yaklaşım, üreticilerin endüstri standartlarını karşılayan veya aşan yüksek kaliteli yüzeyler elde etmelerini sağlayacaktır.