Damgalı Parçalar ve Döküm Parçalar: Hangisi Daha İyi?
Metal parçaların üretiminde kullanılan iki yaygın yöntem, presleme ve dökümdür . Her iki yöntem de dayanıklı parçalar üretmeye yöneliktir. Bununla birlikte, her iki işlem de dayanıklı parçalar üretmek için kullanılsa da, farklı uygulamalara uygundurlar. Her üretim yönteminin avantajları ve dezavantajları vardır. Preslenmiş parçalar ve döküm parçalar arasındaki temel farkları anlamak, belirli ihtiyaçlar için uygun üretim sürecine karar vermede önemlidir.
İçindekiler
Damgalı Parçaları Anlama
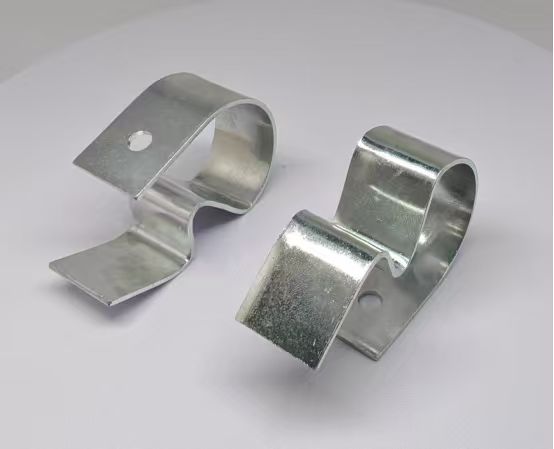
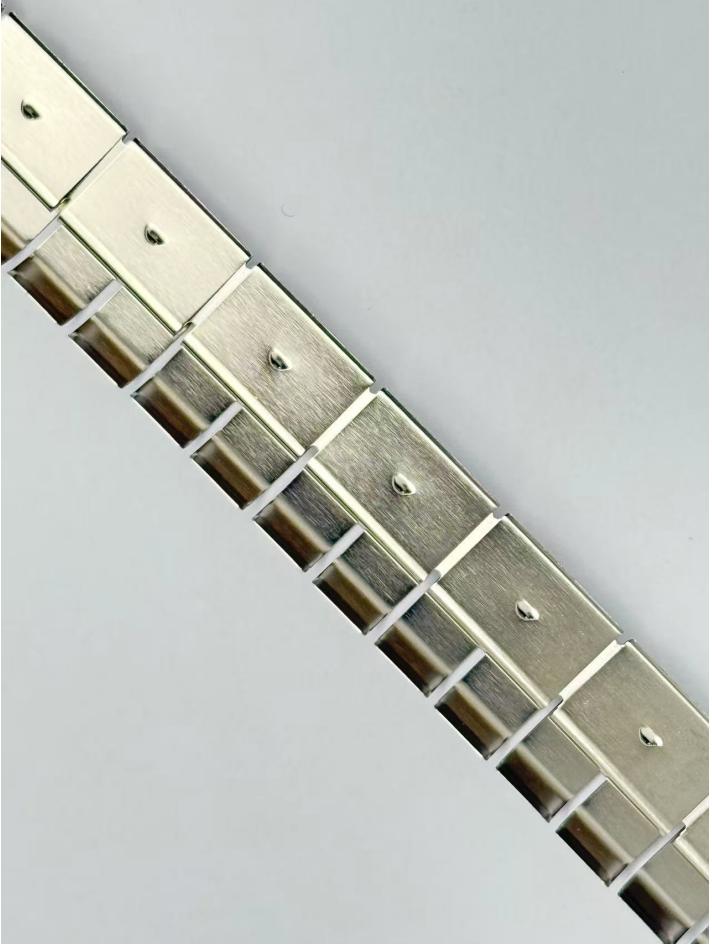
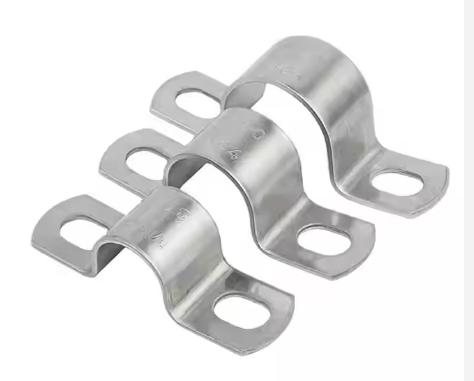
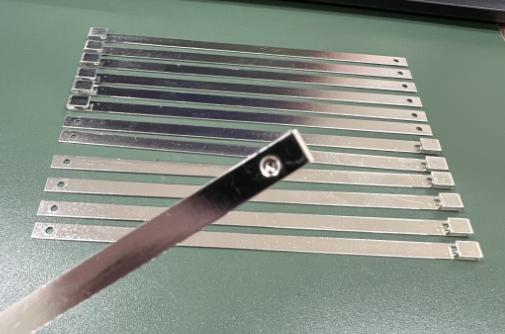
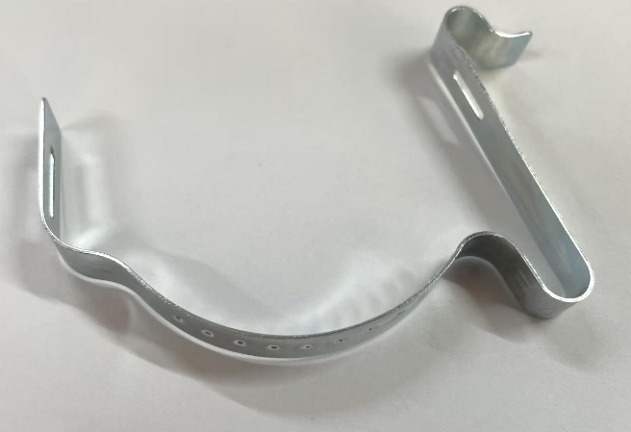
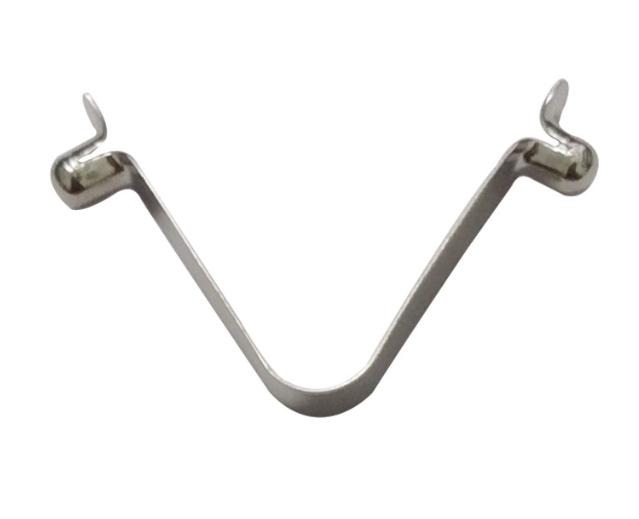
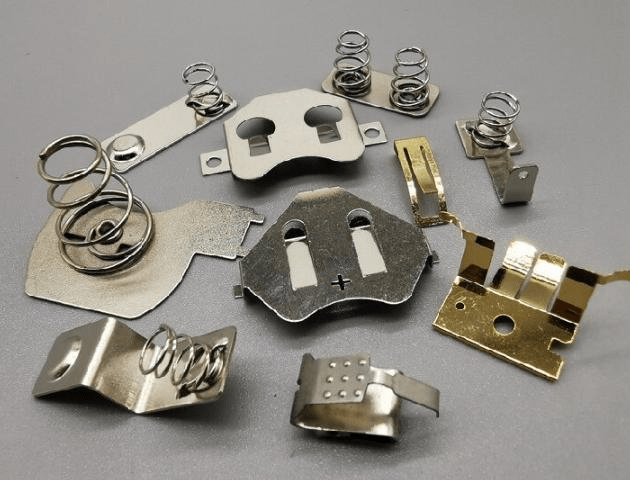
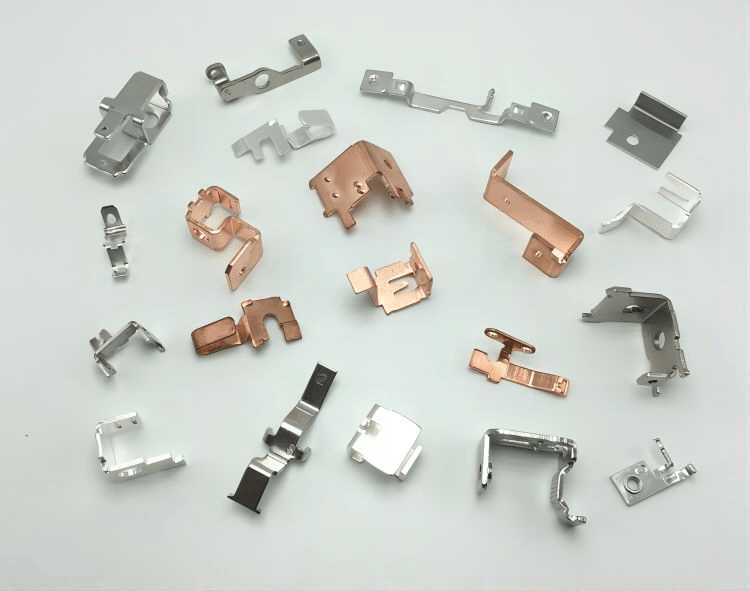
Damgalama yöntemiyle üretilen parçalar, metal ile çalışılarak ve damgalama presi veya kalıp adı verilen bir makine kullanılarak yapılan bileşenlerdir. Metal levha, presin giriş kısmına yerleştirilir ve daha sonra bir kalıp yardımıyla şekillendirilir ve kesilir. Bu işlem, etkinliği ve hassasiyeti nedeniyle endüstride yaygın olarak kullanılmaktadır. Damgalama yönteminin faydaları olsa da, bazı parçaların üretiminde karmaşıklık söz konusudur.
Avantajlar
- Kesinlik ve Tutarlılık
Damgalamanın en büyük avantajlarından biri, bileşenlerin üretimdeki hassasiyet ve tutarlılığıdır. Bu, otomotiv parçaları ve elektronik aksamlar gibi belirli bileşenlerde daha yüksek bir standartta önemlidir; parçaların belirli toleranslar ve tutarlılıkta üretilmesi, daha yüksek bir kalite sağlar.
- Yüksek Hızlı Üretim
Yüksek hızlı damgalama, birçok ürün üretmek için mükemmeldir. Kalıplar ayarlandıktan sonra, damgalama makinesi saatte binlerce parça üretebilir, bu da teslimat süresini kısaltır. Bu, parçaların hızlı bir şekilde üretilmesinin en önemli olduğu seri üretim için damgalamayı oldukça uygun fiyatlı hale getirir.
- Malzeme Verimliliği
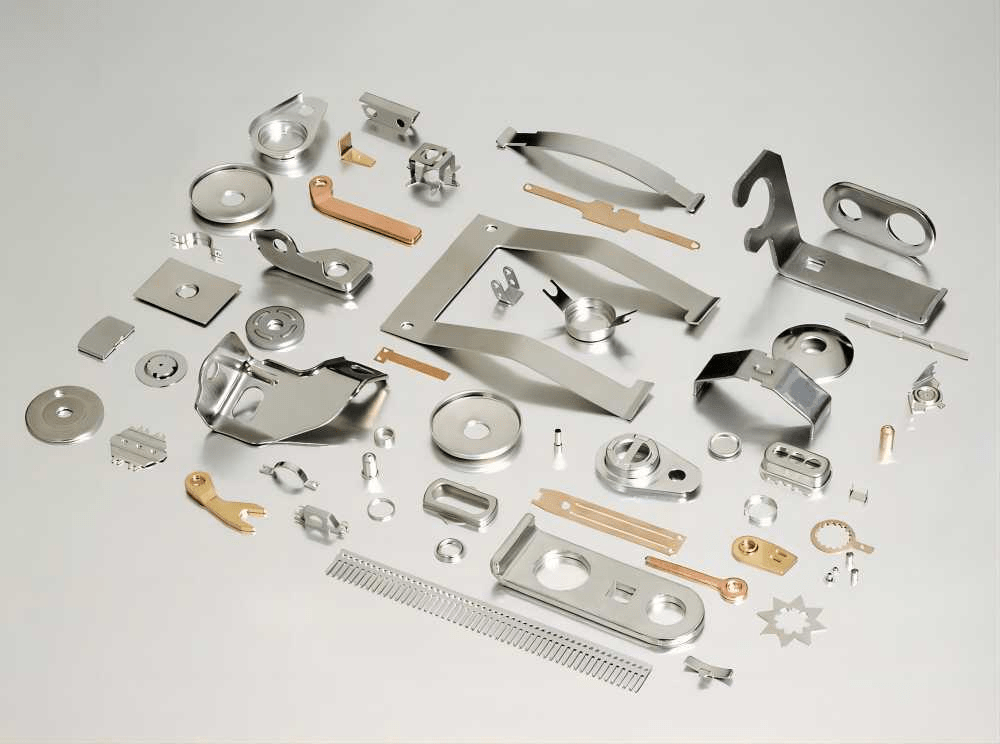
Döküm gibi diğer üretim yöntemlerine kıyasla, damgalama daha fazla malzeme verimliliği sağlar. Bu işlemde düz saclar kullanılır ve parçalar bu malzemeden kesilir veya şekillendirilir, bu da minimum hurda oluşumuna neden olur. Bu, özellikle yüksek hacimli uygulamalarda malzeme israfını azaltmaya ve genel üretim maliyetlerini düşürmeye yardımcı olabilir.
- Yüksek Hacimler için Daha Düşük Maliyet
Seri üretim gerektiren endüstriler, damgalı parça üretim maliyetinin, kalıp imalatının ilk maliyetinden sonra çok düşük olması nedeniyle finansal olarak en çok fayda sağlayanlardır. Bu maliyet yapısı, binlerce hatta milyonlarca parça gerektiren otomotiv endüstrisi için özellikle avantajlıdır.
- Malzemelerde Çok Yönlülük
Çeşitli metallerle damgalama çalışmalarıÇelik, alüminyum, pirinç ve bakır gibi malzemelerden üretilir ve farklı amaçlar için kullanılabilir. Bu malzeme çeşitliliği, üreticilerin özelzed metal damgalama parçalar Son ürünün ağırlık, mukavemet ve farklı korozyon tiplerine karşı direnç gibi özel ihtiyaçlarını karşılamak.
Sınırlamalar
- Tasarımların Sınırlı Karmaşıklığı
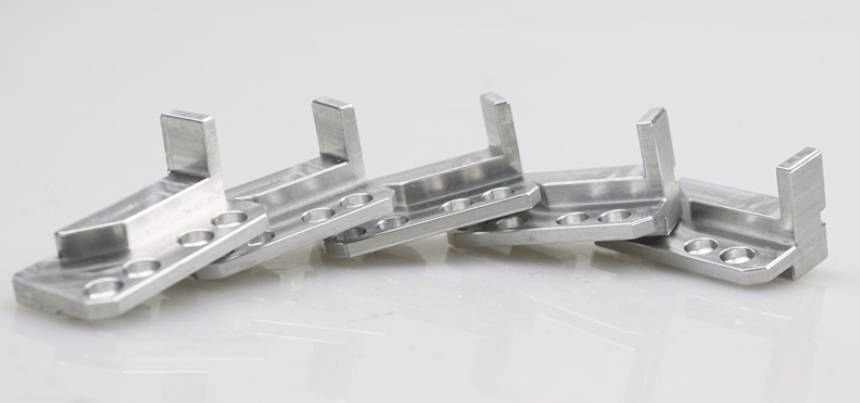
Damgalama, basit şekiller için en iyi sonucu verir. Sığ parçalar üretebilir, ancak oldukça karmaşık şekillerde zorlanır. Takımların veya kalıpların tasarımı genellikle damgalanabilecek şekil türlerini sınırlar. Derin çekme veya içi boş şekiller gibi özellikleri elde etmek zordur. Bu gibi durumlarda, üreticiler döküm veya işleme gibi farklı işlemler seçebilirler.
- Takım Maliyetleri
Takımlar kurulduktan sonra birim başına maliyet düşük olsa da, damgalama için gereken kalıpların tasarım ve üretim maliyeti önemli olabilir. Bu durum, düşük hacimli üretimler için damgalamanın daha az uygun maliyetli olmasına neden olur. Küçük parti üretimlerinde, üretim hacimleri yüksek olmadığı sürece, kalıplara yapılan ilk yatırım toplam maliyetleri karşılamayabilir.
- Malzeme Kalınlığı Sınırlamaları
Damgalama, orta kalınlıktaki parçalar için en iyi sonucu verir. Malzeme kalınlığı arttıkça, damgalama işlemi giderek zorlaşır. Ağır müşteri malzemeleri, takım kapasitesini aşabilir. Kalın cidarlı parçalarla çalışırken döküm kullanmak en iyi çözüm olabilir.
- Alet Aşınması ve Bakımı Riski
Damgalama işlemi, zamanla aşınabilen kalıp ve takımların sürekli kullanımını gerektirir. Bu durum, takımların düzenli bakım ve değişimini gerektirir ve özellikle parçalar çok yüksek hacimlerde üretiliyorsa, işletme maliyetlerini artırabilir. Takımlar çok hızlı aşınırsa, parça kalitesi etkilenebilir ve üretimde daha fazla aksama süresine yol açabilir.
Ortak uygulamalar
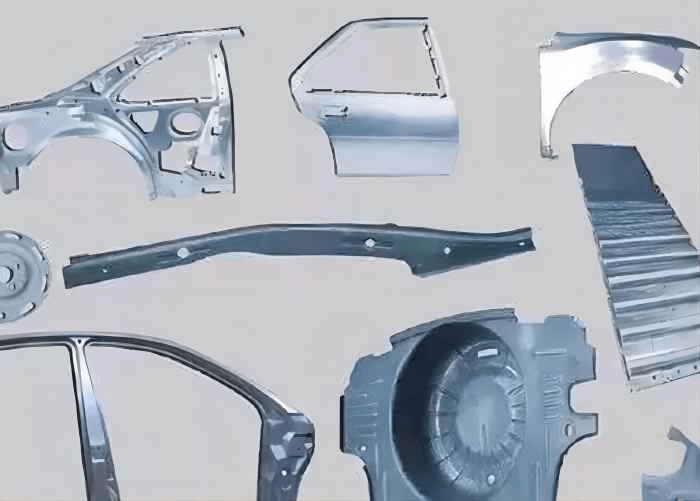
- kumaş ipliklerinin üretimini gerçekleştiriyor: Damgalama, otomotiv endüstrisinde gövde panelleri ve yapısal bileşenler, braketler ve takviyeler üretmek için kullanılır. Üreticiler, dayanıklı, hassas ürünlerin yüksek hacimli üretimi için damgalama otomotiv parçalar.
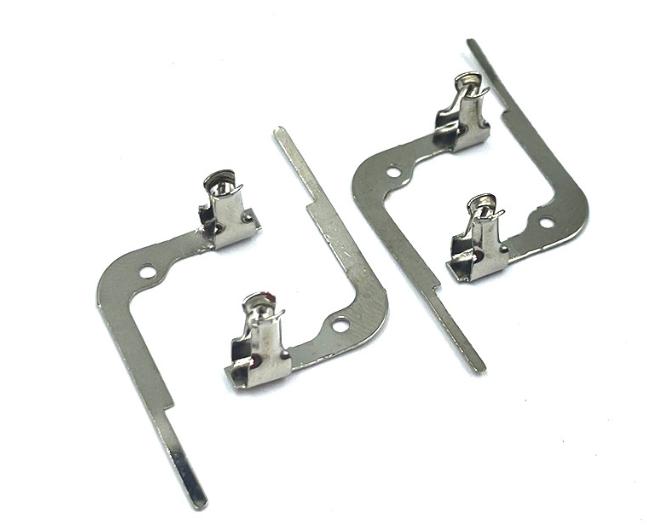
- Elektronik: Elektronik endüstrisinde damgalı parçalar arasında konektörler, muhafazalar ve braketler bulunur. Damgalama, sağladığı hassasiyet ve küçük, karmaşık parçalar üretme olanağı nedeniyle elektronik için oldukça uygundur.
- Aletler: Damgalı metal bileşenler aynı zamanda cihazların yapısal ve işlevsel parçalarıdır. Damgalı parçalar, buzdolaplarının panellerinde, çamaşır makinelerinin braketlerinde ve klimaların bileşenlerinde kullanılır. Metal parçaları damgalamak, seri üretim için gereken hassasiyeti elde etmenin en hızlı ve en uygun maliyetli yoludur.
- İnşaat ve İş Makinaları: Damgalı parçalar inşaat ve makine endüstrilerinde de yoğun olarak kullanılmaktadır. Damgalı metal, bir şantiyenin büyük yapısal parçalarını oluşturan kirişleri, çerçeveleri ve destekleri oluşturmak için kullanılır. Damgalı metal yapı parçaları, dayanıklılık ve mukavemet gibi zorlu gereklilikleri karşılayabildikleri için inşaat için idealdir.
- Tüketici Malları: Damgalı metal parçalar, mobilya ve spor malzemeleri gibi diğer tüketim mallarında da kullanılır. Damgalı metal parçalar ekonomiktir ve günlük eşyaların seri üretimi için tutarlıdır, bu da onları üreticiler için ideal kılar.
Döküm Parçaları Anlamak
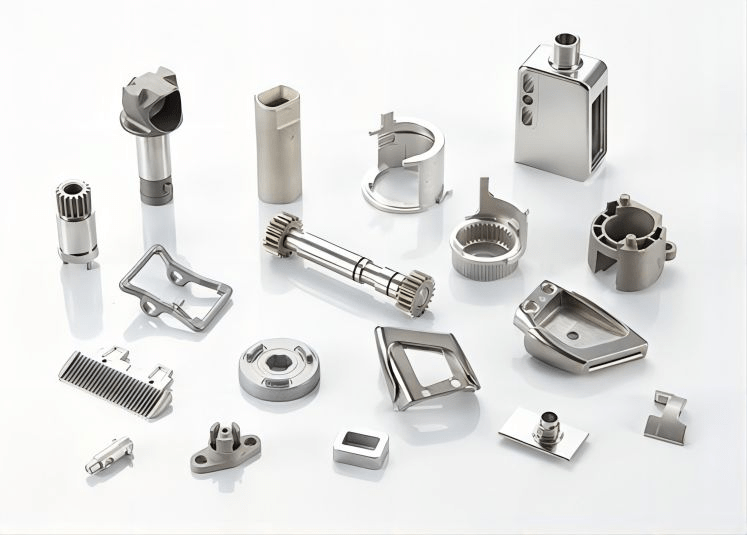
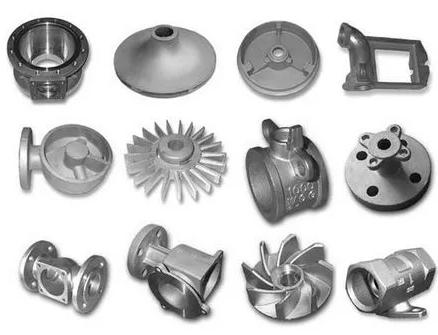
Döküm parçalar oluşturmak için metal, erimiş metalin bir kalıba dökülüp soğutulması ve istenen şekli almasıyla şekillendirilir. Bu teknik, diğer tekniklerle oluşturulması zor olan karmaşık ve büyük geometrik şekillerin oluşturulmasını mümkün kılar. Döküm, aynı zamanda imalattaki en eski tekniklerden biridir ve günümüzde hala kullanılmaktadır.
Avantajlar
- Karmaşık Şekiller Üretebilme Yeteneği
Döküm, özellikle damgalama veya işleme gibi diğer yöntemlerle üretilmesi zor veya çok maliyetli olacak karmaşık ve detaylı parçaların oluşturulması için avantajlıdır. Parça, erimiş metalin bir kalıba dökülmesiyle oluşturulduğu için, kalıp derin boşluklar, karmaşık iç geçitler veya karmaşık konturlar da dahil olmak üzere neredeyse her şekli oluşturacak şekilde tasarlanabilir. Bu özellik, dökümü detaylı özelliklere sahip parçalar için ideal hale getirir.
- Malzeme Esnekliği
Her döküm, alüminyum, çelik, bakır veya dökme demir gibi farklı bir metal, alaşım veya kombinasyon türüyle yapılabilir. Örneğin, yüksek korozyon dirençli alaşımlar, yüksek sıcaklık alaşımları veya hatta yüksek aşınma dirençli alaşımlar tasarlanabilir. Bu tür ayırt edici faktörlere sahip malzemeler birçok endüstride kullanılabilir.
- Büyük ve Ağır Parçalar
Döküm, diğer yöntemlerle kolayca üretilemeyen büyük veya ağır parçaların üretiminde genellikle tercih edilen yöntemdir. Örneğin, büyük motor blokları, türbin kanatları ve ağır endüstriyel bileşenler genellikle döküm yöntemleri kullanılarak üretilir. Nispeten düşük malzeme israfıyla büyük parçalar üretebilme yeteneği, dökümün damgalama veya işleme gibi diğer yöntemlere göre önemli bir avantajıdır.
- Azaltılmış Malzeme Atığı
Döküm, işlemeye göre daha iyi malzeme verimliliği sağlar. İşlemede, bir parça katı bir bloktan kesilir ve bunun çoğu israfa gider. Metallerin işlenmesinde ise israf önemli ölçüde artar. Buna karşılık, dökümde israf azalır. Sadece kalıbı dolduran malzeme kullanılır ve hurda malzeme üretilebilse de, döküm, karmaşık parçaların üretiminde işlemeden çok daha iyi performans gösterir.
- Düşük ila Orta Üretim Hacimleri için Maliyet Etkin
İlk birkaç kalıp yapıldıktan sonra dökümde maliyetlendirme makul hale gelir ve bir parçanın karmaşıklığı göz önüne alındığında, damgalama ve işleme maliyetleri dökümden çok daha fazla artar.

Sınırlamalar
- Düşük Hassasiyet
Tüm bu nedenlerin yanı sıra, döküm, damgalama veya işleme gibi işlemlerin sağladığı hassasiyet seviyesini sağlamaz. Döküm bir parçanın boyutları, kalıptaki değişiklikler veya erimiş metalin farklı hızlarda soğutulması nedeniyle gerekenden daha büyük veya daha küçük olabilir. Döküm, makul bir hassasiyete ulaşabilse de, parçanın gerekli tolerans seviyesini karşılamak için ek işleme, taşlama veya parlatma işlemine ihtiyacı olabilir. Bu da parçanın üretim maliyetini ve süresini artıracaktır.
- Gözeneklilik ve Kusurlar
Bir parçadaki kusurlar, gözeneklilik ve hava cepleri, dökümün en zorlu yönlerinden biri olmaya devam ediyor. Bu kusurlar, parçanın zayıf olmasına ve güvenlik açısından kritik veya yüksek gerilimli uygulamalarda döküm için yeterince dayanıklı olmamasına yol açabilir. Gözeneklilik gibi kusurlar, işlem sırasında oluşan sıkışmış gazlardan veya hava kabarcıklarından kaynaklanır.
- Daha Uzun Bekleme Süreleri
Döküm bir dizi aşamadan oluşur. Bu aşamalar kalıpların tasarlanıp üretilmesi, erimiş metalin dökülmesi, soğutulması ve son işlem aşamalarını içerir. Takımlar kurulduktan sonra daha hızlı ve daha otomatik hale gelen damgalama ile karşılaştırıldığında, bu daha fazla zaman gerektirir. Hızlı teslimatlar gerektiğinde, kalıpların üretimi ve tüm döküm sürecinin kurulumu için gereken süre, küçük ve orta ölçekli parça serileri için dezavantaj olabilir.
- Kalıp maliyetler
Döküm, düşük ve orta ölçekli üretim hacimleri için uygun maliyetli olsa da, kalıp yapımını da içeren ilk takım maliyetleri yüksek olabilir. Bu durum, özellikle karmaşık geometrilere sahip parçalar ve yüksek performanslı malzemeler için geçerlidir. Kalıp maliyetleri çok yüksek olabileceğinden, bu durum çok küçük üretim serileri için sorun teşkil eder. Bunun nedeni, kalıp maliyeti ile toplam üretim hacminin dengede olmayabilmesidir.
- Malzeme Sınırlamaları
Dökümde birçok farklı metal ve alaşım kullanılabilse de, özellikle düşük erime noktasına sahip veya çok reaktif olan bazı malzemelerin dökümü zor olabilir. Ayrıca, yüksek sıcaklıklarda çatlayabilen veya bozulabilen malzemeler için döküm uygun olmayabilir. Bazen belirli malzemeler daha özel döküm teknikleri gerektirebilir.
Ortak uygulamalar
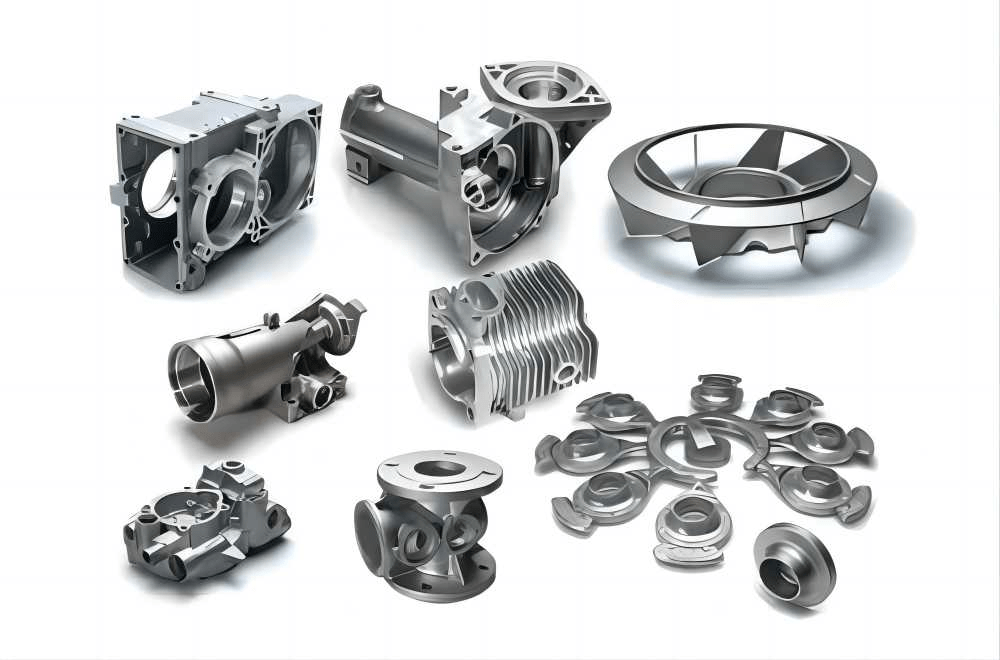
- kumaş ipliklerinin üretimini gerçekleştiriyorDöküm, motor blokları, silindir kapakları ve şanzıman muhafazaları gibi diğer ağır hizmet tipi bileşenlerin yapımında kullanıldığı otomotiv endüstrisinde oldukça önemlidir. Bu parçalar, karmaşık iç yapılara ve çok yüksek sıcaklık ve basınçlara dayanma kabiliyetine sahip olmalıdır. Otomotiv parçaları, güçlü ve hafif olan döküm alüminyum veya dökme demirden yapılabilir.
- Havacılık ve Uzay Sanayi: Döküm, türbin kanatları, iniş takımı parçaları ve döküm yapısal bileşenler gibi parçalar üretir. Bu parçalar yüksek strese, aşırı sıcaklıklara ve aşındırıcı koşullara dayanıklıdır. Havacılık sınıfı bileşenlerde de yatırım dökümü (veya "kayıp balmumu" dökümü) gibi gelişmiş döküm teknikleri kullanılır. Bu döküm türü, titanyum ve süper alaşımlar gibi yüksek performanslı alaşımlarla çalışır.
- Endüstriyel ekipman: Ağır makine ve endüstriyel ekipmanların yapısal ve işlevsel parçaları için döküm parçalar olmazsa olmazdır. Bunlar arasında pompalar, vanalar, dişliler ve gövde üniteleri bulunur. Döküm teknikleri, endüstriyel ortamlardaki tipik gerilimlere ve zorlu koşullara dayanabilen sağlam bileşenlerin üretilmesini sağlar.
- Enerji Sektörür: Döküm, parçaların boyutları ve karmaşıklığı nedeniyle enerji üretimi ve petrol-gaz endüstrisi için parça üretiminde temel bir rol oynar. Türbin gövdeleri, basınçlı kaplar ve sondaj ekipmanları gibi sıklıkla dökülen bileşenler, aşırı basınç ve sıcaklıkların yanı sıra zorlu ortamlara da dayanmak için gereklidir.
- Denizcilik Endüstrisi: Açık deniz yapıları ve deniz araçları, özellikle gövde yapıları, dümenler ve pervaneler gibi büyük, yük taşıyan bileşenler için önemli miktarda döküm parçası gerektirir. Deniz araçları, zorlu koşullarda performans göstermeli ve güvenli kalmalıdır; bu nedenle dökümlerle etkili bir şekilde üretilebilen büyük ve sağlam bileşenlere ihtiyaç duyarlar.
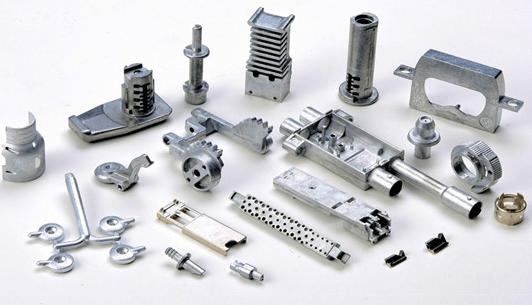
Damgalı Parçaların Karşılaştırmalı Analizi hem de Döküm Parçalar
| Görünüş | Damgalı Parçalar | Döküm Parçalar |
| Üretim Süreci | Yüksek basınç altında metal sacların soğuk şekillendirilmesi. | Erimiş metali bir kalıba döküp katılaştırmak. |
| Hassas | Dar toleranslarla yüksek hassasiyet. | Daha düşük hassasiyet; dar toleranslar için döküm sonrası işlemler gerekebilir. |
| karmaşa | Basitten orta karmaşıklığa kadar olan şekiller için idealdir. | Karmaşık, ince geometriler ve büyük parçalar için idealdir. |
| Malzeme Çeşitliliği | Çelik, alüminyum vb. saclarla sınırlıdır. | Yüksek performanslı malzemeler de dahil olmak üzere geniş bir metal ve alaşım yelpazesine uyum sağlayabilir. |
| Düşük Hacimli Üretimin Maliyeti | Yüksek ilk takım maliyetleri; düşük hacimler için daha az maliyet etkinliği. | İlk takım maliyetleri daha yüksektir ancak düşük ve orta hacimler için uygun maliyetli olabilir. |
| Yüksek Hacimli Üretimin Maliyeti | Hız ve verimlilik nedeniyle birim başına maliyeti çok düşüktür. | Damgalamaya kıyasla birim başına maliyeti nispeten daha yüksektir, ancak büyük ve karmaşık parçalar için ekonomik olabilir. |
| Malzeme Atığı | Sacların verimli kullanımı sayesinde düşük malzeme israfı. | Minimum malzeme israfı, ancak yine de fazla kalıp malzemesine ihtiyaç duyulması nedeniyle damgalamadan daha fazladır. |
| Kurşun zamanı | Kurulum ve üretim için kısa süre. | Kalıp oluşturma ve soğutma süresinden dolayı daha uzun teslim süreleri. |
| Ağırlık Sınırlamaları | Genellikle hafif parçalar için uygundur. | Hem hafif hem ağır parçalar için uygundur. |
| Güç | Genellikle güçlüdür, ancak malzemeye bağlıdır. | Uygun alaşımlar kullanılarak özellikle ağır hizmet uygulamaları için güçlü parçalar üretilebilir. |
| Ortak uygulamalar | Otomotiv panelleri, elektronik muhafazaları, cihaz parçaları. | Motor blokları, türbin kanatları, büyük makine parçaları. |
| Takım Gereksinimleri | Gerektirir özel damgalama kalıpları, küçük çaplı üretimlerde maliyetli olabilir. | Karmaşık parçalar için maliyetli ama esnek olabilen kalıplar gerektirir. |
| İşlem Sonrası İhtiyaçlar | Tasarım basit ise minimum son işlem. | Daha iyi hassasiyet veya yüzey kalitesi için genellikle ek işleme veya son işlem gerektirir. |
| Dayanıklılık | Orta kuvvetteki uygulamalar için uygundur. | Yüksek mukavemetli, ağır hizmet tipi uygulamalar için mükemmeldir. |
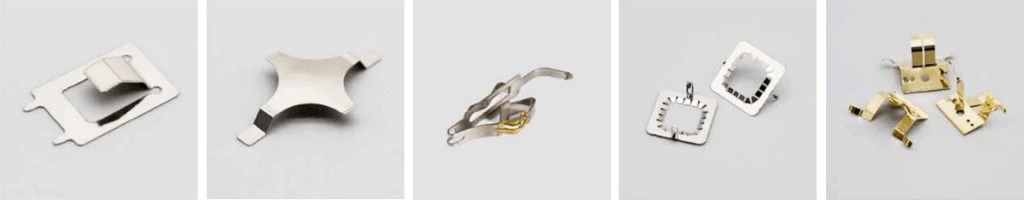
Damgalı Parçalar ve Döküm Parçalar Arasında Seçim Yaparken Dikkat Edilmesi Gereken Temel Faktörler
Bir üretim projesi için damgalı parçalar ile döküm parçalar arasında karar verirken, seçilen parçaların özel gereksinimler ve üretim süreciyle uyumlu olmasını sağlamak için birkaç önemli faktörün dikkatlice değerlendirilmesi gerekir.
- Parça Karmaşıklığı
Bir parçanın karmaşıklığı, damgalama ile döküm arasındaki kararı etkileyecektir. Damgalama, daha basit ve daha düzgün şekiller için idealdir, çünkü elektrik muhafazaları, paneller ve braketler gibi düz ve sığ parçaların üretiminde hassasiyet ve tutarlılık ihtiyacı en yüksektir. Ancak bir parçanın tasarımı, iç kanallar, karmaşık geometri ve derin boşluklar gibi gelişmiş özellikler içeriyorsa, o parça için döküm seçmek gerekir. Tasarım, özellikle karmaşık ve çeşitli şekiller ve karmaşıklık içerdiğinde, damgalama kolayca hayal kırıklığına uğrayabilir ve başarısız olabilir.
- Malzeme Hususları
Parça için kullanılan malzeme de önemlidir. Damgalama, çelik, alüminyum, bakır veya pirinç gibi sac metallerle sınırlıdır. Damgalama işleminin basıncına dayanabilen dövülebilir malzemeler için uygundur . Damgalamadan farklı olarak, dökümde demir, alüminyum ve mukavemet, ısı veya korozyon direnci gibi belirli mekanik özelliklere sahip özel alaşımlar gibi daha geniş bir malzeme yelpazesi mevcuttur. Parçaya bağlı olarak, döküm ayrıca yüksek sıcaklık, aşınma direnci ve damgalamada dezavantaj olan diğer özellikler için malzeme seçeneği sunabilir.
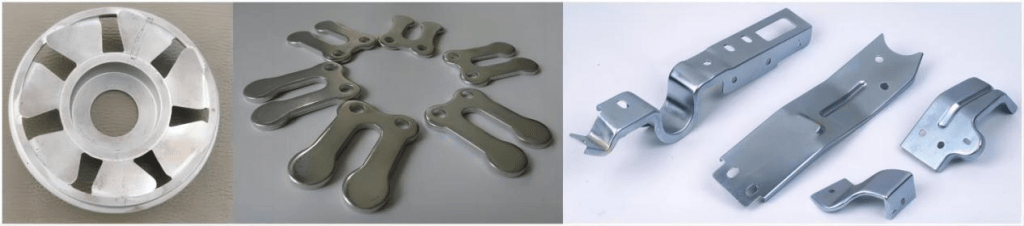
- Üretim hacmi
Damgalama ve döküm arasında seçim yaparken en önemli faktörlerden biri gereken üretim hacmidir. Büyük miktarlarda parça üretilmesi gerektiğinde damgalama en iyi seçenektir. Bir kalıp oluşturulduktan sonra damgalama, binlerce ila milyonlarca özdeş parçayı çok hızlı bir şekilde ve her bir parçanın üretim maliyeti çok düşük bir şekilde üretebilir. Bu, otomotiv gövde panelleri ve tüketici elektroniği muhafazaları gibi seri üretim durumlarında en avantajlıdır. Düşük ila orta üretim hacimlerinde, özellikle karmaşık parçalarda, daha yüksek kurulum maliyetlerine rağmen döküm daha ekonomik olabilir. Bunun nedeni, damgalamanın pahalı kalıplar ve takımlar gerektirmesidir. Daha küçük parça hacimlerinde, özellikle karmaşık tasarımlara ve ince detaylara sahip olanlarda, takım maliyetlerinde sunduğu esneklik nedeniyle döküm en ekonomik yöntem olacaktır.
- Hassasiyet ve Toleranslar
Yüksek hassasiyet gerektiren işler için, presleme neredeyse her zaman daha iyi bir seçenektir. Presleme, dar toleranslara ve boyutlarda az varyasyona sahip parçalar üretmede en iyisidir . Bu da, parçaların birbirine uyması ve yüksek özelliklere göre üretilmesi gerektiğinde onu değerli kılar. Preslemenin aksine, döküm daha fazla tasarım çeşitliliği sağlayabilir, ancak gerekli hassasiyeti elde etmek için her zaman bir miktar işleme gerektirir. Dökümde, parçanın soğutulması her zaman bir miktar düşük hassasiyet bırakacaktır ve tam toleranslı parçalar elde etmek için dökümde ek işleme gerekecektir.
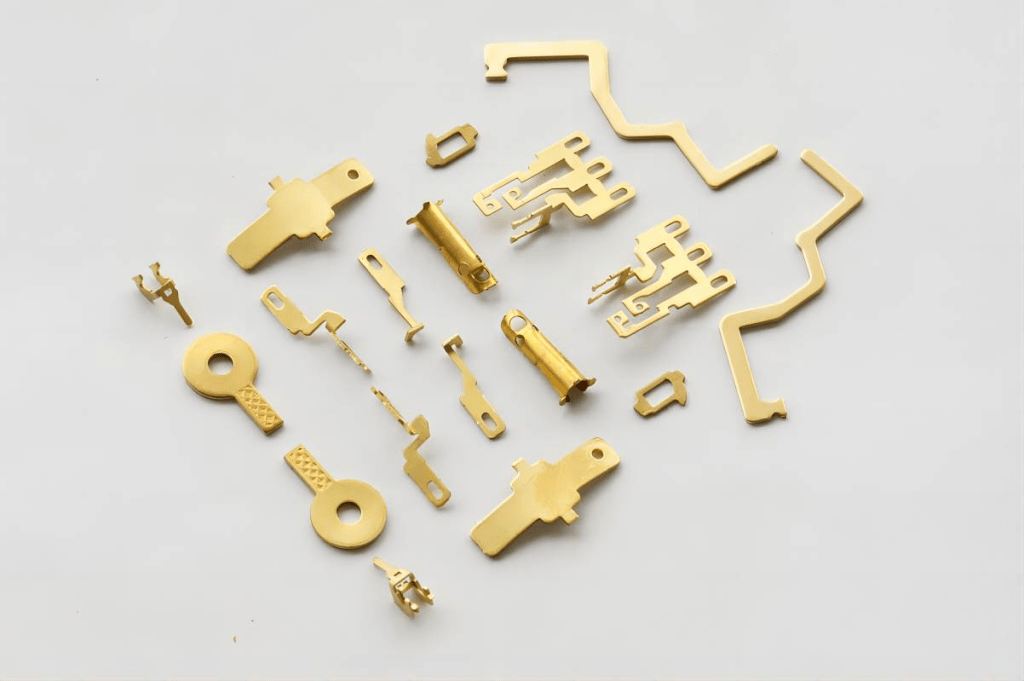
- Maliyet Hususları
Herhangi bir yöntem için maliyet etkinliği, hacme, malzeme seçimine ve parçanın ne kadar karmaşık olduğuna bağlı olacaktır. Damgalama, takımlara yapılan ilk yatırımdan sonra birim başına genellikle çok düşük maliyetlidir, bu nedenle büyük hacimli üretimler için idealdir, ancak ilk kalıp ve takım maliyeti çok yüksek olabilir. Tersine, döküm takımlarının (kalıpların) başlangıçtaki yüksek maliyeti, düşük ve orta hacimli karmaşık parçalar üretmek için de maliyet etkinliği sağlar. Damgalama ve yüksek hacimli üretimler, dökümün daha fazla malzeme israfına yol açması sorununu da beraberinde getirir. Bu durum, yüksek hacimli üretimlerin maliyet verimliliğini etkileyebilir.
- Kurşun zamanı
Üretim için öngörülen süre de çok önemlidir. Damgalama genellikle kalıp üretildikten sonra en hızlı olanıdır, çünkü süreç hızlı ve çok verimlidir. Bu, hızlı prototiplemede veya üretimin hızla artırılması gerektiğinde önemlidir. Buna karşılık, döküm genellikle daha uzun sürer çünkü kalıpların oluşturulması, erimiş metalin soğutulması ve son işleme de istenen metal özelliklerine ve yüzey kalitesine ulaşmak için zaman alır. Bu nedenle, en acil projeler için damgalama daha uygun bir yaklaşım olacaktır.
- Parça Boyutu ve Ağırlığı
Bir bileşenin boyutları ve kütlesi, en uygun üretim yaklaşımını belirlemek için kritik öneme sahiptir. Damgalama, nispeten küçük ve orta büyüklükteki hafif parçalar için en iyi sonucu verir. Tersine, daha büyük veya daha ağır parçalar için, büyük ve ağır bileşenleri barındırma kapasitesine sahip olduğu için üretim yaklaşımı muhtemelen döküm olacaktır. Motor blokları ve türbin gövdeleri gibi, damgalama kullanılarak üretildiğinde zorluk yaratabilecek, ancak döküm kullanılarak kolayca üretilebilen bazı büyük ve karmaşık bileşenler vardır. Dökümün en önemli avantajlarından biri, diğer üretim yöntemlerinde yaygın olan karmaşık montajlara ihtiyaç duymadan büyük parçalar üretebilme olanağıdır.
- İşlem Sonrası İhtiyaçlar
Üretim yönteminin seçimi, işlem sonrası gereksinimleri etkileme eğilimindedir. Damgalama yöntemiyle üretilen parçalar, özellikle damgalama işlemi nihai şekle yakın bir sonuç elde etmek için yapılmışsa, genellikle çok az işlem sonrası gerektirir. Genellikle parçaların sadece biraz temizlenmesi veya ayarlanması yeterlidir. Öte yandan, döküm yöntemiyle üretilen parçalar için, gerekli toleransları ve yüzey kalitesini elde etmek için genellikle işleme, parlatma veya yüzey işlemi uygulama gibi ek işlem adımları gereklidir. Bu ek işlem adımları, üretim için artan zaman ve maliyet anlamına gelir.
- Takım ve Kurulum Maliyetleri
Düşük hacimli üretimlerde, takım ve kurulum maliyetleri hesaplamaya dahil edilmelidir. Damgalama, maliyetli kalıplar gerektirir ve gerekli takımların oluşturulması büyük bir ilk harcama gerektirebilir; bu da küçük parti üretimini daha az uygulanabilir hale getirir. Buna karşılık, döküm aynı zamanda kalıpların oluşturulmasını da içerse de, takımların esnekliği büyük bir avantajdır. Tek bir kalıp, döküm için birçok kez yeniden kullanılabilir. Bu, özellikle parçanın karmaşıklığı yüksek olduğunda, dökümü düşük ve orta hacimli üretim çalışmaları için ekonomik olarak uygun hale getirir. Döküm için ilk kurulum maliyetleri de parçanın boyutuna ve karmaşıklığına bağlıdır; ancak kalıp yapıldıktan ve parça kolay üretime izin veren bir boyut ve karmaşıklığa sahip olduktan sonra, kurulumda çok az değişiklik yapılarak büyük miktarlarda üretilebilir.
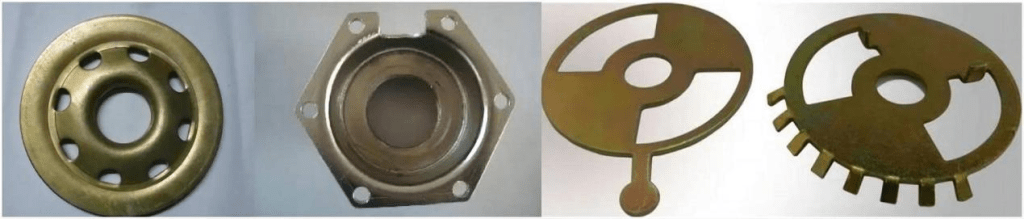
ÖZET
- Damgalı parçalar için idealdir nispeten basit ve hassas parçaların yüksek hacimli üretimi, özellikle nerede maliyet etkinliği ve hız Kritik.
- dökümed parçalar uygulamalarda kullanılabilir daha karmaşık şekiller, ve işlenmesi daha zor olan malzemelerde 'da içinden preslemeveya tasarlanmış parçalar yüksek strese dayanmak hem de giyinmek.
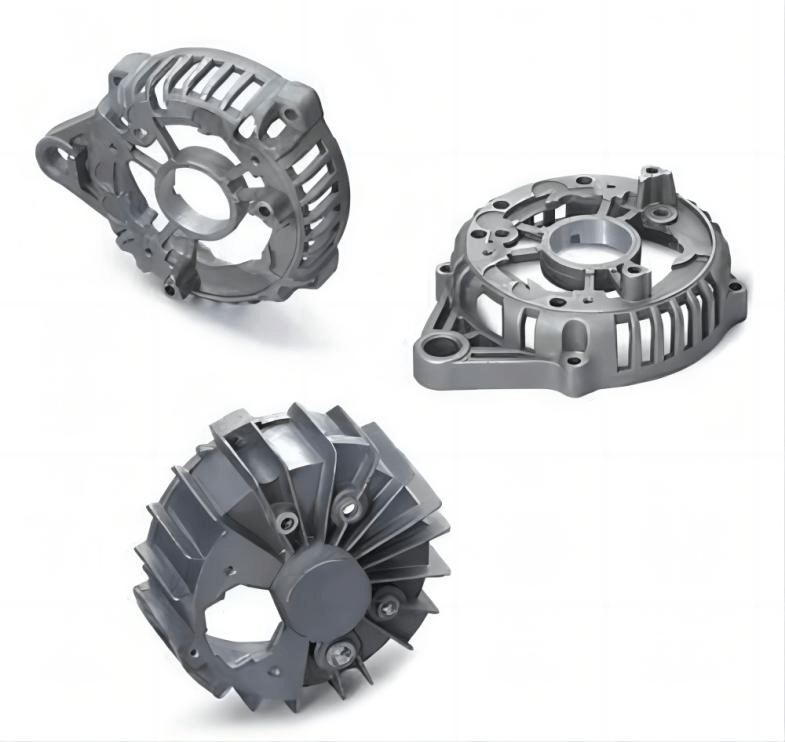
Son Düşüncelerimiz
Damgalı parçalar ile döküm parçalar arasında seçim yapmak için tasarım, malzemeler, üretim hacmi, gereken hassasiyet vb. unsurları göz önünde bulundurmanız gerekir. Her parça türünün avantajlarını ve dezavantajlarını bilmek, üreticilerin ihtiyaçlarını karşılayacak en uygun üretim sürecini bulmalarını, maliyetleri ve üretim sürelerini azaltmalarını ve parça performansını optimize etmelerini sağlar.