Estampado de metal en caliente vs. en frío: ¿Cómo elegir el método adecuado?
El proceso de estampado de metales se utiliza en diversas industrias para producir piezas con precisión, rapidez y repetibilidad. Consiste en dar forma a láminas de metal mediante troqueles y prensas. Existen dos categorías principales que definen cómo se realiza el estampado de metales: el estampado en caliente y el estampado en frío. Si bien persiguen objetivos similares, los procesos, las ventajas y las aplicaciones de cada uno difieren significativamente. Comprender estas diferencias es fundamental para seleccionar el método adecuado para cada necesidad de fabricación específica.
Índice
Lo que is Estampado de metal caliente
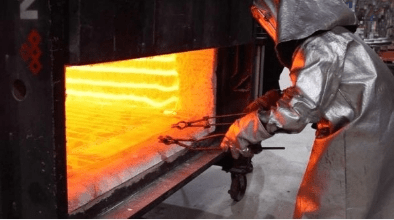
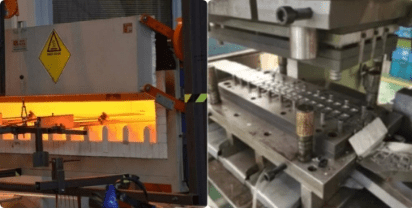
El estampado de metal en caliente, también conocido como conformación en caliente o endurecimiento por presión, es un proceso de conformación de metales en el que el acero se calienta a temperaturas muy altas, normalmente más de 900 °C, antes de darle forma en una matriz y enfriarlo rápidamente. El calor hace que el metal sea maleable, lo que permite la formación de componentes complejos y de alta resistencia que serían difíciles o imposibles de producir utilizando técnicas de estampación en frío. Después del moldeado, el metal se enfría en la matriz, transformando su microestructura y mejorando significativamente su resistencia.
Este proceso se utiliza ampliamente en industrias como la fabricación de automóviles, donde los componentes livianos y resistentes a los choques, como los pilares B, los rieles del techo y los refuerzos de parachoques, son esenciales para cumplir con los estándares de seguridad y eficiencia de combustible.
¿Como funciona?
- Preparación en blanco:El proceso comienza con el corte de láminas metálicas planas (generalmente de acero al boro) en formas específicas llamadas piezas en bruto. Estos espacios en blanco están diseñados para adaptarse al diseño del componente final.
- Calentando el espacio en blanco:Las piezas en bruto se colocan en un horno y se calientan uniformemente por encima de su temperatura de austenización, normalmente alrededor de 900 °C. En esta etapa, el acero se vuelve blando y dúctil, lo que permite que se le dé forma sin agrietarse.
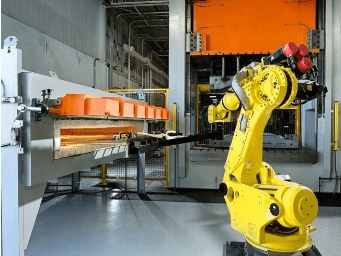
- Transferencia a la prensa:Una vez alcanzada la temperatura deseada, la pieza en bruto calentada se transfiere rápidamente a la prensa de estampación utilizando brazos robóticos o manipuladores resistentes al calor para evitar una pérdida de calor significativa.
- Conformado y temple:La pieza en bruto se presiona en una matriz endurecida que da forma al componente. La matriz está equipada con canales de enfriamiento internos que enfrían rápidamente la pieza formada mientras aún mantiene su forma. Este enfriamiento fija una nueva microestructura llamada martensita, que aumenta significativamente la dureza y la resistencia de la pieza.
- Recorte y acabado:Después del formado, el componente puede sufrir recortes, perforaciones o tratamientos de superficie para eliminar el exceso de material y prepararlo para el ensamblaje o el recubrimiento. En algunos casos, se pueden aplicar recubrimientos protectores para resistir la corrosión.
Ventajas clave
- Salida de alta resistencia: Produce piezas de acero de ultra alta resistencia con resistencias a la tracción que a menudo superan los 1,500 MPa.
- Capacidad de geometría complejay: Permite realizar cortes profundos, ángulos agudos y formas intrincadas sin agrietarse.
- Estabilidad dimensional:Reduce la recuperación elástica después del formado, dando como resultado formas precisas.
- Reducción de peso: :Permite el uso de materiales más delgados para lograr una resistencia equivalente o mejor, mejorando la eficiencia del combustible en aplicaciones automotrices.
- Rendimiento mejorado en caso de colisión:Ideal para componentes que deben absorber y redirigir las fuerzas de impacto en colisiones.
Limitaciones
- Alto consumo de energía:Requiere hornos de calentamiento, que consumen cantidades considerables de energía y aumentan los costos operativos.
- Tiempos de ciclo más largos:Las fases de calentamiento y enfriamiento ralentizan la producción en comparación con la estampación en frío.
- Complejidad y costo de las herramientas: Estampado de metal dies Deben soportar altas temperaturas y estar integrados con canales de enfriamiento, lo que genera mayores costos de herramientas.
- Oxidación superficial:El calentamiento puede provocar la formación de incrustaciones (oxidación) en la superficie del metal, lo que puede afectar la calidad de la superficie y requerir procesos de limpieza o recubrimiento adicionales.
- Limitación de materialess: Adecuado principalmente para acero al boro y una gama limitada de aleaciones capaces de sufrir transformación térmica y temple.
- Requisitos de infraestructura:Requiere hornos especializados, sistemas de enfriamiento de matrices y mecanismos de control de temperatura, lo que lo convierte en un proceso que requiere mucho capital.
¿Qué es Estampado de metal en frío
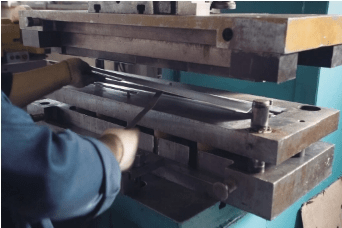
El estampado de metal en frío es un proceso de fabricación que implica dar forma a láminas de metal a temperatura ambiente o cercana a ella utilizando prensas y matrices mecánicas o hidráulicas de alta velocidad. A diferencia del estampado en caliente, este método no requiere precalentar el metal, lo que lo hace más eficiente energéticamente y adecuado para la producción de gran volumen de componentes precisos y livianos.
Este proceso se utiliza ampliamente en industrias como la electrónica, la automotriz, la aeroespacial, los electrodomésticos y los bienes de consumo, donde a menudo es necesario producir piezas con tolerancias estrictas, acabados superficiales suaves y alta repetibilidad.
¿Cómo funciona?
En el estampado en frío, una pieza metálica en bruto (normalmente en forma de bobina o lámina) se introduce en una prensa de estampado donde se le da forma mediante diversas operaciones como:
- blanking:recortar una forma específica de una hoja.
- Piercings:crear agujeros o ranuras.
- Doblar:formando ángulos o curvas.
- Dibujo:estirando el metal hacia una forma más profunda.
Cada operación se realiza utilizando matrices que coinciden con la geometría de la pieza deseada, lo que permite una producción rápida de componentes consistentes.
Ventajas clave
- Eficiencia energética:No se necesitan hornos de alta temperatura ni sistemas de enfriamiento.
- Alta velocidad de producción:Admite producción continua con tiempos de ciclo cortos.
- Excelente precisión dimensional: Produce piezas con tolerancias estrictas y recuperación elástica mínima.
- Buen acabado superficial:Mantiene superficies limpias y lisas que pueden no requerir procesamiento secundario.
- Menores costos de herramientas:Las matrices son menos complejas y menos costosas que las utilizadas en el estampado en caliente.
- Variedad de materiales:Compatible con una amplia gama de metales, incluidos acero, aluminio, cobre y latón.
Limitaciones
- Formabilidad limitada:Los metales son menos dúctiles a temperatura ambiente, lo que puede provocar grietas o desgarros durante el moldeado complejo.
- Tensiones residuales:Puede provocar deformaciones o recuperación elástica en algunos materiales.
- Requisitos de materiales más gruesosPara evitar deformaciones o grietas, el estampado en frío a menudo utiliza láminas más gruesas en comparación con el estampado en caliente.
- Límites de dureza del material:Los aceros de alta resistencia pueden ser demasiado difíciles de moldear sin un desgaste excesivo de la herramienta o fallas de las piezas.
- Ruido y vibración:Las prensas de alta velocidad pueden generar ruido y estrés mecánico significativos, lo que requiere medidas de seguridad y control de vibraciones.
Comparación entre estampado de metal en caliente y en frío
Esta tabla comparativa destaca las diferencias clave entre el estampado de metal en caliente y en frío.
| Aspecto | Estampado de metal caliente | Estampado de metal en frío |
| Temperatura de formación | Alta temperatura (normalmente 900–950 °C) | Temperatura ambiente |
| Formabilidad del material | Excelente: permite formar formas complejas y profundas. | Limitado: riesgo de agrietamiento o desgarro con formas complejas |
| Resistencia del material después del conformado | Muy alta: produce piezas de resistencia ultra alta (por ejemplo, estructura martensítica) | Moderado: la resistencia depende del material utilizado y del endurecimiento del trabajo. |
| Requisitos de herramientas | Requiere matrices resistentes al calor y refrigeradas por agua. | Matrices estándar: menos complejas y de menor coste |
| Consumo energético | Alto: necesita hornos y sistemas de control de temperatura. | Bajo – no requiere calefacción |
| Tiempo del ciclo | Más lento: debido a los pasos de calentamiento y enfriamiento | Más rápido: adecuado para producción de alta velocidad |
| Precisión y tolerancia | Bueno: recuperación elástica mínima después del temple | Excelente: tolerancias precisas con buena precisión dimensional |
| Costo de producción | Más alto: debido al consumo de energía y la configuración compleja | Más bajo: económico para tiradas de gran volumen |
Factores clave a considerar para elegir entre estampación en caliente o en frío
Elegir entre estampación de metal en caliente y en frío implica más que simplemente seleccionar una temperatura de formación. Los fabricantes deben sopesar múltiples variables que influyen en la funcionalidad de la pieza, la eficiencia de la producción y el coste total.
Propiedades del material y requisitos de resistencia
Si el componente debe soportar tensiones o impactos extremos, como en zonas de accidentes automovilísticos, el estampado en caliente suele ser el método preferido. Produce acero de ultra alta resistencia calentando y enfriando rápidamente el material. El estampado en frío, si bien permite un ligero endurecimiento por trabajo, generalmente produce componentes con una resistencia moderada adecuados para aplicaciones menos exigentes.
Complejidad de la geometría de la pieza
El estampado en caliente permite obtener formas más complejas y embutición profunda gracias a la mayor ductilidad del material a altas temperaturas. Esto resulta ideal para estampar piezas metálicas con contornos intrincados o canales de refuerzo. El estampado en frío, por su parte, ofrece una complejidad de forma más limitada y es más adecuado para geometrías planas y sencillas con tolerancias estrictas.
Requisitos de acabado superficial
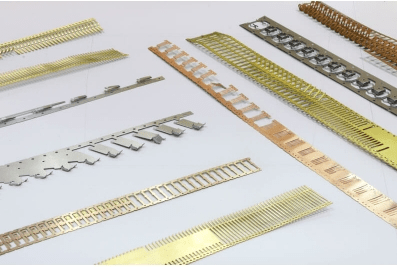
Para componentes de estampado metálico que requieren un acabado superficial limpio y preciso , como los utilizados en electrónica o piezas visibles de electrodomésticos, el estampado en frío es superior. Proporciona una superficie más lisa sin la oxidación ni la cascarilla que suelen aparecer con el conformado en caliente, el cual puede requerir un procesamiento posterior.
Volumen y velocidad de producción
El estampado en frío suele ser el método elegido para producciones de gran volumen y rápida entrega debido a sus tiempos de ciclo más cortos y su configuración más sencilla. Por el contrario, el estampado en caliente requiere un tiempo adicional de calentamiento y enfriamiento, lo que lo hace más lento y consume más energía, aunque a menudo está justificado para aplicaciones especializadas.
Consumo y costo de energía
El estampado en frío suele ser más eficiente energéticamente y rentable en términos de operación, especialmente cuando se producen grandes cantidades. El estampado en caliente implica un mayor consumo de energía, herramientas más duraderas y equipos de manipulación adicionales, lo que puede incrementar los costos iniciales y a largo plazo.
Herramientas y Equipos
El estampado en caliente requiere matrices especializadas y herramientas resistentes a la temperatura, a menudo con sistemas de refrigeración integrados. El estampado en frío utiliza matrices más estandarizadas y asequibles, lo que facilita la adaptación o el cambio de herramientas durante las series de producción.
Control de precisión y tolerancia dimensional
Para piezas que requieren alta precisión dimensional, el estampado en frío a menudo ofrece mejores resultados debido a la mínima distorsión térmica. Sin embargo, el estampado en caliente aún puede lograr tolerancias consistentes gracias a la eliminación de la recuperación elástica mediante un enfriamiento rápido.
Requisitos de la industria de uso final
La elección suele depender de la industria:
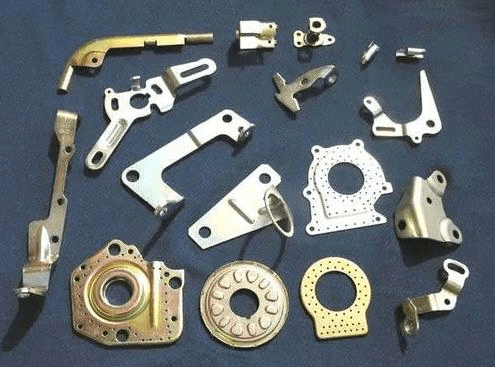
- Las piezas de seguridad para automóviles generalmente requieren estampación de metal en caliente para lograr mayor resistencia.
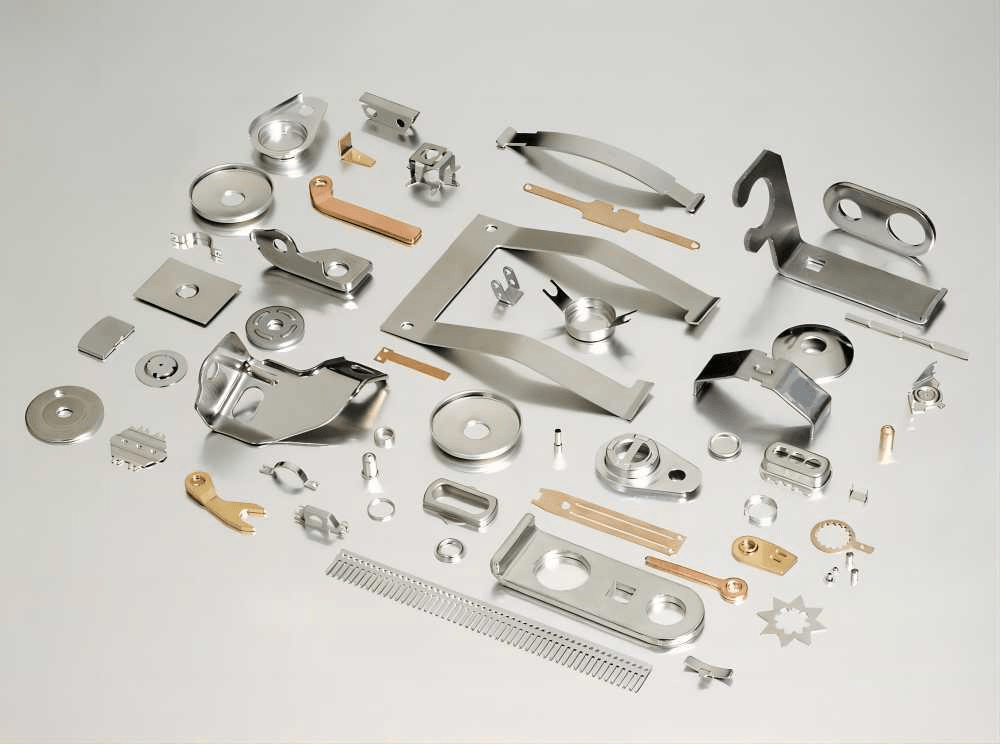
- Los componentes electrónicos de consumo o de uso ligero se benefician más de la velocidad y el acabado del estampado de metal en frío.
Resumen
El estampado de metal en caliente ofrece resistencia y formabilidad superiores para aplicaciones exigentes, mientras que el estampado de metal en frío se destaca en precisión, velocidad y rentabilidad. La selección entre estampación de metal en caliente y en frío debe basarse en un análisis cuidadoso de los requisitos de rendimiento del producto, la complejidad del diseño, las expectativas de volumen, el presupuesto, etc., luego los fabricantes pueden tomar decisiones informadas que respalden tanto la integridad del producto como la economía de la producción.