6 considerazioni chiave per la piegatura precisa di parti stampate di precisione
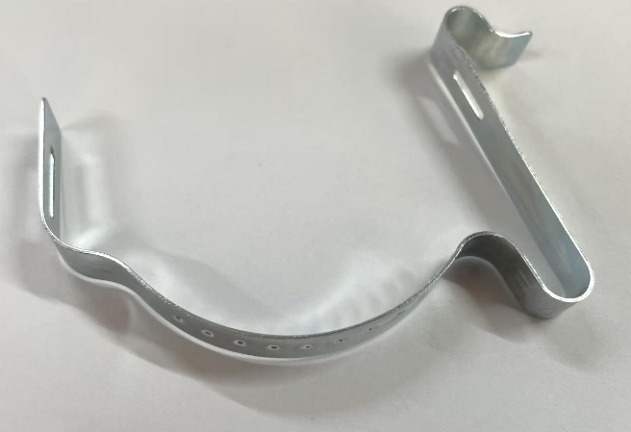
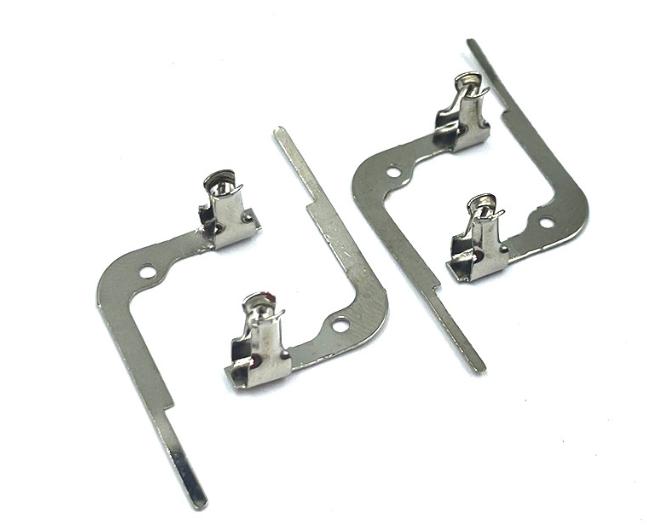
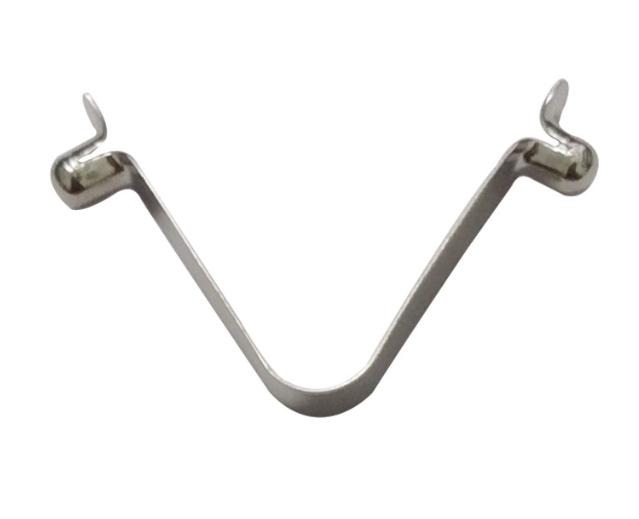
La piegatura è uno dei processi più diffusi nella stampatura di precisione della lamiera. La qualità del prodotto finito dipende in larga misura dall'abilità e dalla tecnica dell'operatore. Quando si piegano pezzi stampati di precisione , è importante prestare attenzione alle seguenti sei considerazioni chiave.
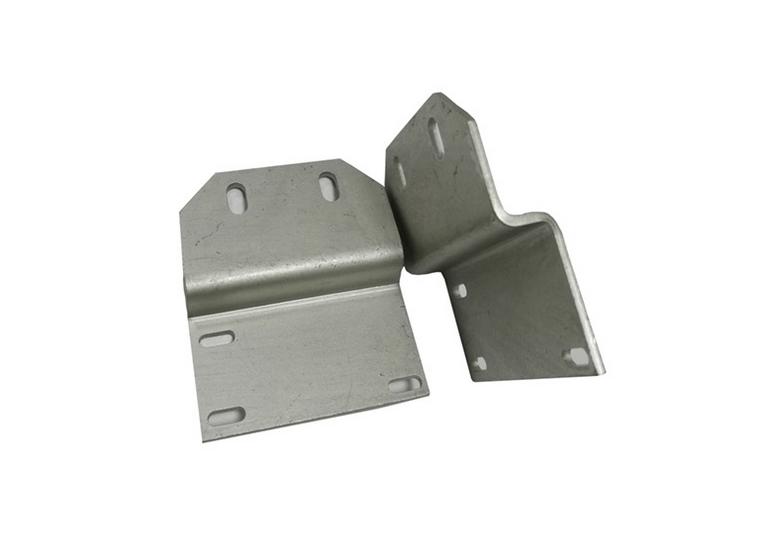
1. Rimuovere le sbavature dalla zona piegata.
Le sbavature dovute al taglio o alla punzonatura possono causare una concentrazione di sollecitazioni, che può dare origine a crepe nella zona di piegatura. In questo caso è necessario ridurre la deformazione di piegatura o rimuovere le sbavature, oppure scegliere di posizionare il lato con le sbavature nella parte interna della zona di piegatura. Ciò avviene perché la parte interna della zona piegata è sotto pressione, il che riduce la probabilità che si formino crepe nel metallo.
2. Controllare l'angolo tra la linea di piegatura e la direzione di laminazione della lamiera.
Durante la piegatura e la disposizione dei pezzi, l'angolo tra la linea di piegatura e la direzione di laminazione deve essere il seguente:
- Per la piegatura a V unidirezionale, la linea di piegatura deve essere perpendicolare alla direzione di laminazione.
- Per la piegatura bidirezionale, si consiglia che la linea di piegatura formi un angolo di 45 gradi rispetto alla direzione di laminazione.
3. Controllare il raggio di curvatura della parte curva.
Un raggio di curvatura troppo piccolo può causare la deformazione dello strato esterno del metallo oltre il suo limite elastico e la rottura. Pertanto, il raggio di curvatura minimo della parte curva non deve essere inferiore ai dati specificati.
4. Impedire la flessione nella zona fragile blu e nella zona fragile calda.
Nella scelta del processo di piegatura a caldo e della temperatura di riscaldamento, è importante evitare la piegatura nella zona fragile blu e nella zona fragile a caldo. Questo perché, durante il riscaldamento, in determinati intervalli di temperatura, il metallo può diventare fragile a causa della precipitazione o della trasformazione di fasi secondarie. Ad esempio, l'acciaio al carbonio diventa fragile se riscaldato a 200-400 °C a causa dell'invecchiamento (la precipitazione di inclusioni sui piani di scorrimento ai bordi dei grani). le proprietà dell'acciaio si deteriorano ed è più probabile che si rompa (con una frattura blu). Nell'intervallo compreso tra 800 e 950 °C, il metallo può anche diventare fragile a causa di una diminuzione della plasticità. La stessa operazione di piegatura può causare la rottura del pezzo in questo intervallo di temperatura, noto come zona fragile calda.
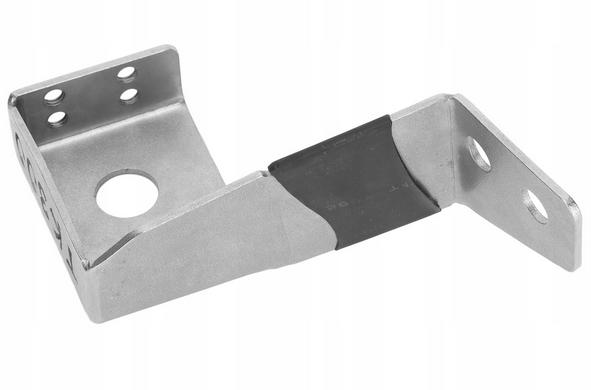
5. Migliorare le condizioni tecniche delle parti funzionanti dello stampo.
Ciò comporta principalmente la riduzione della rugosità superficiale delle superfici di lavoro convesse e concave dello stampo e la regolazione di un'adeguata distanza . Se l'angolo arrotondato dello stampo concavo è usurato o la distanza è troppo piccola, oppure se la rugosità superficiale dello stampo concavo è elevata o la struttura di progettazione è inadeguata, la resistenza all'alimentazione sarà elevata e aumenterà la probabilità di formazione di crepe.
6. La sequenza delle piegature deve essere corretta.
Per le parti che richiedono più piegature per essere formate, la sequenza di piegatura è generalmente dall'esterno verso l'interno. Ciò significa che vengono piegati prima gli angoli delle due estremità, seguiti dagli angoli della sezione centrale. La prima piega deve essere considerata in modo da garantire un posizionamento affidabile per la seconda piega, e la seconda piega non deve influire sulla parte già formata della prima piega.
Ulteriori considerazioni
Oltre alle sei considerazioni chiave sopra elencate, ci sono alcuni altri fattori che possono influenzare la qualità delle parti stampate di precisione piegate. Tra questi:
- Le proprietà del materiale della parte. Alcuni materiali sono più soggetti a screpolature rispetto ad altri. Ad esempio, gli acciai ad alta resistenza hanno maggiori probabilità di rompersi rispetto agli acciai dolci.
- Lo spessore del materiale. I materiali più spessi hanno più probabilità di rompersi rispetto a quelli più sottili.
- La velocità dell'operazione di piegatura. Una velocità di piegatura troppo elevata può causare il surriscaldamento del materiale e renderlo più fragile.
Comprendendo questi fattori, puoi prendere decisioni consapevoli sul modo migliore per piegare i tuoi pezzi stampati di precisione.
Conclusione
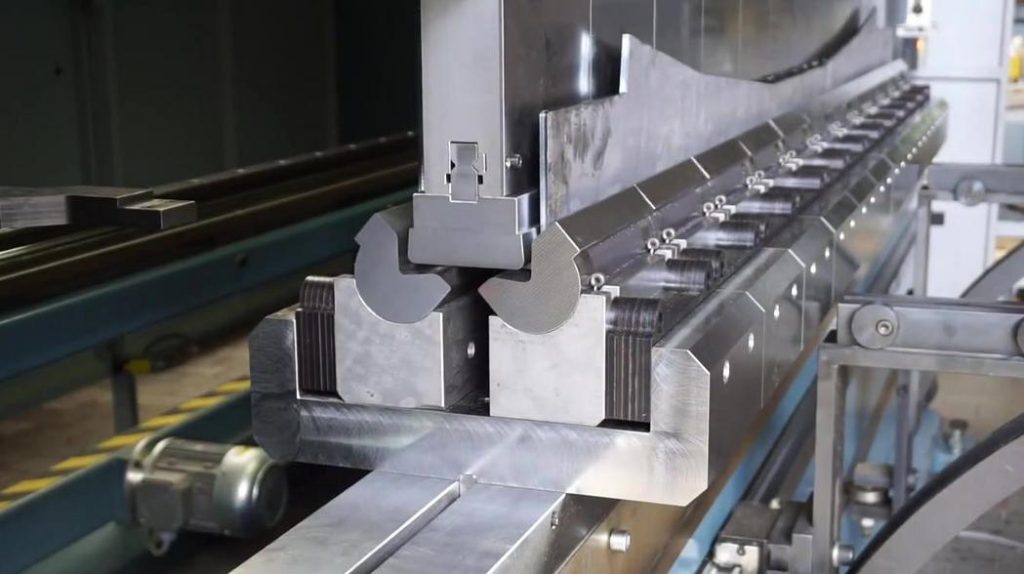
Per piegare con precisione i pezzi stampati è necessario prestare la massima attenzione ai dettagli e adottare la tecnica appropriata. Seguendo le sei considerazioni chiave delineate in questo articolo, puoi contribuire a garantire che i tuoi componenti vengano prodotti con elevata qualità e precisione. Oltre a queste considerazioni, è anche importante utilizzare materiali di alta qualità, utensili affilati e una piegatrice correttamente calibrata. Seguendo questi suggerimenti, potrai realizzare pezzi stampati di precisione che soddisfano esattamente le tue specifiche.