In che modo la geometria dei pezzi lavorati con macchine CNC influisce sui costi di lavorazione e sui tempi di produzione?
La lavorazione CNC è comunemente utilizzata per realizzare componenti di precisione con dimensioni precise, forme complesse e risultati ripetibili. Tuttavia, il costo e i tempi di produzione dei pezzi lavorati a CNC non dipendono solo dalla scelta del materiale e delle attrezzature. La geometria del pezzo lavorato a CNC è fondamentale per la buona riuscita della lavorazione.
Le caratteristiche geometriche come le dimensioni del pezzo, lo spessore della parete, la profondità del foro, il raggio degli angoli, il design della cavità e la complessità della superficie influenzano direttamente le operazioni di lavorazione, la selezione degli utensili, i requisiti di impostazione e i tempi di asportazione del materiale. Quando il design è semplice, la lavorazione è generalmente più rapida. Quando il design è complesso, può richiedere utensili speciali, impostazioni aggiuntive, tempi di lavorazione più lunghi e maggiori controlli durante la produzione.
Pertanto, quando progettisti, ingegneri e produttori comprendono come la geometria dei pezzi lavorati con macchine CNC influisce sui costi di lavorazione e sui tempi di produzione, possono modificare i disegni fin dalle prime fasi. Ciò può ridurre le spese evitabili e accelerare la produzione.
Sommario
Componenti chiave CNC Fattori geometrici Influisce sul costo della lavorazione
1. Complessità del pezzo e difficoltà di lavorazione
La complessità geometrica dei pezzi è un fattore determinante nel costo dei componenti lavorati a CNC . Se un pezzo presenta superfici piane, bordi dritti e fori semplici, le officine possono spesso realizzarlo con le comuni operazioni di fresatura o tornitura.
Ma quando un pezzo presenta contorni complessi, aree arrotondate, forme irregolari o diverse caratteristiche che si incontrano in punti ristretti, l'officina di solito necessita di una pianificazione della lavorazione più accurata.
Queste forme possono anche richiedere l'utilizzo di sistemi CNC multiasse. Inoltre, possono necessitare di sistemi di fissaggio personalizzati e di tempi di programmazione aggiuntivi. Di conseguenza, i costi delle macchine aumentano e la durata complessiva della lavorazione si allunga.
Ad esempio, un semplice componente rettangolare in alluminio potrebbe richiedere solo fresatura e foratura di base. Al contrario, un componente con superfici curve, cavità profonde e aree angolate potrebbe richiedere una lavorazione a 5 assi più molteplici fasi di finitura.
Per questo motivo, eliminare le caratteristiche che non aggiungono una reale funzionalità è un modo pratico per ridurre i costi di produzione.
2. Spessore della parete e progettazione strutturale
Lo spessore della parete influisce sulla stabilità della lavorazione, sulle condizioni di taglio e sul tempo di ciclo.
I pezzi a parete sottile tendono ad essere più difficili da tagliare. Possono vibrare durante il taglio, spostarsi leggermente e presentare problemi dimensionali dopo la rimozione del materiale. Le forze di taglio possono piegare o spostare le sezioni sottili, rendendo più difficile mantenere tolleranze ristrette.
Per gestire questo problema, i produttori possono ridurre la velocità di taglio, utilizzare valori di profondità di taglio inferiori, aggiungere un supporto extra durante il serraggio ed eseguire più passaggi di finitura.
Pareti più spesse solitamente aumentano la rigidità. Ciò può rendere il processo di lavorazione più stabile. Tuttavia, pareti più spesse del necessario comportano un maggiore consumo di materia prima e aumentano i tempi di asportazione del materiale.
Nella scelta dello spessore delle pareti, i progettisti dovrebbero valutare la resistenza della parete, la funzione richiesta e la facilità di lavorazione.
3. Cavità profonde e geometria delle tasche
Cavità e tasche profonde possono far aumentare rapidamente i tempi e i costi di lavorazione CNC.
Per le lavorazioni di cavità profonde, gli utensili da taglio devono penetrare in aree ristrette o incassate. Spesso si utilizzano utensili a lungo raggio. Tuttavia, questi tendono a piegarsi più facilmente e possono vibrare durante il taglio. Ciò può ridurre la precisione e lasciare una superficie di qualità inferiore.
Le cavità profonde rendono più difficile la rimozione dei trucioli. I trucioli possono ostruire la zona di taglio. Anche il calore potrebbe non dissiparsi correttamente. Ne conseguono danni all'utensile. La finitura superficiale può risentirne. Potrebbe essere necessario interrompere più spesso il lavoro per riprenderlo.
In molti casi, i produttori si affidano a utensili a lungo raggio progettati appositamente per questo lavoro. Possono ridurre i parametri di taglio. Spesso suddividono il lavoro in diverse fasi di sgrossatura e poi in passaggi di finitura.
Se la forma del pezzo lo consente, i progettisti dovrebbero evitare di realizzare cavità più profonde del necessario. Anche un accesso più ampio è utile. Raggi d'angolo delle cavità più ampi e forme più aperte possono migliorare la velocità di lavorazione.
4. Dimensioni, profondità e posizione del foro
La progettazione dei fori è un altro fattore chiave che incide sui costi della lavorazione CNC.
I fori standard con diametri comuni sono generalmente più economici. Questo perché le punte da trapano per quelle dimensioni sono standard. I metodi di foratura tradizionali sono sufficienti per realizzarli.
Il costo può aumentare in presenza di fori di piccolo diametro, fori profondi, fori angolati e fori che richiedono elevata precisione. Questi richiedono particolare attenzione nella fase di impostazione e nella scelta degli utensili.
Per i fori profondi può essere necessario utilizzare la foratura a intermittenza o altri metodi di foratura CNC per fori profondi . L'obiettivo è rimuovere i trucioli e ridurre il calore. Per i fori piccoli, spesso si ricorre a utensili di microforatura. Questi utensili funzionano con un controllo preciso dei parametri di taglio.
Anche la posizione dei fori influisce sul processo. Fori su facce diverse possono richiedere riposizionamenti aggiuntivi. Alcune configurazioni possono richiedere lavorazioni multiasse per raggiungere ogni posizione.
I progettisti possono ridurre i tempi di produzione mantenendo costanti i diametri dei fori. Possono anche evitare di richiedere precisione laddove non sia necessaria. Anche posizionare i fori in modo da limitare le modifiche di impostazione può essere d'aiuto.
5. Raggio d'angolo e geometria interna
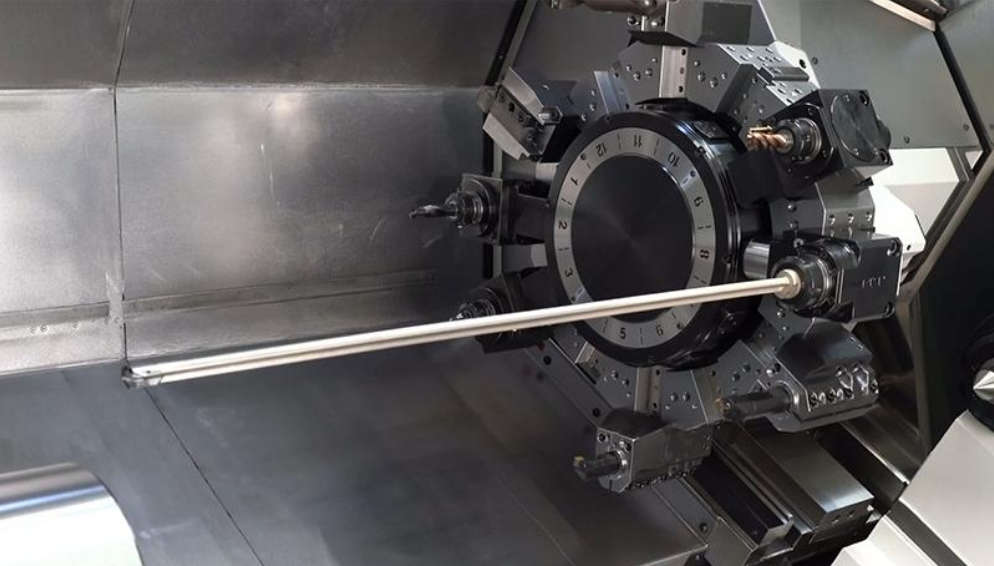
I raggi degli angoli interni influenzano la scelta dell'utensile e l'efficienza della fresatura.
Nella fresatura CNC , molti utensili da taglio sono rotondi, come le frese cilindriche. Con la fresatura tradizionale, un angolo interno perfettamente affilato non è realistico. Il raggio dell'angolo dipende dal diametro dell'utensile.
I raggi interni molto piccoli richiedono utensili da taglio più piccoli. Questi utensili hanno generalmente una rigidità inferiore e potrebbero richiedere velocità di taglio più basse e profondità di taglio minori.
Di conseguenza, la lavorazione di piccoli angoli interni può richiedere passaggi aggiuntivi e aumentare la possibilità di usura o rottura dell'utensile.
L'utilizzo di raggi di curvatura interni più ampi, laddove i requisiti funzionali lo consentano, permette ai produttori di selezionare utensili più grandi e rigidi e di completare le operazioni di lavorazione in modo più efficiente.
6. Sottosquadri e elementi difficili da raggiungere
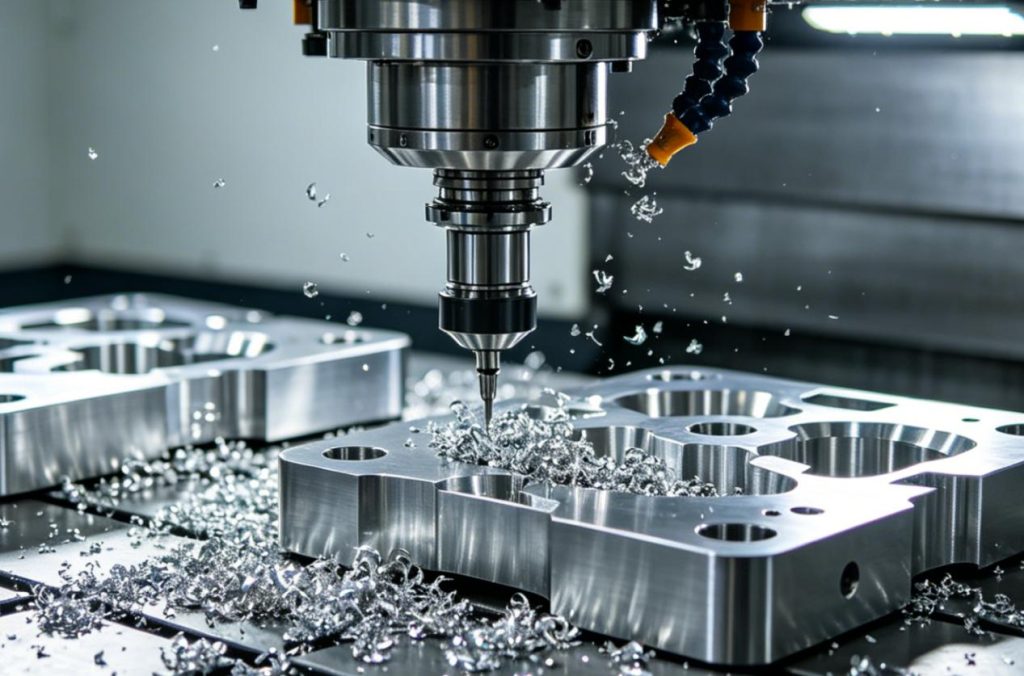
Le sottosquadre sono caratteristiche geometriche a cui non è possibile accedere utilizzando utensili da taglio standard dalla direzione di lavorazione primaria.
Tra gli esempi si annoverano scanalature a T, scanalature a coda di rondine, canali incassati e dispositivi di bloccaggio interni.
Queste geometrie possono richiedere utensili specializzati, come frese a T, frese a coda di rondine o utensili da taglio progettati su misura. Alcuni componenti possono anche richiedere orientamenti aggiuntivi del pezzo o lavorazioni multiasse.
I sottosquadri possono aumentare la complessità della programmazione, i tempi di lavorazione e i costi degli utensili.
Nella progettazione di componenti per macchine CNC, gli ingegneri dovrebbero valutare se le sottosquadre siano essenziali per la funzionalità del componente. Sostituire le sottosquadre non necessarie con elementi accessibili può semplificare la produzione e ridurre i costi.
7. Tolleranze e precisione geometrica
Le tolleranze geometriche determinano quanta variazione dimensionale è accettabile in un componente finito.
Le tolleranze standard sono generalmente più facili ed economiche da ottenere perché consentono ai produttori di utilizzare parametri di lavorazione e metodi di ispezione convenzionali.
Le tolleranze ristrette richiedono un maggiore controllo del processo, attrezzature più precise, operazioni di finitura aggiuntive e misurazioni più frequenti.
Ad esempio, un foro di precisione potrebbe richiedere alesatura o barenatura dopo l'operazione di foratura iniziale. I componenti con tolleranze geometriche stringenti potrebbero inoltre richiedere un'ispezione mediante macchina di misura a coordinate (CMM).
Quanto più stringenti sono i requisiti di tolleranza, tanto maggiore è la possibilità di tempi di lavorazione più lunghi, costi di ispezione più elevati e pezzi scartati.
I progettisti dovrebbero specificare tolleranze ristrette solo per le caratteristiche che influiscono direttamente sull'assemblaggio, sulle prestazioni o sulla sicurezza.
8. Geometria della superficie e requisiti di finitura
La geometria della superficie influenza sia la strategia di lavorazione che i requisiti di finitura.
Le superfici piane sono generalmente facili da lavorare, mentre le superfici curve, sagomate e a forma libera spesso richiedono percorsi utensile più complessi.
Le superfici complesse possono richiedere fresatura con fresa a sfera, lavorazione multiasse e passaggi di finitura multipli per ottenere la qualità superficiale richiesta.
Inoltre, alcune caratteristiche geometriche possono risultare difficili da lucidare, sbavare o ispezionare dopo la lavorazione. Canali interni e cavità strette rappresentano una sfida particolare.
Un progetto che richiede finiture superficiali di alta qualità su numerose superfici complesse costerà generalmente di più rispetto a uno con requisiti di finitura limitati.
I progettisti dovrebbero individuare quali superfici richiedono precisione funzionale o finiture superficiali specifiche ed evitare di applicare specifiche di finitura inutilmente rigorose all'intero componente.
9. Dimensioni del componente e dimensioni complessive
Le dimensioni del pezzo influenzano il consumo di materiale, la scelta della macchina, i sistemi di fissaggio e la durata della lavorazione.
I componenti di grandi dimensioni richiedono una maggiore quantità di materia prima e potrebbero necessitare di macchine CNC più grandi con aree di lavoro più ampie. Possono inoltre comportare percorsi utensile più lunghi e una maggiore asportazione di materiale.
I componenti di piccole dimensioni possono richiedere meno materiale, ma le caratteristiche estremamente ridotte possono presentare problematiche relative alla scelta degli utensili, al posizionamento del pezzo e alla precisione della lavorazione.
Anche la geometria complessiva determina la facilità con cui un componente può essere fissato durante la lavorazione. I pezzi di forma irregolare possono richiedere attrezzature personalizzate, aumentando i costi di allestimento.
L'ottimizzazione delle dimensioni complessive e la semplificazione della forma esterna possono aiutare i produttori a migliorare l'utilizzo dei materiali e a ridurre i costi di produzione.
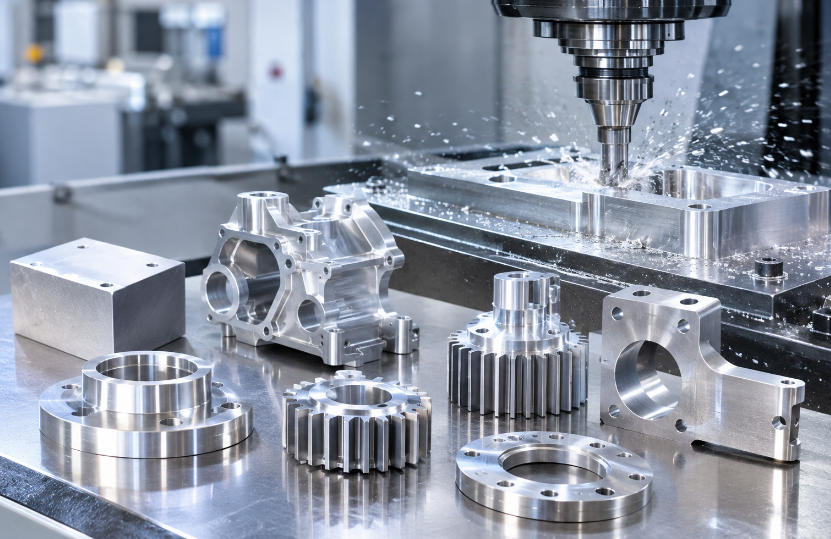
Come ottimizzare la geometria dei pezzi lavorati a CNC per ridurre i costi e velocizzare la produzione.
La progettazione per la producibilità (DFM, Design for Manufacturability) è un approccio importante per migliorare l'efficienza della lavorazione CNC. Consiste nel valutare la geometria del pezzo durante la fase di progettazione per identificare le caratteristiche che potrebbero aumentare la difficoltà di lavorazione o i costi di produzione.
Le seguenti strategie possono aiutare ingegneri e produttori a sviluppare componenti CNC più convenienti.
1. Semplifica gli elementi geometrici superflui
Evitate di aggiungere scanalature decorative, contorni complessi e incavi superflui che non contribuiscono alla funzionalità del componente. Le geometrie più semplici generalmente richiedono un minor numero di lavorazioni meccaniche e tempi di programmazione ridotti.
2. Utilizzare dimensioni compatibili con utensili standard
Progetta fori, scanalature e raggi interni in base alle dimensioni degli utensili da taglio comunemente disponibili. Ciò riduce la necessità di utensili specializzati e aiuta i produttori ad adottare strategie di lavorazione più efficienti.
3. Mantenere uno spessore pratico delle pareti
Evitate pareti eccessivamente sottili e sezioni non supportate. Uno spessore adeguato delle pareti migliora la stabilità strutturale durante la lavorazione e riduce il rischio di deformazione.
4. Ridurre le carie profonde e strette
Quando possibile, utilizzare cavità meno profonde e canali interni più ampi. Queste caratteristiche migliorano l'accessibilità dell'utensile, l'evacuazione dei trucioli e la stabilità della lavorazione.
5. Ridurre al minimo il riposizionamento del pezzo
Disporre gli elementi geometrici in modo da poter completare un maggior numero di operazioni di lavorazione dalla stessa orientazione. Ridurre i riposizionamenti può abbreviare i tempi di setup e migliorare la precisione dimensionale.
1. Applicare le tolleranze funzionali
Specificare tolleranze più ristrette solo dove necessario. Ciò evita spese superflue per lavorazioni di precisione, ispezioni e finiture.
2. Considerare i requisiti per lo smaltimento dei materiali
Evitate progetti che richiedano la rimozione di quantità eccessive di materiale da un blocco solido. Forme dei pezzi più efficienti possono ridurre i tempi di taglio, l'usura degli utensili e lo spreco di materia prima.
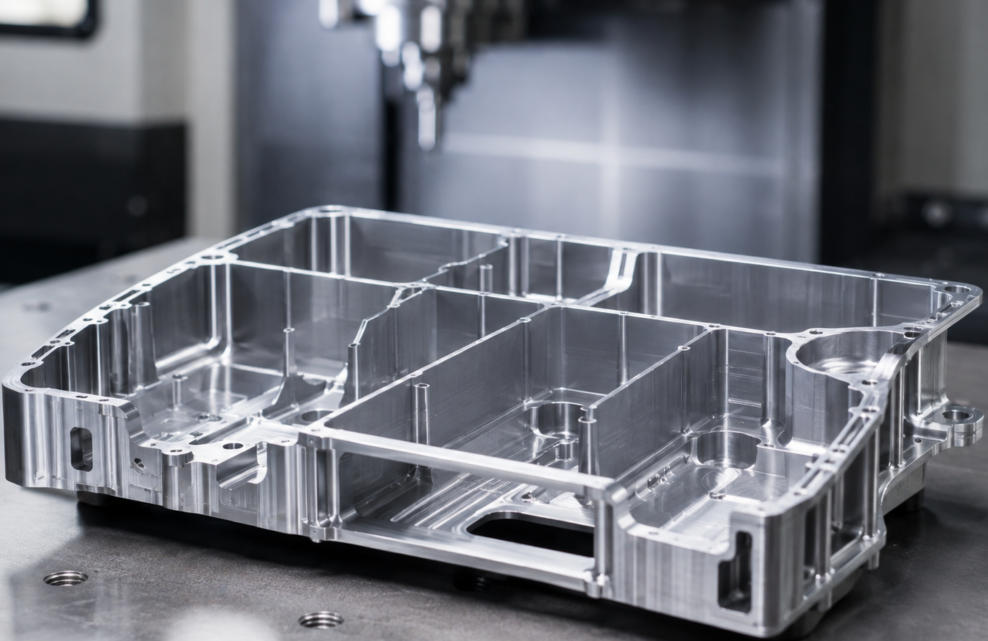
Caratteristiche geometriche comuni dei pezzi lavorati a CNC e il loro impatto sui costi.
Il grafico seguente riassume come le diverse caratteristiche geometriche influenzano i costi e i tempi di produzione della lavorazione CNC.
| Funzione di geometria del pezzo CNC | Caratteristiche di lavorazione | Impatto sui costi di lavorazione | Impatto sui tempi di produzione | Raccomandazioni per l'ottimizzazione |
| Contorni complessi | Richiede percorsi di taglio e programmazione complessi | Elevati a causa dell'aumento dei costi di programmazione e lavorazione. | Cicli di lavorazione più lunghi | Semplifica i contorni superflui |
| Pareti sottili | Sensibile a vibrazioni, flessioni e deformazioni | Più alto a causa di requisiti aggiuntivi di supporto e finitura. | Più lungo a causa della minore velocità di taglio | Mantenere uno spessore della parete sufficiente |
| Tasche profonde | Richiede utensili da taglio a lungo raggio e un'attenta rimozione dei trucioli. | Costi di attrezzaggio e lavorazione più elevati | Più lungo a causa dei molteplici passaggi di taglio | Ridurre la profondità della tasca ove possibile |
| Fori di piccolo diametro | Richiede trapani specializzati e un posizionamento preciso | Più elevato quando sono necessari strumenti di microforatura | Più lungo a causa di operazioni di perforazione più lente | Utilizzare diametri di foro standard |
| Fori profondi | Difficile evacuazione dei trucioli e gestione del calore | Più elevato a causa di requisiti di perforazione specifici | Più lungo a causa della foratura intermittente e dei cambi di utensile. | Ottimizzare il rapporto tra profondità del foro e diametro. |
| piccoli raggi d'angolo interni | Richiede utensili da taglio più piccoli e meno rigidi | Più alto grazie agli strumenti specializzati | Più lungo a causa di passaggi di finitura aggiuntivi | Aumentare il raggio degli angoli interni |
| Sottosquadri | Richiede utensili da taglio specializzati o orientamenti di lavorazione aggiuntivi | Più elevato a causa dei costi di attrezzatura e allestimento. | Più lungo a causa di operazioni aggiuntive | Evitare tagli inutili |
| Tolleranze strette | Richiede lavorazioni di precisione e ispezioni aggiuntive | Significativamente più elevato quando le tolleranze sono inutilmente rigide. | Più lungo a causa delle procedure di finitura e misurazione. | Applicare solo le tolleranze funzionali. |
| Superfici curve e a forma libera | Richiede percorsi utensile complessi e lavorazione multiasse | Più elevato a causa dei requisiti di lavorazione avanzati | Più lungo a causa della finitura superficiale dettagliata | Semplificare la geometria della superficie |
| Dimensioni dei componenti di grandi dimensioni | Richiede più materia prima e macchinari più grandi | Maggiori costi dei materiali e di esercizio dei macchinari | Più lungo a causa della maggiore rimozione del materiale | Ottimizzare le dimensioni complessive del componente |
| Forme irregolari | Difficoltà nel tenere e posizionare i pezzi | Più alto grazie agli impianti personalizzati | Più lungo a causa di operazioni di configurazione aggiuntive | Progettare superfici di riferimento adatte alla lavorazione |
| Molteplici caratteristiche angolate | Richiede diversi orientamenti e riposizionamenti degli strumenti | Costo più elevato a causa di impostazioni e programmazione aggiuntive. | Più lungo a causa delle molteplici operazioni di lavorazione | Allineare gli elementi per ridurre il riposizionamento |
| Fessure e canali stretti | Richiede piccoli utensili da taglio e un'attenta rimozione dei trucioli. | Più alto grazie agli strumenti specializzati | Più lungo a causa della minore velocità di taglio | Aumentare la larghezza della fessura ove possibile |
| Finiture superficiali complesse | Richiede ulteriori operazioni di finitura e lucidatura | Più elevato a causa dei costi di manodopera e di elaborazione. | Più lungo a causa delle fasi di finitura aggiuntive | Specificare la finitura superficiale in base alle esigenze funzionali |
| Rimozione eccessiva di materiale | Richiede un'ampia lavorazione di sgrossatura | Più elevato a causa del funzionamento della macchina e dell'usura degli utensili. | Più lungo a causa del maggiore tempo di taglio | Ottimizza la forma del componente per ridurre gli sprechi di materiale. |
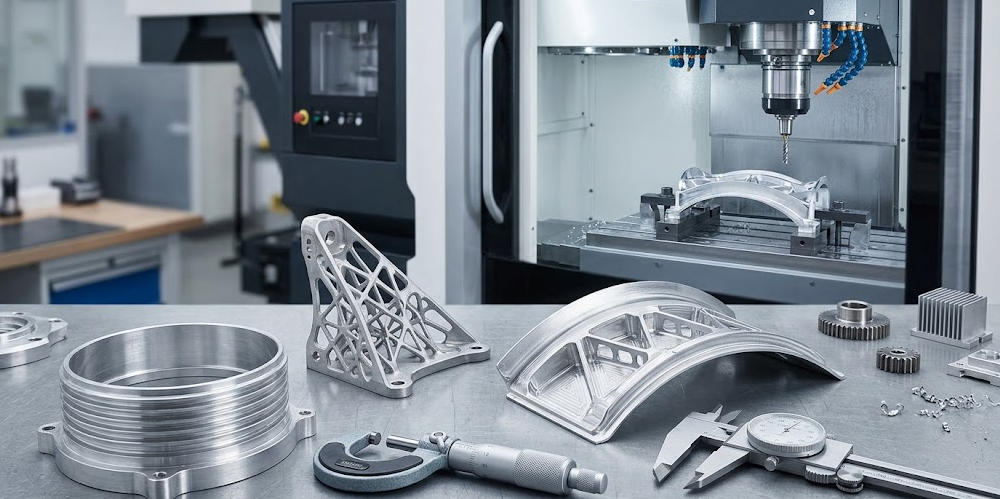
La relazione tra CNC Geometria del componente e tempi di produzione
La geometria del pezzo lavorato con macchine CNC influenza diverse fasi del processo di produzione CNC, non solo l'operazione di taglio vera e propria.
| Caratteristica della geometria della parte | Processo di produzione interessato | Influenza sui tempi di produzione | Principali motivi dell'aumento dei tempi | Strategie di ottimizzazione |
| Forme geometriche semplici | Fresatura e tornitura | Breve tempo di produzione | Meno operazioni di lavorazione e percorsi utensile più semplici | Preferisco disegni geometrici semplici |
| Contorni complessi | Programmazione e fresatura CAD/CAM | Decisamente più lungo | Percorsi utensile complessi e passaggi di taglio multipli | Semplifica i contorni superflui |
| Pareti sottili | Sgrossatura e finitura | Più lunga | Velocità di taglio ridotte e necessità di supporto aggiuntivo | Mantenere uno spessore della parete sufficiente |
| Cavità profonde | Fresatura di tasche | Più lunga | Utensili a lungo raggio, difficoltà di evacuazione dei trucioli e passaggi multipli | Ridurre la profondità della cavità e migliorare l'accessibilità degli strumenti. |
| Fori di piccolo diametro | Perforazione | Più lunga | Punte specializzate e parametri di lavorazione più lenti | Utilizzare dimensioni di trapano standard |
| Fori profondi | Perforazione di fori profondi | Decisamente più lungo | Foratura intermittente, rimozione dei trucioli e riposizionamento dell'utensile | Ottimizzare la profondità e il diametro del foro |
| piccoli raggi d'angolo interni | Fresatura di profili | Più lunga | Gli utensili più piccoli richiedono un taglio più lento e passaggi aggiuntivi | Aumentare il raggio degli angoli interni |
| Sottosquadri | Fresatura specializzata | Più lunga | Frese speciali e orientamenti di lavorazione aggiuntivi | Eliminare i sottosquadri non necessari |
| Molteplici caratteristiche angolate | Lavorazione multiasse | Più lunga | Programmazione aggiuntiva di posizionamento, impostazione e percorso utensile. | Disponi gli elementi in modo da ridurre al minimo il riposizionamento |
| Superfici curve e a forma libera | Fresatura a 3 e 5 assi | Decisamente più lungo | Movimentazione complessa degli utensili e finitura superficiale | Semplificare le transizioni tra superfici curve |
| Tolleranze strette | Lavorazione e ispezione di precisione | Più lunga | Passaggi di finitura aggiuntivi e misurazioni dimensionali | Applicare tolleranze più ristrette solo dove necessario |
| Forme irregolari delle parti | Fissaggio dei pezzi e impostazione della macchina | Più lunga | Fissaggi personalizzati e posizionamento complesso | Includere superfici di riferimento accessibili |
| Dimensioni dei componenti di grandi dimensioni | Lavorazioni di sgrossatura e movimentazione dei materiali | Più lunga | Maggiore rimozione del materiale e distanze di spostamento della macchina | Ottimizzare le dimensioni complessive |
| Fessure e canali stretti | Fresatura di cave | Più lunga | Utensili da taglio di piccole dimensioni e aspirazione limitata dei trucioli | Aumentare la larghezza della fessura laddove i requisiti funzionali lo consentano. |
| Finiture superficiali complesse | Finitura e lucidatura | Più lunga | Ulteriori lavorazioni meccaniche e operazioni di post-elaborazione | Specificare i requisiti pratici per la finitura superficiale |
Fattori chiave che determinano i tempi di produzione CNC
| Fattore tempo di produzione | Come la geometria lo influenza | Un approccio potenzialmente in grado di far risparmiare tempo |
| Tempo di programmazione | Le geometrie complesse richiedono una programmazione CAM più complessa. | Semplifica i progetti e riutilizza le strategie di lavorazione standard. |
| Tempo di preparazione | Forme irregolari personalizzate richiedono dispositivi di fissaggio | Standardizzare il posizionamento del pezzo |
| Tempo di taglio | Cavità profonde e asportazione eccessiva di materiale aumentano la durata della lavorazione. | Ridurre la rimozione di materiale non necessario |
| Orario cambio utensile | Molteplici caratteristiche specializzate richiedono utensili da taglio diversi | Standardizzare le dimensioni delle caratteristiche |
| Tempo di finitura | Le superfici complesse e le tolleranze ristrette richiedono passaggi aggiuntivi | Semplificare i requisiti di superficie |
| Tempo di ispezione | Le geometrie complesse richiedono più punti di misurazione | Semplificare le caratteristiche critiche per l'ispezione |
| Tempo di rilavorazione | Le caratteristiche difficili da lavorare aumentano il rischio di errori dimensionali. | Migliorare la progettazione geometrica e l'accessibilità alla lavorazione |
La geometria dei pezzi lavorati con macchine CNC influisce direttamente su quasi ogni fase del processo produttivo , dalla programmazione e impostazione al taglio, alla finitura e al controllo qualità. Progettare pezzi con forme più semplici, caratteristiche accessibili, tolleranze pratiche e dimensioni standard può ridurre significativamente i tempi di produzione e migliorare l'efficienza complessiva del processo produttivo.
Sintesi
La geometria dei pezzi lavorati a CNC influisce sia sui costi di lavorazione che sui tempi di produzione. Quando un progetto include pareti sottili, cavità profonde, fori minuscoli, angoli interni stretti, sottosquadri, forme complesse o tolleranze difficili da rispettare, il lavoro diventa più difficile. L'officina potrebbe aver bisogno di passaggi aggiuntivi e di una lavorazione più accurata.
L'utilizzo della progettazione orientata alla producibilità può contribuire a ridurre questi problemi. Consente ai team di eliminare le caratteristiche che non aggiungono valore, assicurarsi che gli strumenti possano raggiungere le superfici, regolare lo spessore delle pareti, mantenere le dimensioni uniformi e ridurre il numero di impostazioni necessarie.
In definitiva, una progettazione geometrica efficace non si limita alla creazione di un componente che soddisfi i requisiti funzionali. Si tratta anche di rendere la produzione di tale componente più semplice, veloce ed economica, mantenendo al contempo la precisione e la qualità richieste. Quando i progettisti di prodotto e i produttori di macchine CNC collaborano fin dalle prime fasi, il team spesso migliora la velocità di produzione e la competitività complessiva.