Rugosità superficiale nella lavorazione CNC: Guida ai parametri Ra e Rz
Nella lavorazione CNC e nella produzione di precisione, la rugosità superficiale (finitura superficiale) è uno dei parametri critici utilizzati per valutare la qualità dei pezzi lavorati. Che si tratti di componenti aerospaziali, dispositivi medici o parti di trasmissione ad alte prestazioni per autoveicoli, una finitura superficiale superiore non solo migliora l'estetica, ma influisce direttamente sulla resistenza all'usura, sulle prestazioni di tenuta, sulla resistenza alla fatica e sulla precisione di accoppiamento.
Questo articolo introduce i concetti fondamentali, i parametri comuni, i processi di lavorazione tipici, le tecniche di misurazione e le migliori pratiche per la selezione e la specifica dei requisiti di qualità superficiale per i pezzi lavorati con macchine CNC di precisione.
Sommario
Cos'è la rugosità superficiale?
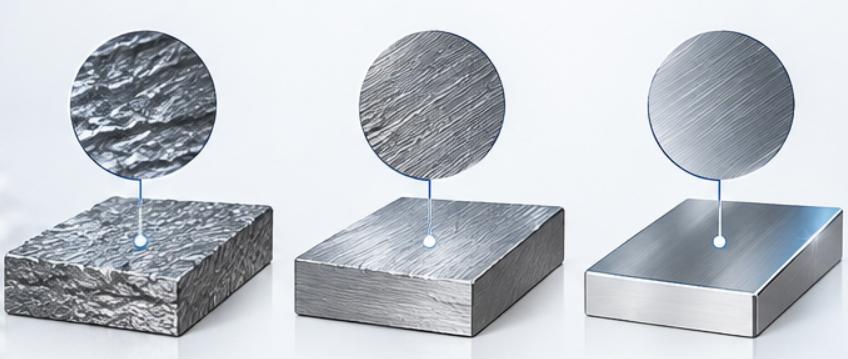
La rugosità superficiale può essere definita come l'insieme delle caratteristiche microgeometriche, quali piccole distanze tra loro e minuscoli picchi e avvallamenti, presenti sulla superficie lavorata. In parole semplici, la superficie di un materiale che appare liscia a occhio nudo presenta delle "alture" e delle "avvallamenti" visibili al microscopio o con un tester di superficie.
Durante le operazioni di tornitura, fresatura e foratura CNC, sulla superficie del materiale si sviluppa una microstruttura.
Parametri fondamentali spiegati in modo semplice: Ra vs. Rz
Quando si specifica la rugosità superficiale nei disegni tecnici, Ra e Rz sono i due parametri più comunemente utilizzati. Essi descrivono la microgeometria della superficie rispettivamente dal punto di vista della "media generale" e dei "picchi e avvallamenti estremi":
1. Ra (Rugosità media – Deviazione media aritmetica del profilo)
Definizione: La media aritmetica dei valori assoluti delle deviazioni del profilo dalla linea media all'interno della lunghezza di campionamento. In breve, rappresenta l'altezza media complessiva delle irregolarità della superficie.
Caratteristiche chiave:
Elevata stabilità: essendo il parametro di rugosità più comunemente adottato al mondo, la sua procedura di media garantisce che eventuali picchi improvvisi o bave estreme non influiscano in modo significativo sul valore di Ra.
Applicazioni: Adatto per superfici di accoppiamento meccaniche generiche, componenti strutturali estetici e valutazione complessiva della qualità di lavorazioni meccaniche generiche.
Unità di misura comuni: micrometri (μm) o micropollici (μin/μinches).
2. Rz (Altezza massima del profilo)
Definizione: La distanza verticale tra la vetta più alta e la valle più bassa all'interno della lunghezza di campionamento.
Caratteristiche chiave:
Elevata sensibilità: Rz rileva con precisione difetti superficiali estremi occasionali come segni di utensili, bolle d'aria, strappi o bave appuntite.
Applicazioni: Spesso utilizzato in scenari critici e di alta precisione che richiedono una tenuta pneumatica/idraulica rigorosa, un'elevata resistenza alla fatica o il mantenimento del film di olio lubrificante (ad esempio, corpi valvola ad alta pressione, blocchi cilindri motore).
Regola empirica per la conversione: nell'ingegneria pratica, per le superfici di taglio o rettifica convenzionali, il valore Rz è in genere da 4 a 7 volte quello di Ra (a seconda del processo di lavorazione e delle condizioni dell'utensile).
Tabella della rugosità superficiale CNC
Diverse tipologie di lavorazioni CNC e di post-elaborazione possono generare differenti valori di rugosità superficiale. La tabella seguente mostra i valori Ra standard ed esempi delle loro tipiche applicazioni, dalla sgrossatura alla lucidatura a specchio di altissima precisione:
| Processo | Ra tipico (μm) | Ra tipico (μin) | Caratteristiche della superficie e applicazioni tipiche |
| Sgrossatura / Taglio a fiamma | 12.5 - 50.0 | 500 - 2000 | Segni di strappo visibili e irregolari e residui di utensili; adatto per superfici non a contatto, grandi pezzi grezzi strutturali e rimozione rapida del materiale su aree non critiche. |
| Fresatura/Tornitura di sgrossatura | 6.3 - 12.5 | 250 - 500 | Segni di lavorazione e linee di avanzamento visibili; adatto per superfici non a contatto di componenti strutturali generici, basi e connettori interni del telaio. |
| Lavorazione semi-finitura | 3.2 - 6.3 | 125 - 250 | Presenta lievi segni di lavorazione visibili, è leggermente ruvida al tatto; adatta per strutture meccaniche generiche, superfici di gioco standard per bulloni e superfici di accoppiamento non critiche. |
| CNC di finitura standard | 1.6 - 3.2 | 63 - 125 | Finitura standard industriale ottenuta tramite lavorazione CNC; leggera smorzamento tattile, ampiamente utilizzata per superfici di accoppiamento meccanico generiche, alloggiamenti e staffe. |
| Lavorazione CNC di precisione | 0.8 - 1.6 | 32 - 63 | Superficie liscia al tatto, segni di lavorazione appena visibili a occhio nudo; adatto per accoppiamenti di cuscinetti, guide di scorrimento e superfici di contatto per tenute dinamiche. |
| Rettifica/Lappatura di precisione | 0.2 - 0.8 | 8 - 32 | Superficie estremamente piatta con una leggera lucentezza; adatta per ingranaggi ad alto carico, alberi di precisione, distributori idraulici e perni rotanti sottoposti a sollecitazioni elevate. |
| Lucidatura a specchio / Finitura | ≤ 0.1 | ≤ 4 | Consente di ottenere una finitura a specchio o otticamente trasparente (senza texture visibile); adatta per cavità di stampi a iniezione, lenti ottiche, componenti cosmetici di alta gamma e impianti medicali. |
Fattori chiave che influenzano la rugosità superficiale nelle macchine CNC
La finitura superficiale di un pezzo lavorato a CNC è determinata dalla macchina utensile, dagli utensili da taglio, dai parametri e dal materiale. Nella pratica produttiva, i quattro fattori principali che influenzano le variazioni di rugosità sono:
Impostazioni dei parametri di taglio
La regolazione dei parametri è il modo migliore per controllare la finitura superficiale. Maggiore è la velocità di avanzamento, maggiore è la profondità delle micro-ondulazioni lasciate dall'utensile da taglio; di conseguenza, minore è la velocità di avanzamento, migliore sarà la finitura superficiale, poiché velocità di avanzamento microscopiche sono utilizzate per finiture di precisione. D'altra parte, aumentare la velocità del mandrino riduce l'efficienza di taglio (BUE).
Geometria dell'utensile e condizioni di usura
La geometria dell'utensile e le condizioni del tagliente giocano un ruolo decisivo nella qualità della superficie. Un opportuno aumento del raggio di punta dell'utensile leviga efficacemente i segni residui. Tuttavia, l'usura dell'utensile smussa il tagliente, trasformando il processo da taglio netto a compressione e strappo forzati, con conseguente drastico calo della qualità della superficie.
Rigidità delle macchine utensili e delle attrezzature
La rigidità dell'intero sistema di processo influisce sulla stabilità del taglio. La presenza di un'eccessiva sporgenza dell'utensile, un serraggio inadeguato o la scarsa rigidità della macchina possono facilmente causare vibrazioni, che si manifestano con segni ondulatori sulla superficie del pezzo.
Caratteristiche del materiale del pezzo in lavorazione
Le proprietà fisiche dei materiali determinano i meccanismi di formazione del truciolo. Le leghe di alluminio a lavorabilità migliorata (come AL6061/7075) e l'ottone formano trucioli corti che si rompono facilmente, rendendo questi metalli facili da lavorare per ottenere prodotti altamente lucidati. D'altra parte, metalli come il titanio puro, l'acciaio inossidabile o il rame privo di ossigeno sono morbidi ma tendono ad essere appiccicosi o scarsi conduttori termici, il che fa sì che i metalli aderiscano agli utensili.
Come misurare la rugosità superficiale nelle lavorazioni CNC?
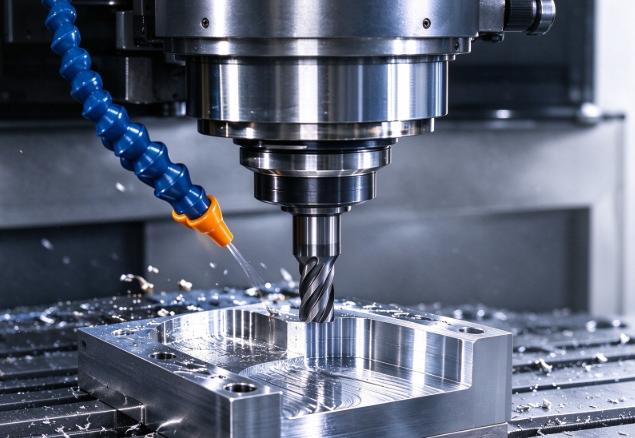
La misurazione accurata della rugosità superficiale è un aspetto fondamentale del Controllo Qualità (QC) e del Controllo Qualità Finale (FQC). Nella lavorazione CNC, i metodi di misurazione principali includono la profilatura con stilo a contatto, la scansione ottica senza contatto e i metodi di confronto visivo/tattile.
1. Profilometri a stilo di contatto: la scelta principale in ambito industriale.
I profilometri a contatto sono gli strumenti di ispezione quantitativa più diffusi nei laboratori di controllo qualità e nelle officine meccaniche.
Principio di funzionamento: Dotato di una punta di diamante estremamente fine (normalmente con raggio di curvatura di 2 µm o 5 µm). Durante il funzionamento, il meccanismo di azionamento fa scorrere la punta sulla superficie a velocità costante. Quando la punta sale e scende sulle micro-asperità della superficie, un trasduttore converte questo movimento meccanico in segnali elettrici che vengono analizzati dal software del sistema per determinare Ra, Rz e Rt.
Applicazioni: Eseguite regolarmente per la stragrande maggioranza dei componenti torniti, fresati e rettificati in superficie.
Protocolli di misurazione chiave (per evitare errori):
Selezione della lunghezza di taglio ( λc ): deve essere effettuata considerando il valore di rugosità previsto (i valori generalmente accettati per i tagli sono 0.8 mm o 2.5 mm); altrimenti, il valore di Ra potrebbe essere errato.
Direzione di misurazione: la direzione in cui si muove lo stilo deve essere perpendicolare alla direzione di lavorazione (scanalature). Ad esempio, nel caso di pezzi torniti, la direzione deve essere assiale e non circonferenziale.
2. Profilometri ottici senza contatto: test di ultra-precisione e non distruttivi
Per materiali morbidi o componenti di altissima precisione, la metrologia senza contatto elimina il rischio di graffiare la superficie del pezzo a causa dell'interazione tra lo stilo e il componente stesso.
Tipi di tecnologia:
Interferometria a luce bianca (WLI): questa tecnologia si basa sul processo di interferenza delle onde luminose per misurare minime differenze ad alta risoluzione su una superficie con una precisione nanometrica, risultando quindi ideale per componenti di altissima precisione.
Microscopia confocale laser: esegue scansioni punto per punto tramite laser per ricostruire la topografia tridimensionale della superficie, misurando non solo Ra (rugosità lineare) ma calcolando anche Sa (rugosità areale).
Applicazioni: componenti lucidati a specchio, lenti ottiche, impianti medicali, materiali estremamente morbidi (ad esempio, alluminio puro, gomma/plastica) e superfici 3D complesse con microstrutture.
Pro e contro: Estremamente veloce e non distruttivo, ma i costi delle attrezzature sono elevati e le superfici altamente speculari o trasparenti richiedono una preparazione antiriflesso speciale.
3. Standard di confronto della rugosità superficiale — Audit rapidi in officina
Principio di funzionamento: Piastre metalliche standard calibrate con valori Ra standard (come 0.8 μm, 1.6 μm, 3.2 μm), prodotte mediante diverse operazioni di lavorazione (tornitura, fresatura frontale, fresatura di precisione, rettifica).
Metodo operativo: Graffiare la superficie del pezzo e della piastra di riferimento con l'unghia, verificando contemporaneamente la lucentezza e la presenza di segni degli utensili mediante un'illuminazione intensa.
Applicazioni: Ispezione del primo articolo durante la lavorazione e per la risoluzione dei problemi in officina.
Limitazioni: Tecnica semi-quantitativa; fortemente dipendente dall'esperienza dell'operatore; non può essere utilizzata come prova quantitativa nel rapporto di ispezione CMM.
Consigli pratici per la misurazione della rugosità superficiale delle macchine CNC
Pulire accuratamente il pezzo in lavorazione
Prima di eseguire la misurazione, rimuovere eventuali residui di liquido refrigerante, trucioli e tracce d'olio dal pezzo in lavorazione con panni privi di lanugine e alcol isopropilico (IPA). Anche la minima contaminazione può influenzare drasticamente i risultati delle misurazioni.
Fissare il pezzo in lavorazione e lo strumento
Se si devono effettuare misurazioni a contatto, è necessario assicurarsi che il pezzo e la base dello strumento siano fissati saldamente per evitare qualsiasi interferenza dall'esterno.
Calcola la media su più punti
La misurazione deve essere effettuata in almeno tre punti diversi del pezzo (anteriore, centrale, posteriore). Questo per evitare che difetti in un punto specifico influenzino l'intero processo di valutazione.
Calibrare regolarmente l'attrezzatura
Le punte dello stilo si usurano con il tempo. Il profilometro deve essere sempre calibrato prima dell'uso con blocchi di calibrazione ad alta precisione.
Come migliorare e ottimizzare la rugosità superficiale nella lavorazione CNC?
Per migliorare la finitura superficiale o ridurre il valore Ra nella lavorazione CNC, è necessario un approccio che coinvolga sia la lavorazione in tempo reale che i processi di post-lavorazione. La regolazione dei parametri di processo insieme alle procedure di post-lavorazione aiuta a soddisfare requisiti rigorosi nelle seguenti situazioni:
Ottimizzazione del processo di lavorazione
Eseguire interventi precisi su parametri, attrezzature e sistemi durante il processo di taglio per evitare difetti superficiali microscopici sulla superficie del pezzo:
Ottimizzazione dei parametri di taglio: durante la lavorazione di precisione, è consigliabile ridurre la velocità di avanzamento per diminuire la distanza tra i segni dell'utensile e, di conseguenza, l'altezza delle scanalature. Allo stesso tempo, aumentando la velocità del mandrino e diminuendo la profondità di taglio (Ap/Ae), si eviterà la formazione di bave di taglio.
Utilizzo di inserti raschiatori: Per i processi di tornitura o fresatura frontale, utilizzare inserti con superfici raschiatori piatte o con una geometria specifica. Gli inserti raschiatori "appianano" le micro-ondulazioni create dal tagliente primario, con il vantaggio di aumentare le velocità di avanzamento, quindi l'efficienza produttiva e una rugosità estremamente bassa.
Riduzione al minimo della sporgenza dell'utensile: per soddisfare le esigenze di profondità di lavorazione utilizzando la minima sporgenza dell'utensile dal mandrino o dal portautensili, la rigidità del sistema deve essere elevata, poiché una bassa rigidità del sistema non favorisce la finitura superficiale a bassa rugosità.
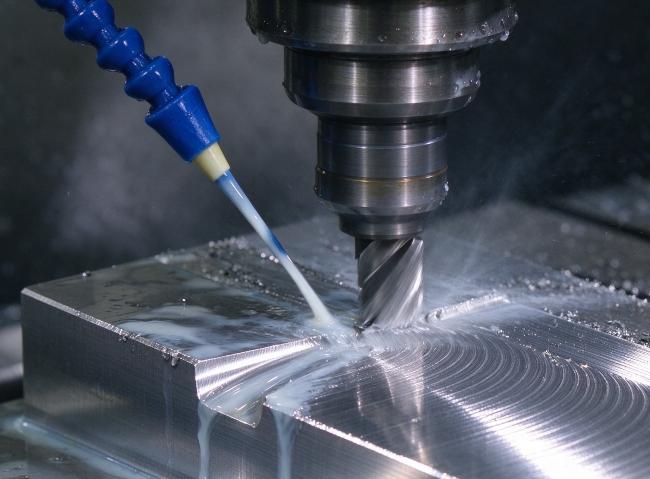
Raffreddamento e aspirazione ad alta pressione: è necessario utilizzare un sistema di raffreddamento ad alta pressione, un sistema di raffreddamento interno o un raffreddamento direzionato tramite getti d'aria sulla zona di taglio. Ciò ridurrà il calore generato durante il taglio, evitando così la distorsione termica.
Combinazione di operazioni di post-elaborazione superficiale
Quando si ha a che fare con ottiche di altissima precisione, dispositivi medici di fascia alta, componenti aerospaziali o involucri per cosmetici, dove il taglio meccanico raggiunge il suo limite fisico, è necessario sfruttare le operazioni di post-elaborazione per ottenere il massimo miglioramento nella finitura superficiale:
Lucidatura meccanica/manuale e sabbiatura: per metalli come alluminio, rame e acciaio inossidabile, la lucidatura manuale o automatizzata tramite mole abrasive, carta vetrata o paste lucidanti rimuove completamente i microsegni lasciati dagli utensili. La sabbiatura con microsfere di vetro elimina le tensioni residue e conferisce una texture opaca uniforme e delicata.
Anodizzazione / Anodizzazione dura: Utilizzata più comunemente su componenti in lega di alluminio (6061, 7075). L'anodizzazione post-lavorazione CNC o anodizzazione dura è molto utile per migliorare la resistenza all'usura, la resistenza alla corrosione e per conferire un aspetto e una sensazione piacevoli al tatto grazie all'azione sigillante dei micropori.
Elettrolucidatura: ideale per cavità interne complesse di componenti di precisione realizzati in acciaio inossidabile e leghe di titanio. Sfrutta il principio elettrochimico e rimuove selettivamente le piccole asperità superficiali, ottenendo superfici estremamente lisce e riflettenti.
Come scegliere un fornitore di macchine CNC in base alle esigenze di finitura superficiale?
Tuttavia, nel caso dell'esternalizzazione della produzione di componenti personalizzati, acquirenti e ingegneri tendono a dare maggiore importanza alle tolleranze dimensionali e a trascurare la valutazione della finitura superficiale. Se un produttore non è in grado di controllare il processo, i componenti consegnati potrebbero presentare segni di lavorazione troppo profondi, rugosità fuori specifica o difetti estetici.
Di seguito sono riportati alcuni aspetti importanti da considerare nella scelta di un'azienda di lavorazione CNC:
1. Precisione delle macchine utensili e qualità del mandrino
Valutazione della potenza meccanica: il tipo di macchine e mandrini impiegati dal fornitore determina le sue capacità di lavorazione. Per ottenere le migliori lavorazioni sono necessarie macchine di precisione, tra cui fresatrici CNC ad alta velocità e rigidità e torni CNC.
Manutenzione delle attrezzature : Cura delle macchine utensili: Le macchine utensili vecchie e mal tenute causano giochi e vibrazioni che non possono essere eliminati sulla superficie lavorata.
2. Opzioni complete di produzione e post-elaborazione
Servizio completo: i migliori fornitori non solo sono in grado di effettuare il taglio, ma possiedono anche tutte le competenze necessarie per eseguire le operazioni di post-lavorazione internamente o esternamente.
Copertura dell'ambito: è necessario assicurarsi che il fornitore sia in grado di offrire soluzioni che vanno dalla sgrossatura alla finitura e ad altri trattamenti superficiali (lucidatura, sabbiatura, anodizzazione, galvanizzazione, passivazione o nichelatura chimica). Affidarsi a un unico fornitore è molto efficace per evitare graffi superficiali e problemi di responsabilità associati a più fornitori.
3. Apparecchiature di ispezione avanzate
Evitate la "sola accettazione visiva": assicuratevi che il fornitore disponga di strumenti di misurazione professionali nel reparto di controllo qualità.
Lista di controllo per la verifica: Informarsi sulla disponibilità di un profilometro a contatto o di un profilometro ottico 3D presso la loro sede e assicurarsi che possano fornire i valori Ra e Rz nel loro rapporto di ispezione/CMM come parametri di controllo qualità.
4. Supporto ingegneristico DFM (Design for Manufacturability)
Comunicazione preliminare: un fornitore affidabile non inizierà la lavorazione alla cieca dopo aver ricevuto i file CAD 3D; al contrario, fornirà un'accurata valutazione DFM (Design for Manufacturing).
Valore aggiunto: ingegneri esperti identificano in modo proattivo le specifiche di rugosità superficiale eccessivamente restrittive sui disegni (come ad esempio la specifica non necessaria di Ra 0.8 in profondità all'interno di cavità). Regolando i percorsi utensile o allentando le specifiche superficiali non critiche, pur preservando la funzionalità, riducono significativamente i costi di approvvigionamento.
Perché scegliere KENENG come partner per la finitura superficiale CNC?
Nella lavorazione CNC personalizzata , la finitura superficiale di precisione dipende sia da tecnologie avanzate che da competenze di controllo del processo. KENENG Hardware dispone di uno stabilimento di 3,000 m² dotato di 16 macchine CNC all'avanguardia e oltre 60 tecnici esperti, offrendo soluzioni complete per ogni esigenza di finitura superficiale.
Controllo della rugosità a livello di micron e tolleranze ultra-ristrette
Capacità di rugosità: la rugosità superficiale ottenibile durante la lavorazione comprende la rugosità standard (Ra 3.2 micrometri), la rugosità fine (Ra 0.8 micrometri) e la finitura a specchio (Ra 0.05 micrometri), oltre alla lucidatura e alla rettifica.
Tolleranze di precisione: grazie all'utilizzo di macchine CNC a 3, 4 e 5 assi e centri di tornitura-fresatura, è possibile raggiungere un livello di tolleranza di ±0.0127 mm (±0.0005”).
Oltre 50 materiali lavorati con comprovata esperienza nel taglio.
Vasta esperienza nella lavorazione di leghe di alluminio (6061/7075), acciaio inossidabile (304/316), leghe di rame, leghe di titanio e tecnopolimeri come PEEK, POM, nylon e acrilico, garantendo superfici lisce e prive di sbavature.
Trattamento completo di post-finitura delle superfici in un unico punto.
Offre servizi di sabbiatura (opaca), anodizzazione (Tipo II/III), nichelatura/zincatura chimica, passivazione, verniciatura a polvere e lucidatura per fornire componenti finiti pronti all'uso, senza i rischi derivanti dalla gestione di più fornitori.
Valutazione DFM gratuita e ispezione CMM garantita.
Analisi DFM gratuita: i nostri ingegneri vi aiutano a ottimizzare i requisiti di rugosità superficiale e il percorso di lavorazione prima della fase di produzione, al fine di ridurre i costi di produzione.
Controllo qualità rigoroso: dotati di macchine di misura a coordinate (CMM) e profilometri per garantire che tutti i pezzi consegnati soddisfino i requisiti Ra/Rz specificati nel disegno.
Consegna rapida e flessibile a basso volume
Supporta la prototipazione di singoli pezzi e la produzione di piccoli volumi con tempi di consegna rapidissimi di 3 giorni lavorativi, e offre assistenza online 24 ore su 24, 7 giorni su 7, per garantire che il tuo progetto proceda senza intoppi.
Conclusione
Ottenere una rugosità superficiale molto bassa richiede in genere velocità di avanzamento inferiori, una maggiore frequenza di cambio utensile e fasi di lucidatura aggiuntive, il che aumenta considerevolmente i costi di produzione. Pertanto, un approccio ingegneristico ideale prevede la definizione di tolleranze di rugosità superficiale che siano necessarie dal punto di vista funzionale dei componenti.
Se state cercando un team di professionisti specializzato in lavorazioni CNC, non esitate a contattare KENENG!