Come superare le difficoltà nella produzione di componenti CNC a parete sottile?
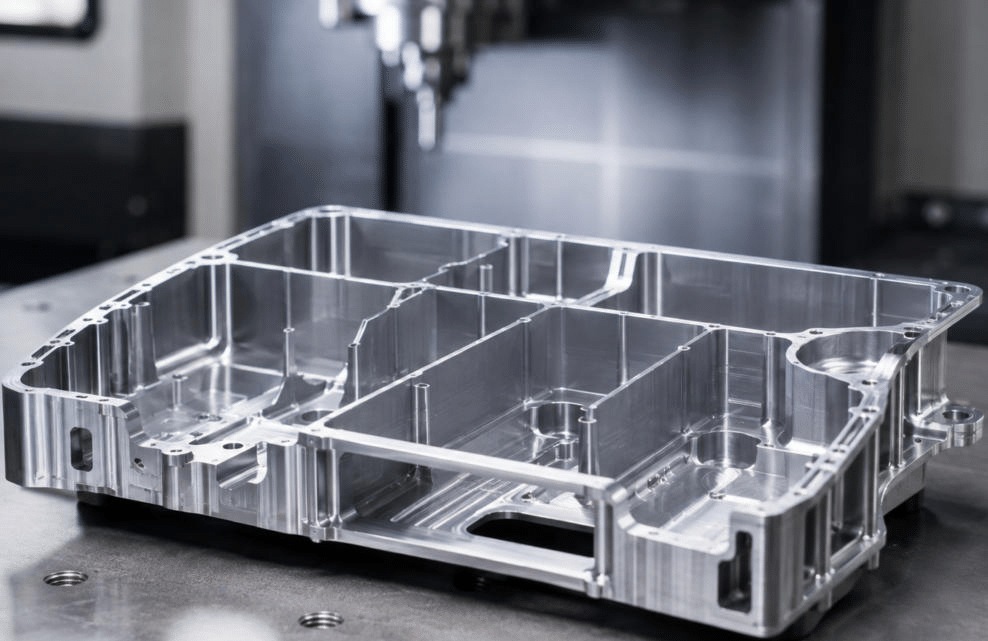
I componenti a parete sottile lavorati a CNC sono comuni laddove il peso è un fattore critico e i dettagli devono rimanere precisi, garantendo al contempo un utilizzo efficiente del materiale, come nei settori aerospaziale, automobilistico, dei dispositivi medici, dell'elettronica e dei macchinari industriali. In questi componenti lavorati a CNC , le pareti sono mantenute sottili, pur preservando la precisione dimensionale e le prestazioni meccaniche necessarie per l'applicazione.
Tuttavia, la produzione di pezzi CNC a parete sottile è più complessa rispetto alla lavorazione di pezzi più spessi. Le pareti hanno una bassa rigidità, quindi possono vibrare durante il taglio. Possono deformarsi, presentare tensioni residue e risultare in errori dimensionali. Piccole variazioni nella forza di taglio, nel livello di calore o nella forza di serraggio del pezzo possono modificare il risultato finale.
Per i produttori, è utile conoscere queste problematiche in anticipo. Tale conoscenza favorisce una migliore pianificazione delle lavorazioni, una produzione più fluida e una qualità costante dei pezzi. In pratica, i produttori realizzano componenti CNC a parete sottile con maggiore precisione e affidabilità ottimizzando la scelta dei materiali, i parametri di taglio, i percorsi utensile, il fissaggio del pezzo e le procedure di ispezione durante e dopo la lavorazione.
Sommario
Comprensione Magro-wtutte le parti CNC
I componenti CNC a parete sottile sono pezzi di precisione in cui lo spessore della parete è ridotto rispetto alle dimensioni complessive. La maggior parte viene realizzata mediante fresatura CNC , tornitura CNC o altri processi di taglio.
Rispetto ai pezzi spessi, le forme a parete sottile resistono meno bene ai carichi. Anche piccole forze esercitate dall'utensile possono causare vibrazioni, flessioni o variazioni dimensionali. Pertanto, l'officina necessita di metodi mirati e di un controllo rigoroso del processo.
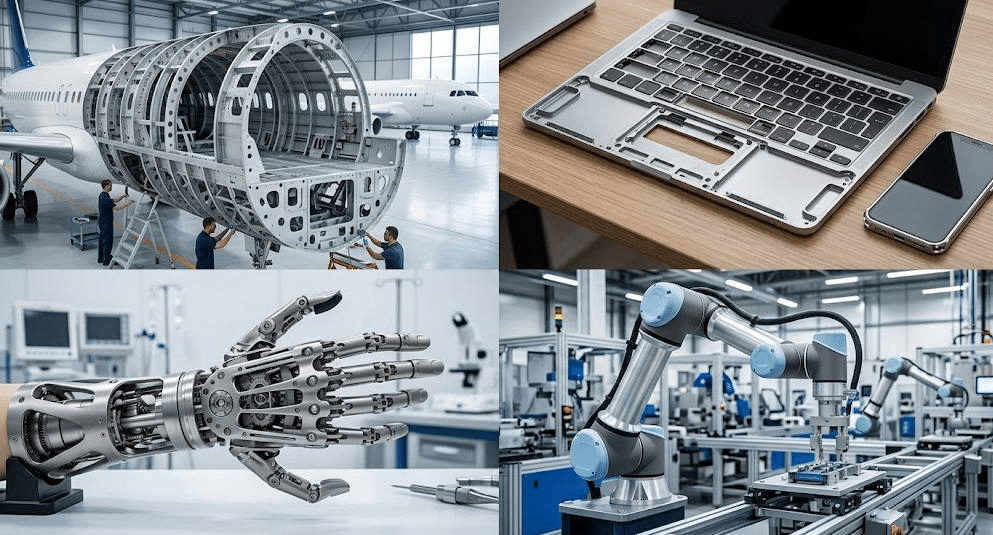
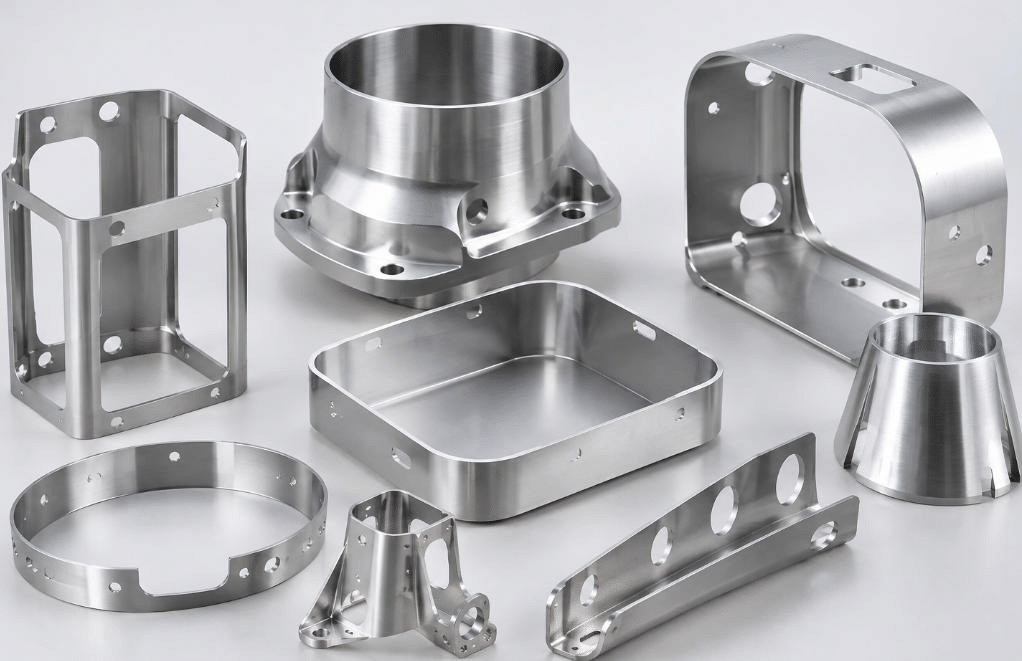
È possibile trovare questi componenti in staffe aerospaziali, alloggiamenti per lampade, custodie per dispositivi elettronici, componenti per strumenti medicali e componenti in alluminio a parete sottile.
Lo spessore delle pareti non è una regola fissa. Dipende dal materiale, dalla geometria, dalle dimensioni del pezzo, dal metodo di lavorazione e dalla funzione che il pezzo dovrà svolgere in esercizio. Progetti diversi richiedono spessori diversi.
Uncommon Le sfide e soluzioni nella produzione di componenti CNC a parete sottile
1. Deformazione del materiale durante la lavorazione
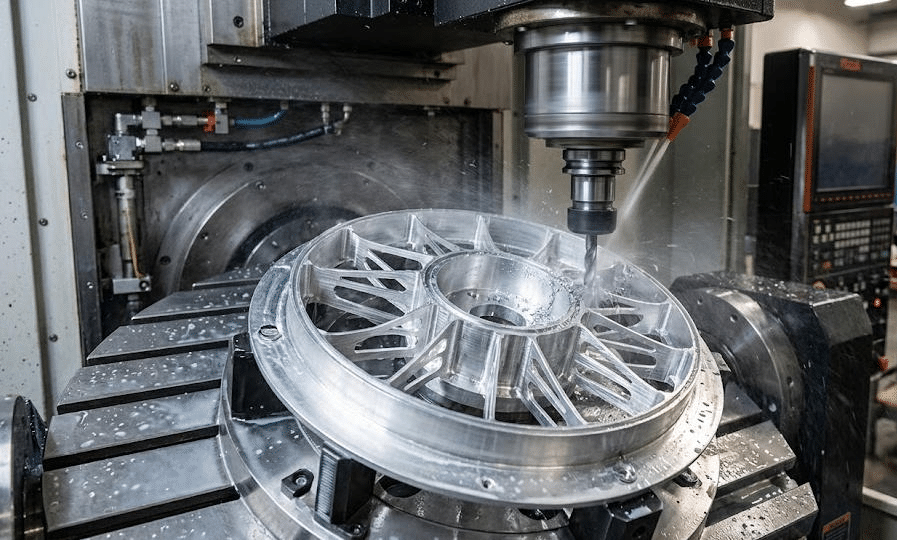
La deformazione del materiale è un problema frequente nella lavorazione CNC di pareti sottili. I pezzi spessi mantengono meglio la forma, ma le pareti sottili possono piegarsi o flettersi quando vengono sollecitate dalla fresa.
Durante la fresatura o la tornitura, l'utensile esercita una pressione sul pezzo in lavorazione. Se la parete non riesce a resistere a tale pressione, può staccarsi dall'utensile. Ciò può causare spessori di parete non uniformi, discrepanze dimensionali, una finitura superficiale più debole e difficoltà nel raggiungere le tolleranze richieste.
La situazione peggiora con i materiali più flessibili, come molte leghe di alluminio. Peggiora anche con forme complesse o aree non ben supportate.
Soluzione
Per ridurre la deformazione, i produttori possono diminuire le forze di taglio. Possono farlo scegliendo gli utensili giusti, regolando la velocità di avanzamento e la profondità di taglio e utilizzando piani di lavorazione che distribuiscono la rimozione del materiale in modo più uniforme. Anche le attrezzature di fissaggio possono essere d'aiuto, così come i supporti temporanei per i pezzi. Un ordine di lavorazione accurato può inoltre garantire la stabilità del pezzo durante la produzione.
2. Vibrazioni e vibrazioni dell'utensile
Le vibrazioni e le oscillazioni dell'utensile si manifestano spesso nella lavorazione CNC di pareti sottili. Le pareti sottili non resistono bene alle forze e possono vibrare quando l'utensile entra in un taglio, soprattutto se sta lavorando su una lunga area non supportata.
Le vibrazioni possono compromettere la finitura. Possono anche danneggiare la precisione dimensionale. La durata dell'utensile può ridursi. La lavorazione può rallentare. Nei casi peggiori, il pezzo può presentare evidenti segni di vibrazione. Anche il taglio può diventare instabile.
Le vibrazioni (chatter) derivano generalmente da diverse cause, tra cui un'eccessiva sporgenza dell'utensile. Anche una velocità del mandrino non adeguata può provocarle. Un supporto inadeguato del pezzo in lavorazione gioca un ruolo importante. Gli utensili da taglio usurati aumentano il rischio. Anche la forma dell'utensile e le impostazioni di taglio non compatibili possono causare vibrazioni.
Soluzione
I produttori possono ridurre le vibrazioni con utensili più rigidi. Possono ridurre la sporgenza dell'utensile di taglio. La velocità del mandrino e la velocità di avanzamento devono essere regolate in un intervallo stabile. Anche la scelta del percorso utensile è importante. La lavorazione adattiva può essere d'aiuto. L'analisi dinamica può indicare le condizioni stabili. Per i pezzi molto flessibili, modificare la sequenza di lavorazione può aiutare a preservare la rigidità nelle prime fasi. Questo taglio può ridurre le vibrazioni nelle prime fasi del processo.
3. Tensione residua e distorsione del componente
Le tensioni residue rappresentano un altro problema fondamentale nella lavorazione CNC di pezzi a parete sottile. Queste tensioni nascoste possono derivare dal processo di produzione del materiale di base, dal trattamento termico o da precedenti lavorazioni. Anche le lavorazioni precedenti possono generare tensioni. Un'asportazione di materiale non uniforme durante le operazioni passate può contribuire a questo fenomeno.
Quando il materiale viene asportato, la distribuzione delle sollecitazioni si modifica. Di conseguenza, la struttura a parete sottile rimanente può piegarsi, torcersi o deformarsi. Questo può accadere durante la lavorazione, ma anche dopo che il pezzo è stato rimosso dal dispositivo di fissaggio.
Questo problema è comune nei componenti aerospaziali e in altre lavorazioni di alta precisione. Questi componenti spesso richiedono tolleranze ristrette. Un pezzo potrebbe apparire perfetto mentre è fissato con il dispositivo di bloccaggio. Una volta rimosso il dispositivo, potrebbero comparire delle deformazioni.
Soluzione
Per affrontare questo problema, i produttori dovrebbero prendere in considerazione trattamenti di distensione del materiale, ove appropriato, una rimozione bilanciata del materiale e operazioni di lavorazione a fasi. La sgrossatura può essere seguita, se necessario, da un processo di distensione, quindi da operazioni di semifinitura e finitura. La misurazione del componente nelle fasi intermedie aiuta inoltre a identificare le deformazioni prima del completamento del processo di lavorazione finale.
4. Mantenimento della precisione dimensionale e di tolleranze ristrette
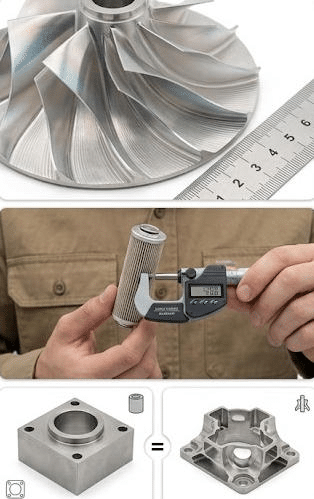
I componenti CNC a parete sottile presentano in genere tolleranze ristrette su spessore della parete, planarità, allineamento parallelo, precisione della forma e aspetto generale. Raggiungere tutti questi risultati non è facile. Le parti sottili si flettono sotto il carico di taglio, si dilatano a causa del calore, si modificano con l'usura dell'utensile e possono deformarsi sotto la forza di serraggio.
Piccole modifiche possono causare problemi di assemblaggio in seguito. Possono anche indebolire la struttura finita o compromettere il controllo qualità. Il compito si complica ulteriormente in presenza di molte pareti sottili in un unico pezzo, cavità strette, superfici curve e forme interne dettagliate.
Soluzione
Per ottenere tolleranze ristrette nella lavorazione CNC di componenti a parete sottile , è necessario un controllo completo dell'intero flusso produttivo. Utilizzate sistemi CNC adatti al lavoro da svolgere. Affidatevi a strumenti di misurazione verificati e tarati. Mantenete stabile il sistema di fissaggio del pezzo. Impostate i parametri di taglio in base al materiale. Anche la compensazione dell'usura dell'utensile può essere d'aiuto, così come i controlli in corso di lavorazione che possono ridurre le derive dimensionali.
Per i componenti che richiedono un'elevata precisione, utilizzare una macchina di misura a coordinate (CMM), un sistema di misurazione laser o altri strumenti metrologici per confermare le dimensioni chiave. Scegliere un metodo di verifica che tenga conto della flessibilità del componente. Se i dispositivi di ispezione esercitano una pressione eccessiva, possono piegare il componente e falsare i risultati.
5. Generazione di calore ed effetti termici
Il calore generato durante la lavorazione CNC può influenzare significativamente i componenti a parete sottile. L'attrito di taglio, il contatto tra utensile e pezzo e la formazione del truciolo introducono calore nella zona di lavorazione. Poiché le pareti sottili hanno una massa termica limitata, le variazioni di temperatura locali possono causare espansioni e contrazioni relativamente rapide.
Questi effetti termici possono causare errori dimensionali durante la lavorazione. Una volta che il componente si raffredda alla temperatura di ispezione o di esercizio, le sue dimensioni potrebbero differire da quelle misurate immediatamente dopo il taglio.
Il calore eccessivo può anche accelerare l'usura degli utensili, compromettere l'integrità superficiale e contribuire a condizioni di lavorazione instabili. I materiali con bassa conduttività termica o con caratteristiche di lavorazione difficili possono richiedere maggiore attenzione alla gestione del calore.
Soluzione
I produttori possono ridurre i problemi termici selezionando velocità di taglio appropriate, utilizzando utensili affilati, applicando strategie di raffreddamento o lubrificazione idonee e garantendo un'efficace evacuazione dei trucioli. Anche concedere un tempo sufficiente per la stabilizzazione della temperatura prima dell'ispezione finale può migliorare l'affidabilità delle misurazioni.
6. Difficoltà di bloccaggio e fissaggio dei pezzi
Per la lavorazione CNC di pezzi a parete sottile è necessario un buon sistema di fissaggio. Tuttavia, trovare la giusta forza di serraggio è difficile. Il pezzo deve essere tenuto saldamente, ma non deve essere piegato.
Se il serraggio è troppo forte, la parete sottile può deformarsi o schiacciarsi. Se il pezzo non è fissato a sufficienza, può spostarsi o vibrare. Ciò può causare errori dimensionali e una superficie più ruvida.
I sistemi di serraggio convenzionali potrebbero non essere efficaci su pezzi con forme irregolari, ampi vuoti interni o diverse sezioni strette. In questi casi, alcuni produttori ricorrono a dispositivi di fissaggio realizzati su misura o adottano un approccio di serraggio diverso.
Dispositivi di fissaggio a vuoto, inserti per ganasce morbide, blocchi di supporto flessibili e punti di posizionamento speciali consentono di distribuire il carico di presa in modo più uniforme. La scelta migliore dipende dal materiale del pezzo, dalla sua forma, dai carichi di taglio e dal numero di unità da produrre.
Soluzione
Un buon dispositivo di fissaggio deve essere robusto e rigido, ma deve comunque lasciare spazio sufficiente per le aree di lavorazione cruciali. Quando possibile, è inoltre opportuno considerare come si comporterà il pezzo dopo il rilascio del morsetto.
7. Selezione e usura degli utensili
La scelta dell'utensile giusto è fondamentale per la lavorazione CNC di componenti a parete sottile. Se l'utensile genera forze di taglio elevate o non espelle correttamente i trucioli, si possono verificare vibrazioni, flessioni o piegature, con conseguenti risultati superficiali scadenti.
Molti fattori influenzano il risultato. La forma dell'utensile, l'affilatura del tagliente, il tipo di rivestimento, le dimensioni dell'utensile, il design della scanalatura e la rigidità del portautensili giocano tutti un ruolo importante. Ad esempio, utensili affilati con il giusto angolo di spoglia possono ridurre le forze di taglio in alcuni materiali. Tuttavia, un utensile molto lungo e sottile può generare maggiori vibrazioni.
Anche l'usura introduce delle variazioni. Quando il tagliente si consuma, le forze e il calore possono aumentare. Ciò rende più difficile mantenere costanti le dimensioni e rispettare i parametri di finitura superficiale desiderati.
Soluzione
I produttori dovrebbero scegliere gli utensili più adatti al materiale del pezzo e alla sua forma. Dovrebbero inoltre monitorare la durata degli utensili e sostituirli non appena l'usura inizia a compromettere la qualità. I percorsi utensile dovrebbero essere pianificati in modo da limitare i contatti non necessari ed evitare bruschi sbalzi di carico.
8. Percorsi utensile complessi e sequenze di lavorazione
I componenti a parete sottile spesso presentano forme complesse come cavità, nervature, aree arrotondate e spessori di parete irregolari. L'ordine di lavorazione può influenzare la rigidità del componente rimanente durante il processo.
Se si rimuove troppo materiale nelle fasi iniziali, il pezzo potrebbe perdere resistenza e le fasi successive potrebbero risultare più difficili. Inoltre, tagliare un lato più dell'altro può creare tensioni non uniformi e aumentare il rischio di deformazione del pezzo.
Una sequenza di lavorazione ben definita dovrebbe garantire la massima rigidità possibile della struttura fin dall'inizio. Pianificare le fasi di sgrossatura, semifinitura e finitura in modo che la rimozione del materiale e il controllo dimensionale rimangano in equilibrio.
Soluzione
I produttori possono anche utilizzare percorsi utensile CNC adattivi , passaggi più piccoli, lavorazioni di tasche a fasi e direzioni di taglio ottimizzate per controllare le forze di taglio. Nei progetti complessi, la simulazione CAM può aiutare a identificare potenziali collisioni tra utensili, eccessivo impegno e sequenze di lavorazione sfavorevoli prima dell'inizio della produzione.
9. Finitura superficiale e qualità del bordo
Ottenere una superficie liscia su pezzi a parete sottile durante la lavorazione non è sempre facile. Il pezzo può vibrare. L'utensile può flettersi. Possono formarsi accumuli di materiale. Le forze di taglio possono essere eccessive. Anche avanzamenti non corretti possono causare irregolarità sulla superficie.
Le pareti sottili e i bordi taglienti possono presentare bave. Possono lacerarsi in piccole aree. Possono scheggiarsi durante la sbavatura o la manipolazione dei pezzi. Se si verificano questi problemi, l'assemblaggio può risentirne, la durata a fatica può diminuire, l'aspetto può peggiorare e la funzionalità potrebbe non rimanere affidabile.
I produttori dovrebbero regolare le impostazioni di finitura, mantenere i taglienti in buone condizioni e scegliere utensili con forme adatte al materiale da lavorare. I percorsi dell'utensile devono essere a contatto costante con il taglio. Le fasi di sbavatura devono essere compatibili con lo spessore della parete e con le esigenze del tagliente.
Soluzione
L'ispezione della finitura superficiale dei pezzi lavorati a CNC dovrebbe coprire gli aspetti visibili e le funzioni richieste al pezzo. Per alcune applicazioni, sono necessarie ulteriori misurazioni, come la rugosità superficiale, la condizione dei bordi e la resistenza delle caratteristiche principali.
10 Costo di produzione ed efficienza produttiva
La lavorazione CNC di pareti sottili può costare di più rispetto alla lavorazione di pezzi più spessi e comuni. Spesso implica tempi di taglio più lunghi, profondità di taglio inferiori, morsetti o dispositivi di fissaggio speciali e controlli aggiuntivi prima dell'accettazione dei pezzi.
Aumentano anche i rischi di scarto e rilavorazione, soprattutto quando un pezzo può deformarsi o subire variazioni dimensionali. Se un pezzo non supera il controllo qualità nelle fasi finali della produzione, la perdita non è trascurabile. Può comportare sprechi di materiale, tempo di lavorazione, ore macchina e impegno dell'operatore.
Pertanto, l'officina deve trovare un compromesso tra velocità e stabilità del processo. Aumentare semplicemente la velocità di taglio potrebbe non incrementare la produzione. Potrebbe anche aumentare le vibrazioni, accelerare l'usura degli utensili e aumentare la probabilità di scarti.
Soluzione
Il controllo dei costi inizia con la revisione delle modalità di produzione del componente. Prevede inoltre la scelta del materiale più adatto, percorsi utensile ben pianificati e tolleranze appropriate al lavoro da svolgere. L'utilizzo di impostazioni di lavorazione collaudate, il monitoraggio dell'usura degli utensili e i controlli durante la produzione del componente possono ridurre gli sprechi e contribuire a mantenere costante la produzione.
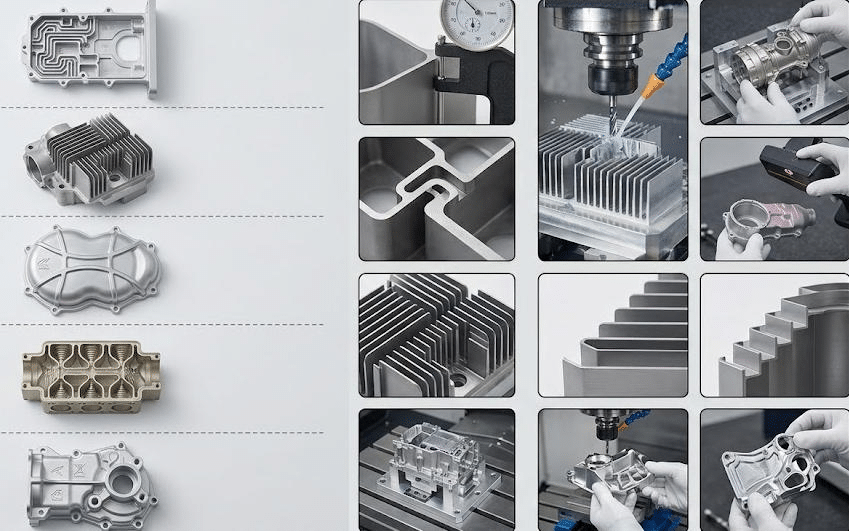
Le migliori pratiche per superare le sfide in Produzione di componenti CNC a parete sottile
L'approccio più efficace consiste nel gestire la lavorazione CNC di pareti sottili come un processo integrato, piuttosto che trattare ogni difetto in modo indipendente.
| Sfida di produzione | Best Practice | Metodo di attuazione | Benefici previsti |
| Deformazione materiale | Ridurre le forze di taglio | Utilizzare profondità di taglio ridotte, velocità di avanzamento ottimizzate e utensili da taglio affilati. | Riduce al minimo la flessione delle pareti e migliora la precisione dimensionale. |
| Vibrazioni e vibrazioni dell'utensile | Ottimizza i parametri di lavorazione | Regolare la velocità del mandrino, l'innesto dell'utensile e la sporgenza dell'utensile. | Migliora la finitura superficiale e la stabilità della lavorazione. |
| Stress residuo | Applicare la lavorazione a fasi | Combinare le operazioni di sgrossatura, distensione quando necessario e finitura. | Riduce la deformazione e la distorsione dimensionale |
| Tolleranze strette | Rafforzare il controllo di qualità | Utilizzare la misurazione in corso di processo, strumenti calibrati e l'ispezione CMM. | Garantisce dimensioni uniformi e conformità alle specifiche. |
| Deformazione termica | Controllo della generazione di calore | Ottimizzare la velocità di taglio, l'applicazione del liquido di raffreddamento e l'evacuazione dei trucioli. | Riduce gli errori termici e migliora l'integrità della superficie. |
| Difficoltà di fissaggio del pezzo | Progettazione di attrezzature specializzate | Utilizzare ganasce morbide, dispositivi di aspirazione o supporti conformabili laddove appropriato. | Garantisce un posizionamento stabile riducendo al minimo la deformazione dovuta al serraggio. |
| Usura degli strumenti | Selezionare utensili da taglio adatti | Adattare la geometria e il materiale dell'utensile al pezzo in lavorazione e monitorare la durata dell'utensile. | Mantiene la precisione della lavorazione e riduce i difetti legati agli utensili. |
| Geometrie complesse | Ottimizzazione dei percorsi utensile e delle sequenze di lavorazione | Utilizzare la simulazione CAM, la rimozione bilanciata del materiale e il taglio a fasi. | Migliora l'efficienza della lavorazione e riduce i rischi di deformazione. |
| Finitura superficiale scadente | Ottimizzazione delle operazioni di finitura | Utilizzare passaggi di finitura adeguati, utensili affilati e velocità di avanzamento appropriate. | Produce superfici più lisce e riduce le sbavature |
| Costi di produzione elevati | Migliorare la pianificazione dei processi | Applicare revisioni di progettazione per la producibilità, ridurre gli scarti e standardizzare i parametri collaudati. | Riduce i costi di rilavorazione e migliora la produttività. |
| Spessore della parete incoerente | Monitoraggio della rimozione del materiale | Utilizzare un'adeguata compensazione dell'utensile e ispezionare le sezioni critiche della parete durante la lavorazione. | Migliora la consistenza dello spessore delle pareti |
| Bassa resa produttiva | Implementare il monitoraggio dei processi | Monitoraggio dei parametri di lavorazione, delle condizioni dell'utensile e dei risultati dell'ispezione. | Individuare tempestivamente i problemi e aumentare l'affidabilità della produzione |
La lavorazione CNC di pareti sottili di successo dipende dall'equilibrio tra precisione, stabilità strutturale ed efficienza produttiva. Ciò si ottiene combinando parametri di taglio ottimizzati, sistemi di fissaggio specializzati, rimozione controllata del materiale e rigorosi controlli.
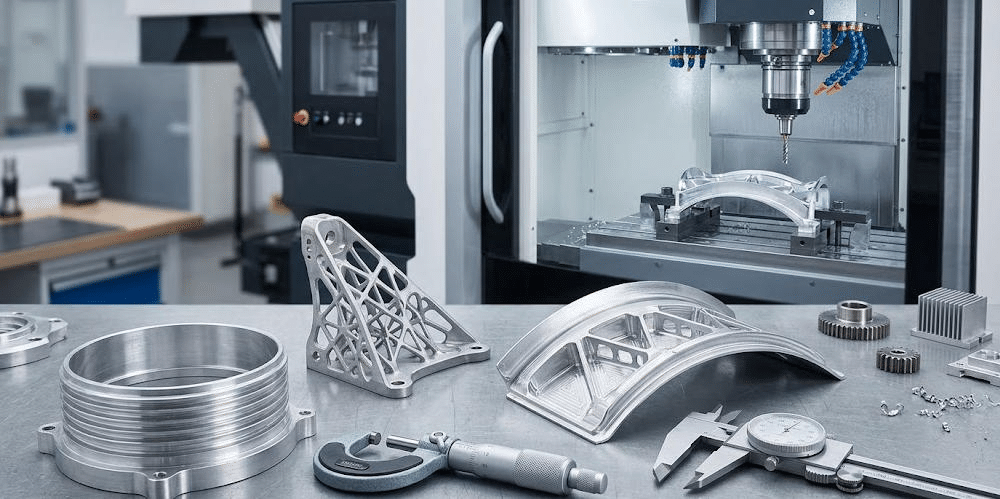
Sintesi
La produzione di componenti CNC a parete sottile richiede un controllo preciso delle forze di lavorazione, delle condizioni termiche, del fissaggio del pezzo, della selezione degli utensili e dell'asportazione del materiale. Poiché questi componenti non presentano un'elevata rigidità, sono soggetti a flessioni, vibrazioni, stress termico, tensioni residue e imprecisioni dimensionali.
Per superare queste sfide, è necessario un mix di buone scelte ingegneristiche e piani di lavorazione intelligenti. Servono anche attrezzature affidabili e un sistema di qualità su cui poter fare affidamento. Se il pezzo in lavorazione rimane rigido, il calore è controllato, l'asportazione del materiale è bilanciata e le dimensioni vengono verificate durante l'intero ciclo di lavorazione, i produttori possono aumentare la precisione, migliorare la uniformità e ridurre il costo totale effettivo della lavorazione CNC di pareti sottili.
Per le aziende che cercano un produttore affidabile di componenti CNC, è importante valutare non solo le attrezzature di lavorazione a disposizione, ma anche l'esperienza maturata con geometrie a parete sottile. È fondamentale informarsi anche sulle competenze del produttore nella realizzazione di dispositivi di fissaggio robusti, nell'ottimizzazione delle fasi di lavorazione e nell'esecuzione di accurate verifiche dimensionali. Un produttore competente è in grado di trasformare disegni complessi di componenti a parete sottile in pezzi CNC personalizzati di alta qualità , che rispettano specifiche rigorose e offrono prestazioni eccellenti anche in condizioni di elevata richiesta.