Come ottenere tolleranze ristrette nei pezzi lavorati con macchine CNC?
Nell'industria manifatturiera, il raggiungimento di tolleranze ristrette è fondamentale per garantire le prestazioni, l'affidabilità e l'intercambiabilità dei componenti di precisione. I settori aerospaziale, automobilistico, dei dispositivi medici e dell'elettronica si affidano alla lavorazione CNC per garantire standard dimensionali rigorosi. Naturalmente, tolleranze ristrette consentono ai componenti lavorati a CNC di adattarsi perfettamente, riducendo significativamente la probabilità di guasti meccanici e garantendo una qualità uniforme del prodotto.
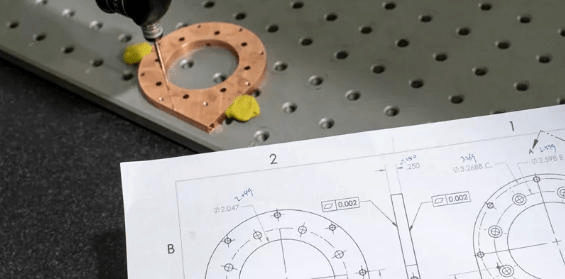
Sommario
Comprendere le tolleranze ristrette nella lavorazione CNC
Le tolleranze ristrette indicano i limiti estremamente stringenti delle regole che governano la variazione dimensionale consentita di un componente lavorato. Tali tolleranze nella lavorazione CNC sono solitamente misurate in micron o millesimi di pollice. Per raggiungere il livello di precisione desiderato, è necessario disporre di una macchina CNC altamente sofisticata, dotata di utensili di alta qualità e di una solida conoscenza dei processi operativi.
In genere, le tolleranze nelle lavorazioni CNC dei pezzi vanno da ±0.005 pollici per le operazioni di formatura convenzionali a valori molto più ristretti, pari a ±0.0005 pollici o inferiori, per applicazioni che richiedono estrema precisione. Quanto più stringenti sono i requisiti di tolleranza, tanto più complesso diventa il processo di lavorazione: anche le minime variazioni di temperatura, usura dell'utensile o calibrazione della macchina possono alterare in modo significativo le dimensioni finali del pezzo.
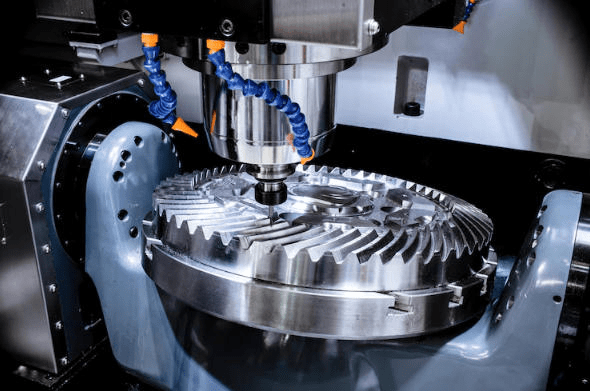
fattori tche influenzano le tolleranze ristrette nelle parti lavorate a CNC
| Fattore | Descrizione | Impatto sulle tolleranze ristrette |
| Precisione e rigidità della macchina | La stabilità strutturale, la precisione di posizionamento e la rigidità delle macchine CNC determinano la precisione con cui gli utensili da taglio si muovono lungo i percorsi programmati. Le macchine di fascia alta spesso includono compensazione termica e sistemi di feedback ad alta risoluzione. | Una scarsa rigidità della macchina o errori di posizionamento possono causare deviazioni dimensionali, vibrazioni e un'accuratezza dei pezzi non uniforme. |
| Qualità e usura degli utensili da taglio | Il materiale, il rivestimento, la geometria e le condizioni degli utensili da taglio influenzano la pulizia e la precisione con cui il materiale viene rimosso durante la lavorazione. | Gli utensili usurati o di bassa qualità possono causare deviazioni dimensionali, una finitura superficiale scadente e tolleranze incoerenti nel tempo. |
| Proprietà dei materiali | Materiali diversi presentano caratteristiche di durezza, elasticità e dilatazione termica variabili, che influenzano la lavorabilità e la stabilità dimensionale. | I materiali difficili da lavorare possono aumentare le forze di taglio e la flessione dell'utensile, rendendo più difficile il mantenimento di tolleranze ristrette. |
| Parametri di lavorazione | Parametri come la velocità di taglio, la velocità di avanzamento e la profondità di taglio determinano le forze di taglio, la generazione di calore e la formazione dei trucioli durante la lavorazione. | Parametri non corretti possono causare flessione dell'utensile, surriscaldamento o vibrazioni, tutti fattori che riducono la precisione dimensionale. |
| Fissaggio e bloccaggio del pezzo | Le attrezzature e i sistemi di bloccaggio fissano il pezzo in lavorazione durante la lavorazione stessa, impedendone movimenti o deformazioni. | Un sistema di fissaggio inadeguato può causare spostamenti o deformazioni dei pezzi, con conseguenti dimensioni imprecise. |
| Effetti termici | Il calore generato durante la lavorazione può causare l'espansione sia dei componenti della macchina che del materiale del pezzo in lavorazione. | La dilatazione termica può causare variazioni dimensionali dell'ordine dei micrometri, che influiscono sulla precisione delle tolleranze. |
| Condizioni ambientali | Le fluttuazioni di temperatura, l'umidità e le vibrazioni nell'ambiente di lavorazione possono influenzare la precisione della lavorazione. | Gli ambienti non controllati possono causare deriva della macchina e variazioni dimensionali nei componenti di precisione. |
| Strategia di programmazione e di percorso utensile | La programmazione CNC determina il movimento dell'utensile, la sequenza di lavorazione e l'interazione dell'utensile con il pezzo in lavorazione. | Percorsi utensile mal ottimizzati possono aumentare le forze di taglio e le vibrazioni, con conseguente riduzione della precisione. |
| Sistemi di misurazione e ispezione | Strumenti di misurazione di precisione e sistemi di sonda in-process verificano le dimensioni dei pezzi. | Un'ispezione accurata garantisce che le deviazioni vengano rilevate tempestivamente e che si possano apportare le correzioni necessarie per mantenere le tolleranze. |
| Abilità dell'operatore e controllo del processo | Operatori qualificati monitorano le condizioni di lavorazione, regolano i parametri e garantiscono la corretta manutenzione delle apparecchiature. | Un controllo di processo inadeguato o una supervisione insufficiente da parte dell'operatore possono far sì che piccoli errori si accumulino e superino i limiti di tolleranza. |
Le SStrategie per ottenere tolleranze ristrette nei pezzi lavorati con macchine CNC
Mantenere tolleranze ristrette nella lavorazione CNC dei componenti non significa solo utilizzare macchine con funzionalità avanzate; piuttosto, implica una combinazione di tecniche di lavorazione all'avanguardia, utensili adeguati, controllo del processo e sistemi di misurazione precisi.
1. AltapMacchine CNC di precisione
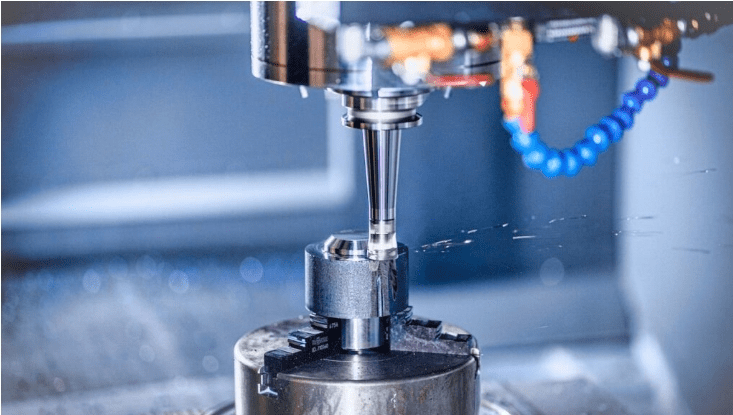
Una delle tecniche fondamentali per ottenere tolleranze ristrette è l'impiego di macchinari CNC di alta precisione, caratterizzati da una comprovata robustezza. A tal fine, la nuova generazione di centri di lavoro CNC è progettata con telai di supporto solidi, mandrini resistenti e di altissima precisione e sistemi CNC ad alta velocità che garantiscono un posizionamento preciso degli utensili da taglio.
Spesso viene integrato un encoder ad alta risoluzione e il sistema di compensazione termica dispone di funzioni di calibrazione automatica. Grazie a questa tecnologia, è possibile ridurre gli errori di posizionamento e mantenere la precisione anche durante lavorazioni prolungate. La manutenzione regolare delle macchine e la loro calibrazione garantiscono che la macchina operi con precisione entro limiti di tolleranza accurati.
2. Ottimizzazione del Cpronunciando Parametri
La selezione e l'ottimizzazione dei parametri di taglio entro un intervallo che favorisca la precisione dimensionale sono cruciali. Nello specifico, la velocità di taglio, la velocità di avanzamento e la profondità di taglio determinano le forze di taglio che contrastano la flessione dell'utensile e la generazione di calore durante la lavorazione.
Nella produzione di componenti di alta precisione, forze elevate possono provocare un'usura eccessiva e una deformazione del pezzo, con conseguenti maggiori variazioni dimensionali. È necessario definire intervalli di parametri accettabili per le proprietà di taglio al fine di mantenere un livello adeguato di stabilità durante il processo e ridurre al minimo le vibrazioni di chatter. Prima dell'inizio della produzione, l'utilizzo di software di simulazione del taglio e la razionalità del processo consentiranno di individuare le condizioni di taglio più efficienti.
3. SelezionaING AltaqUtensili da taglio universali
La scelta degli utensili da taglio è fondamentale quando si tratta di tolleranze ristrette. Gli utensili realizzati con i materiali più recenti, inclusi i materiali in carburo o ibridi, offrono una maggiore resistenza all'usura e quindi una durata molto più lunga.
Nella lavorazione di alta precisione, gli utensili dovrebbero essere realizzati in modo da ridurre al minimo le forze in gioco, soprattutto nel caso degli utensili di finitura, al fine di ottenere una superficie il più liscia possibile. Monitorando l'usura degli utensili e sostituendo quelli usurati nei tempi previsti, è possibile ridurre la deriva dimensionale e aumentare la probabilità di ottenere una precisione di taglio costante.
4. Implementazione del fissaggio rigido dei pezzi
Nei pezzi rigidi, durante la lavorazione, si crea sempre una sorta di resistenza per evitare spostamenti o deformazioni. Se, dopo diversi secondi, il pezzo si sposta anche solo di una parte del taglio, si possono verificare errori dimensionali che superano i limiti di tolleranza. Per sfruttare al meglio la forza e ridurre le deformazioni, sia le maschere di precisione che i sistemi di bloccaggio sono progettati con un sistema di fissaggio personalizzato per tenere saldamente il pezzo. Nella quasi totalità dei casi, i pezzi pesanti o di alta precisione richiedono questo tipo di attrezzatura. Un'attrezzatura efficace mantiene il pezzo posizionato con precisione rispetto all'utensile di taglio.
5. Gestione degli effetti termici durante la lavorazione
Un aumento della temperatura durante un processo di taglio rende la lavorazione più complessa e potrebbe anche influire sulla precisione dimensionale del pezzo in presenza di tolleranze ristrette.
Una gestione termica efficace include la nebulizzazione di liquido refrigerante, il controllo della velocità di taglio e il mantenimento di temperature ambientali costanti nell'impianto di lavorazione. Le macchine CNC di ultima generazione possono persino essere dotate di sistemi di compensazione termica che compensano automaticamente gli errori di posizionamento derivanti dalla dilatazione termica associata alla temperatura.
6. Applicazione Multi-sStrategie di lavorazione step
Un'altra tecnica importante per ottenere tolleranze ristrette è suddividere il processo di lavorazione in più fasi. La sgrossatura rimuove rapidamente la maggior parte del materiale, mentre le operazioni di semifinitura e finitura affinano le dimensioni per soddisfare i requisiti di tolleranza.
Lasciando una piccola quantità di materiale per la passata di finitura finale, i produttori possono ottenere una maggiore precisione dimensionale e una migliore qualità della superficie. Le operazioni di finitura spesso utilizzano parametri di taglio più leggeri e utensili specializzati per ridurre al minimo la flessione e le vibrazioni dell'utensile.
7. Ucantare Sistemi avanzati di misurazione e ispezione
La misurazione e l'ispezione precise sono componenti fondamentali della lavorazione CNC ad alta tolleranza . I produttori utilizzano strumenti metrologici avanzati per verificare che i pezzi lavorati con macchine CNC soddisfino le specifiche richieste.
| Metodo di misurazione/ispezione | Descrizione | Ruolo nel raggiungimento di tolleranze ristrette |
| Macchina di misura a coordinate (CMM) | Un dispositivo di ispezione di precisione che utilizza una sonda per misurare la geometria di un componente e confrontarla con il progetto CAD. | Garantisce una verifica dimensionale estremamente precisa per geometrie complesse e caratteristiche con tolleranze critiche. |
| Sistemi di misurazione ottica | Sistemi di ispezione senza contatto che utilizzano telecamere, laser o sensori ottici per misurare le dimensioni dei pezzi e le caratteristiche superficiali. | Ideale per componenti delicati o di piccole dimensioni, dove la misurazione manuale potrebbe causare deformazioni o errori di misurazione. |
| Tecnologia di scansione laser | Utilizza raggi laser per acquisire migliaia di punti di misurazione sulla superficie di un componente al fine di generare un modello digitale 3D. | Consente un'analisi dimensionale rapida e dettagliata di componenti complessi lavorati con macchine CNC. |
| Sistemi di sondaggio in corso di processo | Sonde integrate direttamente nelle macchine CNC che misurano le caratteristiche dei pezzi durante il processo di lavorazione. | Consente la regolazione in tempo reale dei parametri di lavorazione, contribuendo a mantenere tolleranze costanti. |
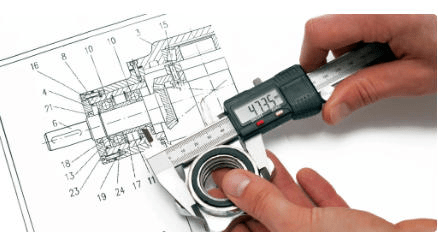
| Calibri e micrometri digitali | Strumenti di misura manuali di precisione utilizzati per misurare le dimensioni esterne, interne e di profondità dei componenti lavorati. | Utile per la rapida verifica delle dimensioni critiche durante la produzione o l'allestimento. |
| Tester di rugosità superficiale | Strumenti utilizzati per misurare la finitura superficiale dei componenti lavorati mediante l'analisi delle variazioni microscopiche della superficie. | Garantisce che la qualità della superficie soddisfi le specifiche richieste che possono influire sulle prestazioni del componente e sulla tolleranza di accoppiamento. |
| Blocchetti di riscontro e calibri di precisione | Strumenti di riferimento standardizzati utilizzati per verificare l'accuratezza dimensionale e calibrare gli strumenti di misura. | Contribuisce a mantenere la precisione delle misurazioni e garantisce la coerenza tra i vari processi di ispezione. |
| Controllo statistico del processo (SPC) | Un metodo di controllo qualità che utilizza dati statistici per monitorare i processi produttivi e individuare eventuali variazioni. | Consente di individuare tempestivamente tendenze e deviazioni, aiutando i produttori a mantenere un controllo rigoroso delle tolleranze durante le diverse fasi di produzione. |
8. Ottimizzazione della programmazione CNC e del controllo del percorso utensile
Una programmazione CNC accurata e percorsi utensile ottimizzati contribuiscono in modo significativo al controllo delle tolleranze. I moderni software CAM consentono agli ingegneri di simulare le operazioni di lavorazione e perfezionare i percorsi utensile prima dell'inizio della produzione.
Strategie di programmazione avanzate riducono i movimenti improvvisi dell'utensile, mantengono un impegno di taglio costante e minimizzano le vibrazioni. Percorsi utensile fluidi e un'accelerazione controllata migliorano la stabilità della lavorazione e riducono le variazioni dimensionali.
Considerazioni di progettazione per componenti lavorati a CNC con tolleranze ristrette
La progettazione di componenti per lavorazioni CNC con tolleranze ristrette richiede un'attenta pianificazione e collaborazione tra progettisti e specialisti di produzione. Pertanto, tolleranze ristrette possono essere necessarie per garantire precisione, prestazioni e affidabilità, ma se stabilite in modo avventato dal punto di vista produttivo, risulteranno costose e renderanno la fabbricazione più complessa. Sono quindi necessarie strategie di progettazione efficaci per coordinare i requisiti di precisione con un'efficiente lavorazione, in modo da ottenere un componente perfettamente preciso ma non eccessivamente costoso.
1. Semplificazione della geometria delle parti
Le geometrie complesse rendono più delicata la questione del mantenimento di tolleranze ristrette nei pezzi lavorati: forme con cavità profonde, pareti sottili, angoli interni acuti e contorni complessi producono pezzi che richiedono utensili o frese avanzate per un numero sempre maggiore di operazioni.
La progettazione di geometrie dei componenti più semplici migliora la stabilità e la precisione della lavorazione. La semplificazione degli angoli interni con un raggio comune anziché con angoli retti acuti, mantenendo una profondità ridotta per evitare cavità superflue e riducendo la complessità delle geometrie, preserva la precisione e il controllo meccanico, semplificando al contempo le operazioni di lavorazione.
2. Selezione dei materiali appropriati
Tra gli aspetti più importanti per ottenere tolleranze ristrette nella lavorazione CNC c'è la selezione del materiale . L'idealizzazione e l'analisi sono diverse per ogni materiale, e ognuno di essi deve offrire una grande varietà di processi, soprattutto per quanto riguarda durezza, dilatazione termica e lavorabilità.
I materiali che si riscaldano male o che richiedono una forza eccessiva per l'impostazione della forza distorcono le loro dimensioni, oltre a causare un'usura eccessiva dell'utensile. Sembrerebbe quindi che in questi casi sia fondamentale considerare materiali con buona lavorabilità e caratteristiche termiche stabili. Tra le altre funzioni, i materiali giusti contribuiscono al corretto controllo della consistenza della superficie lavorata.
3. Progettazione per un corretto fissaggio e serraggio
Per una migliore stabilità della lavorazione, è fondamentale considerare la correttezza del posizionamento del pezzo. Un eventuale slittamento (o una possibile deformazione dovuta a un serraggio insufficiente fin dall'inizio), durante la lavorazione di qualsiasi componente, potrebbe introdurre delle incongruenze.
È quindi importante che i progettisti creino geometrie che consentano un fissaggio del pezzo comodo ed efficace. Quando si presta la dovuta attenzione al processo di fissaggio fin dalle prime fasi di progettazione, i componenti lavorati rimarranno saldamente ancorati al meccanismo.
4. Spessore della parete e stabilità strutturale
Le pareti sottili e le parti non supportate sono soggette a vibrazioni e deformazioni durante la lavorazione. Ciò può rendere difficile mantenere dimensioni precise e finiture superficiali uniformi.
La preoccupazione del progettista in questo caso è ottenere uno spessore della parete e un supporto strutturale adeguati, essendo lo spessore della parete un parametro sufficiente e l'unico punto di riferimento. Una distribuzione uniforme del materiale contribuisce significativamente ad aumentare la rigidità e la stabilità nelle condizioni di lavorazione.
5. Considerando le operazioni secondarie
In alcuni casi, il raggiungimento di tolleranze estremamente ristrette può richiedere processi di finitura secondari, come arrotondamento, levigatura o lappatura. I progettisti dovrebbero prevedere questi processi aggiuntivi già in fase di progettazione, in modo da avere a disposizione il materiale necessario per le rifiniture finali.
La pianificazione delle operazioni di lavorazione secondaria può aiutare i produttori a mantenere la precisione necessaria con un minor numero di passaggi nei loro flussi di lavoro.
6. Collaborazione con gli ingegneri di produzione
Per i progettisti diventa fondamentale collaborare a stretto contatto con il gruppo di produzione CNC al fine di facilitare la produzione di pezzi con tolleranze ristrette. Gli ingegneri di produzione hanno fornito un feedback utile su lavorazioni meccaniche, vincoli relativi a dispositivi e utensili, strategie di tolleranza economicamente vantaggiose e così via.
Durante le prime fasi di progettazione, grazie alla comunicazione costante, è possibile individuare potenziali problemi di produzione prima ancora che la produzione abbia inizio. In questo modo, grazie a una collaborazione costruttiva, il progetto finale potrà soddisfare le specifiche funzionali e le caratteristiche di lavorazione richieste.
Sintesi
Il raggiungimento di tolleranze ristrette nella lavorazione CNC di componenti richiede un approccio completo, che includa attrezzature di alta gamma, processi di lavorazione ottimizzati, utensili adeguati e metodi di misurazione precisi. Pertanto, la lavorabilità del componente deve essere considerata in combinazione con la stabilità della macchina, le caratteristiche del materiale, i parametri di taglio e il controllo della pulizia per garantire componenti CNC di alta precisione.
Dare risalto agli aspetti progettuali, attraverso la collaborazione tecnica tra i team di progettazione e produzione, consente di creare componenti CNC accurati con tolleranze ristrette in modo costante, affidabile ed economicamente vantaggioso, anche in ambienti di produzione di precisione altamente esigenti.