
Strategie di sbavatura per componenti lavorati con macchine CNC di precisione
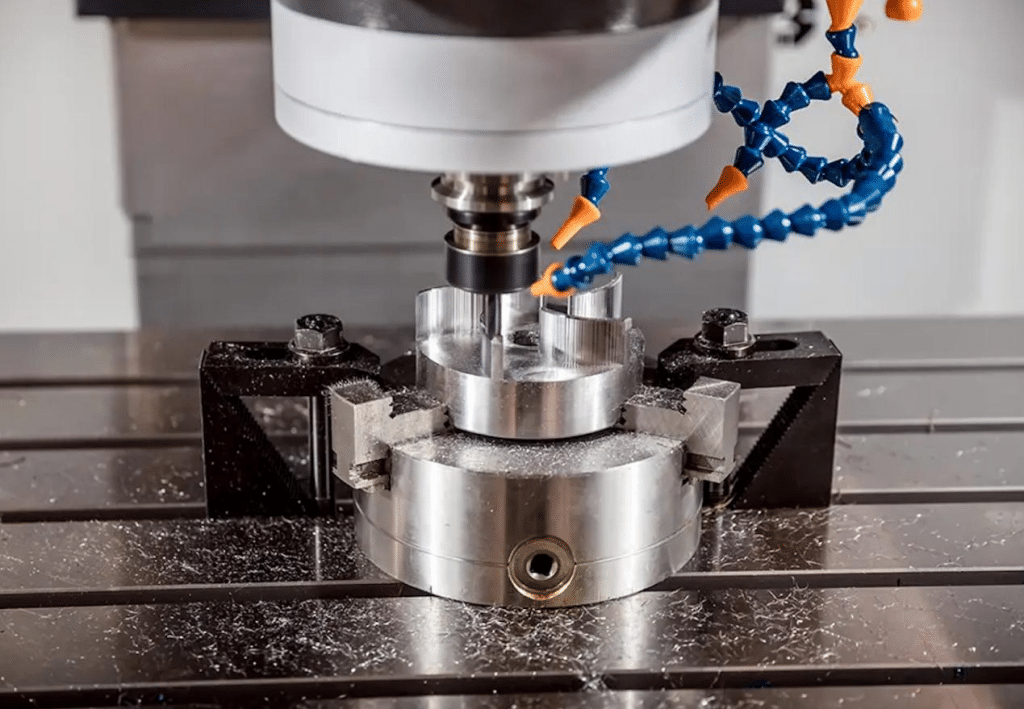
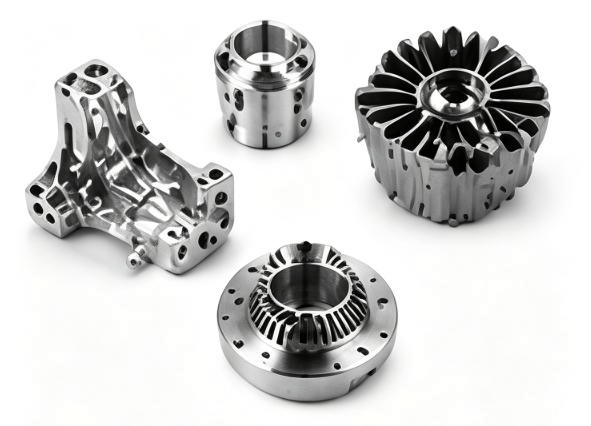
La lavorazione CNC di precisione viene utilizzata per realizzare componenti che richiedono tolleranze ristrette, geometrie complesse e superfici lisce. Tuttavia, processi di lavorazione come fresatura, foratura, tornitura e rettifica possono generare bave. Le bave sono piccole imperfezioni metalliche che si formano in prossimità di bordi, fori e superfici lavorate. Queste bave possono compromettere la precisione dimensionale, le prestazioni di assemblaggio, la sicurezza del prodotto e ridurre la qualità complessiva del componente.
La sbavatura è una fase di post-elaborazione. Elimina le sporgenze in eccesso e prepara i pezzi lavorati a CNC per la loro funzione. La scelta del metodo di sbavatura più adatto per i pezzi di precisione lavorati a CNC dipende dal materiale, dalla geometria del pezzo, dalle dimensioni delle bave, dalle tolleranze richieste, dal volume di produzione e dagli obiettivi di costo. Quando i produttori conoscono i metodi disponibili, possono mantenere una produzione più stabile e al contempo soddisfare requisiti stringenti.
Sommario
Che iSbavatura nella lavorazione CNC di precisione
La sbavatura consiste nella rimozione del materiale in eccesso che si forma durante la lavorazione. Le bave si formano spesso quando un utensile da taglio spinge, strappa o piega il metallo anziché tagliare un bordo netto. Si riscontrano frequentemente intorno ai fori, nei punti di giunzione dei passaggi, sulle pareti sottili, nelle fessure e lungo gli angoli vivi.
Nella lavorazione di precisione con macchine CNC , anche le bave più piccole possono causare problemi. Possono bloccare i componenti assemblati, danneggiare le guarnizioni, ostruire i percorsi dei fluidi, depositare detriti in aree sensibili o creare punti di stress. Questo è un aspetto importante nei settori aerospaziale, automobilistico, dei dispositivi medici e delle apparecchiature industriali, dove è fondamentale garantire prestazioni affidabili.
La sbavatura generale può essere più grossolana, ma le lavorazioni di precisione richiedono un controllo più rigoroso. L'obiettivo non è solo rimuovere le bave, ma anche mantenere le dimensioni dichiarate, la forma del bordo, la finitura superficiale e le caratteristiche funzionali che il pezzo deve avere.
Metodi comuni di sbavatura per componenti lavorati con macchine CNC di precisione
I diversi metodi di sbavatura offrono diversi livelli di precisione, automazione, qualità superficiale ed efficienza in termini di costi. I produttori dovrebbero scegliere un processo in base alle caratteristiche del pezzo, piuttosto che affidarsi a un'unica tecnica per ogni applicazione.
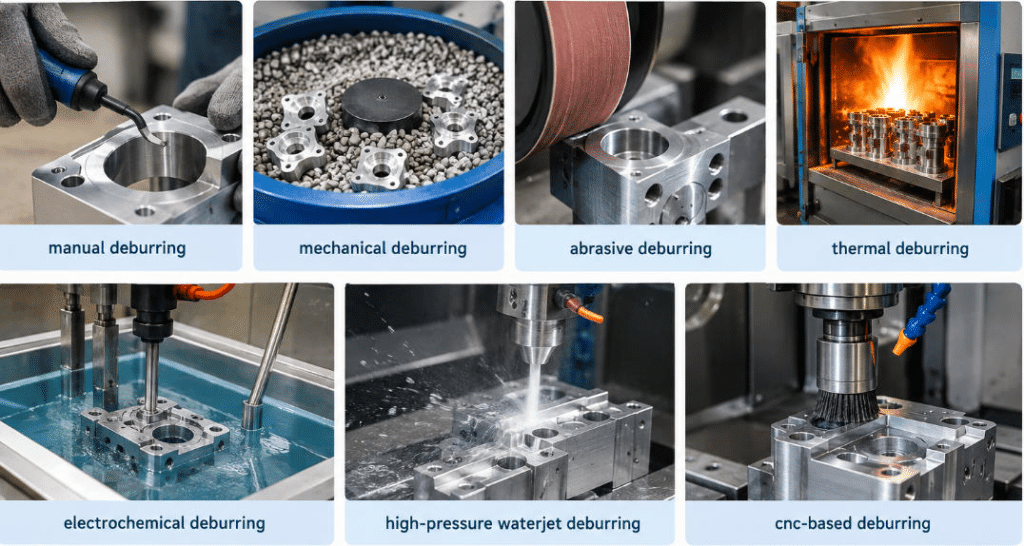
1. Sbavatura manuale
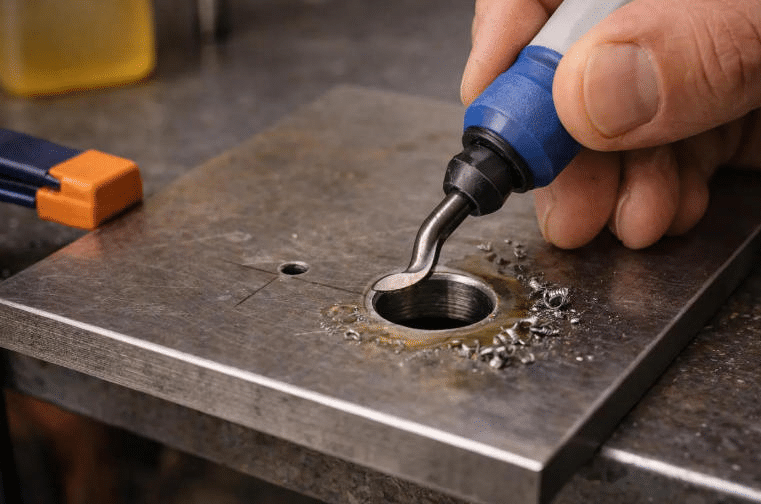
La sbavatura manuale si effettua con utensili manuali come lame per sbavatura, lime, raschietti, tamponi abrasivi e spazzole specifiche per questo scopo. L'obiettivo è rimuovere le bave dai pezzi lavorati.
È possibile controllare la quantità di metallo asportato. Questo rende il lavoro manuale adatto a prototipi, piccole serie e componenti con caratteristiche delicate. Permette inoltre agli operatori di pulire punti difficilmente raggiungibili dalle macchine.
Lo svantaggio è che il risultato dipende dall'operatore. Una forza eccessiva o un movimento irregolare possono intaccare i bordi, alterare le dimensioni o rendere gli smussi irregolari. Se i pezzi presentano molti fori o forme complesse, i tempi di lavorazione possono aumentare rapidamente.
La sbavatura manuale è più efficace quando le dimensioni dei lotti sono ridotte. È particolarmente indicata quando i punti di sbavatura sono facilmente accessibili. È utile anche quando sono necessari cambi rapidi e la massima produttività non è una priorità.
2. Sbavatura meccanica
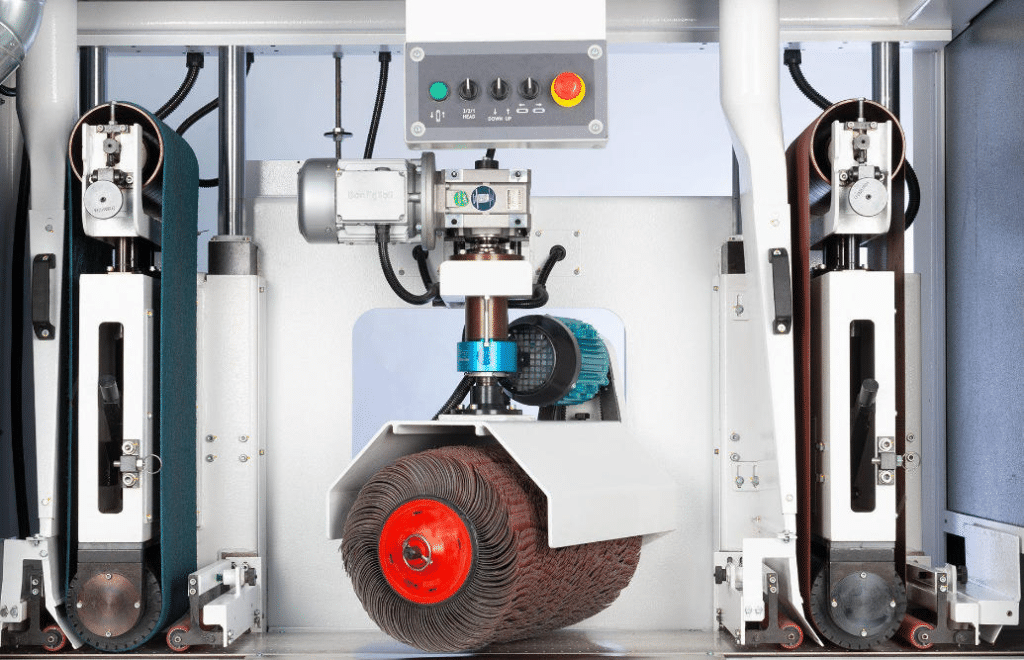
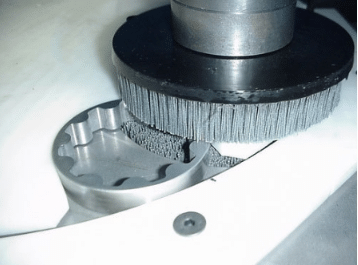
La sbavatura meccanica si basa sull'utilizzo di macchine e utensili per rimuovere le bave. Le configurazioni tipiche includono unità di finitura vibrante, sistemi di burattatura, testine a spazzole rotanti, nastri abrasivi e macchine sbavatrici specifiche. Tutti questi sistemi utilizzano un contatto meccanico programmato per levigare i bordi.
Nei processi di vibrazione e burattatura, i pezzi vengono mossi insieme mediante materiali abrasivi. Nel tempo, i bordi si arrotondano in modo controllato e la finitura superficiale diventa più uniforme. Le spazzole rotanti e altri utensili sagomati possono concentrarsi su superfici specifiche o su zone dei bordi più difficili da raggiungere.
Questo approccio è adatto a produzioni di medio-alto volume. È ideale anche quando diverse parti richiedono la stessa finitura dei bordi. Permette di ridurre il lavoro manuale e di velocizzare l'intero processo.
Tuttavia, la scelta richiede attenzione. Le bave in piccoli fori e canali interni stretti possono essere difficili da eliminare senza intaccare le superfici che si desidera mantenere inalterate. Anche le parti sottili e delicate possono essere a rischio. Dopo la lavorazione, potrebbe essere necessario un passaggio di pulizia per rimuovere i residui abrasivi e le particelle fini.
3. Sbavatura abrasiva
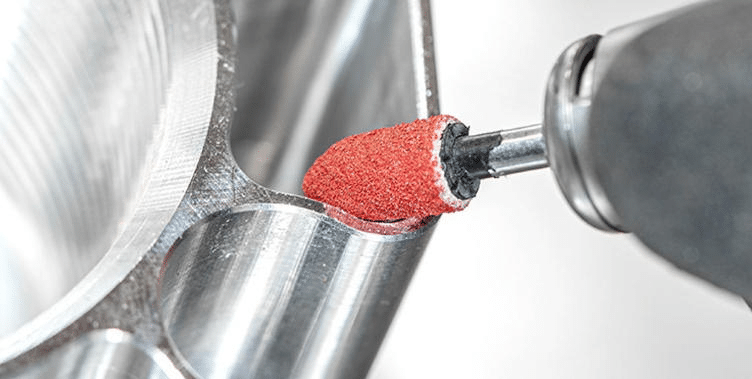
La sbavatura abrasiva rimuove le bave utilizzando utensili da taglio abrasivi. Esempi includono mole abrasive, nastri abrasivi, utensili per la levigatura e pietre abrasive.
Questa opzione tende a funzionare bene per bave più grandi e bordi esterni taglienti. Può essere utilizzata anche quando è necessario un ulteriore passaggio di finitura su una superficie. Scegliendo l'abrasivo e la granulometria giusti, è possibile regolare l'aggressività del taglio. Ciò aiuta a raggiungere il bordo e la finitura desiderati.
La sbavatura abrasiva viene utilizzata per acciaio, acciaio inossidabile, alluminio e altri materiali lavorabili. Può anche rimuovere piccoli segni superficiali che rimangono dopo la lavorazione.
Il problema fondamentale è la quantità di materiale asportato. Un'azione eccessiva può creare una smussatura indesiderata. Può anche arrotondare i bordi più del consentito o assottigliare pezzi con pareti sottili. Per le lavorazioni CNC di precisione, è necessario un controllo preciso della pressione dell'utensile, del tempo di lavorazione, della scelta dell'abrasivo e delle fasi di ispezione.
4. Sbavatura termica
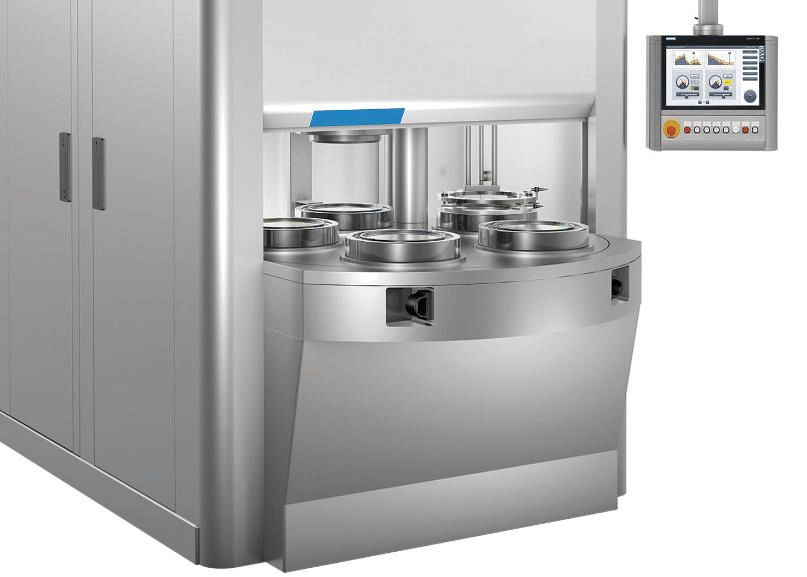
La sbavatura termica, talvolta chiamata metodo a energia termica, rimuove le piccole bave mediante una rapida combustione in una camera. Il calore generato contribuisce a ossidare o rimuovere le piccole bave. Con un controllo adeguato, il corpo metallico principale rimane sostanzialmente inalterato.
Un vantaggio fondamentale è la possibilità di accedere alle bave all'interno di spazi complessi. Può essere utilizzato in passaggi interni, in corrispondenza di fori intersecanti e in aree difficilmente raggiungibili con altri utensili. Per questo motivo, viene spesso impiegato su componenti idraulici, parti di sistemi di alimentazione, corpi valvola e altri componenti di precisione con forme interne complesse.
La sbavatura termica richiede in genere attrezzature specifiche e un controllo rigoroso durante il processo. È necessario verificare l'aderenza del materiale, la forma del pezzo, la finitura superficiale attuale e la possibilità che si verifichino ossidazione o altre alterazioni termiche. Successivamente, potrebbe essere necessario un secondo passaggio di pulizia o un trattamento di protezione dalla corrosione.
La sbavatura termica è spesso la soluzione più indicata quando gli utensili di sbavatura standard non riescono a rimuovere le bave interne in modo affidabile. Funziona inoltre al meglio quando la progettazione del pezzo si adatta al metodo basato sul calore.
5. Sbavatura elettrochimica
La sbavatura elettrochimica rimuove il materiale conduttivo mediante una reazione elettrochimica costante. Il pezzo in lavorazione viene collegato a un circuito elettrico. Un utensile appositamente progettato e un elettrolita guidano la rimozione verso la zona di bava da trattare.
Poiché questo metodo non si basa sulle normali forze di taglio, è in grado di eliminare le bave anche in punti difficilmente raggiungibili. Contribuisce inoltre a ridurre le sollecitazioni meccaniche sul pezzo. Questo approccio è particolarmente adatto per fori intersecanti, percorsi interni complessi e componenti in cui è fondamentale mantenere una precisione costante nella rimozione delle bave.
La sbavatura elettrochimica viene spesso utilizzata per l'acciaio inossidabile, le leghe di acciaio e altri materiali conduttori di elettricità. I risultati dipendono dalla conduttività, dalla compatibilità dell'elettrolita, dal design dell'utensile o dell'elettrodo e dalla posizione della bava.
Gli svantaggi sono legati ai costi di installazione, alle attrezzature necessarie, alla gestione degli elettroliti e al rischio di rimuovere materiale non previsto. Potrebbe essere necessario risciacquare, asciugare e trattare la corrosione al termine del lavoro.
6. Sbavatura con getto d'acqua ad alta pressione
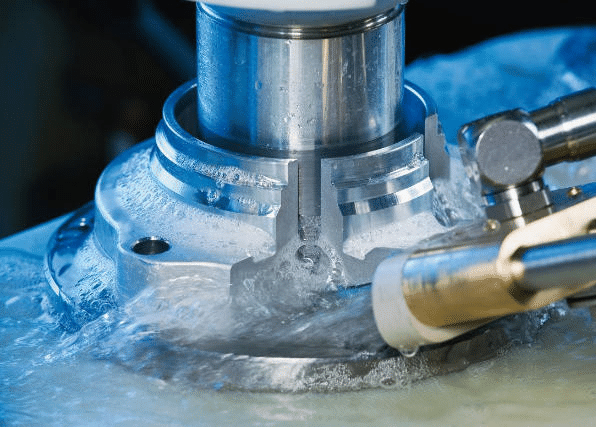
La sbavatura a getto d'acqua ad alta pressione utilizza un flusso d'acqua pressurizzato per rimuovere le bave e i residui di lavorazione. Alcuni sistemi miscelano acqua con materiale abrasivo. Altri sistemi utilizzano acqua pura, ma queste due opzioni non sono equivalenti nell'uso.
Questo approccio può contribuire a liberare i passaggi intersecanti, a rimuovere le bave più deboli e a espellere i trucioli da componenti complessi. È particolarmente utile quando la pulizia interna del componente è importante quanto la rimozione delle bave. Esempi includono sistemi idraulici, pneumatici e di movimentazione dei fluidi.
La sbavatura a getto d'acqua può ridurre il contatto diretto con il pezzo in lavorazione. Tuttavia, i risultati dipendono dallo spessore delle bave, dal materiale, dall'accesso all'ugello, dalla pressione dell'acqua e dall'angolo del getto. Le bave dure o spesse potrebbero richiedere un metodo diverso.
Le officine devono inoltre gestire l'umidità intrappolata, i problemi di corrosione e le fasi di asciugatura. Ciò è particolarmente importante per l'acciaio al carbonio e per i componenti con sottili canali interni.
7. Sbavatura a controllo numerico (CNC)
La sbavatura a controllo numerico (CNC) utilizza movimenti preimpostati della macchina e utensili specifici. A seconda della configurazione, può utilizzare utensili di smussatura, spazzole o frese per sbavatura per rimuovere autonomamente le bave.
Grazie alla possibilità di integrarlo in un piano di lavorazione CNC esistente, alcuni team possono sbavare fori e bordi senza dover spostare i pezzi in un'area separata. Ciò può ridurre i tempi di movimentazione, garantire risultati ripetibili e semplificare le fasi di produzione.
La sbavatura CNC funziona al meglio quando i punti di bava sono noti e la forma del pezzo rimane invariata da una lavorazione all'altra. In tal caso, il programma può indirizzare l'utensile verso i bordi corretti, formare uno smusso uniforme e mantenere una condizione del bordo pressoché identica tra i diversi lotti.
Tuttavia, non funziona da solo. La configurazione deve consentire l'inserimento dell'utensile, il percorso utensile deve essere programmato correttamente e le impostazioni di taglio richiedono attenzione. Le bave possono variare con l'usura degli utensili, con il comportamento del materiale del pezzo e con il variare delle condizioni di taglio. Per questo motivo, sono comunque necessari dei controlli.
Per una produzione rapida e ad alto volume, può essere utile eseguire la sbavatura come parte della principale fase di lavorazione CNC. Ciò può ridurre i costi aggiuntivi di movimentazione e di seconda passata.
Confronto tra metodi di sbavatura
Il seguente schema riassume le principali differenze tra i metodi di sbavatura più comuni per i pezzi lavorati con macchine CNC di precisione.
| Metodo di sbavatura | Principio di funzionamento | Vantaggi | Svantaggi | Le Applicazioni |
| Sbavatura manuale | Utilizza utensili manuali, lime, raschietti e spazzole per rimuovere le sbavature | Flessibile, basso costo delle attrezzature, adatto a dettagli complessi | Lavoro ad alta intensità e dipendente dall'abilità dell'operatore | Prototipi, piccole serie, bordi di precisione |
| Sbavatura meccanica | Utilizza la finitura vibratoria, la burattatura, le spazzole rotanti o macchine dedicate. | Efficiente, ripetibile, adatto alla lavorazione in batch | Potrebbe danneggiare elementi delicati o alterare le dimensioni dei bordi. | Alloggiamenti, staffe e componenti metallici in alluminio. |
| Sbavatura abrasiva | Utilizza nastri abrasivi, mole, pietre o tamponi per rimuovere il materiale in eccesso. | Efficace su bave più grandi e bordi esterni; Migliora la finitura superficiale CNC | Rischio di eccessiva rimozione di materiale e danni alla superficie. | Lamiere lavorate, parti in acciaio, bordi esterni |
| Sbavatura termica | Utilizza energia termica controllata per rimuovere piccole bave, comprese quelle presenti nei condotti interni. | Raggiunge geometrie interne complesse e fori intersecanti | Costo elevato delle attrezzature; richiede la compatibilità dei materiali e dei processi | Collettori idraulici, corpi valvola, componenti del sistema di alimentazione |
| Sburrina elettrochimicag | Utilizza una reazione elettrochimica controllata per dissolvere le bave sui materiali conduttivi | Minimo stress meccanico; efficace per le bave difficili da raggiungere | Richiede attrezzature, dispositivi e gestione degli elettroliti specializzati. | Parti metalliche di precisione, fori intersecanti, canali interni |
| Sbavatura con getto d'acqua ad alta pressione | Utilizza un getto d'acqua ad alta pressione per rimuovere le bave e i residui di lavorazione. | Aiuta a pulire i passaggi interni e riduce il contatto diretto con gli utensili | Meno efficace su bave saldamente attaccate o pesanti | Componenti idraulici, canali per fluidi, parti pneumatiche |
| Sbavatura a controllo numerico (CNC) | Utilizza movimenti CNC programmati e frese o spazzole specializzate. | Elevata ripetibilità, automazione, riduzione della movimentazione dei pezzi. | Richiede programmazione, strumenti adeguati e accesso agli strumenti. | Componenti lavorati a CNC di precisione in grandi volumi |
Fattori chiave da considerare per Selezione di un metodo di sbavatura
Tipo di materiale e durezza
Il materiale che si taglia ha un grande impatto sulla formazione delle bave e sulla difficoltà di eliminarle. L'alluminio è più morbido, quindi i bordi possono risultare arrotondati o smussati. L'acciaio inossidabile può generare bave più dure, resistenti alla rimozione, che possono peggiorare con l'incrudimento. Gli acciai temprati e i componenti in titanio spesso richiedono utensili specifici o un controllo rigoroso del processo.
Prima di scegliere un metodo di sbavatura, le aziende dovrebbero valutare la durezza del materiale, la sua flessibilità, la sua reazione al calore e la possibilità che l'uso di sostanze chimiche possa causare problemi.
Dimensioni e posizione della bava
Le bave sui bordi esterni e aperti sono generalmente più facili da rimuovere rispetto a quelle in fori profondi, canali stretti o dove i passaggi si incrociano. Le bave piccole e leggere possono essere eliminate facilmente con una spazzola o con trattamenti elettrochimici. Le bave più grandi spesso richiedono prima il taglio o la molatura.
Individuare con precisione i punti in cui potrebbero formarsi delle bave durante la progettazione e la lavorazione aiuta il team a scegliere il metodo più appropriato. Contribuisce inoltre a ridurre costose rilavorazioni successive.
Tolleranze dimensionali e finitura superficiale
I componenti CNC di precisione presentano limiti dimensionali molto stringenti. Ciò include le aree di tenuta, le superfici di appoggio dei cuscinetti e le filettature, che devono rimanere entro le specifiche. Un processo di sbavatura aggressivo può alterare queste caratteristiche anche se la bava sembra scomparsa.
Il team dovrebbe quindi stabilire dei limiti per le rotture dei bordi, le dimensioni dello smusso, la rugosità e ciò che viene considerato un risultato accettabile per la rimozione delle bave. Dopodiché, l'ispezione dovrebbe confermare che il pezzo corrisponda ancora al disegno.
Volume e costo di produzione
Per prototipi e piccoli lotti, la sbavatura manuale può essere una buona soluzione. Per le lavorazioni ripetitive, l'automazione può ridurre i tempi di manodopera. Le opzioni termiche ed elettrochimiche possono comportare costi di installazione più elevati. Questi metodi sono più indicati quando la forma del pezzo e il volume di produzione giustificano il lavoro iniziale.
Nel calcolo del costo totale, includere macchinari, utensili, tempo dell'operatore, materiali di consumo, ispezione, pulizia ed eventuali scarti. Non considerare solo l'operazione diretta di sbavatura.
Geometria e accessibilità dei componenti
Le forme più complesse possono rallentare la rimozione delle bave. Ciò accade spesso quando i pezzi presentano pareti sottili, cavità profonde, fori ciechi o passaggi incrociati. Il processo deve raggiungere la bava evitando di danneggiare le parti circostanti.
In molte situazioni, la soluzione migliore è utilizzare più di un metodo di sbavatura. Ad esempio, si può utilizzare una macchina CNC per i bordi esterni, per poi ricorrere alla sbavatura elettrochimica o termica per eliminare le bave più interne e difficili da raggiungere.
Sintesi
- Sbavatura manuale è adatto per produzione a basso volume e bave localizzate.
- Mmetodi meccanici e basati su CNC sono spesso più efficienti per produzione ripetitiva.
- Sbavatura termica ed elettrochimica vale la pena considerarlo passaggi interni complessi che gli strumenti convenzionali non riescono a raggiungere.
- Metodi abrasivi funziona bene per bordi accessibili.
- Wsbavatura dell'aerogetto è particolarmente utile quando lavaggio per rimuovere i trucioli residui ghiaccio troppo caro importante.
Per i componenti lavorati con macchine CNC di precisione, verificare sempre che il processo selezionato rimuova le bave senza compromettere le tolleranze dimensionali, la finitura superficiale o le caratteristiche funzionali critiche.
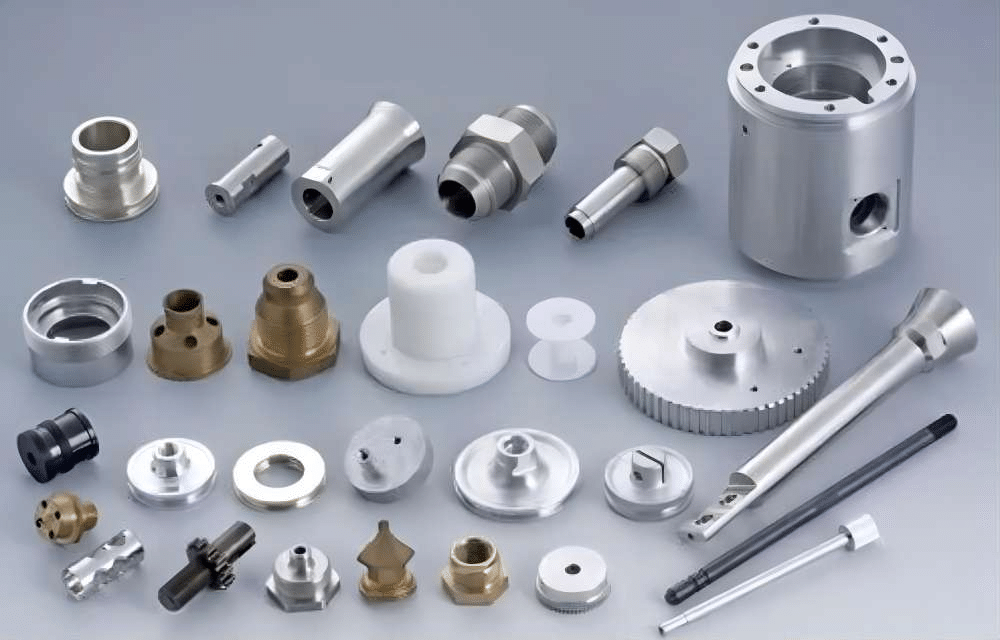
Sfide comuni nella sbavatura di precisione CNC
Sebbene la sbavatura migliori la qualità dei componenti, può introdurre nuove sfide produttive se il processo non è controllato correttamente.
| Sfida comune | Cause principali | Impatto sulla qualità delle parti | Soluzioni consigliate |
| Rimozione delle bave non uniforme | Variazioni nell'usura degli utensili, nei parametri di lavorazione o nella tecnica dell'operatore | Presenza di bave residue e qualità dei bordi non uniforme | Standardizzare le procedure di sbavatura e utilizzare strumenti automatizzati ove opportuno. |
| Sbavatura eccessiva | Pressione eccessiva dell'utensile, tempo di lavorazione eccessivo o azione abrasiva | Deviazioni dimensionali, smussature eccessive e bordi danneggiati | Controllare la rimozione del materiale e definire le dimensioni accettabili di rottura del bordo. |
| Bave difficili da raggiungere | Geometrie complesse, fori intersecanti, cavità profonde e passaggi stretti | Le bave residue possono ostruire il flusso o interferire con l'assemblaggio. | Utilizzare utensili di sbavatura interni specializzati, sbavatura termica o sbavatura elettrochimica. |
| Danni superficiali | Scelta errata dell'abrasivo, forza eccessiva o utensili inadatti | Graffi, superfici ruvide e danni alle caratteristiche funzionali | Seleziona strumenti compatibili e proteggi le superfici critiche |
| Difficoltà specifiche del materiale | Differenze in termini di durezza, duttilità, tenacità e sensibilità termica. | Rimozione inefficace delle bave o danneggiamento del pezzo in lavorazione. | Ottimizza il processo per ciascun materiale e convalida i parametri di lavorazione. |
| Tolleranze dimensionali strette | Sono ammesse modifiche minime a bordi, fori e dimensioni dei componenti. | Perdita di accuratezza dimensionale e potenziale scarto dei componenti | Utilizzare sbavatura CNC controllata, dispositivi di fissaggio di precisione e controllo dimensionale. |
| Elevati costi di manodopera e di elaborazione. | Finitura manuale, geometrie complesse e molteplici fasi di lavorazione. | Tempi di consegna più lunghi e minore efficienza produttiva. | Integrare la sbavatura nella lavorazione CNC o automatizzare le operazioni ripetitive |
| Trucioli residui e materiali abrasivi | Pulizia inadeguata dopo la sbavatura meccanica o abrasiva | Contaminazione, passaggi ostruiti e problemi di assemblaggio | Aggiungere adeguati controlli di risciacquo, lavaggio, asciugatura e pulizia |
| Risultati incoerenti tra i lotti | Modifiche alle condizioni degli utensili, ai lotti di materiale o alle impostazioni del processo | Variazioni nella qualità del prodotto e aumento delle rilavorazioni. | Monitorare i parametri di processo ed eseguire controlli di qualità regolari. |
| Difficoltà di ispezione | Bave nascoste e accesso limitato alle caratteristiche interne | Difetti non rilevati possono arrivare all'assemblaggio finale | Utilizzare lenti d'ingrandimento, endoscopi, ispezione ottica o strumenti di misurazione specializzati idonei. |
Una sbavatura efficace richiede un equilibrio tra la rimozione efficiente delle bave, la precisione dimensionale, l'integrità della superficie e l'efficienza produttiva. Per i componenti lavorati con macchine CNC di precisione, i produttori devono definire requisiti chiari per la qualità dei bordi, selezionare processi compatibili con il materiale e verificare le caratteristiche critiche attraverso procedure di ispezione appropriate.
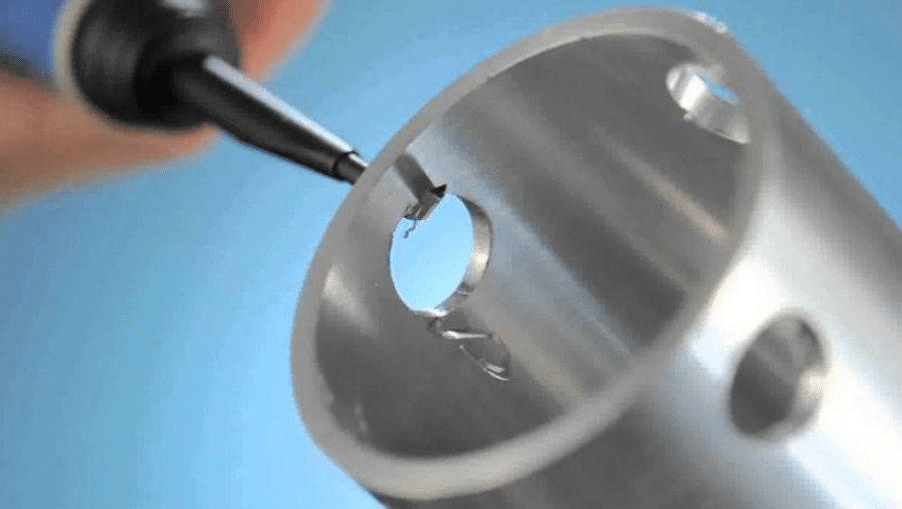
Come migliorare l'efficienza della sbavatura nella produzione CNC
Ridurre la formazione di bave durante la lavorazione
In genere, prevenire la formazione di grosse bave costa meno che pulirle in seguito. Utilizzare una velocità di taglio e un avanzamento adeguati. Scegliere anche la forma dell'utensile più adatta. Anche l'affilatura dell'utensile è importante. I percorsi di lavorazione e le opzioni di uscita influiscono anch'essi sulla qualità del tagliente.
Monitorare l'usura dell'utensile nel tempo. Prestare attenzione al comportamento del materiale del pezzo. Nella foratura CNC , gestire le condizioni di penetrazione. Un'uscita di foratura ottimizzata può ridurre la bava lasciata sulla superficie del pezzo.
Integrare la sbavatura nel processo produttivo
Quando opportuno, includete la smussatura o la sbavatura nel programma CNC. Questo può ridurre le manipolazioni superflue e rendere i risultati più uniformi tra un pezzo e l'altro.
Se è necessaria una fase di finitura separata, redigere istruzioni di lavoro chiare. Utilizzare regole di controllo standardizzate. Ciò contribuisce a garantire che ogni lotto rispetti gli stessi standard.
Utilizzare l'automazione per le attività ripetitive
Utilizzate unità di sbavatura automatizzate, sistemi di finitura robotizzati o utensili a controllo numerico (CNC). Queste opzioni possono migliorare la ripetibilità e ridurre la dipendenza dal lavoro manuale. L'automazione è particolarmente utile per forme ripetitive e produzioni ad alto volume.
Tuttavia, l'automazione richiede una configurazione adeguata. Utilizzare utensili idonei e mantenere i dispositivi di fissaggio stabili. Monitorare l'usura degli utensili. Confermare i risultati con un'ispezione. Non affidarsi esclusivamente all'automazione. Sono comunque necessari controlli di processo.
Definire procedure di controllo qualità
La qualità della sbavatura deve essere verificata con metodi adeguati al pezzo. Per i bordi aperti, possono essere sufficienti controlli visivi e ingrandimento. Per le caratteristiche interne, utilizzare endoscopi, sistemi ottici, strumenti tattili o altri dispositivi di misurazione.
Per i componenti chiave, potrebbe essere necessario qualcosa di più di un semplice controllo della rimozione delle bave. Misurare le dimensioni. Verificare la finitura superficiale. Controllare la pulizia. Eseguire test funzionali quando richiesto. Definire le aree in cui le bave non sono ammesse. Indicare inoltre quali condizioni dei bordi sono accettabili.
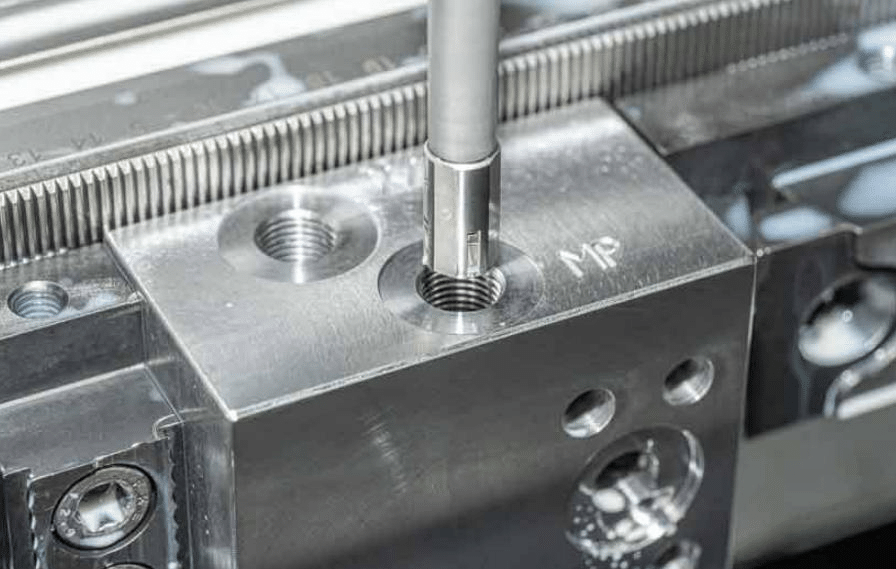
Considerazioni finali
La sbavatura è una fase cruciale per la lavorazione di precisione dei componenti tramite macchine CNC. Influisce sulla precisione dimensionale, sull'affidabilità dell'assemblaggio, sulle condizioni superficiali e sulla sicurezza. I metodi di sbavatura manuale, meccanico, abrasivo, termico, elettrochimico, a getto d'acqua e a controllo numerico (CNC) presentano ciascuno i propri punti di forza e limiti.
Per scegliere l'opzione migliore, è necessario valutare le caratteristiche del materiale, le dimensioni e la posizione delle bave, le tolleranze dimensionali, la geometria del componente, il volume di produzione e il costo totale di lavorazione. Abbinare strategie di lavorazione efficaci a una tecnologia di sbavatura adeguata e a un'ispezione costante consente di ridurre i difetti, aumentare la produttività e fornire componenti CNC personalizzati di alta precisione e uniformità.
Per i produttori che cercano componenti di alta qualità ottenuti tramite lavorazione CNC, la migliore strategia di sbavatura è quella che elimina le bave superflue senza intaccare le parti che devono rimanere precise, per non compromettere le dimensioni critiche del componente, le superfici funzionali o le prestazioni a lungo termine.