
Difetti comuni nei pezzi lavorati con macchine CNC: cause e soluzioni
La lavorazione CNC è un metodo di produzione ampiamente utilizzato per realizzare componenti di precisione in molti settori. Trova impiego nell'industria aerospaziale, automobilistica, dei dispositivi medici, dell'elettronica e della ferramenta industriale. Nonostante la sua reputazione di precisione e ripetibilità, la lavorazione CNC può comunque produrre difetti. I difetti possono manifestarsi nei pezzi lavorati a CNC quando la configurazione della macchina è errata, gli utensili da taglio si usurano, viene scelto un materiale non idoneo o i controlli di processo non sono sufficientemente rigorosi. Questi problemi possono portare a uno scarso controllo dimensionale, superfici ruvide e componenti di qualità inferiore.
Imparare a riconoscere i difetti più comuni nelle lavorazioni CNC e come risolverli può aiutare i produttori a migliorare la resa produttiva. Contribuisce inoltre a ridurre gli scarti e i costi complessivi. L'articolo seguente analizza i difetti più frequenti riscontrati nei pezzi lavorati con macchine CNC, le loro cause, le soluzioni e i metodi efficaci per prevenirli.
Sommario
Perché l'identificazione dei difetti in Pezzi meccanici CNC è importante
L'identificazione precoce dei difetti di lavorazione CNC contribuisce a una migliore qualità e a un flusso di lavoro più fluido in officina. Se i difetti vengono rilevati prima che un pezzo passi alla fase successiva, si riducono gli scarti e di conseguenza anche le rilavorazioni. Questo contribuisce inoltre a mantenere le aspettative dei clienti. Molti produttori si affidano ormai a strumenti di ispezione mentre i pezzi sono ancora in linea di produzione. Tra questi, macchine di misura a coordinate (CMM), strumenti di misurazione ottica, scansione laser e sistemi di visione artificiale.
Monitorando la qualità durante l'intero processo produttivo, i team individuano più rapidamente le tendenze. Possono quindi ottimizzare le modalità di lavorazione e migliorare i risultati nel tempo.
9 difetti tipici nei pezzi lavorati con macchine CNC
1. Formazione di chiazze
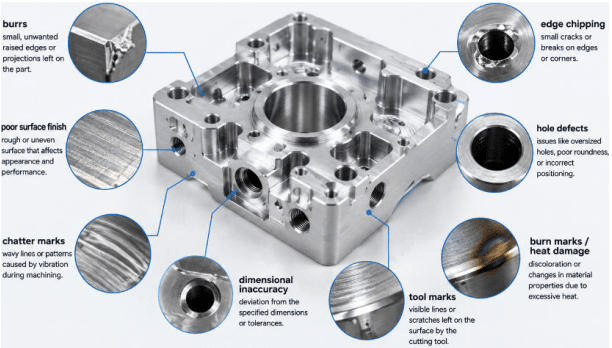
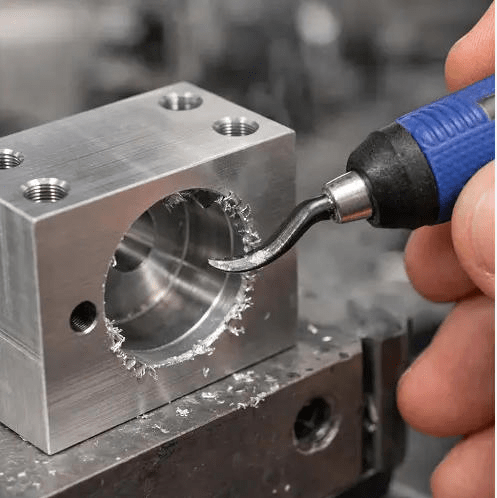
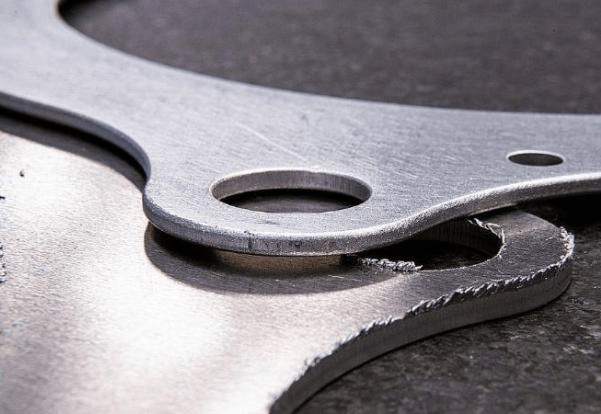
Le bave sono un difetto frequente nella lavorazione CNC. Si tratta di piccoli residui di materiale che aderiscono ai bordi dopo il taglio, la foratura o la fresatura. A volte sembrano di poco conto, ma possono causare problemi durante l'assemblaggio. Possono anche compromettere la sicurezza e rovinare l'aspetto del pezzo finito. Nei settori che richiedono tolleranze ristrette, anche le bave più piccole possono rendere un pezzo inutilizzabile.
Cause
Le bave sono spesso causate da utensili smussati. Altre cause includono velocità di avanzamento troppo elevate, impostazioni di taglio errate o la scelta di utensili con una forma non adeguata. Quando un utensile perde il filo, può spingere e spalmare il pezzo in lavorazione anziché tagliarlo in modo netto. Il risultato sono bordi irregolari e materiale in eccesso sul bordo.
Soluzioni
Per ridurre le bave, ispezionate spesso gli utensili e sostituiteli prima che si usurino eccessivamente. Regolate inoltre la velocità di taglio e l'avanzamento in base al materiale del pezzo. Dopo la lavorazione, aggiungete una fase di sbavatura adeguata al lavoro da svolgere. In alcuni casi, modificare il percorso utensile può essere di grande aiuto. Anche un approccio di taglio più efficace può ridurre il rischio di bave, diminuendo così il numero di fasi di finitura necessarie in seguito.
2. Finitura superficiale scadente
La finitura superficiale riveste un ruolo fondamentale sia nell'aspetto che nella funzionalità dei componenti lavorati con macchine CNC . Una superficie ruvida o irregolare può aumentare l'attrito, accelerare l'usura, ridurre la resistenza alla corrosione e influire negativamente sulle prestazioni dei componenti accoppiati. Finiture superficiali di alta qualità sono particolarmente importanti per apparecchiature mediche, componenti aerospaziali e assemblaggi meccanici di precisione.
Cause
Diversi fattori contribuiscono a una scarsa finitura superficiale durante la lavorazione. L'usura dell'utensile è una delle cause principali, poiché i taglienti smussati generano un attrito eccessivo e modelli di taglio irregolari. Anche le vibrazioni della macchina, comunemente note come "chatter", possono creare segni visibili sulla superficie del pezzo. Inoltre, velocità del mandrino, avanzamenti e profondità di taglio errati possono impedire all'utensile di produrre una finitura liscia.
Soluzioni
Il miglioramento della qualità superficiale richiede un'attenta ottimizzazione dei parametri di lavorazione, garantendo al contempo che gli utensili da taglio rimangano affilati e correttamente bilanciati. Aumentare la rigidità della macchina, fissare saldamente il pezzo e utilizzare passate di finitura con profondità di taglio ridotte può ulteriormente migliorare la qualità finale della superficie. Quando sono richieste finiture estremamente lisce, è possibile eseguire ulteriori operazioni di lucidatura o rettifica dopo la lavorazione.
3. Inesattezza dimensionale
La precisione dimensionale è un requisito di qualità fondamentale per le macchine CNC. Anche piccole deviazioni dalle tolleranze impostate possono causare seri problemi in seguito. I pezzi potrebbero non combaciare durante l'assemblaggio, con conseguente calo delle prestazioni. In alcuni casi, il pezzo potrebbe non superare il controllo qualità ed essere scartato. Nelle lavorazioni di alta precisione, le tolleranze possono essere nell'ordine dei micron. Ciò significa che il controllo durante la lavorazione deve essere estremamente accurato.
Cause
Gli errori dimensionali possono derivare da diverse fonti. Problemi di calibrazione della macchina possono alterare i risultati. Il calore generato dalla macchina e dal pezzo può distorcere la geometria. L'usura dell'utensile può modificare il comportamento del taglio. Un offset di lavoro errato può indirizzare l'utensile nella direzione sbagliata. Anche errori di programmazione nel piano CAM possono avere un ruolo. Nelle lavorazioni di lunga durata, la deformazione termica può accumularsi nel tempo, con conseguente variazione della precisione di lavorazione.
Soluzioni
Per mantenere le dimensioni costanti, la calibrazione deve essere eseguita a intervalli regolari. Anche gli offset degli utensili richiedono controlli e misurazioni accurati. Prima di avviare la produzione su vasta scala, i programmi devono essere rivisti e testati. Molte officine eseguono un controllo del primo campione per verificare che le dimensioni rientrino nelle specifiche. Alcune utilizzano controlli in corso di produzione per individuare tempestivamente eventuali deviazioni. Questo aiuta a risolvere i problemi prima che vengano prodotti altri pezzi difettosi.
4. Segni degli utensili
I segni degli utensili sono i graffi o i solchi visibili lasciati dopo il taglio. A volte questi segni sono sottili. Dipende dalle esigenze del prodotto e dal design. Se i segni sono troppo evidenti o non uniformi, il pezzo finito può risultare esteticamente peggiore. Anche la funzionalità può risentirne, soprattutto laddove è importante un contatto fluido.
Cause
I segni degli utensili si manifestano solitamente quando l'utensile non è affilato. Anche forze di taglio elevate possono rendere la superficie ruvida. Una scelta inadeguata dell'utensile può peggiorare l'effetto. Una cattiva pianificazione del percorso utensile in fase di programmazione può inoltre causare segni irregolari.
Soluzioni
La scelta di utensili da taglio adatti al materiale e l'adozione del giusto approccio di lavorazione possono portare a una migliore finitura superficiale. Una minore rugosità si traduce in una minore presenza di segni evidenti. Anche la manutenzione degli utensili è fondamentale. Le fasi di finitura scelte possono ulteriormente migliorare l'aspetto della superficie.
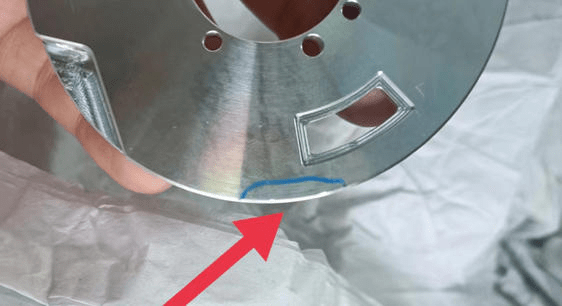
5. Chiacchiere e vibrazioni
Il fenomeno del "chatter" (vibrazione anomala) si manifesta con linee ondulate e ripetitive sul pezzo lavorato. Può inoltre ridurre la precisione dimensionale e accelerare l'usura dell'utensile da taglio. Un chatter eccessivo può compromettere la qualità del pezzo e danneggiare i componenti della macchina, oltre ad aumentare i tempi e i costi di lavorazione.
Cause
Una causa comune è un sistema di taglio non sufficientemente rigido. Se l'utensile sporge troppo, aumenta la probabilità di vibrazioni. Anche un fissaggio debole del pezzo può provocare vibrazioni nel sistema. Velocità del mandrino errate possono aggravare il problema. Talvolta, durante il taglio, la macchina e l'utensile entrano in risonanza.
Soluzioni
Per ridurre le vibrazioni, è necessaria una configurazione di lavorazione più stabile. Utilizzare un utensile più corto per ridurre lo sbalzo. Stringere il dispositivo di fissaggio e migliorare la forza di serraggio. Anche i portautensili antivibrazione possono essere d'aiuto. È inoltre necessario impostare velocità del mandrino adeguate all'operazione. Molti controlli CNC ora utilizzano funzioni adattive che possono modificare le impostazioni di taglio durante la produzione per tenere sotto controllo le vibrazioni.
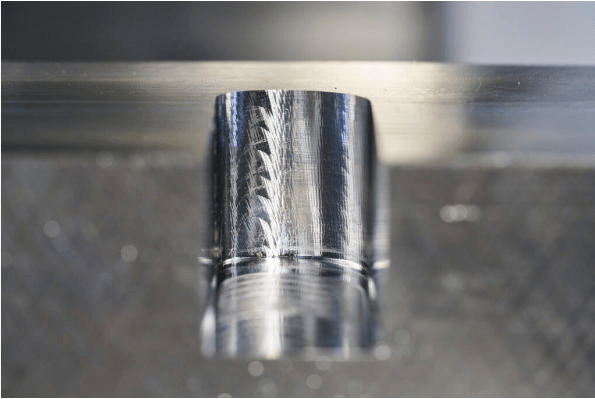
6. Danni da calore e segni di bruciatura
La lavorazione CNC può generare troppo calore. In tal caso, si possono notare scolorimenti o segni di bruciatura. Nei casi più gravi, la struttura del metallo può subire alterazioni. Questo rappresenta un problema maggiore per le leghe sensibili al calore. Anche i materiali temprati sono a rischio. Le alte temperature possono ridurre la durezza, causare fatica e diminuire la durata utile. Anche la resistenza alla corrosione può risentirne.
Cause
I difetti dovuti al calore sono spesso causati da elevate velocità di taglio. Anche un flusso di liquido refrigerante insufficiente può essere un fattore determinante. Gli utensili da taglio smussati contribuiscono ulteriormente al surriscaldamento. Un tempo di contatto prolungato tra utensile e pezzo in lavorazione può innalzare le temperature.
Soluzioni
Un buon controllo della temperatura è fondamentale. Assicurarsi che il liquido di raffreddamento raggiunga la zona di taglio in modo costante. Utilizzare fluidi da taglio adatti al lavoro da svolgere. Sostituire tempestivamente gli utensili usurati. Inoltre, rivedere e regolare i parametri di lavorazione per ridurre il calore alla fonte.
7. Problemi di precisione dei fori
Molti componenti CNC di precisione personalizzati richiedono fori perfettamente allineati. Questi fori sono fondamentali per l'assemblaggio, il fissaggio e il flusso dei fluidi. Se il foro non è preciso, il prodotto finale potrebbe non funzionare come previsto. I problemi più comuni includono fori posizionati in modo errato, fori troppo grandi o troppo piccoli, e fori che risultano ovali.
Cause
Gli errori di foratura possono derivare dalla flessione della punta del trapano. Anche l'eccentricità del mandrino può alterare il taglio. Il gioco meccanico della macchina può aggiungere ulteriori errori. Un'altra causa è un fissaggio del pezzo in lavorazione inadeguato. Anche i parametri di foratura errati sono importanti. Man mano che la foratura diventa più profonda, anche una piccola flessione dell'utensile può spostare il foro dalla posizione desiderata.
Soluzioni
Foratura precisa su supporto rigido, corretto posizionamento del mandrino e impostazioni di foratura ottimali. Quando la lavorazione richiede tolleranze molto strette, molte officine eseguono prima la foratura. Successivamente, a seconda dei casi, utilizzano l'alesatura o la barenatura di precisione. Questo aiuta a raggiungere la dimensione desiderata e a migliorare la qualità della superficie.
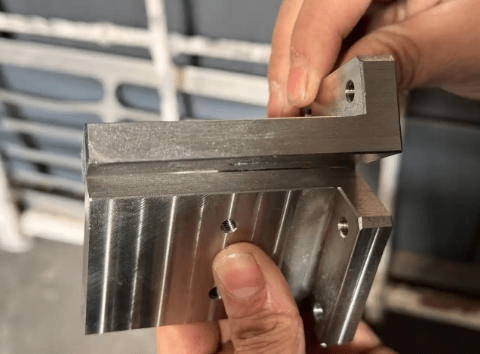
8. Deformazione e torsione
La deformazione si manifesta spesso nei pezzi a parete sottile, nei grandi pezzi di alluminio e nei componenti che presentano inizialmente elevate tensioni interne. Una volta iniziato il taglio e rimosso il materiale, le tensioni residue possono rilassarsi. Successivamente, il pezzo può piegarsi, ruotare leggermente o perdere la sua forma originale.
Cause
Un serraggio insufficiente, un calore eccessivo durante il taglio e una rimozione irregolare del materiale possono aumentare la deformazione. Il rischio è ancora maggiore per i componenti aerospaziali e automobilistici, che sono spesso leggeri e realizzati con pareti sottili.
Soluzioni
Iniziate scegliendo, ove possibile, materiale grezzo sottoposto a distensione. Adottate un piano di lavorazione equilibrato in modo che il materiale venga asportato in modo uniforme su più superfici. Una buona sequenza prevede la sgrossatura, la distensione e infine la finitura finale. Inoltre, progettate l'attrezzatura di fissaggio in modo che supporti adeguatamente il pezzo durante l'intero processo.
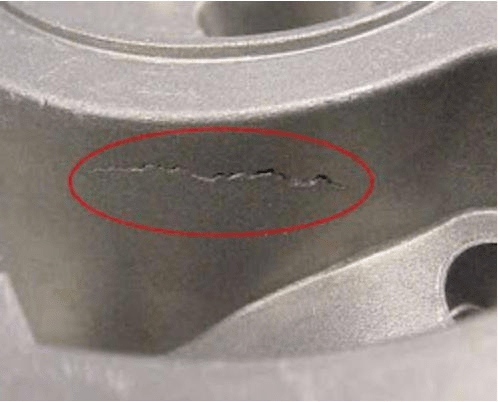
9. Crepe e fratture del materiale
Le crepe rappresentano uno dei difetti più gravi che possono verificarsi nei pezzi lavorati con macchine CNC. Possono compromettere la resistenza strutturale e ridurre la durata utile. Anche le crepe di piccole dimensioni possono ingrandirsi con la ripetizione dei carichi. Nel tempo, ciò può portare a un cedimento importante.
Cause
Le crepe possono formarsi a causa di forze di taglio elevate, sbalzi termici improvvisi, impostazioni di lavorazione errate o difetti già presenti nel materiale grezzo. I materiali duri, resistenti e fragili tendono a incrinarsi più facilmente quando il taglio è aggressivo.
Soluzioni
Per ridurre il rischio di crepe, scegli impostazioni adatte al materiale e mantieni gli utensili affilati. Controlla il calore di taglio e regolalo se necessario. È inoltre utile controllare il materiale grezzo prima di qualsiasi lavorazione. Per i componenti chiave, le officine spesso utilizzano controlli non distruttivi. Le opzioni più comuni sono i test a ultrasuoni e l'ispezione con liquidi penetranti, che consentono di individuare crepe nascoste prima dell'utilizzo.
Procedure ottimali per prevenire i difetti nei pezzi lavorati con macchine CNC.
Prevenire i difetti nelle lavorazioni CNC richiede una combinazione di pianificazione adeguata, manutenzione delle attrezzature e controllo qualità.
| Best Practice | Missione | Difetti prevenuti |
| Utilizzare utensili da taglio di alta qualità | Gli utensili affilati e resistenti all'usura producono tagli più netti e migliorano la precisione della lavorazione. | Bave, finitura superficiale scadente, segni degli utensili, errori dimensionali |
| Sostituire regolarmente gli utensili usurati | Previene prestazioni di taglio irregolari causate dall'usura dell'utensile. | Bave, vibrazioni, superfici ruvide, danni da calore |
| Ottimizza i parametri di taglio | Selezionare la velocità del mandrino, la velocità di avanzamento e la profondità di taglio appropriate in base al materiale. | Vibrazioni, scarsa finitura superficiale, imprecisioni dimensionali, surriscaldamento |
| Assicurarsi che il pezzo in lavorazione sia fissato correttamente. | Il fissaggio sicuro riduce al minimo i movimenti e le vibrazioni durante la lavorazione. | Errori dimensionali, vibrazioni, errori di posizione dei fori, deformazione |
| Eseguire la calibrazione periodica della macchina | Mantiene la precisione e la ripetibilità della macchina nel tempo. | Imprecisioni dimensionali, disallineamento dei fori, deviazioni di tolleranza |
| Applicare una quantità adeguata di liquido di raffreddamento e lubrificante. | Riduce l'attrito, dissipa il calore e prolunga la durata degli utensili. | Segni di bruciatura, danni da calore, usura degli utensili, scarsa finitura superficiale |
| Utilizzare percorsi utensile e programmazione CAM corretti. | Strategie di lavorazione efficienti migliorano la precisione e la qualità della superficie. | Segni degli utensili, errori dimensionali, collisioni, tempi di lavorazione eccessivi |
| Monitorare l'usura continua dello strumento | L'individuazione precoce dell'usura degli utensili previene i difetti prima che si verifichino. | Bave, superfici ruvide, dimensioni imprecise, calore eccessivo |
| Scegliere materiali adatti per il pezzo da lavorare | I materiali con durezza e stabilità adeguate migliorano la uniformità della lavorazione. | Crepe, deformazioni, scheggiature dei bordi, tensioni residue |
| Controllo delle vibrazioni di taglio | Ridurre la sporgenza dell'utensile e migliorare la rigidità della macchina per eliminare le vibrazioni. | Segni di vibrazione, finitura superficiale scadente, usura prematura dell'utensile |
| Ispezionare i pezzi durante la lavorazione | L'ispezione in corso di processo individua le deviazioni prima che la produzione prosegua. | Imprecisioni dimensionali, difetti dei fori, problemi di tolleranza |
| Eseguire la manutenzione preventiva delle macchine | Una manutenzione regolare mantiene i componenti della macchina in funzione al massimo delle prestazioni. | Errori di posizionamento, vibrazioni, qualità di lavorazione non uniforme |
| Utilizzare strumenti di misura di precisione | Un'ispezione accurata verifica le dimensioni e garantisce la conformità alle specifiche. | Parti fuori tolleranza, problemi di assemblaggio, difetti di qualità |
Sintesi
Anche con la lavorazione CNC, possono comunque comparire difetti se i controlli non sono rigorosi. Bave, finitura superficiale debole o irregolare, errori dimensionali, vibrazioni, segni degli utensili e deformazioni possono compromettere la qualità e far aumentare i costi di produzione.
Individuate le cause principali di questi difetti. Quindi applicate misure preventive realmente efficaci. Utilizzate le impostazioni di taglio corrette. Scegliete utensili adatti. Mantenete la macchina in buone condizioni. Effettuate controlli rigorosi durante l'ispezione di qualità. Seguendo questi passaggi, i produttori possono realizzare pezzi lavorati a CNC che soddisfano gli standard previsti. Gli sprechi diminuiscono. Le rilavorazioni si riducono. La produttività migliora.
La prevenzione dei difetti dovrebbe essere attuata tempestivamente, non dopo la loro comparsa. Questo contribuisce a mantenere i prodotti affidabili e, al contempo, aiuta le aziende a rimanere competitive nel moderno settore manifatturiero.