Come ottenere un'elevata precisione nei fori durante l'alesatura CNC?
Sommario
Raggiungere un'elevata precisione nella foratura è un aspetto cruciale della lavorazione CNC, soprattutto in settori in cui sono richieste misurazioni precise e finiture di alta qualità, come quello aerospaziale, automobilistico, medicale, ecc. Questo articolo analizza i fattori chiave che influenzano la precisione della foratura CNC e le migliori pratiche per ottenere i risultati desiderati, nonché le principali tecniche di misurazione e ispezione per i fori realizzati con macchine CNC.
Cosa è Alesatura CNC Processo?
La barenatura CNC è un processo di lavorazione di precisione utilizzato per allargare o rifinire fori preforati o fusi secondo specifiche precise. Grazie alla tecnologia di lavorazione CNC , le barenatrici CNC possono raggiungere elevati livelli di precisione, garantendo che i fori soddisfino i requisiti precisi di diametro, profondità e finitura superficiale. È comunemente utilizzata nei settori che richiedono tolleranze ristrette ed è essenziale per la creazione di componenti che necessitano di accoppiamenti e allineamenti precisi.
Comprensione Precisione del foro in Alesatura CNC
La precisione del foro nella foratura CNC si riferisce alla precisione del diametro del foro, alla sua rotondità, alla sua posizione e alla finitura superficiale. La precisione di un foro è fondamentale per garantire che i componenti si incastrino perfettamente e funzionino correttamente nei componenti assemblati.
La precisione del foro viene spesso misurata in termini di:
- Tolleranza del diametro: Intervallo accettabile di variazione rispetto alla dimensione del foro prevista.
- Rotondità: Il grado in cui il foro mantiene una vera forma circolare.
- Posizionamento: Posizione esatta del foro in relazione ad altre caratteristiche del pezzo in lavorazione.
- Finitura superficiale: La levigatezza dell'interno del foro, che influisce sull'attrito e sull'usura.
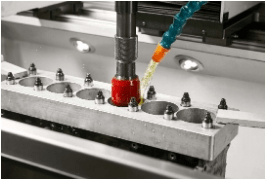
Fattori che influenzano la precisione del foro nella foratura CNC
Ottenere la precisione dei fori nella foratura CNC è un processo complesso, poiché entrano in gioco molteplici fattori. Tra questi rientrano la configurazione della macchina, la qualità degli utensili, i parametri di taglio e la natura del materiale del pezzo in lavorazione.
1. Impostazione e calibrazione della macchina
Per ottenere un'elevata precisione è fondamentale una corretta configurazione della macchina. Disallineamenti, instabilità delle attrezzature o posizionamento errato dell'utensile possono causare errori nel processo di alesatura.
Procedure consigliate: calibrare regolarmente la macchina e assicurarsi che tutti i dispositivi di fissaggio siano allineati e sicuri. Verificare la lunghezza e la posizione dell'utensile, nonché l'allineamento del mandrino, contribuisce inoltre a ridurre al minimo le deviazioni nelle dimensioni e nella posizione dei fori.
2. Selezione e qualità degli utensili
La scelta e la qualità degli utensili di alesatura influiscono notevolmente sulla precisione del foro. Gli utensili con una geometria del tagliente scadente o scarsa durata determinano tagli irregolari e influiscono sulle dimensioni dei fori.
Buone pratiche: Selezionare utensili di alesatura adatti al materiale e al tipo di foro da realizzare. Ad esempio, gli utensili in metallo duro con un tagliente affilato e preciso sono ideali per materiali duri, mentre gli utensili rivestiti riducono l'usura. Gli utensili di alta qualità con una geometria del tagliente avanzata garantiscono inoltre un taglio uniforme e preciso.
3. Usura e manutenzione degli utensili
L'usura degli utensili è un fattore primario che influisce sulla precisione della foratura CNC, poiché gli utensili usurati creano fori irregolari e lasciano finiture ruvide.
Buone pratiche: implementare un sistema di gestione della durata degli utensili per monitorarne l'usura e sostituirli prima che si deteriorino. Alcune macchine CNC sono dotate di sensori che avvisano gli operatori quando gli utensili si stanno avvicinando ai limiti di usura, consentendo una manutenzione proattiva.
4. Parametri e velocità di taglio
La velocità di taglio, la velocità di avanzamento e la profondità di taglio influiscono sulla precisione del foro. Impostazioni inappropriate possono causare problemi quali flessione, eccessivo accumulo di calore e superfici ruvide.
Procedure consigliate: Regolare la velocità di taglio e l'avanzamento in base all'utensile, al materiale e alle dimensioni del foro. Ridurre l'avanzamento al termine del ciclo di alesatura può migliorare la qualità della superficie e contribuire a ottenere un diametro costante e preciso. Eseguire delle prove di taglio per ottimizzare questi parametri può inoltre prevenire errori.
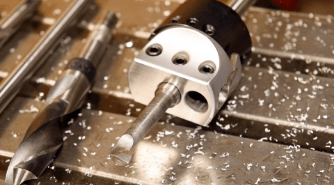
5. Proprietà dei materiali
Materiali diversi reagiscono in modo diverso al processo di foratura. I metalli più morbidi, ad esempio, possono causare l'accumulo di trucioli, mentre i metalli più duri possono portare a una più rapida usura degli utensili e a irregolarità superficiali.
Procedure consigliate: adattate gli utensili da taglio e i parametri al materiale specifico del pezzo. Ad esempio, i materiali ad alta durezza potrebbero richiedere velocità di avanzamento inferiori e utensili di qualità superiore, mentre i materiali morbidi necessitano di un'efficace evacuazione dei trucioli per evitare intasamenti.
6. Refrigerante e lubrificazione
I refrigeranti e i lubrificanti sono essenziali per mantenere il controllo della temperatura durante l'alesatura, poiché il calore eccessivo può causare la dilatazione termica sia del pezzo in lavorazione sia dell'utensile, compromettendone la precisione.
Buone pratiche: utilizzare refrigeranti o oli da taglio appropriati, soprattutto per fori più profondi. I sistemi di raffreddamento ad alta pressione o il raffreddamento a flusso continuo possono contribuire a prevenire l'accumulo di trucioli e a mantenere una temperatura stabile, migliorando la precisione e la finitura superficiale.
7. Controllo e evacuazione dei trucioli
L'accumulo di trucioli all'interno del foro può ostruire l'utensile, compromettere l'efficienza del taglio e la precisione del foro.
Procedure consigliate: utilizzare metodi di evacuazione dei trucioli con l'ausilio di un liquido refrigerante o aria compressa ad alta pressione per mantenere il foro libero da detriti. I sistemi specializzati di evacuazione dei trucioli sono particolarmente utili per fori più profondi o materiali più morbidi soggetti all'accumulo di trucioli.
8. Riduzione al minimo delle vibrazioni e delle chiacchiere
Le vibrazioni, o chiacchiericcio, possono dare origine a una scarsa finitura superficiale e a diametri dei fori irregolari. L'elevata velocità di taglio, l'instabilità della macchina e le lunghe prolunghe degli utensili contribuiscono spesso alle vibrazioni.
Procedure ottimali: assicurarsi che il pezzo in lavorazione sia fissato saldamente per ridurre le vibrazioni della macchina. L'utilizzo di materiali smorzanti o di portautensili antivibrazione speciali può contribuire a stabilizzare l'utensile durante la foratura. Ridurre la velocità del mandrino, aumentare il diametro dell'utensile o accorciare la sua estensione sono ulteriori strategie per controllare le vibrazioni.
9. Profondità del foro e rapporto di aspetto
I fori più profondi presentano ulteriori sfide in termini di precisione, a causa del rischio maggiore di flessione dell'utensile e di accumulo di trucioli. Gli elevati rapporti di aspetto (rapporti profondità-diametro) rendono più difficile mantenere un diametro del foro costante.
Procedure consigliate: per forature profonde, utilizzare barre di alesatura a lungo raggio specializzate o utensili con canali di raffreddamento integrati. In alternativa, l'adozione di una tecnica di alesatura a gradini o di foratura intermittente può aiutare a mantenere il controllo sulla precisione del foro gestendo efficacemente la rimozione dei trucioli.
Tecniche di misurazione e ispezione per la precisione dei fori nell'alesatura CNC
Questo schema riassume le tecniche utilizzate per ispezionare , misurare e mantenere la precisione dei fori nella lavorazione CNC , consentendo ai produttori di soddisfare requisiti di tolleranza rigorosi e standard di alta qualità.
| Tecnica | Descrizione | Utilizzo nella precisione del foro |
| Sistemi di sondaggio | Le sonde integrate nella macchina misurano il diametro e la posizione del foro in tempo reale. | Consente regolazioni immediate durante la lavorazione per un allineamento preciso e una coerenza dimensionale. |
| Sistemi di misurazione laser | I laser senza contatto misurano la profondità, il diametro e la rotondità dei fori. | Fornisce misurazioni precise durante il processo, utili per rilevare tempestivamente eventuali deviazioni. |
| Indicatori di foro | Strumenti portatili che misurano il diametro interno, la rotondità e la conicità. | Consente una rapida verifica in loco, garantendo la precisione del diametro e rilevando la conicità in tempo reale. |
| Coordinate Measuring Machines (CMM) | Macchine automatizzate che forniscono misurazioni 3D ad alta precisione delle specifiche dei fori. | Ideale per l'ispezione post-lavorazione, per rilevare la precisione di posizionamento, il diametro e la rotondità ai fini del controllo qualità. |
| Sistemi di misurazione ottica | Telecamere e sensori rilevano le dimensioni dei fori e la finitura superficiale senza contatto fisico. | Efficace per geometrie complesse e materiali fragili, offre un'analisi dettagliata delle dimensioni e della qualità della finitura. |
| Micrometri per alesaggio | Micrometri progettati specificamente per misurare il diametro dei fori. | Utile per misurazioni dirette e ad alta precisione dopo la lavorazione per confermare la dimensione finale del foro. |
| Sistemi di controllo a circuito chiuso | Sistemi che monitorano l'usura degli utensili, la temperatura e le forze di taglio mediante cicli di feedback. | Regola i parametri di taglio in tempo reale per mantenere la coerenza ed evitare imprecisioni dimensionali. |
| Tecnologia gemellare digitale | Simula la foratura CNC in un ambiente virtuale per prevedere e correggere eventuali deviazioni. | Consente di apportare modifiche preventive alle impostazioni in base alle simulazioni, riducendo i rischi di errore. |
| Profilometri | Strumenti che misurano la rugosità della superficie interna del foro praticato. | Garantisce che la qualità della superficie soddisfi i requisiti, importante per le applicazioni che necessitano di precisione e funzionalità. |
| interferometria | Tecnica basata sulla luce che valuta con elevata precisione le irregolarità della superficie. | Misura la finitura superficiale sub-micronica, essenziale per le applicazioni in cui sono necessarie superfici interne lisce. |
| Tester di rotondità | Strumenti o accessori CMM che valutano la forma circolare del foro. | Garantisce che il foro mantenga un profilo circolare uniforme, essenziale per accoppiamenti ad alta precisione. |
| Calibri conici | Misuratori che misurano l'uniformità del diametro del foro lungo la sua profondità. | Rileva la conicità, importante per le applicazioni che richiedono profondità e diametro del foro uniformi. |
| Sistemi di visione artificiale | Telecamere ad alta velocità e software che catturano e analizzano automaticamente le dimensioni dei fori. | Fornisce un'ispezione rapida e automatizzata delle dimensioni e della finitura dei fori, migliorando l'efficienza nella produzione ad alto volume. |
In sintesi, ottenere un'elevata precisione nella foratura di precisione nelle lavorazioni CNC richiede attenzione ai dettagli in ogni fase del processo, dalla configurazione della macchina e dalla selezione degli utensili ai parametri di taglio e alle misurazioni. Adottando le migliori pratiche per la foratura di precisione e implementando ispezioni regolari, i produttori possono realizzare componenti CNC di alta qualità con fori precisi e di alta qualità che soddisfano specifiche rigorose, garantendo un assemblaggio impeccabile e prestazioni affidabili in applicazioni impegnative.