Come effettuare in modo efficace la manutenzione e la riparazione degli stampi per stampaggio di metalli?
Gli stampi per la tranciatura dei metalli sono soggetti a forti sollecitazioni e usura durante tutto il loro ciclo di vita, pertanto richiedono una manutenzione regolare e riparazioni periodiche per garantire prestazioni ottimali e una lunga durata. In questo articolo, approfondiamo l'importanza della manutenzione e della riparazione degli stampi per la tranciatura dei metalli e delineiamo le pratiche essenziali per mantenerli in condizioni ottimali.
Capire gli stampi per stampaggio di metalli
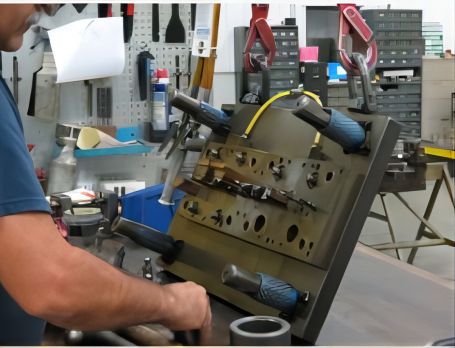
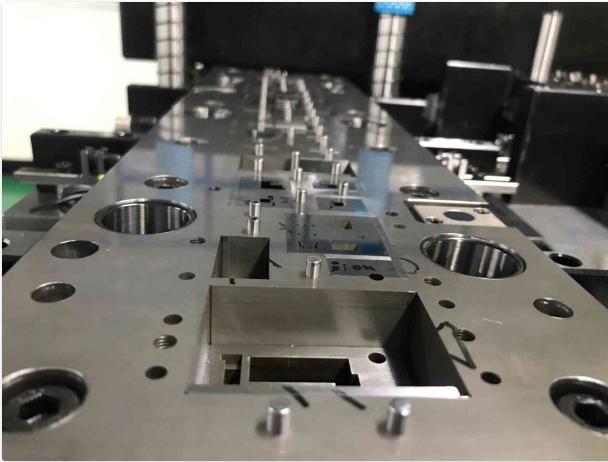
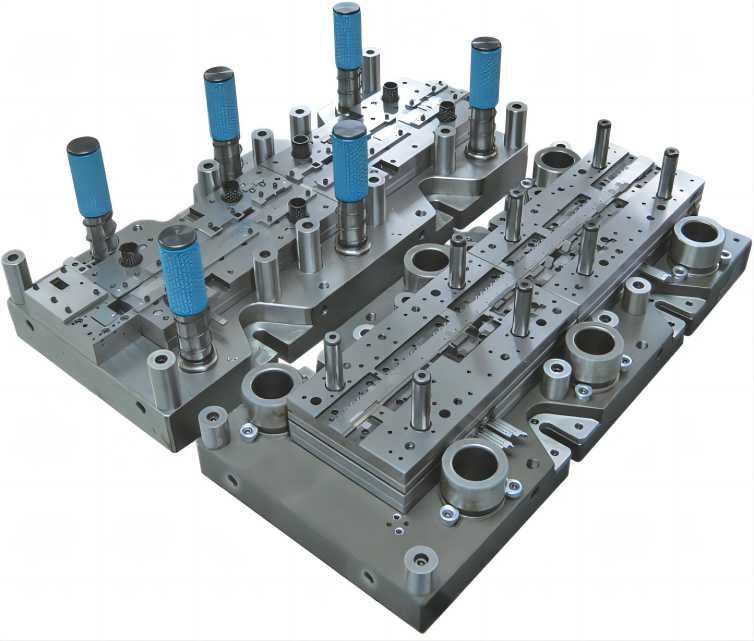
Gli stampi per la tranciatura dei metalli sono essenziali nel settore manifatturiero, consentendo la produzione in serie di diversi componenti metallici utilizzati nell'industria automobilistica, aerospaziale, elettronica e in una varietà di altri settori. Si tratta di strumenti specializzati per modellare e formare lamiere o semilavorati metallici in forme e dimensioni precise. Data la natura ripetitiva del processo di tranciatura , questi stampi sono soggetti a elevate sollecitazioni meccaniche e abrasione, che causano usura e possibili danni nel tempo.
Componenti chiave
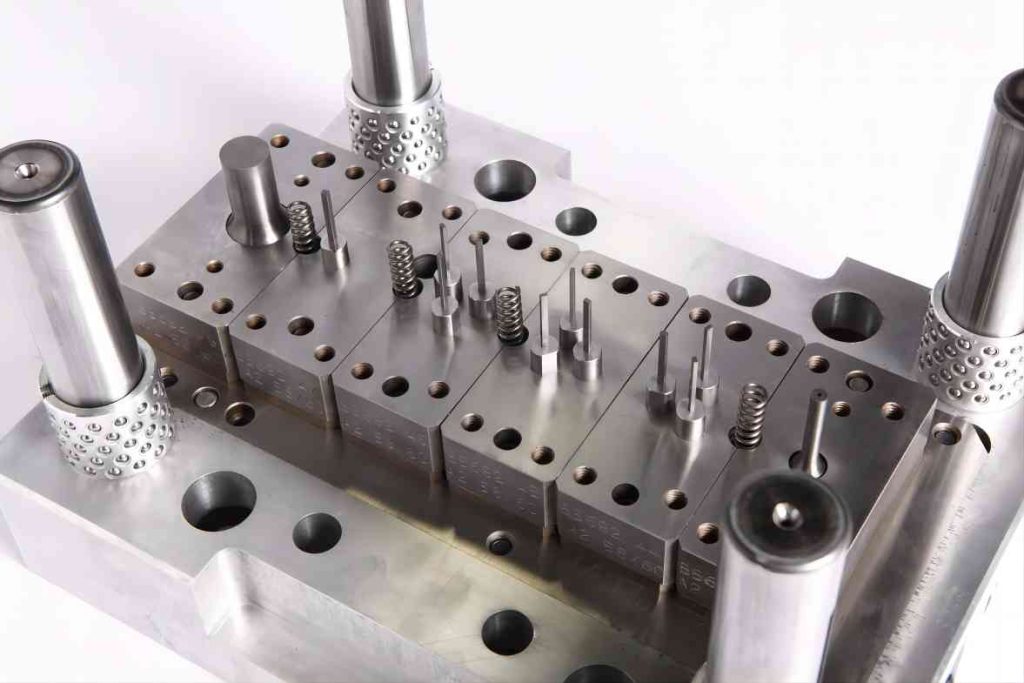
| Componente | Funzione |
| Punch | Taglia o forma lamiere nelle forme desiderate |
| * | Fornisce una cavità o una superficie contro cui viene formato il metallo |
| Attrezzatura (Tooling) | Aiuta nel processo di formatura, taglio o piegatura |
| Perni guida | Assicura il corretto allineamento del punzone e della matrice |
| Springs | Aiutare ad espellere la parte formata dallo stampo |
| Strippers | Rimuovere la parte formata dal punzone dopo ogni colpo |
Importanza della manutenzione degli stampi per stampaggio di metalli
1. Prevenire tempi di inattività e perdite di produzione
Una manutenzione regolare aiuta a individuare e risolvere potenziali problemi prima che degenerino in problemi più gravi. Effettuando ispezioni di routine e intervenendo tempestivamente su usura e danni, i produttori possono prevenire guasti imprevisti degli stampi, che comportano costosi tempi di fermo e ritardi nella produzione. La manutenzione programmata riduce il rischio di guasti improvvisi, garantendo la continuità della produzione e riducendo al minimo le perdite finanziarie.
2. Garantire qualità e precisione costanti
Gli stampi per la tranciatura dei metalli, se ben mantenuti, contribuiscono alla produzione di pezzi di alta qualità e uniformità. Nel tempo, l'usura degli stampi può causare variazioni nelle dimensioni dei pezzi, nella finitura superficiale e nella qualità complessiva. Mantenendo i bordi affilati, il corretto allineamento e le condizioni operative ottimali, i produttori possono garantire che i componenti stampati soddisfino rigorosi standard e specifiche di qualità. Una qualità costante aumenta la soddisfazione del cliente, rafforza la fiducia nel marchio e riduce al minimo il rischio di costose rilavorazioni o pezzi scartati.
3. Estensione della durata di vita degli stampi e massimizzazione del ROI
Gli stampi per stampaggio dei metalli richiedono un grande investimento da parte dei produttori. Una cura adeguata può prolungare la durata di questi stampi, aumentandone il ritorno sull'investimento (ROI). I produttori possono prolungare la vita utile dei loro stampi intervenendo tempestivamente su usura, corrosione e altri tipi di degrado, riducendo così la frequenza delle sostituzioni e le spese associate. Estendendo la longevità degli stampi si riduce la necessità di frequenti cambi di utensili, ottimizzando le operazioni di produzione e aumentando l'efficienza complessiva.
4. Migliorare la sicurezza e l'ambiente di lavoro
La manutenzione degli stampi per stampaggio in metallo non solo ne preserva la funzionalità, ma promuove anche un ambiente di lavoro sicuro per gli operatori. Gli stampi danneggiati o sottoposti a scarsa manutenzione presentano rischi per la sicurezza, come bordi taglienti, detriti volanti o malfunzionamenti imprevisti. Una manutenzione regolare aiuta a identificare e mitigare potenziali rischi per la sicurezza, garantendo che le attrezzature funzionino in sicurezza e che gli operatori siano protetti da incidenti o lesioni. Un ambiente di lavoro sicuro favorisce il morale dei dipendenti, la produttività e il rispetto degli standard normativi.
5. Ottimizzazione delle prestazioni e dell'efficienza
Le procedure di manutenzione preventiva migliorano le prestazioni e l'efficienza degli stampi per la tranciatura dei metalli . I produttori possono ridurre l'attrito, risparmiare energia e aumentare l'efficienza complessiva delle apparecchiature (OEE) garantendo un'adeguata lubrificazione, allineamento e gioco. Prestazioni ottimizzate dello stampo si traducono in una maggiore produttività, tempi di ciclo più brevi e costi operativi inferiori.
Pratiche di manutenzione essenziali degli stampi per stampaggio di metalli
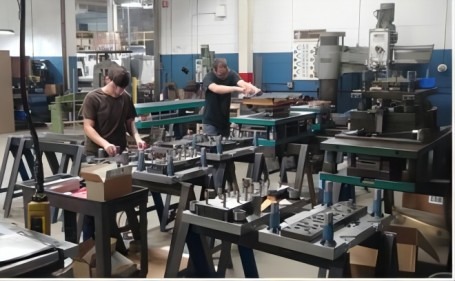
1. Ispezione regolare
Le ispezioni di routine sono essenziali per individuare segni di usura, danni o disallineamenti negli stampi per stampaggio di metalli. Ispezionare i componenti critici quali punzoni, matrici, perni guida e molle per individuare eventuali segni di usura, crepe o deformazioni. Controllare regolarmente che non vi siano parti allentate o danneggiate che potrebbero compromettere le prestazioni dello stampo. Eseguire ispezioni prima e dopo i cicli di produzione per individuare tempestivamente eventuali problemi e risolverli tempestivamente.
2. Pulizia e lubrificazione
Per garantire il corretto funzionamento, gli stampi in metallo devono essere tenuti puliti. Utilizzare procedure di pulizia e solventi adeguati per rimuovere detriti, trucioli metallici e residui dalle superfici degli stampi. Assicurarsi che i componenti dello stampo siano privi di impurità che potrebbero compromettere la precisione e causare un'usura prematura. I lubrificanti devono essere applicati alle parti mobili per ridurre l'attrito, l'usura ed evitare incollamenti o abrasioni durante le operazioni di stampaggio.
3. Affilatura e Ristrutturazione
Mantenere i bordi taglienti di punzoni e matrici affilati per garantire una formazione pulita e precisa dei pezzi. Controllare regolarmente i bordi taglienti per individuare eventuali segni di usura, opacità o danni. Utilizzare strumenti per affilare, come pietre abrasive o mole, per ripristinare l'affilatura e rimuovere sbavature o tagli.
4. Protezione dello stampo
Proteggere gli stampi in metallo dalla corrosione, dall'ossidazione e dai fattori ambientali che possono comprometterne le prestazioni e la durata. Applicare inibitori di ruggine o rivestimenti protettivi alle superfici degli stampi per prevenire la formazione di ruggine e il deterioramento della superficie. Conservare gli stampi in un ambiente pulito e asciutto, con umidità controllata, per ridurre al minimo l'esposizione all'umidità e ai contaminanti atmosferici. Adottare pratiche di movimentazione adeguate per evitare ammaccature, graffi o altri danni durante il trasporto e lo stoccaggio.
5. Ottimizzazione della configurazione dello stampo
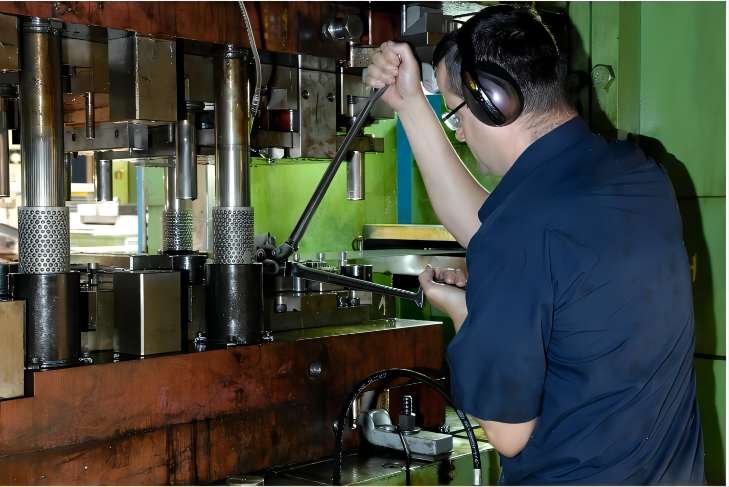
Ottimizzare i parametri di configurazione dello stampo, come gioco, tonnellaggio e velocità di avanzamento, per ridurre al minimo l'usura e massimizzare l'efficienza durante i cicli di produzione. Assicurarsi che gli stampi siano correttamente allineati e fissati saldamente nella pressa per stampaggio, per evitare inutili sollecitazioni sui componenti. Monitorare le impostazioni della pressa e apportare le modifiche necessarie per mantenere una qualità costante dei pezzi e prolungare la durata dello stampo. Documentare e registrare i parametri di configurazione ottimali come riferimento per i futuri cicli di produzione.
6. Formazione e Istruzione
Investire nella formazione e nell'addestramento dei dipendenti che utilizzano e mantengono gli stampi per stampaggio dei metalli. Assicurarsi che il personale addetto alla manutenzione e gli operatori abbiano le competenze, l'esperienza e le risorse adeguate per svolgere le attività di manutenzione in modo efficiente e sicuro. Fornire formazione continua sulle migliori pratiche, sulle misure di sicurezza e sulle strategie di risoluzione dei problemi per contribuire a prevenire errori, ridurre i tempi di fermo e migliorare le prestazioni degli stampi.
Key Aaspetti di Rriparazione e Rrestauro per Met al Spigiatura Di
La riparazione e il restauro sono processi critici per gli stampi per stampaggio di metalli, in quanto ne garantiscono la continua funzionalità, precisione e longevità.
1. Valutazione e diagnosi
Prima di iniziare la riparazione o il restauro, effettuare una valutazione approfondita delle condizioni dello stampo. Identificare le aree soggette a usura, danni o imprecisioni dimensionali che influiscono sulle prestazioni. Utilizzare strumenti di misurazione di precisione, come micrometri e calibri, per quantificare l'entità dell'usura e determinare l'entità della riparazione necessaria. Quando si valutano le opzioni di riparazione, occorre tenere in considerazione fattori quali il materiale dello stampo, la complessità della progettazione e i requisiti di produzione.
2. Saldatura e accumulo
Per le aree usurate o danneggiate sulle superfici degli stampi, è possibile utilizzare tecniche di saldatura per ricostruire il materiale e ripristinare le dimensioni originali. I processi di saldatura, come la saldatura TIG (Tungsten Inert Gas) o la saldatura laser, sono comunemente impiegati per depositare materiale di riempimento su zone usurate o danneggiate. Saldatori esperti stendono meticolosamente il materiale strato per strato, assicurando una fusione corretta e riducendo al minimo le zone interessate dal calore. La saldatura può essere utilizzata anche per riparare crepe, fratture o sezioni mancanti nei componenti dello stampo.
3. Lavorazione e rettifica
Dopo la saldatura o la ricostruzione, vengono eseguite operazioni di lavorazione meccanica e rettifica per rifinire le superfici riparate e ripristinare le dimensioni critiche. Per rimuovere il materiale in eccesso e ottenere la geometria desiderata vengono utilizzate tecniche di lavorazione di precisione, quali fresatura, tornitura ed EDM (elettroerosione). Per ottenere tolleranze strette e finiture superficiali lisce vengono impiegati processi di rettifica, tra cui la rettifica superficiale e quella cilindrica. I nostri macchinisti qualificati utilizzano macchinari CNC (Computer Numerical Control) all'avanguardia per garantire precisione e ripetibilità nelle operazioni di lavorazione.
4. Trattamento termico
I trattamenti termici possono essere utilizzati per migliorare le qualità meccaniche dei componenti degli stampi riparati. A seconda del materiale dello stampo e dell'applicazione, i trattamenti di ricottura, tempra o raffreddamento rapido possono aumentarne la durezza, la resistenza e la resistenza all'usura. Il trattamento termico riduce le tensioni residue generate durante le operazioni di saldatura e lavorazione meccanica, diminuendo la probabilità di deformazioni o cricche nelle aree riparate. Un controllo accurato dei cicli di riscaldamento e raffreddamento è essenziale per ottenere le proprietà del materiale desiderate senza compromettere la stabilità dimensionale.
5. Rivestimenti e trattamenti superficiali
Per migliorare ulteriormente la resistenza all'usura e l'integrità della superficie, si può prendere in considerazione l'applicazione di rivestimenti o trattamenti specializzati alle superfici degli stampi riparati. I rivestimenti duri, come il TiN (nitruro di titanio) o il DLC (carbonio simile al diamante), possono fornire una barriera protettiva contro l'usura abrasiva e prolungare la durata degli stampi. Trattamenti superficiali, come la nitrurazione o l'impianto ionico, possono migliorare la durezza superficiale, la lubrificazione e la resistenza alla corrosione, ottimizzando le prestazioni degli stampi in ambienti di produzione esigenti.
6. Garanzia di qualità e test
Dopo la riparazione e il restauro, eseguire rigorosi test di garanzia della qualità per convalidare la funzionalità e le prestazioni dello stampo. Eseguire ispezioni dimensionali, misurazioni della rugosità superficiale e test funzionali per confermare che gli stampi riparati soddisfino le specifiche e i requisiti prestazionali. Utilizzare procedure di controllo non distruttive, come controlli ad ultrasuoni o controlli con liquidi penetranti colorati, per identificare potenziali guasti o discontinuità nelle aree riparate. Convalidare le prestazioni dello stampo eseguendo prove di produzione e valutando la qualità dei componenti e la stabilità del processo in normali condizioni operative.
Conclusione
La manutenzione e la riparazione sono aspetti essenziali per garantire il funzionamento costante e la longevità degli stampi per stampaggio dei metalli negli ambienti di produzione industriale. I produttori possono ridurre i tempi di fermo, migliorare l'efficienza produttiva e prolungare la durata dei loro stampi implementando metodi di manutenzione proattiva e rispondendo rapidamente alle esigenze di riparazione.