Cosa è importante per la progettazione dello stampo
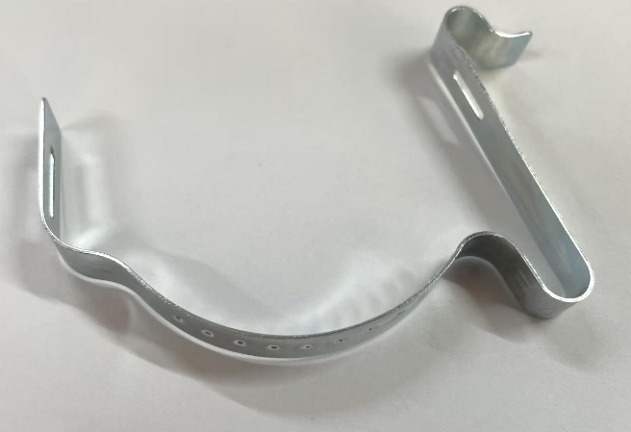
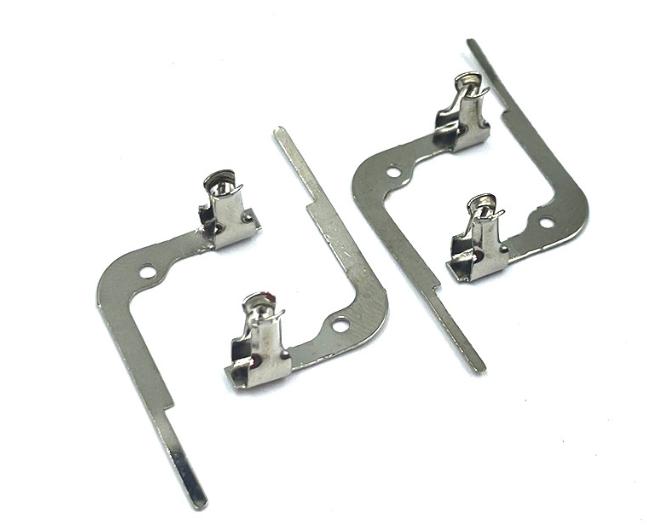
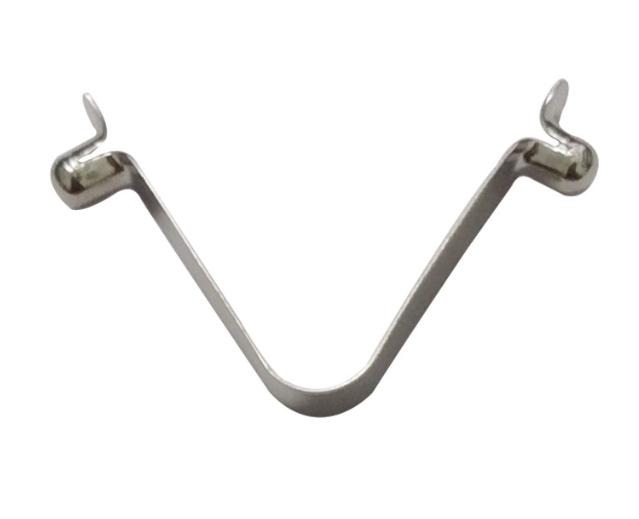
Gli stampi per tranciatura sono strumenti unici e personalizzati, fondamentali nel processo di produzione di pezzi stampati. A differenza degli articoli acquistati in negozio, non sono accompagnati da istruzioni per il montaggio, l'uso e la manutenzione. Qualsiasi errore nella manipolazione di questi stampi può causare guasti catastrofici allo stampo e al processo di tranciatura. In questo articolo, analizzeremo gli aspetti essenziali della progettazione degli stampi per tranciatura, a partire dalla definizione del processo di produzione dei pezzi stampati.
La parte è adatta per la progettazione dello stampo?
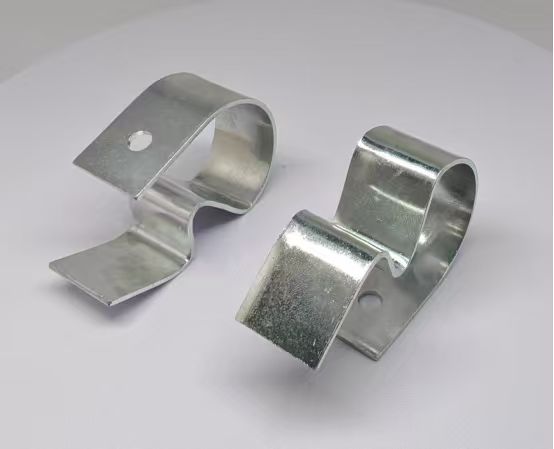
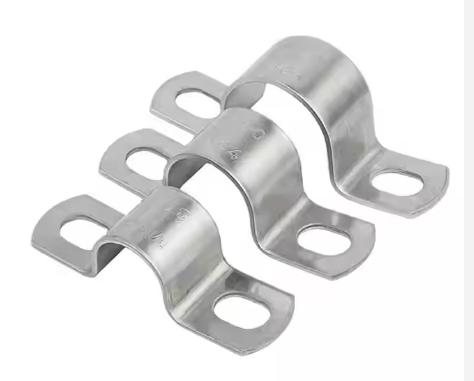
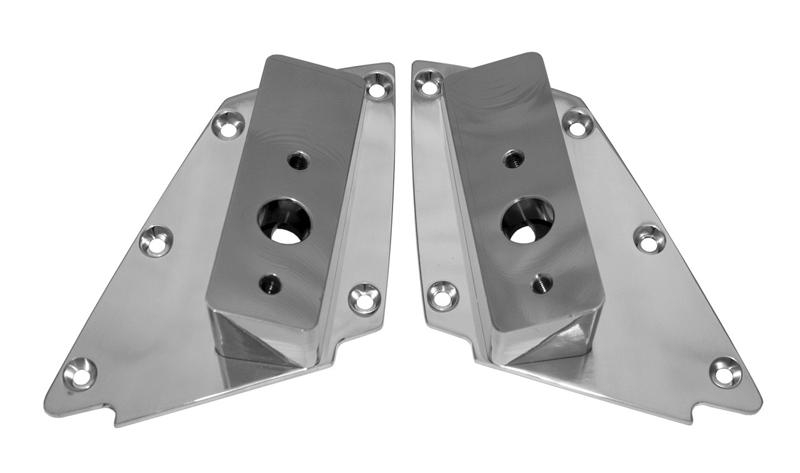
Prima di addentrarsi nelle fasi di progettazione e produzione di uno stampo, è fondamentale accertare l'idoneità del pezzo alla stampatura della lamiera . Numerosi pezzi presentano specifiche dimensionali e di tolleranza che non possono essere soddisfatte con le tecniche di stampaggio convenzionali. In questi casi, si rendono necessari metodi di produzione alternativi, come la fusione seguita da lavorazione meccanica per soddisfare le tolleranze richieste.
Per valutare se un pezzo è adatto allo stampaggio sono necessari anni di esperienza. La fattibilità dello stampaggio di un pezzo non implica automaticamente che sia la scelta ottimale. Gli stampi per lamiera vengono solitamente impiegati per generare grandi quantità di pezzi. Tuttavia, per volumi di produzione più piccoli, potrebbe essere pragmatico optare per metodi più convenienti, come la piegatura, la saldatura e la lavorazione meccanica.
Ingegneria di processo e progettazione di stampi
È fondamentale distinguere tra progettisti di stampi per tranciatura e ingegneri di processo . Gli ingegneri di processo definiscono la sequenza di passaggi necessari per trasformare una lamiera piana, grezza, in un pezzo finito, sia che si utilizzi uno stampo progressivo a stazione singola o uno stampo a trasferimento a 40 stazioni. Questa fase influenza in modo significativo il successo o il fallimento di un'operazione di tranciatura; qualsiasi imprecisione nel processo produttivo, anche in una singola operazione di formatura o taglio, può portare al fallimento sia dello stampo che dell'intero processo di tranciatura.
D'altro canto, i progettisti di stampi si concentrano sulla progettazione di metodi meccanici per eseguire queste fasi del processo con la massima facilità. Determinano il tipo di acciaio per utensili, la geometria e la lunghezza della matrice. In molti casi, i progettisti di stampi esperti assumono anche il ruolo di ingegneri di processo, responsabili della determinazione del numero necessario di passaggi per la produzione dei pezzi e della progettazione dei processi meccanici di conseguenza.
Geometria delle parti e analisi dei materiali per stampaggio a matrice Design
Prima di stabilire i passaggi necessari per produrre il pezzo, è essenziale un'analisi approfondita dello stampaggio del pezzo. Ciò comporta un attento esame della geometria del pezzo, delle tolleranze specificate, nonché del tipo e dello spessore del materiale. L'importanza degli ultimi due fattori non può essere sopravvalutata, poiché svolgono un ruolo cruciale nel definire il processo di produzione e la progettazione degli utensili. Non è saggio dare per scontato che il pezzo possa essere realizzato con quel materiale semplicemente perché è stato progettato per quello scopo.
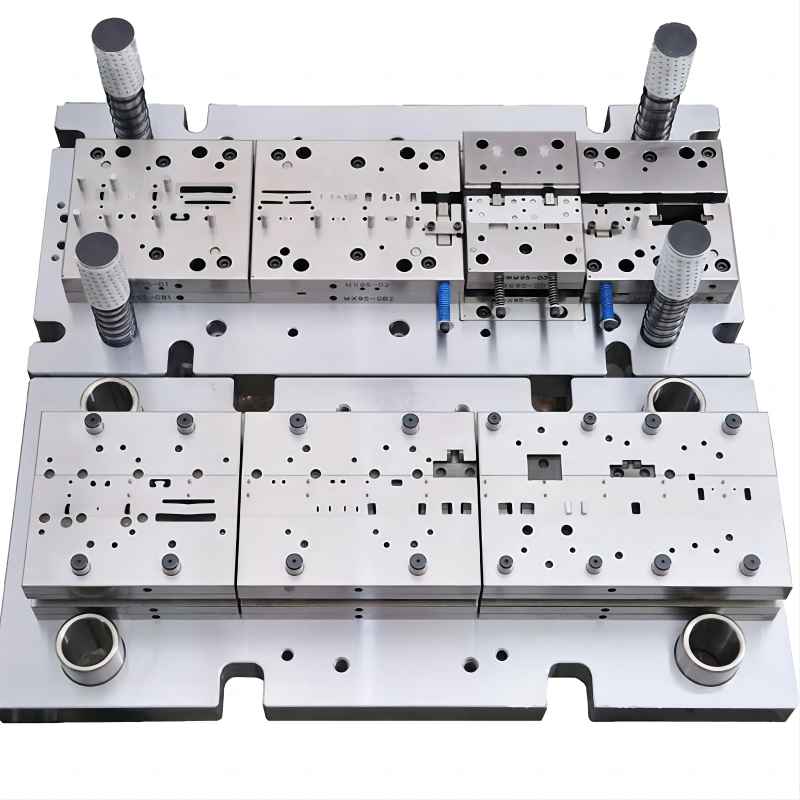
Per prendere decisioni informate sulle fasi di processo necessarie per la produzione del componente, sia l'ingegnere di processo che il progettista dello stampo devono comprendere in che modo il materiale scelto per il componente influisce sul processo e sulla progettazione degli stampi per la tranciatura . Il materiale del componente ha implicazioni per:
- Materiale dello stampo.
- Lunghezza della matrice.
- Tonnellaggio della pressa.
- Tipo di lubrificante e applicazione.
- Sezione dello stampo, spessore e geometria del pezzo.
- La necessità di operazioni secondarie, come la ricottura.
È disponibile una miriade di metalli ferrosi e non ferrosi con caratteristiche distinte, che vanno dal titanio all'oro, e ogni tipo di metallo presenta le sue proprietà uniche. Sebbene sia possibile timbrare praticamente qualsiasi materiale, è fondamentale riconoscere che i materiali possono differire notevolmente. Ad esempio, tentare di lavorare l'alluminio con l'idea di ottenere un acciaio di qualità trafilato a basso tenore di carbonio può comportare delle sfide, non perché l'alluminio sia intrinsecamente problematico, ma perché possiede attributi diversi.
Quando si hanno a che fare con parti che richiedono notevole allungamento o estensibilità, è fondamentale non procedere senza dati sufficienti. Non è sufficiente sapere che un materiale è acciaio 1018. Piuttosto, occorre approfondire i dettagli del materiale, quali la resistenza alla trazione, il limite di snervamento, l'allungamento e, se possibile, il valore medio n (che indica la pendenza della curva sforzo-deformazione) e il valore medio r (che rappresenta il rapporto tra la deformazione della larghezza effettiva e la deformazione dello spessore effettiva a un valore di deformazione della lunghezza specifico). Determinare se il metallo ha un rivestimento o un prerivestimento. Per i metalli non ferrosi, accertarsi se sono completamente duri, estremamente morbidi o semiduri. Se l'intenzione è quella di trafilare il metallo, informarsi sulla sua trafilabilità.
Si tenga presente che gli acciai speciali ad alta resistenza, come quelli a doppia fase o quelli TRIP, tendono a presentare un ritorno elastico maggiore rispetto ai materiali a bassa resistenza. Conoscere questo aspetto in anticipo consente di risolvere i problemi di ritorno elastico incorporando stazioni aggiuntive. È consigliabile evitare di sviluppare uno strumento multiuso destinato a formare vari metalli senza modificare lo stampo.
La progettazione di uno stampo solido inizia con un processo robusto per la produzione del pezzo. Molti guasti nello stampaggio sono dovuti a processi impropri di fabbricazione dei pezzi piuttosto che a una progettazione errata dello stampo. Spesso le fasi critiche di formatura e taglio vengono trascurate. La chiave sta nello stabilire un piano specifico per la realizzazione del pezzo prima di addentrarsi nel processo di fabbricazione dello stampo.
Conclusione
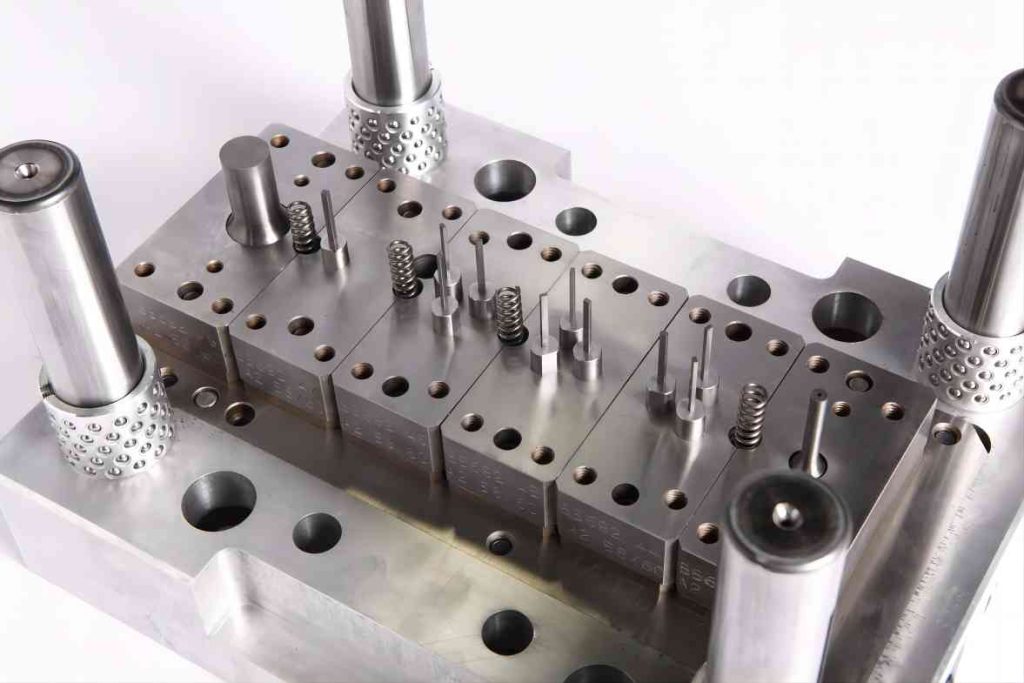
La progettazione degli stampi per la tranciatura è un aspetto complesso e critico del processo produttivo, che richiede una profonda conoscenza del pezzo, dei materiali e dei processi coinvolti. Dalla valutazione iniziale dell'idoneità della tranciatura al processo più adatto, fino all'analisi dettagliata della geometria del pezzo e delle caratteristiche del materiale, ogni fase gioca un ruolo fondamentale per il successo delle operazioni di tranciatura. La collaborazione tra ingegneri di processo e progettisti di stampi, basata su anni di esperienza, è essenziale per garantire una produzione efficiente ed efficace di pezzi tranciati. Ricordate sempre di "pensare come il metallo" e di dare priorità a una comprensione completa dei requisiti del pezzo prima di addentrarvi nelle complessità della progettazione dello stampo.