Quali sono le principali tecniche di post-elaborazione nella lavorazione CNC?
La lavorazione CNC è rinomata per la sua accuratezza, precisione ed efficacia nella produzione di componenti complessi realizzati con diversi materiali. Tuttavia, il processo non si conclude con la fresatura o la tornitura del componente. La post-elaborazione è fondamentale per garantire che il prodotto finito sia conforme a tutti gli standard estetici, funzionali e qualitativi. Questo articolo si concentrerà sui metodi di post-elaborazione più importanti nella lavorazione CNC e sulla loro importanza per la creazione di un prodotto finale di altissima qualità.
Sommario
Perché le tecniche di post-elaborazione nella lavorazione CNC sono importanti
La lavorazione con macchine CNC consiste nel taglio, nella foratura, nella fresatura e nella tornitura di materiali per ottenere forme precise . Queste operazioni determinano la forma di un pezzo, ma possono lasciare imperfezioni sulla superficie, come bave, segni degli utensili e spigoli vivi. Inoltre, le caratteristiche fisiche e meccaniche di un pezzo lavorato potrebbero non sempre soddisfare le specifiche del suo utilizzo finale. I metodi di post-elaborazione risolvono questi problemi migliorando la finitura superficiale, aumentando le proprietà meccaniche, migliorando la resistenza alla corrosione e garantendo la qualità del prodotto.
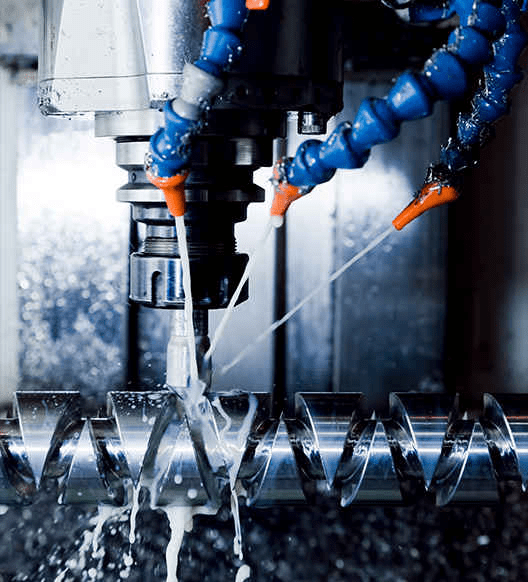
Tecniche chiave di post-elaborazione nella lavorazione CNC
1. sbavatura
Durante la lavorazione CNC, la presenza di taglienti, bave e piccole sporgenze è tipica, in particolare su metalli teneri e materie plastiche. La sbavatura è il metodo per eliminare queste imperfezioni mediante metodi termici, meccanici o chimici.
Ecco un elenco semplice e conciso dei metodi di sbavatura più diffusi nelle macchine CNC:
| Tecnica di sbavatura | Descrizione | Ideale per | Livello di automazione |
| Sbavatura manuale | Utensili manuali come raschietti, lime o carta vetrata. | Parti di piccolo volume, complesse o delicate | Basso |
| Sbavatura meccanica | Tra queste rientrano la levigatura, la burattatura o la spazzolatura abrasiva. | Produzione in grandi volumi di parti metalliche | Medio alto |
| Sbavatura termica (TEM) | Utilizza gas esplosivo in una camera per tagliare le sbavature. | Sbavature interne difficili da raggiungere in aree | Medio |
| Sbavatura criogenica | Congela i componenti per realizzarli e poi li rimuove utilizzando un mezzo abrasivo. | Metalli, materie plastiche e materiali morbidi | Medio alto |
| Sbavatura elettrochimica | Rimuove le sbavature mediante una reazione elettrochimica attentamente controllata. | Parti di precisione, piccole caratteristiche | Medio |
| Sbavatura ad ultrasuoni | Utilizza l'energia ultrasonica nei mezzi liquidi per eliminare le sbavature. | Parti piccole e fragili | Da basso a medio |
| Getto d'acqua ad alta pressione | Utilizza acqua ad alta pressione concentrata per pulire le abrasioni. | Piccole sbavature all'interno dei canali | Medio alto |
2. Finitura Superficiale
La qualità della finitura superficiale può influire notevolmente sulle prestazioni e sull'aspetto estetico di un pezzo.
Questa tabella descrive le tecniche più comuni per la finitura delle superfici per macchine CNC:
| Metodo | Descrizione | Risultato di superficie | Materiali comuni | Casi d'uso tipici |
| lucidatura | Utilizzare sostanze abrasive e ruote per creare una superficie riflettente uniforme. | Finitura a specchio o lucida | Metalli (alluminio, acciaio), materie plastiche | Componenti estetici strumenti ottici, strumenti medici |
| carteggiatura | Nastri o carta abrasiva utilizzati per levigare le superfici e rimuovere i segni lasciati dagli utensili. | Opaco con finitura semi-lucida o opaca | Plastica, legno e metalli teneri | Parti per mobili Prototipi in plastica |
| Granigliatura di perle | Per creare una texture sulla superficie vengono spinte ad alta velocità delle perle di vetro o di ceramica. | Finitura opaca uniforme | Metalli (alluminio e acciaio inossidabile) | Utensili, custodie, hardware aerospaziale |
| tumbling | I pezzi vengono fatti ruotare o vibrare utilizzando materiali abrasivi per rimuovere le sbavature e lucidarli. | Bordi lisci, lisci | Plastica, metalli | Finitura in serie di componenti di piccole e medie dimensioni |
| Anodizzazione | Processo elettrochimico che forma uno strato di ossido protettivo (principalmente per l'alluminio). | Rivestimento trasparente o colorato | Alluminio | Elettronica di consumo, aerospaziale, architettura |
| Elettrolucidatura | Rimozione di uno strato sottile di materiale tramite reazione elettrochimica. | Luminoso, pulito, resistente alla corrosione | Titanio, acciaio inossidabile | Componenti medicali, di lavorazione alimentare e semiconduttori |
| Powder Coating | Spruzza polvere secca che, indurita dal calore, forma un rivestimento estremamente duro. | Finitura colorata e durevole | Metalli | Prodotti automobilistici, industriali, di consumo |
| Verniciatura | Spruzza vernice liquida manualmente o a spruzzo per fornire protezione e colore. | Opaco, lucido o strutturato | Plastica, metalli | Involucri, parti decorative e insegne |
3. Trattamento termico
Per metalli come il titanio o l'acciaio la necessità del trattamento termico è fondamentale per migliorarne le proprietà meccaniche.
Questo schema rappresenta un utile riferimento per comprendere le diverse tecniche di trattamento termico e il loro utilizzo nelle macchine CNC.
| Processo di trattamento termico | Descrizione | Missione | Materiali comuni | Casi d'uso tipici |
| ricottura | Un processo di trattamento termico mediante il quale i materiali vengono riscaldati prima di essere raffreddati lentamente per eliminare lo stress. | Ammorbidisce il materiale, migliora la duttilità, riduce la durezza. | Rame, acciaio, alluminio, ottone | Componenti aerospaziali, tubi, fili, materiali strutturali |
| Hardening | Il materiale viene riscaldato ad alta temperatura e raffreddato rapidamente (solitamente in olio o acqua). | Migliora la resistenza all'usura e la durezza. | Acciai al carbonio, acciai legati, acciai per utensili | Ingranaggi, cuscinetti, utensili e utensili da taglio |
| tempra | Riscaldare il materiale indurito fino a farlo raggiungere una temperatura più bassa, raffreddandolo lentamente per alleviare lo stress. | Riduce la fragilità mantenendo la tenacità. | Acciai al carbonio, acciai per utensili | Utensili, parti automobilistiche, componenti strutturali |
| tempra | Il materiale si raffredda rapidamente solitamente tramite immersione in olio, acqua o aria. | Migliora la resistenza alla trazione e la durezza. | Acciaio, ferro, leghe | Parti per macchine, parti per autoveicoli e ingranaggi |
| Alleviare lo stress | Il processo prevede il riscaldamento di un componente a temperature più basse, per poi raffreddarlo gradualmente in modo da ridurre lo stress interno. | Riduce il rischio di deformazioni e instabilità dimensionale. | Alluminio, acciaio inossidabile, acciaio al carbonio | Parti di precisione, parti saldate, telai strutturali |
| Normalizzazione | Riscaldare il materiale fino alla temperatura critica e raffreddarlo con aria. | Affina la struttura dei grani, ripristina la duttilità. | Acciaio, ghisa | Parti in acciaio, forgiatura, fusione |
| carburazione | Infusione di carbonio sulla superficie di acciaio a basso tenore di carbonio mediante riscaldamento in un'atmosfera ricca di carbonio. | Aumenta la durezza della superficie. | Acciaio a basso tenore di carbonio | Ingranaggi, alberi, alberi a camme |
| nitrurazione | Diffusione dell'azoto sulle superfici della materia, in genere a temperature più basse. | Migliora la durezza della superficie e la resistenza alla corrosione. | Titanio, acciaio, leghe di alluminio | Applicazioni aerospaziali, utensili e automobilistiche |
| Cianizzazione | Simile alla cementazione, tuttavia, utilizza una sostanza a base di cianuro per consentire la diffusione. | Aumenta la durezza e la resistenza all'usura. | Acciai legati | Ricambi auto, utensili da taglio |
| Indurimento ad induzione | Sfruttare l'induzione elettromagnetica per riscaldare determinate aree di un pezzo e poi raffreddarle rapidamente. | Indurisce determinate zone di un pezzo. | Acciai legati, Acciaio | Ingranaggi, alberi, piste dei cuscinetti |
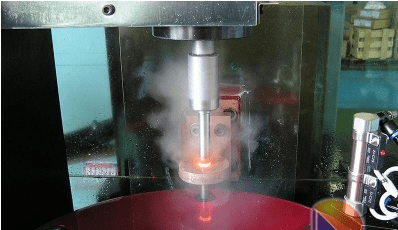
4. Rettifica
La rettifica CNC è una tecnica di post-elaborazione di alta precisione che viene tipicamente utilizzata dopo la lavorazione CNC per migliorare la finitura della superficie, creare tolleranze precise e migliorare la precisione delle misurazioni dimensionali. Utilizza mole per rimuovere piccole quantità di materiale, il che la rende adatta alla lavorazione di metalli duri e componenti complessi che richiedono una superficie di alta qualità.
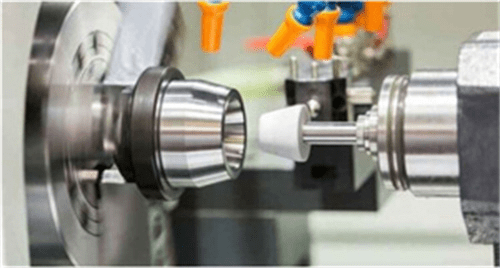
5. Filettatura e maschiatura
La maschiatura e la filettatura sono metodi di post-elaborazione cruciali nella lavorazione CNC che creano filettature esterne o interne sui pezzi lavorati. La filettatura CNC è il processo di creazione di scanalature elicoidali sulla superficie di un cilindro o di un foro, mentre la maschiatura si riferisce alla creazione di filettature interne mediante maschi. Questi metodi garantiscono che i componenti siano fissati mediante bulloni o viti. Sono fondamentali per il corretto funzionamento degli assemblaggi in settori come quello aerospaziale, automobilistico ed elettronico, dove la qualità e la durata dei collegamenti filettati sono essenziali.
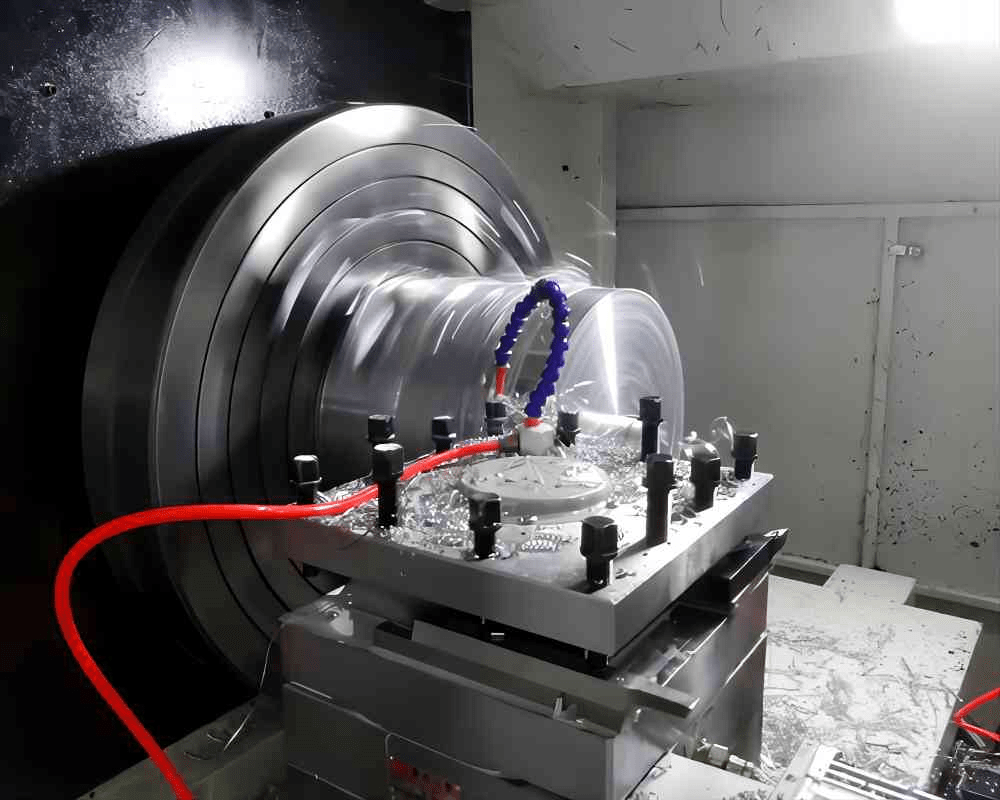
6. Pulizia
Dopo la post-lavorazione e la lavorazione CNC, i pezzi devono essere accuratamente puliti per rimuovere refrigeranti, oli, trucioli e altre sostanze residue dal processo di lavorazione. La pulizia garantisce che il componente sia privo di contaminanti che potrebbero comprometterne le prestazioni, l'aspetto o la qualità dei risultati.
Ecco una tabella che illustra i vari metodi di pulizia nella lavorazione CNC:
| Metodo di pulizia | Descrizione | Ideale per |
| Pulizia ad aria compressa | Utilizza aria ad alta pressione per soffiare via trucioli, polvere e detriti | Pulizia rapida delle superfici dopo la lavorazione |
| Pulizia ad ultrasuoni | Utilizza onde sonore ad alta frequenza in una soluzione detergente per rimuovere i contaminanti | Parti delicate o complesse con caratteristiche fini |
| Pulizia del solvente | Applica solventi chimici per sciogliere oli, refrigeranti e residui | Rimozione di lubrificanti aggressivi o fluidi di lavorazione |
| Pulizia acquosa | Utilizza soluzioni a base d'acqua, spesso riscaldate, con detergenti per la pulizia generale | Metodo ecologico per la pulizia in grandi quantità |
| Pulizia a vapore | Il vapore ad alta temperatura scioglie sporco, oli e particelle | Sgrassaggio efficace senza prodotti chimici aggressivi |
| Pulizia/spazzolatura manuale | Strofinamento fisico o pulizia con panni, spazzole o tamponi | Pulizia di superfici specifiche o sensibili che richiedono un tocco delicato |
| Vacuum Cleaning | Rimuove trucioli secchi e polvere utilizzando aspiratori industriali | Rimozione iniziale dei trucioli prima della pulizia dettagliata |
| Pulizia della neve con CO₂ | Soffia particelle di ghiaccio secco per sollevare particelle e oli | Pulizia di precisione senza umidità o residui |
| Sgrassaggio a vapore | Utilizza vapori di solvente per condensare sulla parte e dissolvere i contaminanti | Pulizia ad alte prestazioni di parti metalliche critiche |
7. Ispezione e controllo qualità
L'ultima fase del processo di post-elaborazione è la procedura di ispezione e controllo qualità durante la lavorazione CNC . Questo passaggio è fondamentale per garantire che il componente sia conforme alle specifiche e alle tolleranze precise richieste per lo scopo per cui è stato progettato. Se l'ispezione non è accurata, anche la minima deviazione potrebbe causare un guasto o addirittura prestazioni scadenti.
Ecco una tabella che descrive le tecniche di ispezione più comuni utilizzate nella lavorazione CNC:
| Tecnica di ispezione | Descrizione | Applicazione |
| Ispezione visuale | Controllo manuale di difetti superficiali, sbavature o scolorimento | Una rapida valutazione dei difetti evidenti e delle imperfezioni estetiche |
| Calibri e Micrometri | Strumenti portatili di alta qualità per misurare dimensioni interne ed esterne | Convalida delle dimensioni e delle tolleranze critiche |
| Macchina di misura a coordinate (CMM) | Misurazione automatizzata tramite sonda e coordinate tridimensionali | Controllo dimensionale ad alta precisione per parti complesse |
| Comparatori ottici | Il proiettore proietta un'immagine ingrandita di un componente per verificarne le sovrapposizioni di progettazione | Esame di contorni, profili e altre piccole caratteristiche |
| Tester di rugosità superficiale | Dispositivi per misurare la finitura della superficie in micron | Valutazione della consistenza superficiale per superfici pratiche |
| Indicatori di passaggio/non passaggio | Strumenti di misura fissi per determinare se le parti soddisfano le tolleranze accettabili | Ispezioni rapide di superamento/fallimento per parti di grandi volumi |
| Scansione laser / Scansione 3D | Metodo senza contatto per catturare l'intera geometria 3D di un componente | Confronto di geometrie complesse con modelli CAD |
| Test di durezza | Determina il grado di resistenza al cambiamento (ad esempio, test Rockwell, Brinell) | Assicurare il trattamento termico o l'uniformità del materiale |
| Indicatori di filettatura | Viene utilizzato per verificare la precisione delle filettature interne ed esterne | Verifica della compatibilità delle funzionalità che utilizzano i thread |
| Indicatori di foro | Strumenti precisi per determinare il diametro dei fori e la rotondità | Ispezione delle caratteristiche interne con tolleranza ristretta |
Sintesi
La post-elaborazione è una fase essenziale nella lavorazione CNC, che trasforma un pezzo grezzo in un oggetto pronto all'uso. Dai trattamenti superficiali e dalla sbavatura alla pulizia e all'ispezione, ogni metodo contribuisce a garantire la massima qualità, estetica e durata. Integrando procedure di post-elaborazione adeguate, i produttori si assicurano che i componenti lavorati a CNC siano conformi ai più elevati standard qualitativi, minimizzando gli errori e migliorando l'efficienza.