Estamparia de Alumínio: Precauções Essenciais para um Processo Seguro e Eficiente
O alumínio, elogiado por sua leveza, resistência e versatilidade, encontra ampla aplicação em diversos setores industriais. No entanto, suas propriedades únicas exigem precauções específicas durante o processo de estampagem para garantir a qualidade das peças, a segurança do operador e a conformidade ambiental. Este artigo explora as precauções críticas em várias etapas da estampagem de alumínio , fornecendo informações valiosas para que você possa conduzir esse processo com eficiência.
Considerações sobre o material: escolhendo o alumínio certo e manuseando-o com cuidado
Selecionar a liga de alumínio correta para o seu projeto de estampagem é crucial para alcançar a qualidade desejada da peça estampada e a eficiência do processo. Aqui estão alguns fatores-chave a serem considerados:
1. Propriedades desejadas
- Força: Diferentes ligas oferecem níveis variados de resistência à tração, resistência ao escoamento e resistência à fadiga. Escolha uma liga com resistência suficiente para suportar as cargas e tensões pretendidas em sua aplicação.
- Ductilidade: Ductilidade refere-se à capacidade do material de se deformar sem quebrar. Maior ductilidade permite formas mais complexas e estampagens mais profundas durante a estampagem. Entretanto, uma ductilidade excessivamente alta pode levar a inconsistências dimensionais.
- Formabilidade: Essa propriedade indica a facilidade com que o material pode ser moldado sem rachar ou rasgar. Considere as operações de conformação específicas envolvidas no seu processo (por exemplo, dobra, trefilação, flangeamento) e selecione uma liga com características de conformabilidade apropriadas.
- Resistência à corrosão: Se a peça acabada for exposta a ambientes corrosivos, escolha uma liga com resistência superior à corrosão. As opções comuns incluem ligas com alto teor de magnésio ou silício.
2. Acabamento da superfície
- lubrificação: O acabamento da superfície pode influenciar o tipo e a aplicação do lubrificante necessário para um desempenho ideal de estampagem. Considere a compatibilidade do lubrificante escolhido com o acabamento da superfície para garantir a lubrificação adequada e minimizar o desgaste.
- Rugosidade: Superfícies mais ásperas aumentam o atrito entre o material e a ferramenta, o que leva a um maior desgaste. Acabamentos mais lisos reduzem o atrito e melhoram a eficácia da lubrificação. No entanto, acabamentos mais lisos podem exigir etapas de processamento adicionais e podem não ser necessários para todas as aplicações.
- Pós-processamento: Se a peça exigir operações de acabamento subsequentes, como pintura ou anodização, um acabamento de superfície mais liso pode ser necessário para melhor adesão e apelo estético.
3. Limitações de Espessura
- Folhas mais finas: Folhas mais finas oferecem vantagens como peso reduzido e custo de material potencialmente menor. No entanto, eles são mais suscetíveis a enrugamento, rasgos e retorno elástico (retorno à forma original após a formação). Escolha uma espessura que ofereça resistência e rigidez adequadas, evitando esses problemas.
- Folhas mais grossas: Embora chapas mais grossas ofereçam maior resistência e proteção contra defeitos, elas exigem maior tonelagem de prensagem e podem ser mais caras. Analise suas necessidades específicas e selecione a espessura ideal para um equilíbrio entre desempenho e custo.
4. Manuseio e Armazenamento
- Minimizar danos: Implemente procedimentos cuidadosos de manuseio e proteção durante o transporte e armazenamento para evitar arranhões, amassados ou outros danos. Essas imperfeições podem impactar significativamente a conformabilidade do material e levar à rejeição de peças.
- Condições de armazenamento: Armazene o alumínio em áreas secas e bem ventiladas, com controle consistente de temperatura e umidade. Isso ajuda a prevenir corrosão e contaminação, que podem comprometer as propriedades e a qualidade da superfície do material. Considere usar revestimentos protetores ou recipientes selados para proteção adicional, especialmente se armazenados por longos períodos.
Ferramentas e equipamentos: garantindo eficiência e minimizando o desgaste
A qualidade e o estado das suas ferramentas e equipamentos são cruciais para obter resultados precisos e consistentes na estampagem de alumínio. Aqui está uma análise dos principais aspectos a serem considerados:
1. Design de matriz
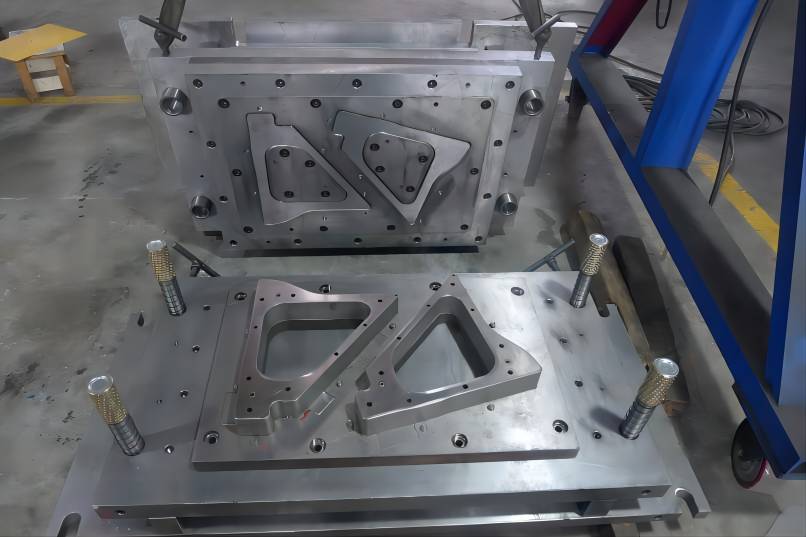
- Autorizações: Folgas precisas entre o punção e a matriz são essenciais para controlar o fluxo de material e evitar estresse excessivo. Folgas inadequadas podem causar rachaduras, rasgos ou inconsistências dimensionais nas peças acabadas. Garanta que as folgas sejam otimizadas com base na liga de alumínio escolhida, na espessura do material e na geometria desejada da peça.
- Raios: Raios suaves e apropriados nas bordas e cantos da matriz são cruciais para evitar rasgos no material e garantir um fluxo suave do material durante a conformação. Raios insuficientes podem causar concentrações de tensões e provocar rasgos, especialmente em chapas de alumínio mais finas.
- Fluxo de lubrificação: Incorpore canais e ranhuras no design da matriz para facilitar o fluxo eficiente de lubrificante durante todo o processo de conformação. Isso minimiza o atrito entre o material e a ferramenta, reduzindo o desgaste de ambos. Preste atenção às áreas com alta pressão ou geometrias complexas onde a lubrificação é crítica.
- Manutenção: Inspecione regularmente as matrizes para verificar desgaste, danos e desalinhamento. Resolva quaisquer problemas imediatamente para evitar deterioração da qualidade das peças e potenciais riscos à segurança. Implemente práticas de manutenção preventiva, como limpeza, lubrificação e ajustes para garantir o desempenho ideal e a longevidade da matriz.
2. Pressione Seleção
- Capacidade de tonelagem: Escolha uma prensa com capacidade de tonelagem suficiente para fornecer a força de conformação necessária para a geometria específica da sua peça e espessura do material. Tonelagem insuficiente pode levar à formação incompleta, rugas ou até mesmo danos à prensa. Consulte um fabricante de prensas ou um engenheiro qualificado para determinar a tonelagem apropriada com base em suas necessidades específicas.
- Velocidade de prensagem: A velocidade da prensa deve ser compatível com as propriedades do material, a complexidade da peça e a taxa de produção desejada. Altas velocidades podem causar desgaste excessivo, enrugamento ou rasgos, enquanto baixas velocidades podem comprometer a produtividade. Encontre um equilíbrio entre velocidade e qualidade para sua aplicação específica.
- Alinhamento e calibração: Certifique-se de que a prensa esteja devidamente alinhada e calibrada para garantir dimensões de peça precisas e consistentes. Verificações regulares de alinhamento e ajustes de calibração são cruciais para manter o desempenho ideal da prensa e evitar inconsistências dimensionais.
- Manutenção: Implemente um programa de manutenção abrangente para sua prensa e equipamentos associados. Isso inclui inspeções regulares, lubrificação e substituição de peças desgastadas para evitar quebras e garantir uma operação confiável.
Ao considerar cuidadosamente esses fatores e implementar práticas de manutenção adequadas, você pode garantir que suas ferramentas e equipamentos funcionem de forma eficiente, minimizando o desgaste e, ao mesmo tempo, fornecendo peças estampadas de alumínio de alta qualidade de forma consistente.
Parâmetros do Processo: Otimização da Lubrificação, Projeto em Branco e Monitoramento
Otimizar os parâmetros do processo é crucial para obter peças estampadas de alumínio eficientes e de alta qualidade. Aqui está uma análise detalhada das principais áreas nas quais você deve se concentrar:
1. Lubrificação
- Seleção de lubrificante: Escolha um lubrificante com propriedades compatíveis com sua liga de alumínio, material de ferramental e condições operacionais específicas. Considere fatores como viscosidade, resistência do filme, coeficiente de atrito e compatibilidade com o método de aplicação de lubrificante escolhido. Consulte fabricantes de lubrificantes ou especialistas técnicos para obter recomendações baseadas em suas necessidades específicas.
- Aplicação de lubrificante: Garanta a aplicação consistente e eficaz do lubrificante escolhido em todas as áreas relevantes da peça bruta e das ferramentas. Isso inclui o punção, as superfícies da matriz e áreas de alta pressão de contato. Considere sistemas de aplicação automatizados para produção de alto volume para manter uma cobertura consistente e minimizar o desperdício.
- Monitoramento e ajuste: Monitore regularmente a aplicação do lubrificante e sua eficácia durante todo o processo de estampagem. Observe sinais de lubrificação insuficiente, como aumento de atrito, desgaste nas ferramentas ou defeitos nas peças. Ajuste os parâmetros da aplicação com base em observações e dados do processo para manter a lubrificação ideal e minimizar o desgaste.
2. Design em branco
- Tamanho em branco: Utilize o menor tamanho possível de blank para minimizar o desperdício e o refugo de material. No entanto, certifique-se de que o tamanho seja suficiente para acomodar a geometria final da peça após a conformação, sem afinamento ou alongamento excessivo. Considere usar um software de utilização de blanks para otimizar o tamanho dos blanks e minimizar o desperdício.
- Forma em branco: Projete o formato do blank para facilitar a alimentação suave e eficiente na matriz. O formato deve evitar emperramento, desalinhamento ou rugas durante o processo de moldagem. Utilize alimentadores e guias se necessário, especialmente para formas complexas ou tolerâncias apertadas. Considere usar um software de aninhamento em branco para otimizar a utilização do material e minimizar o desperdício.
3. Monitoramento de processo
- Parâmetros críticos: Monitore continuamente os principais parâmetros durante a estampagem, como força de estampagem, curso de prensagem e dimensões da peça. Implementar sistemas de controle com alarmes ou ajustes automáticos para identificar e tratar prontamente desvios dos valores desejados. Isso ajuda a manter a qualidade consistente das peças e evitar defeitos.
- Análise de dados: Analise regularmente os dados do processo para identificar tendências, possíveis problemas e oportunidades de melhoria. Analise fatores como padrões de desgaste, taxas de refugo e eficiência de produção para identificar áreas de otimização. Utilize técnicas de controle estatístico de processos para monitorar a estabilidade do processo e identificar possíveis problemas de qualidade precocemente.
Ao otimizar cuidadosamente esses parâmetros de processo, você pode garantir o uso eficiente de lubrificantes, minimizar o desperdício de material e obter peças estampadas de alumínio consistentes e de alta qualidade em seu processo de produção.
Precauções de segurança: protegendo você e os outros
A estampagem de alumínio envolve riscos inerentes, exigindo medidas de segurança rigorosas:
- Equipamento de proteção individual (EPI): Use sempre óculos de segurança, luvas e outros EPIs apropriados para os riscos específicos envolvidos, como proteção auricular contra pressões altas e proteção respiratória contra possíveis contaminantes transportados pelo ar. Garanta que o EPI esteja em boas condições, seja adequado e usado consistentemente.
- Proteção de máquinas: Implemente proteção eficaz em todas as partes móveis da prensa e ferramentas para evitar contato acidental. Inspecione e faça a manutenção regular das proteções para verificar sua funcionalidade.
- Intertravamentos de segurança e procedimentos: Utilize travas de segurança que interrompem a operação da prensa se condições inseguras forem detectadas. Estabelecer e aplicar procedimentos de bloqueio/etiquetagem antes de realizar manutenção em equipamentos.
- Treinamento e conscientização: Forneça aos operadores treinamento abrangente sobre práticas e procedimentos de trabalho seguros para estampagem de alumínio. Atualize e reforce regularmente o conhecimento sobre segurança por meio de treinamentos de reciclagem e campanhas de conscientização.
Considerações adicionais: Regulamentações ambientais e controle de qualidade
Além dos aspectos principais da estampagem, considere estes elementos vitais:
1. Responsabilidade Ambiental
- Seleção de lubrificante: Sempre que possível, escolha lubrificantes biodegradáveis ou ecologicamente corretos. Isso minimiza o potencial impacto ambiental do descarte de lubrificantes e emissões.
- Reciclagem de sucata: Implementar um programa abrangente de reciclagem de sucata para reduzir o desperdício e conservar recursos. Faça parcerias com empresas de reciclagem de metais ou invista em equipamentos de trituração e classificação para uma gestão eficiente de sucata.
- Controle de emissões atmosféricas: Utilize sistemas adequados de ventilação e filtragem para capturar e minimizar as emissões de ar geradas durante o processo de estampagem. Isso inclui poeira, fumaça e compostos orgânicos voláteis (COVs) liberados por lubrificantes ou pelo próprio alumínio. Faça a manutenção e atualize regularmente os sistemas de ventilação para garantir o desempenho ideal.
2. Garantia de qualidade
- Procedimentos de inspeção: Estabeleça procedimentos de inspeção robustos durante todo o processo de produção para garantir que as peças atendam às especificações dimensionais e de qualidade. Isso inclui inspeções em andamento e inspeções finais de peças acabadas.
- Ferramentas e técnicas de medição: Utilize ferramentas e técnicas de medição apropriadas para vários recursos de peças, como paquímetros, micrômetros, blocos de medição e máquinas de medição por coordenadas (CMMs). Certifique-se de que essas ferramentas estejam devidamente calibradas e mantidas para medições precisas.
- Análise de dados: Monitore e analise continuamente os dados de inspeção para identificar tendências, possíveis defeitos e áreas de melhoria. Utilize técnicas de controle estatístico de processo (CEP) para analisar estatisticamente variações e identificar potenciais problemas de qualidade no início do processo.
- Ação corretiva: Implementar um sistema de ação corretiva quando desvios das especificações forem identificados. Isso pode envolver o ajuste de parâmetros do processo, a modificação de ferramentas ou a investigação das causas raiz dos defeitos para evitar recorrências.
3. Melhoria Contínua
- Análise de dados do processo: Analise regularmente os dados do processo, incluindo uso de lubrificantes, taxas de refugo e eficiência de produção, para identificar oportunidades de melhoria. Utilize ferramentas como os princípios do Six Sigma ou da Manufatura Enxuta para otimizar processos e minimizar desperdícios.
- Refinamento do método de lubrificação: Explore e experimente diferentes métodos de aplicação de lubrificantes, como pulverização, pincel ou rolo, para otimizar a eficácia e minimizar o desperdício.
- Otimização do projeto da matriz: Colabore com os fabricantes de matrizes para melhorar continuamente o design das matrizes para melhor fluxo de material, desgaste reduzido e qualidade aprimorada das peças.
- Colaboração e compartilhamento de conhecimento: Promova a colaboração entre pessoal de produção, engenheiros e equipes de controle de qualidade para compartilhar conhecimento, identificar oportunidades de melhoria e implementar as melhores práticas de forma eficaz.
Ao incorporar ativamente essas considerações adicionais, você pode demonstrar responsabilidade ambiental, garantir peças estampadas de alumínio de alta qualidade e melhorar continuamente seus processos de produção para obter desempenho e sustentabilidade ideais.
Conclusão
Ao aderir a essas precauções abrangentes, você pode navegar pelo processo de estampagem de alumínio com confiança, garantindo a qualidade das peças, a segurança do operador, a conformidade ambiental e práticas sustentáveis. Lembre-se de que educação contínua, colaboração e comprometimento com melhoria contínua são essenciais para alcançar excelência em estampagem de alumínio.