Tolerâncias de moldagem por injeção: soluções de controle eficazes
Na fabricação de peças plásticas, a moldagem por injeção é um dos processos mais comuns e eficientes. No entanto, como em qualquer método de fabricação, desvios dimensionais são inevitáveis. Especialmente na produção em larga escala, as peças podem apresentar variações devido às propriedades do material, ao projeto do molde e às condições de processamento.
Para permitir uma montagem precisa e um desempenho confiável, os fabricantes devem prestar atenção especial às tolerâncias de moldagem por injeção. Neste artigo, discutiremos as tolerâncias de moldagem por injeção com mais detalhes. Vamos começar!
Conteúdo
Parte 1. O que são tolerâncias de moldagem por injeção?
As tolerâncias de moldagem por injeção são limites de variação permitidos em relação aos tamanhos de projeto pretendidos para peças plásticas na fabricação real. Simplificando, é a diferença entre "dimensão teórica" e "dimensão do produto final".
As peças devem atender melhor aos requisitos de projeto. No entanto, devido a fatores como contração do material, condições do processo e precisão do equipamento, pequenas tolerâncias não podem ser eliminadas. Por meio de tolerâncias razoáveis, os fabricantes podem garantir que as peças continuem atendendo aos requisitos funcionais e de montagem.
Parte 2. A importância das tolerâncias de moldagem por injeção
Tolerâncias rigorosas nem sempre são a melhor opção na indústria de manufatura. Em vez disso, os fabricantes precisam equilibrar custo, capacidade de fabricação e funcionalidade. Tolerâncias extremamente rigorosas proporcionam maior precisão dimensional, mas aumentam o custo do ferramental, reduzem a eficiência da fabricação e aumentam as taxas de refugo. Tolerâncias muito frouxas, por outro lado, comprometem a função da peça e a integridade da montagem.
1. Preservando a precisão da montagem
As peças plásticas se encaixam ou interagem com a maioria das outras peças. Se as tolerâncias forem excessivas, as peças ficarão soltas, desalinhadas ou até mesmo desmontadas, sacrificando a integridade estrutural e o desempenho do produto final.
2. Melhorando a confiabilidade do produto
Tolerâncias corretamente definidas garantem a estabilidade dimensional ao longo do ciclo de vida de qualquer componente, ajudando a prevenir problemas como maior desgaste, redução do desempenho ou falha do componente. Quando se trata de dispositivos médicos, as tolerâncias impactam diretamente a eficácia e a segurança do produto.
3. Redução de taxas de retrabalho e refugo
Na produção em larga escala, pequenos problemas de tolerância podem levar a centenas ou milhares de produtos defeituosos. Os fabricantes podem reduzir significativamente os defeitos na produção e o retrabalho dispendioso, além de evitar desperdícios, estabelecendo tolerâncias realistas.
4. Manutenção dos padrões da indústria e especificações do cliente
Diferentes indústrias terão diferentes necessidades de tolerância:
As peças automotivas geralmente precisam ser altamente precisas, por exemplo, ±0.05 mm, para dar confiabilidade em motores, caixas de câmbio e equipamentos de segurança.
Eletrônicos de consumo geralmente funcionam perfeitamente dentro de uma tolerância de ±0.1 mm, comprometendo a relação custo-benefício e as especificações funcionais.
Há muito tempo se espera que dispositivos médicos e componentes aeroespaciais tenham tolerâncias ainda maiores aos padrões internacionais para garantir segurança, longevidade e confiabilidade.
O controle de tolerâncias na moldagem por injeção não é apenas uma necessidade técnica, mas também um fator chave para o controle de qualidade, a redução de custos e o aumento da competitividade.
Parte 3. Fatores que afetam as tolerâncias de moldagem por injeção
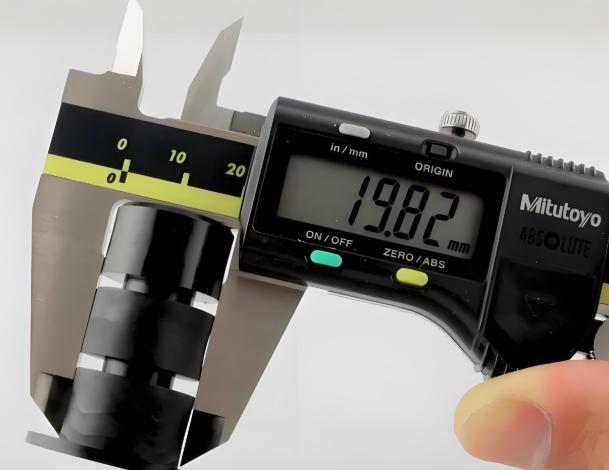
As tolerâncias de contração na moldagem por injeção são determinadas por diversos parâmetros. Os mais significativos são:
- Encolhimento de materiais
Diferentes plásticos utilizados na moldagem por injeção apresentam comportamentos distintos de contração durante o resfriamento, sendo este o fator mais significativo para a dimensão final:
- ABS (Acrilonitrila Butadieno Estireno): Baixo índice de contração (aproximadamente 0.4%–0.7%), com altíssima estabilidade dimensional, ideal para componentes de precisão.
- PP (Polipropileno): Maior índice de contração (aproximadamente 1.0%–2.5%), o que pode resultar em empenamento e distorção, com necessidade de compensação crítica do molde.
- Náilon (PA): Encolhimento leve a moderado (aproximadamente 0.7%–1.5%) com alta absorção de umidade. As peças continuarão a mudar de dimensão durante o armazenamento ou uso, à medida que absorvem água e incham.
2. Projeto e Precisão do Molde
O mofo é o fator mais importante na determinação da tolerância. As principais preocupações são:
- Qualidade do aço do molde e da usinagem: Aço altamente duro com resistência ao desgaste proporciona precisão dimensional em longas tiragens de produção.
- Projeto do portão: A localização e a geometria do portão determinam o fluxo do fundido, causando retração diferencial.
- Disposição do sistema de refrigeração: O resfriamento não uniforme cria contração diferencial e maiores chances de empenamento e desvio de dimensões.
3. Parâmetros de Processamento
As condições de moldagem afetam diretamente as tolerâncias:
- Pressão de injeção: Muito baixo causará preenchimento incompleto, enquanto muito alto causará tensões internas.
- Temperatura de fusão e moldagem: O excesso de calor provoca mais encolhimento e fluxo ruim com preenchimento incompleto devido às baixas temperaturas.
- Tempo de resfriamento: O resfriamento insuficiente permite que as peças encolham após a ejeção, afetando as dimensões finais.
4. Complexidade do projeto da peça
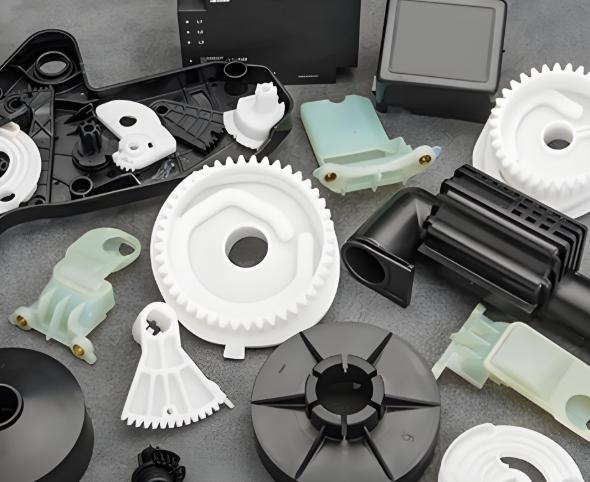
A geometria das peças desempenha um papel importante na precisão dimensional:
- Espessura de parede não uniforme: Seções grossas esfriam mais lentamente, o que leva a maior encolhimento e possível empenamento.
- Costelas e suporte: Aumenta a resistência, mas, se mal projetado, pode criar encolhimento ou distorção localizada.
- Detalhes ocos ou envolvidos: Pode resultar em fluxo de fusão não uniforme, reduzindo a estabilidade dimensional.
5. Fatores Ambientais
As peças podem ser afetadas por influências externas mesmo após a moldagem:
- Flutuações de temperatura: A expansão e a contração térmicas podem alterar as dimensões durante o armazenamento ou o uso.
- Umidade: Alguns materiais, como o náilon, são higroscópicos por natureza, ou seja, absorvem umidade e incham, reduzindo a precisão dimensional.
Parte 4. Tolerâncias padrão para moldagem por injeção
As práticas e os padrões na indústria de plásticos incluem tolerâncias de dimensões em peças moldadas por injeção como um guia para ajudar designers e produtores a controlar custos e complexidade de fabricação, preservando ao mesmo tempo as peças funcionais intactas.
1. ISO 20457
A ISO 20457, publicada pela Organização Internacional para Padronização (ISO), define tolerâncias aceitáveis para materiais plásticos, tamanho de peças e espessura de parede para projeto e fabricação em todo o mundo; particularmente importante quando se trata de produção internacional ou intercambialidade de componentes. Ela serve como um padrão universal.
As características-chave são:
Classificação dimensional: As peças são divididas em vários níveis de precisão (por exemplo, Grau A, B, C) com base em requisitos funcionais e estéticos.
Faixas de tolerância: As tolerâncias sugeridas são baseadas no comprimento, largura ou espessura da parede da peça.
Tabela de exemplo (referência da ISO 20457):
| Faixa de dimensões (mm) | Grau A (Alta Precisão) | Grau B (Precisão Média) | Grau C (Precisão Geral) |
| 0 - 50 | ± 0.02 | ± 0.05 | ± 0.1 |
| 50 - 100 | ± 0.03 | ± 0.07 | ± 0.15 |
| 100 - 200 | ± 0.04 | ± 0.1 | ± 0.2 |
| 200 - 300 | ± 0.05 | ± 0.12 | ± 0.25 |
Observação: os valores reais devem ser ajustados dependendo do tipo de material, da geometria da peça e dos requisitos funcionais.
2. Diretrizes de tolerância SPI
As Diretrizes de Tolerância da Sociedade da Indústria de Plásticos (SPI) são amplamente utilizadas nos mercados norte-americanos. Elas fornecem faixas de tolerância recomendadas com base no tamanho da peça, espessura da parede e material para referência rápida no projeto de peças moldadas por injeção.
Tabela de exemplo (referência das Diretrizes do SPI):
| Tamanho da peça (mm) | Material | Tolerância (Parte Geral) | Tolerância (Parte de Precisão) |
| 0 - 50 | ABS | ± 0.05 | ± 0.02 |
| 0 - 50 | PP | ± 0.08 | ± 0.03 |
| 50 - 150 | ABS | ± 0.08 | ± 0.03 |
| 50 - 150 | PP | ± 0.12 | ± 0.05 |
| 150 - 300 | ABS | ± 0.12 | ± 0.05 |
| 150 - 300 | PP | ± 0.15 | ± 0.07 |
Observação: as recomendações do SPI também levam em consideração a espessura da parede e a complexidade da peça. Na realidade, as tolerâncias podem ser ainda mais modificadas com base no projeto do molde e nos parâmetros do processo.
3. Valores de referência gerais
Peças plásticas padrão: As tolerâncias podem variar entre ±0.05 mm e ±0.1 mm, suficientes para a maioria dos componentes não críticos.
Peças de precisão: para alta precisão de montagem ou critérios de desempenho exigentes, as tolerâncias podem ser tão baixas quanto ±0.01 mm.
4. Requisitos de tolerância específicos da indústria
A maioria das indústrias tem níveis variados de requisitos de precisão dimensional:
Dispositivos médicos: Contando com tolerâncias rigorosas que muitas vezes ficam abaixo de +-0.02 mm para segurança e confiabilidade, os dispositivos médicos exigem controle rigoroso em termos de design.
Componentes automotivos: A maioria dos componentes automotivos atende às especificações funcionais e de montagem dentro de tolerâncias de ±0.05 mm.
Componentes industriais ou eletrônicos de consumo: uma variação de ±0.1 mm é considerada padrão, compensando um custo menor com um desempenho aprimorado.
Em geral, o padrão de tolerância de moldagem por injeção apropriado a ser empregado baseia-se na função da peça, nas propriedades do material, na capacidade de fabricação e nos requisitos da indústria. A aplicação adequada desses padrões não apenas garante a precisão da montagem e o desempenho da peça, como também reduz ao máximo os custos de fabricação e as quantidades de retrabalho.
Parte 5. Como controlar e otimizar as tolerâncias de moldagem por injeção
Para garantir tolerâncias nas dimensões e confiabilidade de montagem de peças moldadas por injeção, os fabricantes podem escolher o caminho sequencial do controle do processo, seleção de material, design e controle de qualidade até a otimização da tolerância.
1. Otimize o design do molde
O molde desempenha um papel fundamental nas tolerâncias das peças. O design científico e a usinagem precisa reduzem significativamente os desvios dimensionais:
Usinagem de alta precisão: Garante dimensões de cavidade com desvios mínimos da peça.
Projeto do ponto de injeção: A localização e o tipo do ponto de injeção influenciam o fluxo de material fundido e a distribuição do resfriamento, e consequentemente a contração e a deformação.
Sistema de refrigeração otimizado: O resfriamento uniforme reduz a contração diferencial da peça, diminuindo a probabilidade de deformação.
2. Selecione os materiais apropriados
As propriedades do material impactam diretamente na contração e distorção:
Considere a contração do material no projeto e inclua a compensação apropriada para as dimensões das peças.
Leve em consideração as condições de operação (carga mecânica, temperatura, umidade) e escolha materiais com maior estabilidade dimensional para reduzir a deformação pós-fabricação.
3.Estritamente Parâmetros do Processo de Controle
A estabilidade do processo é fundamental para manter as tolerâncias:
Velocidade de injeção: Uma velocidade muito alta pode resultar em preenchimento não uniforme, enquanto uma velocidade muito baixa pode afetar a qualidade da superfície.
Pressão de injeção: Oscilações de pressão levam a variações nas tensões internas, afetando a contração e o empenamento.
Controle de temperatura: Temperaturas consistentes de fusão e moldagem reduzem as flutuações dimensionais.
Tempo de resfriamento: Deixe as peças esfriarem completamente antes da ejeção para evitar contração secundária.
4. Inspeção de qualidade e feedback
Medições e monitoramentos científicos são usados para detectar desvios de tolerância e fazer ajustes oportunos:
Máquina de Medição por Coordenadas (MMC): A medição precisa das dimensões das peças garante a consistência na produção em massa.
Sistemas de inspeção óptica: Inspecionam rapidamente as dimensões e formas da superfície das peças para identificar possíveis problemas.
Feedback de dados: Feedback da inspeção para o projeto do molde e parâmetros do processo para refinamento.
5. Trabalhe com fabricantes experientes
Empresas de moldagem por injeção de ponta são capazes de fornecer máquinas precisas e fornecer orientação sobre tolerância no nível de projeto:
- Forneça recomendações para otimização de complexidade de peças e necessidades funcionais, sem gerar custos.
- Forneça experiência realista e referência de caso para permitir que os projetistas não sejam vítimas de problemas de tolerância e melhorem a uniformidade e a confiabilidade das peças.
Parte 6. Como a KENENG garante a confiabilidade das tolerâncias de moldagem por injeção
A KENENG entende a importância da qualidade das peças e da precisão da montagem por meio das tolerâncias de moldagem por injeção, fornecendo soluções altamente confiáveis aos nossos clientes com equipamentos avançados de moldagem por injeção, tecnologia de fabricação de moldes de precisão e procedimentos rigorosos de controle de qualidade.
Conformidade com as normas internacionais: Nossos componentes são fabricados rigorosamente de acordo com as normas ISO e outras normas internacionais de tolerância para precisão dimensional e intercambialidade.
Adequação de Materiais e Processos: Personalizamos os parâmetros do processo de moldagem com base nas propriedades específicas de diferentes plásticos, a fim de obter estabilidade dimensional tanto na produção quanto em uso.
Otimização na Fase de Projeto: Oferecemos orientação especializada em otimização de tolerâncias na fase de projeto de componentes, permitindo que os clientes reduzam os riscos e custos de produção.
Versatilidade para diversos setores: Nossas soluções de produtos atendem aos requisitos de precisão de diferentes indústrias, desde eletrônicos de consumo a componentes industriais, passando por personalização de alta precisão em pequenos lotes até fabricação contínua em larga escala.
Com experiência e tecnologia combinadas, a KENENG oferece peças moldadas por injeção consistentes, confiáveis e de qualidade para que cada lote atinja níveis rigorosos de tolerância.
Em suma
Os requisitos de tolerância na moldagem por injeção são componentes essenciais para garantir a qualidade das peças, a precisão da montagem e a confiabilidade geral do produto. Ao considerar os requisitos de tolerância desde o início dos processos de projeto e fabricação, bem como ao contratar fornecedores de moldagem por injeção tecnicamente qualificados e com vasta experiência, as empresas podem reduzir significativamente os riscos e custos associados aos seus processos.
A KENENG é especialista em moldagem por injeção de alta precisão. Com equipamentos avançados, rigoroso controle de processos e vasta experiência, ajudamos nossos clientes a obter dimensões estáveis das peças e qualidade garantida. De componentes industriais de alta precisão a peças eletrônicas de consumo de grande porte, oferecemos soluções personalizadas para atender às suas necessidades.
Entre em contato com a KENENG hoje mesmo e obtenha soluções profissionais de controle de tolerância em moldagem por injeção e faça com que seus produtos se encaixem perfeitamente e funcionem de forma confiável.