
Quais as tolerâncias que a estampagem de metais pode alcançar?
Na manufatura moderna, a estampagem de metais é um dos processos-chave para a produção de componentes metálicos de alta precisão e em grande volume. Da indústria automotiva e aeroespacial a dispositivos médicos e eletrônicos de consumo, inúmeras peças metálicas complexas dependem de processos de estampagem para uma produção eficiente e consistente.
No entanto, ao converter um desenho técnico em uma peça metálica acabada, um conceito crítico afeta diretamente tanto a qualidade do produto quanto o custo de fabricação: as tolerâncias de estampagem do metal.
Este artigo fornece uma visão geral detalhada das tolerâncias de estampagem de metais, incluindo faixas de tolerância típicas, principais fatores de influência e maneiras práticas de obter um melhor controle de tolerância durante o projeto e a produção do produto.
Conteúdo
O que são tolerâncias de estampagem de metal?
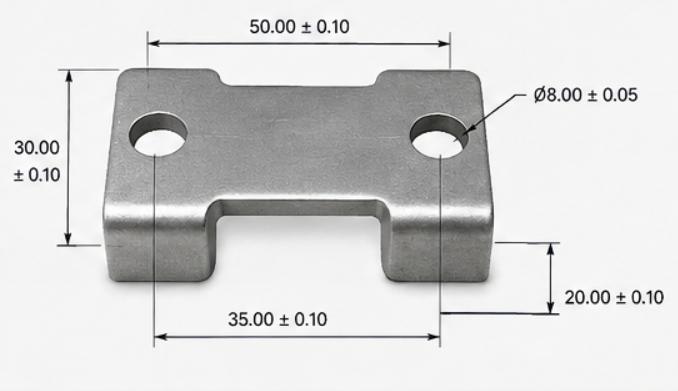
As tolerâncias de estampagem de metal referem-se à variação permitida entre as dimensões reais de uma peça metálica estampada e as dimensões especificadas no desenho técnico.
Por exemplo, se uma peça estampada tiver uma dimensão de projeto de 50.00 mm ± 0.10 mm , a dimensão real pode variar de 49.90 mm a 50.10 mm, atendendo ainda assim ao requisito especificado.
Na produção real, as tolerâncias de estampagem podem se aplicar a muitas características diferentes, incluindo:
- Tolerância dimensional: Precisão dimensional geral
- Tolerância do diâmetro do furo: Variação admissível no diâmetro do furo
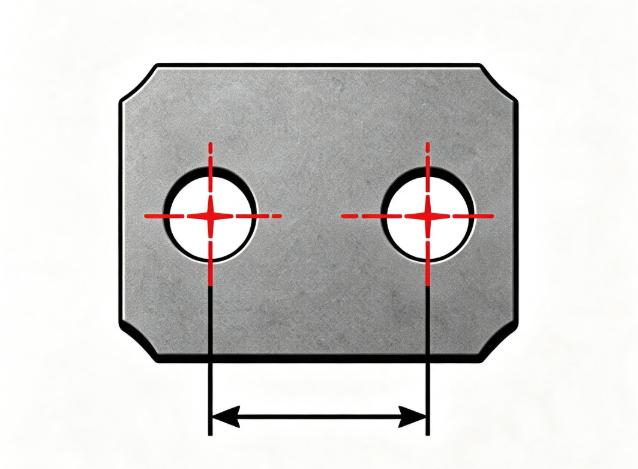
- Tolerância de posição do furo: Variação permitida na localização do furo
- Tolerância à flexão: Variação nas dimensões ou localizações das dobras
- Tolerância Angular: Variação admissível no ângulo de curvatura
- Tolerância de planicidade: Variação admissível na planicidade da peça
- Tolerância da espessura: Variação na espessura do material
Diferentes características têm efeitos distintos na funcionalidade da peça. Portanto, nem todas as dimensões precisam ter a mesma tolerância rigorosa.
Por que as tolerâncias de estampagem de metal são importantes?
Tolerâncias adequadas na estampagem de metais determinam não apenas a precisão dimensional das peças estampadas, mas também afetam diretamente a montagem, a funcionalidade, a consistência da produção e os custos de fabricação.
1. Garantir o funcionamento adequado da peça
Se a peça estampada precisar encaixar ou funcionar em conjunto com outros componentes, as variações dimensionais podem levar a furos desalinhados, dificuldade de encaixe, folgas ou até mesmo interferências.
Assim, as dimensões críticas precisam ter tolerâncias adequadas, dependendo dos requisitos funcionais.
2. Melhorar a precisão da montagem
Produtos como automóveis, eletrodomésticos e máquinas possuem muitas peças metálicas estampadas. Tolerâncias dimensionais consistentes contribuem para a compatibilidade das peças e minimizam retrabalho e atrasos na montagem.
3. Manter a consistência entre lotes
Para produção em larga escala, não basta que as peças individuais atendam às especificações. É necessário que diferentes lotes de produção mantenham uma precisão dimensional estável.
O controle adequado das tolerâncias ajuda a melhorar a consistência das peças e a estabilidade geral da produção.
4. Controlar os custos de fabricação
Tolerâncias apertadas não significam necessariamente tolerâncias melhores.
Tolerâncias muito rigorosas geralmente implicam a necessidade de ferramentas e máquinas de maior precisão, maior controle de processo e frequência de inspeção e, consequentemente, custos mais elevados.
Assim, as tolerâncias devem ser definidas de acordo com as necessidades reais do componente e não simplesmente visando a tolerância mais rigorosa.
Quais são as tolerâncias típicas na estampagem de metais?
Diferentes processos de estampagem e geometrias de peças apresentam diferentes níveis de precisão alcançáveis. Portanto, não existe um padrão de tolerância único que se aplique a todas as peças metálicas estampadas.
Os seguintes valores podem ser usados como intervalos de referência gerais para componentes estampados comuns:
| Característica | Tolerância de referência típica | Principais fatores de influência |
| Dimensões Lineares | ±0.05–±0.25 mm | Material, tamanho da peça, ferramentas |
| Diâmetro do furo | ±0.03–±0.15 mm | Folga da matriz, material |
| Posição do furo | ±0.05–±0.20 mm | Precisão de posicionamento, precisão de alimentação |
| Ângulo de curvatura | ±0.5°–±2° | Retorno elástico do material, espessura |
| Planicidade | Dependente da aplicação | Espessura do material, geometria da peça |
| Espessura | Com base no padrão de material | Qualidade da matéria-prima |
Esses dados são apresentados para fins de informação geral e não devem ser considerados diretrizes definitivas do setor aplicáveis a todas as operações de estampagem.
O nível de tolerância viável depende de variáveis como o material utilizado, a espessura do material, o tamanho da peça, a configuração da peça, o projeto da ferramenta, a capacidade da prensa e os critérios de inspeção.
Tabela de tolerância de estampagem de metal
Na realidade, diferentes características podem exigir graus de precisão distintos. Por exemplo, a precisão necessária para diâmetros de furos, distâncias entre furos e posições de dobras geralmente é maior do que a exigida para dimensões externas gerais.
A tabela anexa abaixo, referente às tolerâncias para uma peça estampada em metal, pode servir como uma referência detalhada.
| Característica | Faixa de tolerância típica | Considerações sobre precisão |
| Comprimento Total | ±0.05–0.25 mm | Peças maiores podem ser mais difíceis de controlar dimensionalmente. |
| Largura | ±0.05–0.25 mm | Influenciado pelas propriedades do material, precisão das ferramentas e processo de estampagem. |
| Diâmetro do furo | ±0.03–0.15 mm | A folga entre o punção e a matriz tem um efeito significativo na precisão do furo. |
| Distância entre buracos | ±0.05–0.20 mm | Relacionado à precisão de alimentação, posicionamento de ferramentas e deformação do material. |
| Ângulo de curvatura | ±0.5°–2° | O retorno elástico e a espessura do material devem ser considerados. |
| Localização da Curva | ±0.10–0.30 mm | Influenciado pelo projeto das ferramentas, pela espessura do material e pelas propriedades do material. |
| Planicidade | Dependente da aplicação | Depende principalmente da espessura do material, da geometria da peça e do processo de estampagem. |
Esses valores destinam-se principalmente ao projeto preliminar e à seleção do processo e não devem substituir os requisitos de tolerância de engenharia específicos do projeto.
Antes da produção em massa, recomenda-se trabalhar com um fabricante profissional de peças estampadas para realizar uma avaliação de DFM (Design for Manufacturability - Projeto para Fabricação). O fabricante pode avaliar o projeto da peça e determinar tolerâncias práticas com base nos requisitos funcionais e de fabricação, em vez de simplesmente aplicar uma tabela de tolerâncias genérica.
Fatores que afetam as tolerâncias de estampagem de metal
As tolerâncias na estampagem de metais não dependem de um único fator. Elas podem ser afetadas pelo material, espessura do material, processo de estampagem, projeto da ferramenta, precisão da máquina e geometria da peça.
Com o mesmo equipamento de estampagem, a utilização de diferentes materiais e geometrias de peças resultará em dimensões diferentes.
1. Tipo de material
As propriedades do material afetam diretamente a estabilidade dimensional durante o processo de estampagem.
Alguns materiais comuns para estampagem são aço inoxidável, aço carbono, alumínio, cobre e latão.
Diversos materiais possuem diferentes níveis de dureza, ductilidade, resistência à tração e retorno elástico. O aço inoxidável, por exemplo, é conhecido por ser relativamente duro e possuir um bom nível de retorno elástico, o que pode afetar os processos de estampagem e dobra.
2. Espessura do material
A espessura do material é outro fator importante que afeta as tolerâncias de estampagem de metais.
Alterações na espessura podem afetar a força de estampagem, a folga da matriz, o comportamento de conformação do material, o retorno elástico e a planicidade da peça.
Portanto, ao determinar as tolerâncias de estampagem, o tipo de material por si só não é suficiente. A espessura específica do material também deve ser considerada.
3. Processo de estampagem
Diferentes processos de estampagem oferecem diferentes níveis de precisão dimensional.
Os processos comuns incluem estampagem progressiva, estampagem de precisão, estampagem composta, embutimento profundo e corte fino.
Para peças simples com requisitos gerais de precisão, a estampagem padrão pode ser suficiente. Componentes mais complexos ou de alta precisão podem exigir estampagem de precisão ou outros processos especializados.
4. Projeto de ferramentas
O projeto das ferramentas é um dos fatores mais importantes para determinar a precisão da estampagem.
A folga da matriz, a geometria do punção, a geometria da matriz, o posicionamento da peça e os sistemas de guia podem afetar as dimensões finais da peça estampada.
Por exemplo, uma folga inadequada entre o punção e a matriz pode resultar em variação do diâmetro do furo, rebarbas excessivas e baixa qualidade da aresta de corte.
Portanto, um projeto de ferramentas de alta qualidade fornece uma base essencial para um controle de tolerância estável.
5. Precisão da máquina
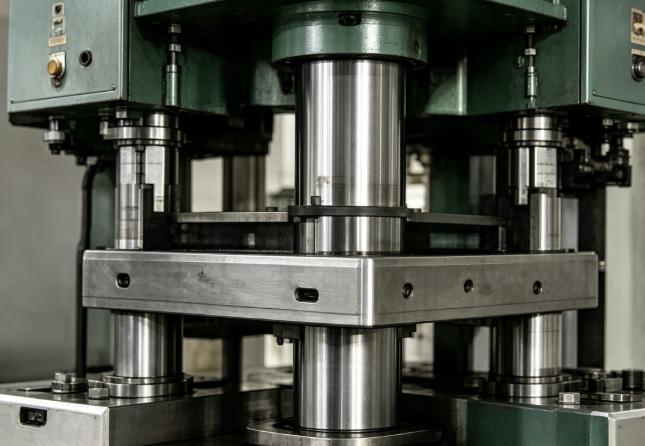
A precisão e a estabilidade operacional da prensa de estampagem também afetam a consistência das peças.
Fatores como repetibilidade, precisão de posicionamento, capacidade de prensagem, curso e velocidade de operação devem ser adequadamente compatíveis com os requisitos do produto.
Especialmente em produções de grande volume, a repetibilidade e a estabilidade operacional a longo prazo dos equipamentos podem afetar diretamente a consistência dimensional entre as peças e os lotes de produção.
6. Geometria da peça
Quanto mais complexa for a geometria da peça, mais difícil poderá se tornar o controle de tolerância.
Dobras múltiplas, características de estampagem profunda, furos pequenos, ranhuras estreitas, múltiplos furos de localização de precisão e estruturas tridimensionais complexas podem aumentar a variação dimensional e os riscos de deformação.
Portanto, as peças estampadas devem ser projetadas levando em consideração os requisitos funcionais, enquanto os potenciais desafios de fabricação devem ser identificados por meio de análise DFM (Design for Manufacturing) em um estágio inicial.
Qual o grau de tolerância permitido para estampagem de metais?
Essa é uma dúvida comum entre engenheiros e profissionais de compras.
Qual o grau de tolerância permitido na estampagem de metais?
Não existe uma resposta única que se aplique a todas as peças estampadas. A tolerância alcançável na estampagem de metais depende de múltiplos fatores, incluindo o material, a geometria da peça, o projeto das ferramentas e o equipamento de produção.
A estampagem de metal padrão é geralmente adequada para peças com requisitos dimensionais gerais, enquanto a estampagem de metal de precisão pode atingir tolerâncias mais rigorosas por meio de ferramentas de alta precisão, equipamentos de estampagem avançados e controle de processo rigoroso.
No entanto, para peças estampadas que exigem dimensões muito precisas, outras considerações podem incluir variáveis como o retorno elástico do metal, o desgaste de ferramentas e máquinas e as mudanças de temperatura durante o processo de fabricação.
Assim, em vez de sempre tentar obter as tolerâncias mais rigorosas, uma estratégia melhor pode ser estabelecer uma faixa de tolerância razoável com base nos requisitos da peça em sua aplicação e montagem.
Como melhorar as tolerâncias de estampagem de metal?
Caso deseje aumentar a precisão dimensional das peças estampadas em metal, o processo de otimização deve ser realizado em todas as áreas: projeto do produto, ferramentas, materiais e o próprio processo de produção.
Controlar esses aspectos ajudará a reduzir a variação dimensional no processo de produção.
Otimizar o projeto de ferramentas
Ferramentas de alta precisão fornecem uma base importante para melhorar a precisão da estampagem.
Durante o projeto de ferramentas, fatores como folga de corte, estruturas de posicionamento, sistemas de guia e áreas de conformação devem ser cuidadosamente controlados para garantir o movimento e a conformação estáveis do material.
Para peças estampadas de precisão, o projeto das ferramentas também deve ser otimizado de acordo com a geometria da peça e as características do material.
Utilize equipamentos de alta precisão
Prensas de estampagem de alta precisão ajudarão a criar um ambiente de trabalho consistente.
Características do equipamento, como precisão de estampagem, rigidez, estabilidade e capacidade de pressão, podem influenciar a dimensão final.
Em situações que exigem tolerâncias dimensionais rigorosas, é necessário escolher o equipamento correto de acordo com o nível de precisão requerido.
Controle de qualidade do material
A espessura, a dureza e as propriedades mecânicas da matéria-prima devem permanecer constantes.
Variações significativas nas propriedades dos materiais podem causar diferenças dimensionais mesmo quando se utiliza a mesma ferramenta.
Portanto, as inspeções de materiais necessárias devem ser realizadas antes da produção, e lotes de materiais com propriedades consistentes devem ser usados sempre que possível.
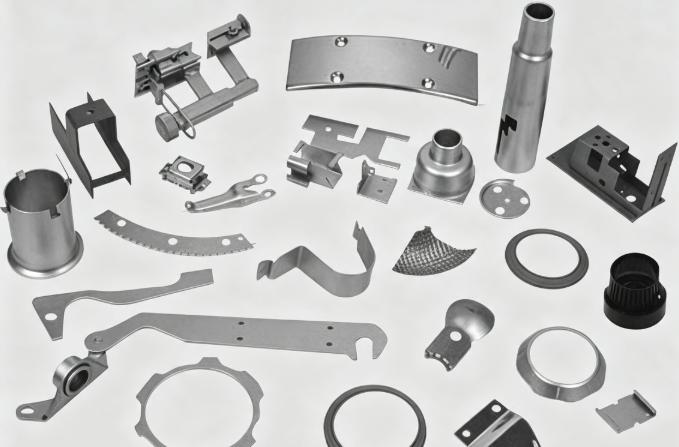
Controle Springback
Em operações de dobra e conformação, o retorno elástico deve ser cuidadosamente considerado.
Após a conformação, o material pode recuperar elasticamente até certo ponto, afetando o ângulo e as dimensões finais.
O retorno elástico pode ser reduzido através de:
- Otimização do projeto de ferramentas
- Ajustando os parâmetros de formação
- Otimizando o raio de curvatura
- Realização de testes e validação
Para componentes de alta precisão, a compensação e os ajustes das ferramentas também podem ser feitos com base nos resultados reais das medições.
Realizar inspeção durante o processo
A inspeção durante o processo de produção é tão importante quanto a inspeção final.
Utilizando a inspeção em processo, os fabricantes podem detectar problemas relacionados a variações dimensionais, posicionamento de furos e muitos outros, e tomar medidas corretivas modificando seus equipamentos e ferramentas antes que muitos produtos defeituosos sejam fabricados.
É especialmente essencial para a produção em massa, a fim de manter a estabilidade dimensional.
Realizar manutenção regular das ferramentas
As ferramentas podem sofrer desgaste com o tempo, especialmente componentes críticos como punções, matrizes e componentes de guia.
O desgaste da ferramenta pode resultar gradualmente em:
- Alterações no tamanho do furo
- Rebarbas excessivas
- Variação dimensional
- Erros de posição
Assim, os fabricantes precisam desenvolver cronogramas regulares de inspeção e manutenção de ferramentas, dependendo do nível de produção e do uso das ferramentas.
A reafiação, o reparo ou a substituição oportuna de peças desgastadas podem ajudar a manter tolerâncias estáveis na estampagem de metais.
Como escolher a tolerância correta para estampagem de metal?
Ao projetar peças metálicas estampadas, a seleção da tolerância correta exige a consideração da funcionalidade da peça, das propriedades do material, dos processos de fabricação e dos custos de produção.
Tolerâncias mais rigorosas nem sempre são melhores. O objetivo deve ser selecionar tolerâncias que atendam aos requisitos de desempenho e montagem do produto, mantendo-se, ao mesmo tempo, práticas e economicamente viáveis para a fabricação.
Etapa 1: Definir requisitos funcionais
Primeiramente, identifique quais dimensões realmente afetam a funcionalidade e o desempenho da peça.
Estes podem incluir:
- Dimensões de montagem
- Diâmetro do furo
- Distância entre os buracos
- dimensões críticas de curvatura
Nem todas as dimensões exigem tolerâncias extremamente rigorosas. Dimensões que não afetam a montagem ou o desempenho podem, muitas vezes, utilizar tolerâncias mais amplas, reduzindo a dificuldade e o custo de fabricação.
Etapa 2: Identificar as dimensões críticas
De acordo com a funcionalidade prática do componente, as dimensões podem ser classificadas como Dimensão Crítica, Dimensão Funcional e Dimensão Geral.
Dimensões que influenciam a precisão da montagem, o funcionamento do componente ou a segurança podem exigir tolerâncias mais rigorosas, enquanto as dimensões estruturais gerais podem ser definidas usando tolerâncias padrão.
Etapa 3: Material e Espessura
Ao determinar as tolerâncias, é necessário levar em consideração os seguintes parâmetros: Tipo de material, Grau do material e Espessura do material.
Diferentes tipos de materiais podem apresentar variações em sua dureza, ductilidade e retorno elástico, fatores que influenciam a estabilidade dimensional do material após o processo de estampagem.
Assim, as tolerâncias de estampagem de metal dependem do material real e de sua espessura.
Etapa 4: Selecione o processo de estampagem correto
Escolha o processo de estampagem adequado de acordo com o formato da peça, o nível de precisão exigido e a quantidade de peças.
Alguns exemplos de processos de estampagem incluem Estampagem Padrão, Estampagem Progressiva, Estampagem Composta, Estampagem de Precisão e Corte Fino.
Etapa 5: Discuta as tolerâncias com o fabricante.
A comunicação com um fabricante de peças estampadas experiente antes da produção é extremamente importante.
Um fabricante pode avaliar a viabilidade real de fabricação de uma peça com base no desenho da peça, material, espessura, volume de produção e precisão exigida, e fornecer recomendações práticas de tolerância.
Isso pode ajudar a evitar tolerâncias excessivamente rigorosas ou irrealistas, ao mesmo tempo que controla os custos de fabricação e melhora a consistência na produção em grande volume.
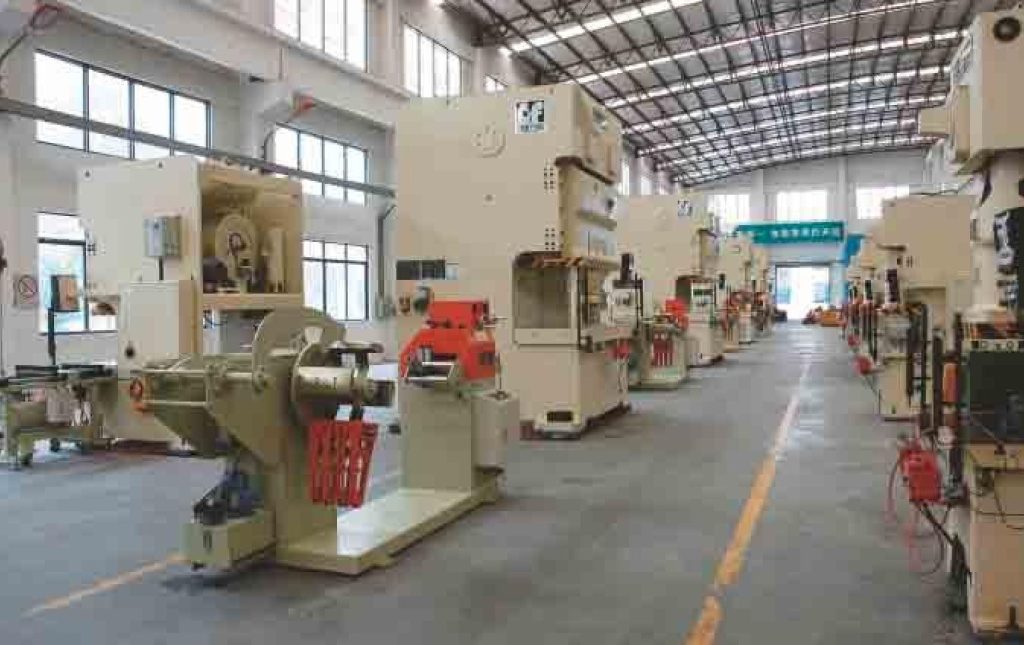
Tolerâncias de estampagem de metal para diferentes aplicações
Diferentes setores industriais têm diferentes requisitos quanto à precisão e às tolerâncias das peças metálicas estampadas.
A geometria da peça, sua funcionalidade, o material e o ambiente operacional podem afetar os requisitos de tolerância adequados. Portanto, as tolerâncias devem ser determinadas, em geral, de acordo com a aplicação específica.
Automotiva
Os componentes automotivos geralmente exigem boa consistência dimensional e precisão de montagem, pois a variação dimensional pode afetar o encaixe dos componentes e o desempenho geral do veículo.
Os produtos estampados mais comuns incluem suportes, clipes, componentes de montagem e peças estruturais.
Para peças estampadas automotivas que exigem montagem precisa, deve-se prestar atenção especial às dimensões críticas, posições dos furos e características conformadas.
Expositores e Eletrónica
Os componentes estampados usados em eletrônica são frequentemente pequenos e altamente detalhados, exigindo um controle preciso das dimensões, posições dos furos e localização dos elementos.
Exemplos incluem terminais, componentes de blindagem e pequenos suportes metálicos. A precisão dimensional estável é importante para garantir uma montagem confiável e o posicionamento preciso dos componentes.
Dispositivos Médicos
Os componentes de dispositivos médicos normalmente exigem um controle dimensional estável, bem como requisitos rigorosos de qualidade e produção.
Para componentes médicos de precisão, os fabricantes podem precisar considerar não apenas as tolerâncias dimensionais, mas também a consistência do material, a qualidade da superfície e a estabilidade da produção.
Componentes elétricos
Terminais, conectores e outros componentes condutores frequentemente exigem controle preciso de dimensões e localização de elementos para garantir conexões elétricas confiáveis.
Variações significativas nas posições dos furos, áreas de contato ou outras dimensões críticas podem resultar em conexões não confiáveis. Portanto, as dimensões funcionais normalmente exigem um controle de tolerância rigoroso.
Equipamento industrial
Os componentes estampados utilizados em equipamentos industriais podem exigir maior ênfase em resistência, precisão de montagem e estabilidade operacional a longo prazo.
Exemplos incluem suportes, componentes de montagem e peças estruturais.
Os requisitos de tolerância devem ser determinados com base no ambiente operacional, na carga e nos requisitos de montagem do equipamento, em vez de simplesmente buscar a maior precisão possível.
Problemas comuns de tolerância na estampagem de metais
Durante a produção real de estampagem, os problemas dimensionais podem resultar de múltiplos fatores, em vez de uma única causa.
Variações no material, condição das ferramentas, desempenho do equipamento e configuração da produção podem afetar as dimensões finais. Compreender os problemas comuns de tolerância facilita a identificação das causas principais e a implementação de ações corretivas.
Variação Dimensional
Se as dimensões variarem significativamente entre diferentes lotes ou mesmo dentro do mesmo lote, as possíveis causas incluem variação de material, desgaste da ferramenta, instabilidade da máquina ou configuração inadequada.
Estabilizar a qualidade da matéria-prima, inspecionar regularmente as ferramentas e os equipamentos e reforçar a inspeção dimensional durante o processo podem ajudar a reduzir essa variação.
Erros de posicionamento do furo
Os erros de posicionamento do furo estão frequentemente relacionados à precisão de alimentação, ao posicionamento da ferramenta e à repetibilidade do equipamento.
Se as ferramentas forem instaladas incorretamente ou se o material se deslocar durante a alimentação, os furos podem não ser localizados de acordo com as especificações do projeto.
Portanto, os fabricantes devem inspecionar em conjunto o sistema de alimentação, as estruturas de posicionamento das ferramentas e a precisão do equipamento.
Retorno elástico excessivo
Se o ângulo ou as dimensões finais da dobra diferirem significativamente dos requisitos do projeto, o problema pode estar relacionado às propriedades do material, à espessura da chapa, ao raio de curvatura ou aos métodos de conformação.
O retorno elástico pode ser reduzido otimizando o projeto das ferramentas, ajustando os parâmetros de conformação e realizando testes e validação dimensional.
Rebarbas excessivas
A presença excessiva de rebarbas durante o processo de estampagem pode ser causada por folga inadequada da matriz, desgaste da ferramenta ou configuração incorreta das ferramentas.
Se as rebarbas excederem os requisitos do produto, podem afetar as dimensões e a montagem das peças, além de gerar riscos à segurança.
Portanto, é imprescindível que punções e matrizes sejam verificadas regularmente e que a folga da matriz seja ajustada adequadamente de acordo com o material utilizado e sua espessura.
Como os fabricantes podem controlar as tolerâncias de estampagem de metal?
Um fabricante profissional de peças estampadas em metal deve possuir um bom sistema de controle de qualidade que abranja todos os aspectos do processo de estampagem.
Inspeção de Materiais
Antes do início da produção, os fabricantes devem inspecionar a espessura da matéria-prima, a qualidade do material, a dureza e o estado da superfície.
Propriedades estáveis do material fornecem uma base importante para manter tolerâncias consistentes na estampagem de metais e reduzir a variação dimensional causada por mudanças no material.
Inspeção de ferramentas
A condição das ferramentas afeta diretamente a precisão dimensional das peças estampadas.
Os fabricantes devem inspecionar punções, matrizes, componentes de guia e estruturas de posicionamento antes e durante a produção para identificar desgastes ou desvios de instalação em tempo hábil.
Teste de estampagem e inspeção da primeira peça
Antes da produção em massa, os fabricantes normalmente realizam uma estampagem de teste seguida de uma inspeção da primeira peça.
Ao medir dimensões críticas, posições de furos, ângulos e outros parâmetros, os fabricantes podem verificar se as ferramentas e os parâmetros de produção atendem aos requisitos do desenho do cliente antes de iniciar a produção em massa.
Inspeção em processo e final
Durante a produção em massa, a inspeção em processo deve ser realizada continuamente para monitorar a deriva dimensional.
Caso sejam detectadas anomalias, os equipamentos ou ferramentas podem ser ajustados antes que um grande número de peças defeituosas seja produzido.
Após a conclusão da produção, a Inspeção Final também deve ser realizada por meio de inspeção abrangente ou baseada em amostragem para garantir que as peças acabadas atendam aos requisitos dimensionais e de qualidade especificados.
O processo geral de controle de qualidade pode ser resumido da seguinte forma:
Inspeção de materiais → Inspeção de ferramentas → Estampagem de teste → Inspeção da primeira peça → Inspeção em processo → Inspeção final
Para peças estampadas de precisão, equipamentos de medição profissionais também podem ser usados para verificação dimensional, de acordo com as exigências do cliente.
Fabricantes como a KENENG , que se concentram na fabricação e no controle de qualidade, podem ajudar os clientes a obter componentes estampados mais estáveis e confiáveis por meio de processos sistemáticos de produção e inspeção.
Em suma
As tolerâncias na estampagem de metais são vitais para garantir a qualidade e a eficiência nesse processo. Ao compreender as propriedades do material, projetar adequadamente a peça, utilizar o processo de estampagem correto e cooperar com uma boa empresa de manufatura, as empresas reduzem os riscos na produção.
Para qualquer trabalho de estampagem de metal que exija verificação de desenhos, melhoria de tolerâncias ou fabricação de precisão, não hesite em contatar a KENENG . Teremos prazer em fornecer nossos serviços profissionais de análise de engenharia e estampagem de metal, de acordo com suas necessidades.