Folgeschnittstanzen und Transferstanzen: Eine vergleichende Analyse
Zwei weit verbreitete Verfahren in der Metallumformung , das Folgeverbundstanzen und das Transferstanzen, zeichnen sich als vielseitige Methoden zur Herstellung komplexer Metallteile aus. Beide Verfahren weisen spezifische Merkmale, Anwendungsbereiche und Besonderheiten auf. In diesem Artikel beleuchten wir die Feinheiten des Folgeverbundstanzens und des Transferstanzens und untersuchen deren Prozesse, Anwendungen und wichtige Aspekte, die Hersteller bei der Wahl des geeigneten Verfahrens berücksichtigen sollten.
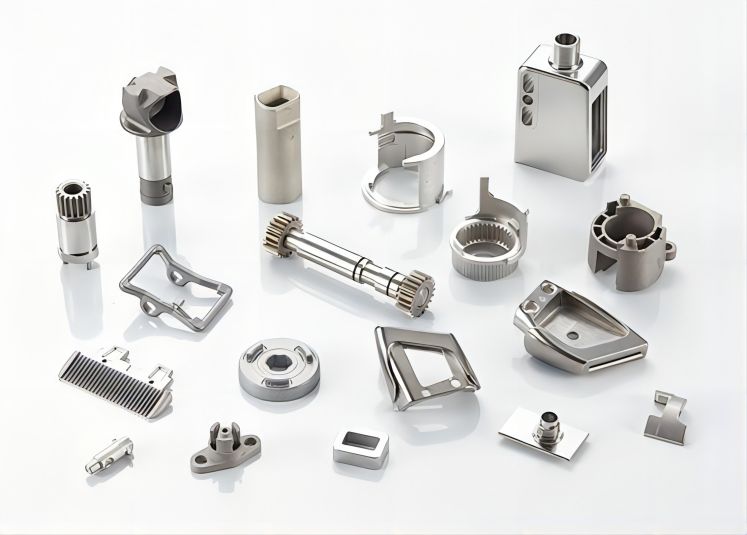
Grundlegendes zum Folgestanzen und Transferstanzen
Was ist Folgeschnittstanzen?
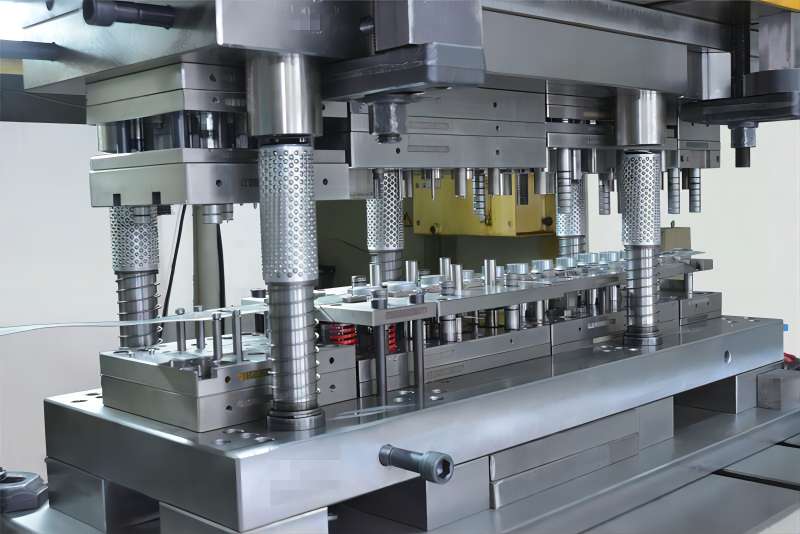
Das Folgeverbundstanzen ist ein hochautomatisiertes und kontinuierliches Verfahren zur Massenproduktion komplizierter Metallteile. Bei dieser Methode wird ein Metallstreifen durch eine Reihe von Stationen auf einer einzigen Verbundmatrize geführt. Während sich der Streifen durch die Matrize bewegt, führt jede Station eine spezielle Aktion aus, beispielsweise Stanzen, Biegen oder Formen. Wenn der Streifen die Matrize verlässt, ist das fertige Teil vollständig geformt und weist mehrere Merkmale und präzise Details auf.
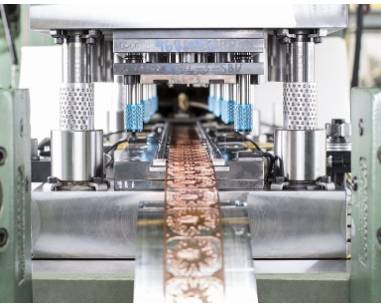
Hauptfunktionen
- Hochgeschwindigkeitsproduktion: Das Folgeschnittverfahren ermöglicht die Hochgeschwindigkeitsproduktion von Teilen und ist daher ideal für Großserien.
- Komplexe Teilegeometrie: Es eignet sich gut für die Herstellung von Teilen mit komplizierten Formen, Merkmalen und engen Toleranzen.
- Effiziente Materialnutzung: Diese Methode maximiert die Materialausnutzung durch Minimierung von Ausschuss und Abfall.
- Kosteneffizienz für die Massenproduktion: Während die anfänglichen Werkzeugkosten möglicherweise höher sind, ist das Folgeverbundstanzen aufgrund seiner hohen Geschwindigkeit und Effizienz für die Massenproduktion kostengünstig.
Was ist Transferstempeln?
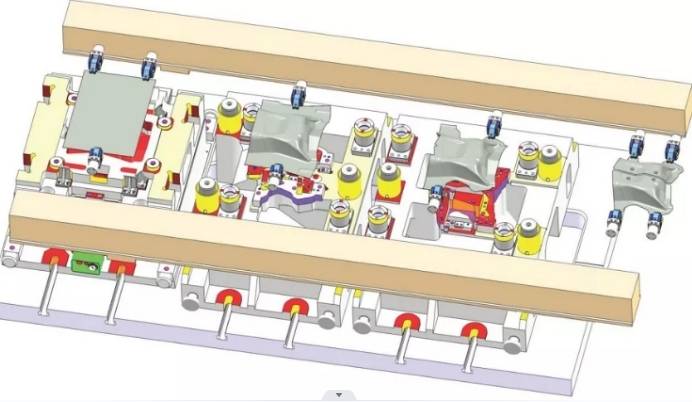
Beim Transferstanzen handelt es sich um eine halbautomatische Technik, bei der einzelne Rohlinge von einem Zuführgerät an verschiedene Arbeitsstationen innerhalb der Matrize übertragen werden. Anders als beim Folgestanzen, bei dem der Streifen während des gesamten Prozesses intakt bleibt, wird beim Transferstanzen jeder Rohling einzeln bearbeitet. Jeder Rohling wird zu mehreren Stationen innerhalb der Matrize weitergeleitet, wo verschiedene Formgebungsverfahren durchgeführt werden, bevor das fertige Teil ausgeworfen wird.
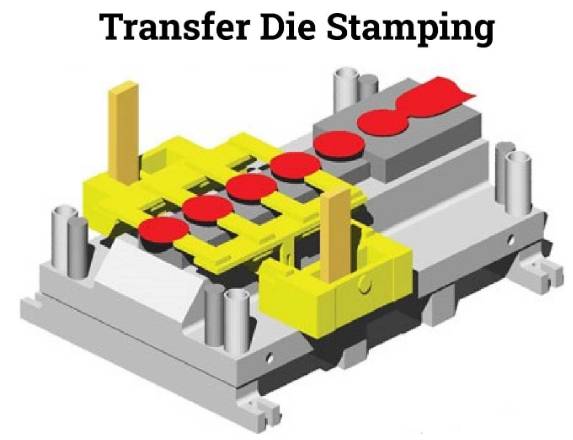
Hauptfunktionen
- Flexibilität in der Produktion: Das Transferstanzen bietet eine größere Flexibilität bei der Handhabung unterschiedlicher Teilegeometrien und -größen und eignet sich daher für Produktionsläufe mit kleinen bis mittleren Stückzahlen.
- Niedrigere Werkzeugkosten: Im Vergleich zum Folgeschnittstanzen sind beim Transferstanzen in der Regel die anfänglichen Werkzeugkosten niedriger, sodass es bei kleineren Produktionsläufen kostengünstiger ist.
- Geringere Materialbelastung: Da jedes Teil einzeln übertragen und verarbeitet wird, wird das Material weniger beansprucht, wodurch die Gefahr einer Materialverzerrung oder Rissbildung verringert wird.
- Ideal für Prototyping und Kleinserien: Das Transferstanzen eignet sich gut für die Prototypenentwicklung und kleine Produktionsläufe, da es eine schnelle Iteration und Verfeinerung des Teiledesigns ermöglicht.
Vergleich: Folgeschnittstanzen vs. Transferstanzen
| Aspekt | Progressive Stanzformung | Transfer-Stanzen |
| Prozess | Kontinuierlich | Halbkontinuierlich |
| Produktionsgeschwindigkeit | Hoch | Moderat |
| Anfängliche Werkzeugkosten | Hoch | Moderat |
| Materialverwendung | Effizient | Effizient |
| Teilekomplexität | Hoch | Moderat |
| Produktionsvolumen | Hoch (ideal für die Massenproduktion) | Niedrig bis mittel (geeignet für Prototyping und kleine bis mittlere Auflagen) |
| Flexibilität | Begrenzt | Hoch |
Zu berücksichtigende Faktoren bei der Auswahl zwischen Folgeschnittstanzen und Transferstanzen
1. Produktionsvolumen
Das geschätzte Produktionsvolumen ist entscheidend für die Wahl des optimalen Stanzverfahrens . Folgeverbundstanzen eignet sich ideal für große Produktionsläufe , bei denen Effizienz und Geschwindigkeit von größter Bedeutung sind. Transferstanzen hingegen ist besser für kleine bis mittlere Produktionsvolumina geeignet, da es eine höhere Flexibilität bei kleineren Losgrößen ermöglicht.
2. Teilekomplexität
Bestimmen Sie die Komplexität der Teile, die Sie herstellen müssen. Durch Folgeschnittstanzen können in einem einzigen kontinuierlichen Arbeitsgang Teile mit komplexen Formen, Merkmalen und engen Toleranzen hergestellt werden. Wenn Ihre Teile viele Umformungsvorgänge erfordern und komplexe Geometrien aufweisen, ist das Folgeverbundstanzen möglicherweise die bessere Option. Obwohl das Transferstanzen vielseitig einsetzbar ist, eignet es sich möglicherweise besser für einfachere Teile mit weniger Arbeitsschritten.
3. Anfängliche Werkzeugkosten
Berücksichtigen Sie die anfänglichen Werkzeugkosten für jedes Stanzverfahren. Aufgrund der Komplexität der Matrizen erfordert das Folgeverbundstanzen normalerweise eine größere Anfangsinvestition in Werkzeuge. Bei der Großserienproduktion sinken die Stückkosten jedoch tendenziell erheblich, sodass das Folgeverbundstanzen auf lange Sicht kostengünstiger ist. Beim Transferstanzen fallen im Allgemeinen geringere anfängliche Werkzeugkosten an, sodass es sich besser für kleinere Produktionsläufe und Prototypen eignet.
4. Materialverwendung
Bewerten Sie die Effizienz der Materialnutzung für jedes Stanzverfahren. Sowohl das Folgeverbund- als auch das Transferstanzen zielen darauf ab, den Materialverbrauch durch Minimierung von Ausschuss und Abfall zu maximieren. Das Folgestanzen mit seinem kontinuierlichen Prozess kann zu einer etwas effizienteren Materialausnutzung führen als das Transferstanzen, bei dem einzelne Rohlinge verarbeitet werden.
5. Flexibilitätsanforderungen
Berücksichtigen Sie den benötigten Flexibilitätsgrad in Ihrem Produktionsprozess. Folgeverbundstanzen ist für die schnelle Massenproduktion spezifischer Metallstanzteile optimiert und bietet nur begrenzte Flexibilität bei Designänderungen. Transferstanzen hingegen bietet eine höhere Flexibilität, ermöglicht schnelle Anpassungen an Teilekonstruktionen und eignet sich für verschiedene Teilegeometrien und -größen. Wenn Sie häufige Designänderungen erwarten oder mit derselben Ausrüstung eine Vielzahl von Teilen herstellen müssen, ist Transferstanzen möglicherweise besser geeignet.
6. Nachbehandlung
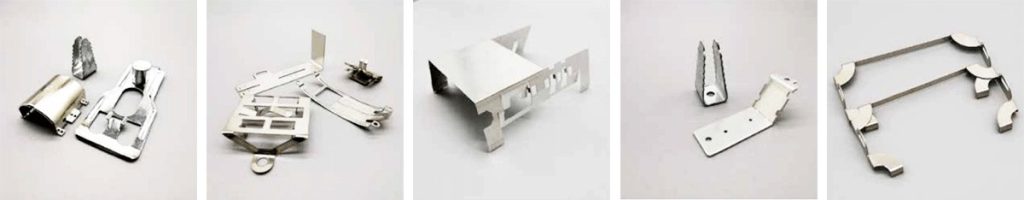
Beurteilen Sie, ob nach dem Stanzen sekundäre Vorgänge wie maschinelle Bearbeitung, Schweißen oder Montage erforderlich sind. Durch das progressive Stanzen können sekundäre Arbeitsgänge häufig überflüssig gemacht werden, da mehrere Formvorgänge in einem einzigen Werkzeug durchgeführt werden. So entstehen vollständig fertige Teile mit minimaler zusätzlicher Bearbeitung. Je nach Komplexität der Teile können beim Transferstanzen zusätzliche Nachbearbeitungsvorgänge erforderlich sein.
7. Beratung mit Experten
Lassen Sie sich abschließend von erfahrenen Stanzherstellern oder Spezialisten beraten, um mehr über die spezifischen Anforderungen Ihres Projekts zu erfahren. Sie können Ihnen aufgrund ihrer Erfahrung wichtige Ratschläge geben und Ihnen dabei helfen, das beste Prägeverfahren für Ihre spezifischen Anforderungen zu finden.
Fazit
Folgeverbundstanzen und Transferstanzen sind beides wertvolle Stanzverfahren , die je nach Produktionsvolumen, Teilekomplexität und Kostenfaktoren deutliche Vorteile bieten. Während sich das Folgeverbundstanzen hervorragend für die schnelle Massenproduktion komplexer Produkte eignet, ist das Transferstanzen flexibler und kostengünstiger für kleinere Serien und Prototypen.