Werkzeugentwicklungen bei CNC-Teilen
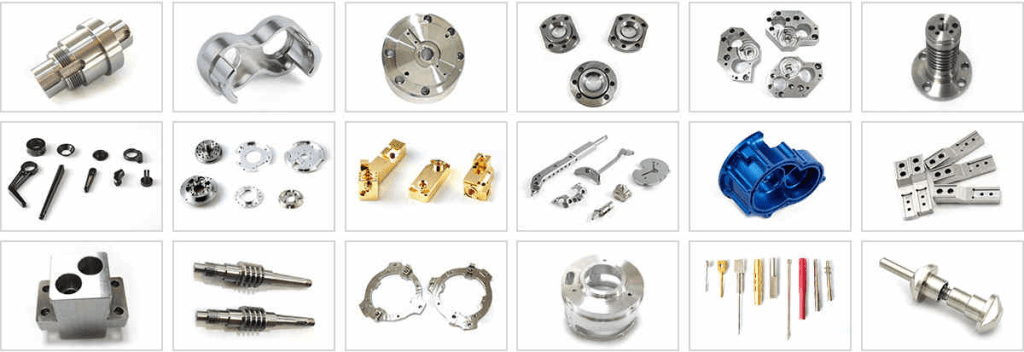
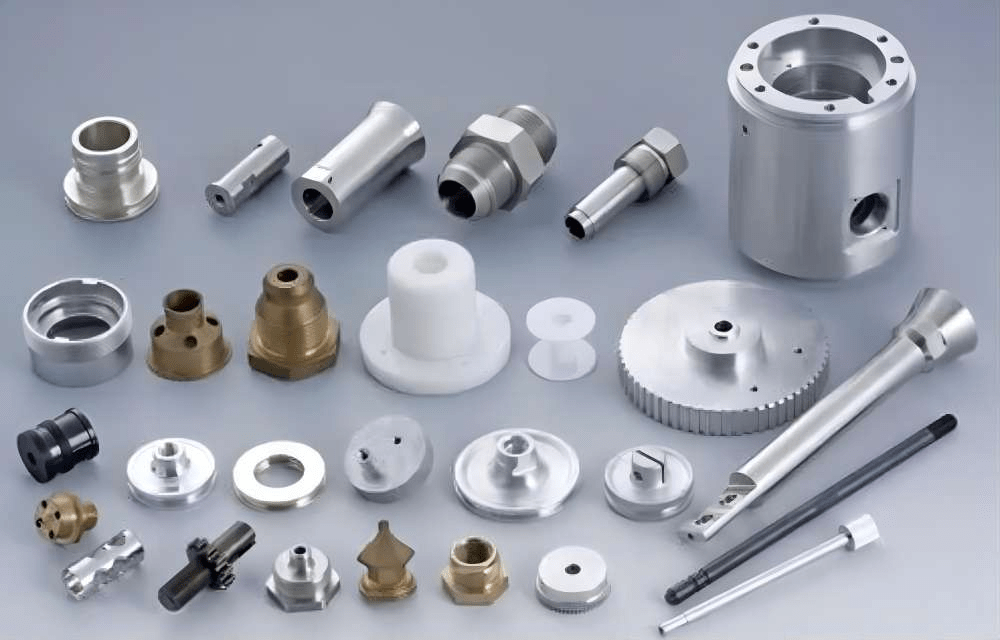
Die eingesetzten Werkzeugsysteme sind entscheidend für die Genauigkeit und Produktivität der CNC-Bearbeitung. Mit der zunehmenden Automatisierung in der Fertigung besteht Bedarf an Produktivitätssteigerungen und Qualitätsinnovationen. Dies hat zu einem deutlichen Produktivitätszuwachs geführt. Die Werkzeugentwicklung für CNC-Teile hat sich von einfachen Schneidwerkzeugen zu hochentwickelten Systemen weiterentwickelt, die fortschrittliche Materialien und neue Technologien wie intelligente Sensoren und adaptive Steuerungssysteme integrieren.
Inhaltsverzeichnis
Entwicklung der CNC-Werkzeugtechnologie
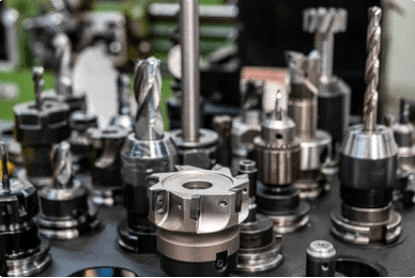
Die CNC-Werkzeugtechnik hat in den letzten Jahrzehnten eine bemerkenswerte Transformation durchlaufen. Traditionelle Werkzeuge mit nur einer Funktion sind multifunktionalen, leistungsstarken Werkzeugsystemen gewichen, die mehrere Bearbeitungsschritte mit minimalem Werkzeugwechsel durchführen können.
| Praktikum | Zeitraum | Schlüsseleigenschaften | Auswirkungen auf die Fertigung |
| 1. Konventionelle Werkzeuge | 1950er bis 1970er Jahre | Manuelle oder halbautomatische Werkzeugeinstellungen; begrenzte Präzision | Geringe Produktivität, hohe Rüstzeiten und inkonsistente Genauigkeit |
| 2. Frühe CNC-Werkzeuge | 1980er bis 1990er Jahre | Integration der Computersteuerung für Werkzeugwege | Verbesserte Wiederholbarkeit und geringere Bedienerabhängigkeit |
| 3. Beschichtete und Wendeschneidplatten | 1990er bis 2000er Jahre | Verlängerte Standzeiten durch Beschichtungen; auswechselbare Einsätze | Höhere Schnittgeschwindigkeiten, geringere Kosten pro Teil, weniger Ausfallzeiten |
| 4. Hochleistungswerkzeuge | 2000er bis 2010er Jahre | Fokus auf Präzision, Geschwindigkeit und Vielseitigkeit | Bessere Oberflächengüte, geringere Vibrationen und längere Werkzeuglebensdauer |
| 5. Intelligente und modulare Werkzeuge | 2010er bis 2020er Jahre | Digitale Integration und Flexibilität | Schnellere Umrüstungen, höhere Produktivität und weniger Rüstzeit |
| 6. Intelligente Werkzeugsysteme | 2020er–Gegenwart | Datengesteuerte, sensorbestückte Werkzeuge für die adaptive Bearbeitung | Leistungsverfolgung in Echtzeit, vorausschauende Wartung und autonome Anpassungen |
Fortschrittliche Materialien und Beschichtungen bei der Werkzeugentwicklung von CNC-Teilen
| Material / Beschichtungstyp | Zusammensetzung oder Struktur | Schlüsseleigenschaften | Typische Anwendungen | Vorteile | Einschränkungen |
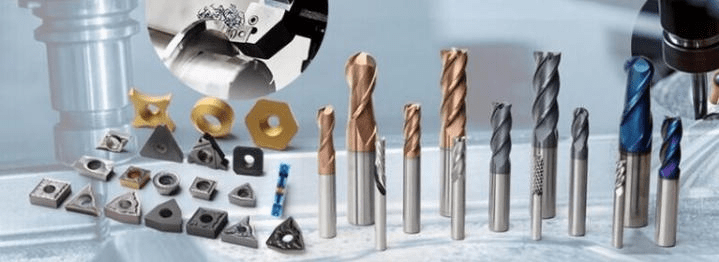
| Typen & Körnungen | Wolframkarbid mit Kobaltbinder | Extrem hart und verschleißfest; geeignet für Hochgeschwindigkeitsschnitte | Allgemeine Metallbearbeitung, Automobilkomponenten, Formenbau | Hohe Schnittgeschwindigkeit, gute Schnitthaltigkeit, lange Standzeit | Kann bei Stoßbelastungen spröde werden |
| Cermet-Werkzeuge | Keramik-Metall-Verbundwerkstoff (TiC, TiN mit Ni/Co-Binder) | Vereint die Härte von Keramik und die Zähigkeit von Metallen | Endbearbeitung und Schneiden von Stahl und Gusseisen | Hervorragende Oberflächenbeschaffenheit, Oxidationsbeständigkeit | Nicht ideal für unterbrochene Schnitte |
| Keramische Werkzeuge | Keramik auf Basis von Aluminiumoxid oder Siliziumnitrid | Hohe Härte und Hitzebeständigkeit | Hartdrehen, Hochtemperaturlegierungsbearbeitung | Ermöglicht Trockenschneiden bei sehr hohen Geschwindigkeiten | Spröde; erfordert stabile Bearbeitungsbedingungen |
| Kubisches Bornitrid (CBN) | Synthetisches kristallines Material | Zweithärtestes Material nach Diamant | Hartdrehen von gehärteten Stählen, Werkzeugstählen | Außergewöhnliche Verschleißfestigkeit, behält seine Härte bei hohen Temperaturen | Sehr teuer; nicht für weiche Materialien geeignet |
| Diamantbeschichtete Werkzeuge | Polykristalliner Diamant oder dünner Diamantfilm | Ultrahart und abriebfest | Bearbeitung von Verbundwerkstoffen, Aluminiumlegierungen, Keramik | Hervorragende Oberflächengüte, minimaler Werkzeugverschleiß | Verschlechtert sich schnell beim Schneiden von Eisenmetallen |
| PVD-Beschichtungen | Titannitrid (TiN), Titanaluminiumnitrid (TiAlN) oder Chromnitrid (CrN) | Dünne, dichte Niedertemperaturbeschichtungen | Universelles Schneiden und Hochgeschwindigkeitsanwendungen | Reduziert Reibung und Haftung, verbessert die Werkzeuglebensdauer | Begrenzte Wärmebarriere im Vergleich zu dickeren Beschichtungen |
| CVD-Beschichtungen | Mehrschichtbeschichtungen aus TiC, TiN, Al₂O₃ | Dicke, thermisch stabile Beschichtungen | Hochleistungsschneiden, Gusseisen- und Stahlbearbeitung | Hohe thermische Beständigkeit, lange Lebensdauer bei Dauerschnitten | Kann die Kantenschärfe verringern; weniger geeignet für unterbrochenes Schneiden |
| Nano-Komposit-Beschichtungen | Nanoschichtstrukturen (TiAlN/Si₃N₄, AlTiN-Nanokomposite) | Kombiniert mehrere Phasen für überlegene Härte und Hitzebeständigkeit | Hochgeschwindigkeits- und Trockenbearbeitung von gehärteten Stählen | Hervorragende Oxidationsstabilität, hohe Wärmebarriere | Höhere Herstellungskosten |
| Hybrid- oder Gradientenwerkzeuge | Multimaterialstruktur aus einer Kombination von Hartmetall, CBN oder Keramik | Maßgeschneiderte Eigenschaften über alle Werkzeugebenen hinweg | Legierungen für die Luft- und Raumfahrt, Werkzeug- und Formenbau | Optimierte Zähigkeit und Härteverteilung | Komplexer Herstellungsprozess |
Leistungsstarke Werkzeuggeometrie für CNC-Teile
Die Werkzeuggeometrie beschreibt die spezifische Form und Winkelkonfiguration eines Schneidwerkzeugs und seine Interaktion mit dem Werkstück. Es gibt verschiedene Möglichkeiten, Material abzutragen, und jedes Element der Werkzeuggeometrie und -form spielt dabei eine Rolle. Geometrie und Form setzen sich aus Span- und Freiwinkel, Spiralwinkel und dem Schneidkantenradius zusammen.
Die Schneidleistung wird durch die Werkzeuggeometrie beeinflusst, und kleine Änderungen können einen erheblichen Einfluss auf die Verschleißrate und die Qualität des Werkstücks haben. Die Präzision und Wiederholbarkeit bei der CNC-Bearbeitung bedeutet, dass die Parameter unter der Bearbeitungstoleranz liegen müssen.
1. Rake Anuckeln
Die fortschrittlichsten Werkzeuge auf dem heutigen Markt sind auf die Optimierung geometrischer Merkmale zurückzuführen. Der Spanwinkel hat einen großen Einfluss auf die Scherwirkung. Positive und negative Spanwinkel haben gegensätzliche Effekte. Der positive Spanwinkel verringert die Schnittkräfte und verbessert die Werkstückoberfläche, schwächt jedoch die Schneidkante des Werkzeugs. Der negative Spanwinkel verbessert die Festigkeit der Werkzeugschneide, erhöht jedoch die Belastung des Werkzeugs.
2. Freiwinkel
Der Freiwinkel soll verhindern, dass das Werkzeug am Werkstück reibt. Der Spiralwinkel, also der Winkel der Werkzeugnuten, dient der Kontrolle der Spanabfuhr. Höhere Winkel fördern eine gleichmäßige und effiziente Spanabfuhr; dies gilt für weichere Materialien wie Aluminium. Bei härteren Materialien wie Stahl sind niedrigere Spiralwinkel effektiver.
3. Schneidkantenradius
Der Schneidkantenradius ist ein weiteres entscheidendes Element, das sich auf die Oberflächengüte und die Werkzeuglebensdauer auswirkt. Eine scharfe Schneide sorgt für höhere Schnittpräzision, nutzt sich aber schneller ab. Eine feiner geschliffene oder stumpfere Schneide erhöht die Lebensdauer des Schneidwerkzeugs, und eine abgerundete Schneide ermöglicht ein sanfteres Schneiden.
4. Materialspezifische Geometrie
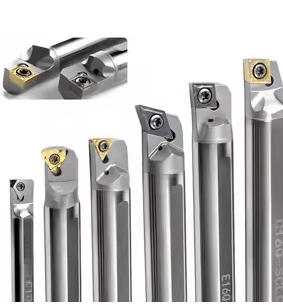
Die Werkzeuggeometrie wird an die Eigenschaften des zu bearbeitenden Materials angepasst. Beispielsweise verfügen Aluminium-Bearbeitungswerkzeuge über einen hohen Spanwinkel, große Spannuten und polierte Oberflächen, um die Haftung zu minimieren und den Spanabtransport zu fördern. Werkzeuge für die Bearbeitung zäherer Materialien wie Edelstahl oder Titan verfügen über speziell entwickelte und konstruierte variable Drallwinkel sowie stärkere Schneidkanten und -ecken, um Verschleiß und Bruch zu reduzieren.
Bei der Bearbeitung von Verbundwerkstoffen werden Werkzeuggeometrien identifiziert und reduziert, die Delamination und Faserausriss fördern. Dies geschieht durch Kompression und diamantgeschliffene Kanten. Dieser maßgeschneiderte Ansatz passt jede Geometrie an, um die mechanische Bearbeitung des Werkstückmaterials zu minimieren und zu maximieren.
5. Erweiterte Designstrategien
Die Konstruktion geometrisch komplexer Zerspanungswerkzeuge hat sich von der rein mechanischen Werkzeugkonstruktion abgelöst. Ausgefeilte Simulations- und Modellierungswerkzeuge ermöglichen es den Konstrukteuren, die Geometrie der Werkzeuge vor der Konstruktion virtuell zu testen. Mithilfe der Finite-Elemente-Methode und der numerischen Strömungsmechanik analysieren sie den Spanfluss, die Spannungsverteilung und die Temperaturgradienten und passen das Werkzeugdesign so an die endgültige Konstruktion an.
Die mehrschneidigen und variabel geschliffenen Werkzeuge sind die bekanntesten Werkzeuge für verbesserte Werkzeugkonstruktionen. Das variable Schneidsystem trägt dazu bei, harmonische Schwingungen zu eliminieren, was wiederum Rattern reduziert und die fertige Bearbeitungsoberfläche verbessert. Die zufällige Anordnung und die variable Geometrie der Schneidwerkzeuge sollen die Spanabfuhr fördern und eine schnellere Zuführung für eine präzise Bearbeitung ermöglichen.
Darüber hinaus wurde die Werkzeugstandzeit durch das neu entwickelte, fortschrittliche Schneidwerkzeugdesign mit Mikrogeometrie und optimierter Schneidkantenform erhöht. Diese neuen Geometrien sorgen für einen gleichmäßigeren und gezielteren Werkzeugverschleiß, insbesondere unter schwierigen Bearbeitungsbedingungen wie Hochgeschwindigkeits- und Trockenbearbeitung.
Intelligente Werkzeuge und eingebettete Sensoren
Intelligente Werkzeugsysteme basieren auf fortschrittlichen Technologien mit integrierten Systemen mit Sensoren, Mikrochips und drahtlosen Sendern. Diese Systeme überwachen kontinuierlich und in Echtzeit eine Reihe von Parametern, darunter Temperatur, Vibration, Werkzeugverschleiß und Schnittkräfte. Die überwachten Daten werden an die Maschinensteuerung gesendet und die Datenanalyse in der Cloud durchgeführt, um adaptive Entscheidungen in Echtzeit und eine vorausschauende Wartung der Systeme zu ermöglichen.
Arten von eingebetteten Sensoren in Werkzeugen
Intelligente Werkzeugsysteme verfügen über eine Vielzahl integrierter Sensoren, die jeweils unterschiedliche Informationen über die CNC-Bearbeitungsumgebung liefern. Zu den Sensoren gehören:
- Kraftsensoren: Messen Sie Schnitt- und Schubkräfte, um die Werkzeugbelastung zu überwachen und Anomalien zu erkennen.
- Temperatursensoren: Messen Sie die Temperatur, um übermäßige Hitze zu überwachen, die die Lebensdauer des Werkzeugs verkürzen oder die Qualität des Werkstücks beeinträchtigen kann.
- Vibrationssensoren (Beschleunigungsmesser): Überwachen Sie Werkzeugrattern, Unwucht und Anzeichen von Werkzeugverschleiß.
- Akustische Emissionssensoren: Achten Sie auf hochfrequente Geräusche, die auf die Bildung eines Risses oder einen Werkzeugbruch hinweisen können.
- Dehnungsmessstreifen: Messen Sie die mechanische Spannung des Werkzeugkörpers, um eine präzise Kraftmessung zu bestimmen.
Vorteile von Smart Tooling
Hersteller moderner, konfigurierbarer Hightech-CNC-Bearbeitungswerkzeuge profitieren von zahlreichen strategischen Vorteilen durch die zustandsadaptive, prozessorgesteuerte, aktive Werkstücksensorik in modernen Werkzeugen. Diese aktive Werkstücksensorik gewährleistet eine konstante Rückmeldung des Werkstückzustands und ermöglicht so Prozessoptimierungen. Dynamische Anpassungen der Schnittbedingungen ermöglichen eine kontinuierliche Aufrechterhaltung optimaler Prozesseffizienz.
Die ständige Rückmeldung des Werkstückwerkzeugs ermöglicht automatisierte Qualitätskontrollen, reduzierte Ausfallzeiten des Werkstücks zum Wenden und Befestigen, eine verbesserte Gesamteffizienz des Betriebszyklus mit ausgeglichener Arbeitsausfallzeit, automatisierte verbesserte Betriebssicherheit und eine hochkonsistente Signalrückmeldung bei variierendem Werkstückzustand für eine aktive Prozesssteuerung. Integrierte Smart-Tooling-Technologien machen Bearbeitungswerkzeuge zu aktiven statt passiven Akteuren im Bearbeitungsprozess.
Anwendungen in der CNC-Bearbeitung
Intelligente Werkzeuge in der CNC-Bearbeitung kommen insbesondere hochentwickelten und präzisen Industriezweigen wie der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik zugute. Die in Bearbeitungswerkzeuge integrierte aktive Werkstücksensorsteuerung modernisiert die Steuerung auf dem neuesten Stand der Verfahrenstechnik und Steuerungstechnologie, um eine stabile Einstellungskontrolle bei der Bearbeitung von Superlegierungen wie Titan und Inconel aufrechtzuerhalten.
Intelligente Werkzeuge steuern die Präzision von Bauteilen im Automobilbau und regeln die Präzision komplexer Motorkomponenten und Getriebesysteme. In der Medizinprodukteproduktion steuern intelligente Werkzeuge die Präzision von Bauteilen und gewährleisten die Genauigkeit von Bauteilen für chirurgische Instrumente. Solche Werkzeuge gewährleisten selbst kleinste Präzisionskontrollen entlang von Bearbeitungszyklen in allen sensorbasierten, werkzeuggestützten Bearbeitungsprozessen.
Integration mit digitalen Fertigungssystemen
Intelligente Werkzeuge komplettieren das digitale Fertigungsökosystem. Die Daten eingebetteter intelligenter Sensoren werden gespeichert und von CAM-Software (Computer-Aided Manufacturing) und Machine-Learning-Modellen genutzt, die in digitale Zwillingssysteme integriert sind. Diese Einheit ermöglicht prädiktive Analysen, adaptive Steuerung und Leistungsbenchmarking.
Durch IoT-Konnektivität kommunizieren intelligente Werkzeuge mit anderen Systemen und bilden ein selbstregulierendes Werkzeugnetzwerk, das sich durch Feedbackschleifen autonom verbessert. Diese digitale Konvergenz-Automatisierungsebene ermöglicht eine fortschrittliche und präzise Echtzeit-Betriebssteuerung in der Fertigung.
Modulare und schnell wechselbare Werkzeugsysteme
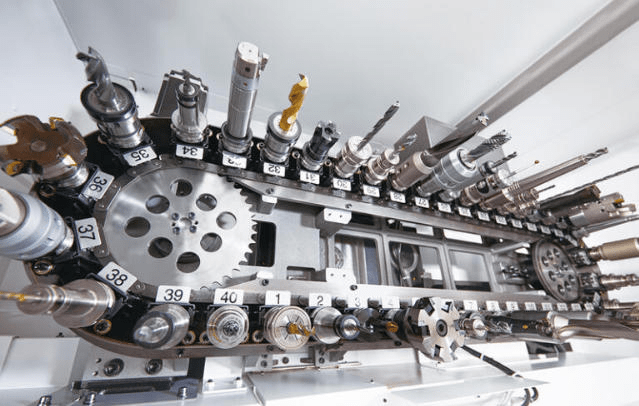
Um die Betriebseffizienz zu steigern, werden selbstregenerierende modulare Werkzeugsysteme und Schnellwechselvorrichtungen als moderne Fertigungswerkzeuge integriert. Diese Schnellwechselsysteme minimieren Nebenzeiten, verbessern den Arbeitsablauf und gewährleisten eine gleichbleibend präzise Werkzeugplatzierung. Flexible modulare Werkzeughalter und Adapter, integriert in vorgegebene Bearbeitungssysteme, minimieren die Umrüstzeiten bei der übergreifenden Bearbeitung verschiedener Bauteiltypen oder Arbeitsgänge.
Die Auswirkungen der Werkzeugentwicklung auf CNC-Teile
Werkzeugentwicklungen bei CNC-Teilen beeinflussen Bearbeitungsvorgänge und führen zu Änderungen bei Kosten, Materialien und der gesamten Fertigungsstrategie.
Verbesserung der Präzision und Genauigkeit
Verbesserte Werkzeugstrategien bei der CNC-Bearbeitung ermöglichen sofortige Fortschritte in Präzision und Genauigkeit. Neue Konstruktionen optimieren Konturgeometrien, integrieren variable Spiralwinkel und erzeugen maßgeschneiderte Schneidkanten, wodurch gleichbleibende Maßtoleranzen gewährleistet werden. Darüber hinaus werden selbst hohe Bearbeitungsgeschwindigkeiten und komplexe Bearbeitungsbedingungen erfüllt. Dies ermöglicht die Präzisionsfertigung komplexer Bauteile für die Luft- und Raumfahrt-, Automobil- und Medizintechnikbranche.
Produktivität und Effizienz steigern
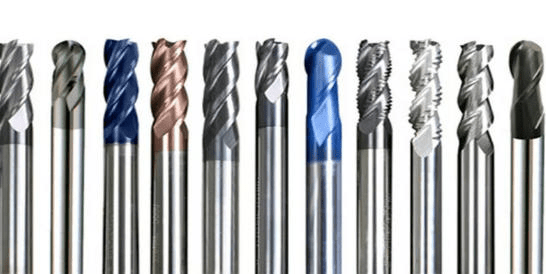
Mit jeder Werkzeugentwicklung steigen Bearbeitungsgeschwindigkeit und Vorschub. Dies ist auf Werkzeugmaterialien und Beschichtungen zurückzuführen. Werkzeuge aus Hartmetall und Keramik sowie CBN- und Diamantbeschichtungen übertreffen Schnellarbeitsstähle in puncto Temperaturbeständigkeit und Schnitthaltigkeit. Die Abtragsleistung von Materialien lässt sich ohne Qualitätseinbußen deutlich steigern, wenn diese Materialien in Verbindung mit optimierten Werkzeuggeometrien eingesetzt werden.
Erweiterung der Materialkapazitäten
Dank neuer Werkzeugtechnologien können CNC-Maschinen heute mehr Materialien effektiv bearbeiten. Die Bearbeitung von Superlegierungen, gehärtetem Stahl, Titan und modernen Verbundwerkstoffen wird durch neue Geometrien und Beschichtungen ermöglicht, die extremen Härte-, Abrasivitäts- und Hitzebedingungen standhalten. Dies ermöglicht es Herstellern, mit neuen Materialien für die Luft- und Raumfahrt, Medizin und Automobilindustrie zu arbeiten, die leicht, hochfest und korrosionsbeständig sind und sich bisher nur schwer oder gar nicht bearbeiten ließen.
Kosten und Ressourcenverbrauch senken
Die fortschrittliche Werkzeugtechnologie und -technik spart Ihnen trotz der etwas höheren Anschaffungskosten langfristig Geld. Jedes langlebige und stabile Werkzeugsystem reduziert die Austauschhäufigkeit und den Ausschuss. Jedes entwickelte Werkzeug spart Betriebskosten und Ressourcenverbrauch durch geringere Wärmeentwicklung und Schnittkraft.
Innovation in der Fertigung vorantreiben
Der Wandel in der Werkzeugentwicklung ermöglicht auch weitere Innovationen in Produktionstechniken und -verfahren. Mit modernen Werkzeugen lassen sich heute komplexe geometrische und hybride Designs erstellen, einschließlich komplizierter Mikrostrukturen, die zuvor nicht realisierbar waren. Dies führt zu radikal neuen Designs und neuen Bearbeitungsansätzen für die Herstellung neuer leichter und robuster Teile.
Nachhaltigkeit und Umweltauswirkungen
Die ökologische Nachhaltigkeit von Zerspanungsvorgängen wird durch neue Werkzeuge ermöglicht. Werkzeuge mit längerer Lebensdauer und neuen Beschichtungen, die Trockenschnitt oder Minimalmengenschmierung (MMS) ermöglichen, sparen Schneidflüssigkeiten, die entsorgt werden müssen, und reduzieren so die Umweltbelastung und den Aufwand für die Entsorgung von Schneidflüssigkeiten. Der Rohstoffverbrauch und die Entsorgung seltener Schneidwerkzeuge sind ebenfalls umweltfreundlicher.
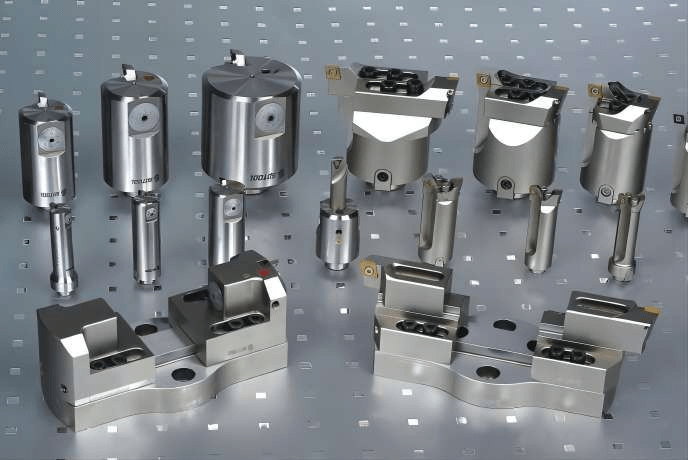
Zukunftsaussichten der Werkzeugentwicklung in CNC-Teile
- Werkzeugverwaltung und Digital Twin-Integration
Werkzeugmanagement ist fester Bestandteil der CNC-Automatisierung. Digitale Zwillinge, virtuelle Darstellungen realer Werkzeuge und Prozesse, ermöglichen es Herstellern, Schneidvorgänge zu simulieren und Parameter vor der eigentlichen Bearbeitung zu optimieren. Dies minimiert Werkzeugbrüche, reduziert Versuch und Irrtum und sorgt für eine bessere Erstausbeute. Cloudbasierte Werkzeugdaten speichern Werkzeugmanagement, Verschleißverfolgung, Austauschintervalle und Werkzeugleistungskennzahlen und ermöglichen Bedienern so ein praxisorientierteres Werkzeugmanagement.
- Anpassung und anwendungsspezifische Werkzeuge
Der Trend zur Spezialisierung, insbesondere im Werkzeugbau, wird sich voraussichtlich verstärken. Werkzeuge der Zukunft werden unter Berücksichtigung spezifischer Werkstoffe, Bauteilgeometrien und Bearbeitungsbedingungen für komplexe, kundenspezifische CNC-Bearbeitungsteile entwickelt . KI-generierte Simulationswerkzeuge in Kombination mit digitalen Zwillingen ermöglichen es Ingenieuren, Werkzeuggeometrie und Schnittparameter virtuell zu optimieren, bevor die eigentliche Produktion beginnt. Dies wird den Aufwand für Versuch und Irrtum bei der Werkzeugentwicklung deutlich reduzieren, die Bearbeitungseffizienz steigern und Ausschuss minimieren, insbesondere bei besonders komplexen oder schwer zu bearbeitenden Werkstoffen.
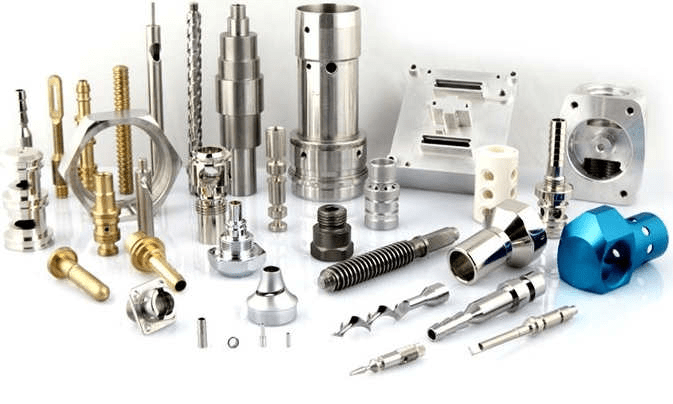
- Additive Fertigung und Hybridwerkzeuge
Additive Fertigung verändert die Werkzeugentwicklung grundlegend. Sie ermöglicht die Herstellung komplexer Geometrien und Innenstrukturen, die mit herkömmlichen Fertigungsverfahren nicht realisierbar sind. Hybridwerkzeuge, die additive und subtraktive Fertigungsverfahren integrieren, fördern die Entwicklung von Kühlkanälen mit variabler Geometrie, verbesserter Kantengeometrie und Leichtbaustrukturen.
Diese verstärken die Werkzeuge, verbessern die Spanabfuhr und regeln die Werkzeugtemperatur bei Hochgeschwindigkeits- und Präzisionsbearbeitungen. Letztendlich wird diese Werkzeugentwicklung das Wärmemanagement der Werkzeuge radikal verbessern.
- Künstliche Intelligenz und digitale Optimierung
Die Zukunft der CNC-Bearbeitung wird durch die Integration von KI und maschinellem Lernen in Werkzeugsysteme bestimmt. KI liefert Strategieempfehlungen, die Geometrie adaptiver Werkzeugsysteme wird angepasst, Werkzeuge werden abgenutzt und so Überbearbeitung vermieden. Die Kombination aus digitalen Zwillingen und KI ermöglicht eine Echtzeitoptimierung von Bearbeitungssystemen, minimiert Fehler erheblich, erleichtert den Einsatz neuer Materialien und Schneidtechniken und erweitert die Bearbeitungsindustrie zeitnah.
- Nachhaltigkeit und Effizienz
Nachhaltigkeit steht künftig bei der Werkzeugentwicklung im Mittelpunkt. Umweltschonende Werkzeuge ermöglichen energieeffiziente Bearbeitung, längere Lebensdauer und reduzierten Materialverbrauch. Trockenbearbeitung und MMS-Techniken werden zum Standard und reduzieren so Kühlschmierstoff- und Betriebskosten bei gleichbleibend hoher Präzision. Innovative Geometrien und fortschrittliche Beschichtungen, die die Trockenbearbeitung unterstützen, werden dadurch weiter gefördert.
Zusammenfassung
Die Entwicklung von Werkzeugen für CNC-Teile hat die moderne Fertigung verbessert und sie präziser, produktiver und nachhaltiger gemacht. Innovative Materialien, intelligente Sensoren, digitale Zwillinge und Schnellwechselsysteme sorgen für mehr Zuverlässigkeit und Leistung im CNC-Betrieb.