Was ist eine Oberflächenphosphatierung?
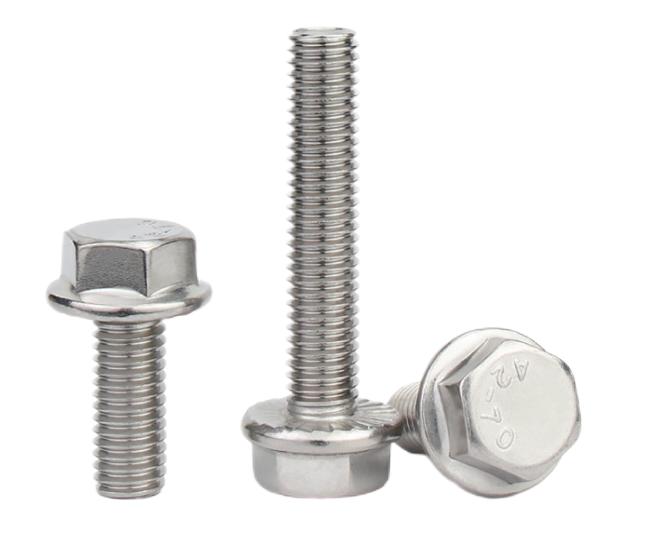
Gängige Verfahren zur Oberflächenbehandlung von Verbindungselementen umfassen Galvanisierung, Elektrophorese, Lackierung, Oxidationsschwärzung, Phosphatierung usw. Dieser Artikel befasst sich hauptsächlich mit der Oberflächenphosphatierung.
Phosphatieren ist ein Prozess, bei dem durch chemische und elektrochemische Reaktionen ein chemischer Phosphat-Konversionsfilm entsteht. Der gebildete Phosphat-Konversionsfilm wird als Phosphatierungsfilm bezeichnet. Es wird hauptsächlich auf der Oberfläche von Eisen und Stahl verwendet, und die Oberfläche von Nichteisenmetallen (wie Aluminium und Zink) kann ebenfalls phosphatiert werden.
Was ist der Zweck einer Oberflächenphosphatierung?
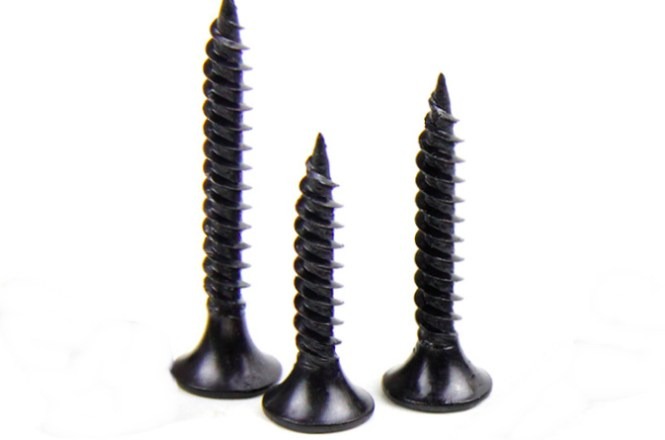
1. Es wird als Grundierung vor dem Lackieren verwendet, um die Haftung und Korrosionsbeständigkeit der Lackfilmschicht zu verbessern. Der Phosphatierungsfilm und das Metallwerkstück sind eng integrierte Strukturen. Die Porosität des Phosphatierungsfilms ermöglicht es der Farbe, in diese Poren einzudringen, und die Farbe wird eng mit dem Phosphatierungsfilm verbunden, um die Haftung zu verbessern.
2. Schützen Sie das Grundmetall und verhindern Sie bis zu einem gewissen Grad, dass das Metall korrodiert. Der Phosphatierungsfilm ist eine nichtmetallische, nichtleitende Isolationsschicht, die die Bildung von Mikrobatterien auf der Oberfläche von Metallwerkstücken hemmen und die Korrosion des Beschichtungsfilms wirksam verhindern kann.
3. Spielt die Rolle der Reibungsschmierung im Kaltbearbeitungsprozess von Metall.
4. Kann eine saubere Oberfläche bereitstellen. Der Phosphatierungsfilm kann nur auf der Oberfläche des Metallwerkstücks ohne Öl und Rost wachsen. Daher können phosphatierte Metallwerkstücke eine saubere, fettfreie und rostfreie Oberfläche aufweisen.
Welche wichtigen Faktoren beeinflussen die Phosphatierungswirkung?
1. Einfluss der Temperatur auf die Phosphatierungswirkung:
Je niedriger die Temperatur, desto dünner die Phosphatierungsschicht und desto feiner die Kristallisation.
Je höher die Temperatur, desto dicker die Phosphatierungsschicht und desto gröber die Kristallisation.
2. Einfluss der freien Säure auf die Phosphatierungswirkung:
Unter freier Säure versteht man die Konzentration freier Wasserstoffionen in der Phosphatierungslösung, die hauptsächlich durch die Ionisierung von Phosphorsäure und anderen Säuren entsteht.
Zu hoher Gehalt an freier Säure: Die Korrosionsreaktion an der Oberfläche von Stahlteilen verläuft zu schnell, und die dabei entstehenden Blasen behindern die Bildung des Phosphatfilms. Die Filmstruktur ist locker und porös, die Korrosionsbeständigkeit verringert sich, und die Phosphatierungszeit verlängert sich.
Der Gehalt an freier Säure ist zu gering: Die Korrosionsreaktion verläuft langsam, die Phosphatierung kann sich nur schwer ausbilden, und es bilden sich viele Ausfällungen in der Lösung.
3. Gesamtsäure
Unter Gesamtsäure versteht man die Summe aus Phosphaten, Nitraten und Säuren. Im Allgemeinen ist es besser, den Gesamtsäuregehalt an der Obergrenze des angegebenen Bereichs zu kontrollieren, da dies die Phosphatierungsreaktion beschleunigt und die Körner der Filmschicht feiner macht. Während des Phosphatierungsprozesses nahm die Gesamtsäure kontinuierlich ab und die Reaktion verlief langsam.
Unter Gesamtsäure, auch Gesamtazidität genannt, versteht man die Summe der Konzentration von gebundener Säure (H2P04-) und freier Säure in der Phosphatierungslösung. Die Aufgabe der zusammengesetzten Säure besteht darin, freies H+ zu dissoziieren, um das Säureverhältnis in der Lösung aufrechtzuerhalten und das Säuregleichgewicht der Lösung zu bewahren. Gleichzeitig sind die Säureradikale der kombinierten Säuren die Hauptkomponenten, die an der Filmbildung beteiligt sind.
Durch Erhöhen des Gesamtsäuregehalts kann die Bildungsgeschwindigkeit des Phosphatierungsfilms erhöht werden und die Filmbildung ist fein und gleichmäßig.
Gesamt acid too hoh, free acid too low: Die Korrosionsrate wird reduziert und durch die Filmbildung können sich leicht Pulverablagerungen und Sedimente bilden.
Der Gesamtsäuregehalt ist zu niedrig: Die Reaktionsgeschwindigkeit ist langsam, die Bildung des Phosphatfilms ist schwierig, die Kristallisation ist grob und die Filmschicht ist rau und locker.
4. PH-Wert
Der pH-Wert der Manganphosphatierungslösung liegt im Allgemeinen zwischen 2 und 3. Bei einem pH-Wert über 3 bildet sich auf der Oberfläche des Werkstücks leicht Pulver. Bei einem pH-Wert < 1.5 ist die Filmbildung schwierig.
Der Eisenwert liegt im Allgemeinen zwischen 3 und 5.5.
5. Ionenkonzentration in Lösung
Wirkung von Fe2+:
Fe2+ in der Lösung wird leicht zu Fe3+ oxidiert, was die Bildung eines Films erschwert. Allerdings sollte die Fe2+-Konzentration in der Lösung nicht zu hoch sein, da sonst der gebildete Film grobe Körner aufweist und sich auf der Oberfläche des Films weiße Asche bildet, wodurch die Korrosionsbeständigkeit und Hitzebeständigkeit abnehmen.
Wirkung von Zn2+:
Wenn die Konzentration von Zn2+ zu hoch ist, werden die Körner des Phosphatierungsfilms grob, die Sprödigkeit nimmt zu und die Oberfläche besteht aus weißer schwimmender Asche
Wenn die Zn2+-Konzentration zu niedrig ist, wird der Film locker und dunkel.
Dieser Artikel stellt die Phosphatierungsbehandlung kurz vor. Wenn Sie mehr über Oberflächenbehandlungsverfahren wie Galvanisieren und Elektrophorese und die Unterschiede zwischen ihnen erfahren möchten, können Sie sich weitere KENENG-bezogene Artikel ansehen.
KENENG bietet CNC-Bearbeitung, Metallstanzung (OEM/ODM ) und fertigt auch kundenspezifische Befestigungselemente , Federn, Magnete usw. Wir freuen uns über Anfragen von Kunden aus aller Welt.