Come migliorare la finitura superficiale nella rettifica CNC?
Nella produzione di precisione, una migliore qualità della finitura superficiale è fondamentale per la funzionalità, l'estetica e la precisione dimensionale. La rettifica CNC è un processo di primaria importanza per la produzione di componenti con tolleranze ristrette e requisiti di finitura elevati, in particolare nei settori aerospaziale, delle apparecchiature medicali e della realizzazione di stampi. Questo articolo illustra le principali strategie e i fattori per migliorare la finitura superficiale durante la rettifica CNC.
Sommario
Fattori chiave che influenzano la finitura superficiale nella rettifica CNC
1. Selezione della mola
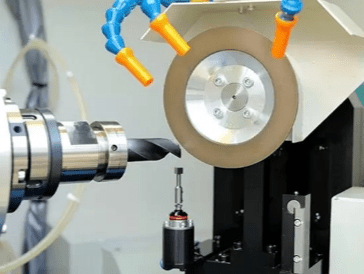
Le mole abrasive sono tra gli elementi più cruciali che influenzano la finitura superficiale . Il tipo di abrasivo, la granulometria, il tipo di legante, le dimensioni e la struttura delle mole influiscono sul metodo di rimozione del materiale dal pezzo in lavorazione. Le grane più grosse rimuovono il materiale più velocemente e lasciano una superficie più ruvida, mentre le grane più fini forniscono superfici più lisce, ma con velocità di asportazione inferiori.
Ad esempio, gli abrasivi a base di nitruro di boro cubico (CBN) e diamante possono essere la scelta migliore per i materiali duri, offrendo la massima durata e qualità di finitura. Anche il tipo di legante scelto, vetrificato, in resina o metallico, gioca un ruolo importante nel modo in cui la mola mantiene la sua forma e rimuove gli abrasivi usurati.
2. Ravvivatura e centratura delle ruote
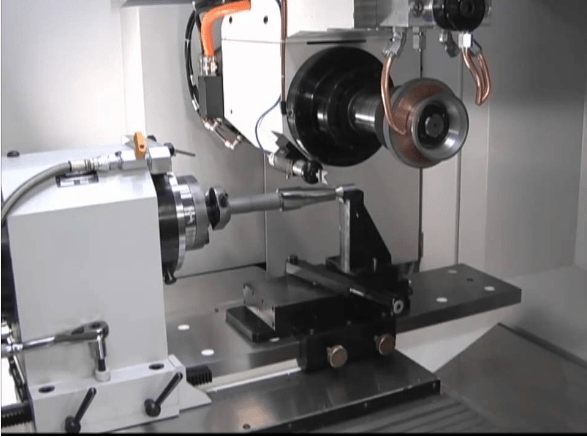
Con il passare del tempo, le mole abrasive perdono affilatura e si ricoprono di detriti o si cristallizzano. La ravvivatura aiuta a ripristinare la capacità di taglio della mola rimuovendo la grana opaca ed esponendo nuove superfici ruvide. La ravvivatura assicura che la mola mantenga la forma e la concentricità desiderate. Entrambe sono fondamentali per evitare vibrazioni, asportazione irregolare del materiale e scarsa finitura superficiale. Una ravvivatura non uniforme o l'omissione di questa fase comportano solitamente una scarsa qualità della finitura e problemi dimensionali.
3. Rigidità e stabilità della macchina
La resistenza strutturale di una rettificatrice CNC ha un impatto significativo sulla finitura superficiale. Macchine con rigidità e precisione eccellenti riducono al minimo flessioni e vibrazioni durante la rettifica, garantendo un processo di taglio costante e stabile. Qualsiasi flessione o disallineamento meccanico può causare segni di vibrazione o increspature sulla superficie. Guide lineari di precisione, mandrini robusti e sistemi di azionamento ben tensionati possono contribuire a ottenere superfici più lisce.
4. I parametri di processo
Parametri di taglio come la velocità di avanzamento e la velocità della mola, nonché la lunghezza del taglio, sono tutti correlati alla qualità della superficie. Una velocità di avanzamento inferiore e una maggiore velocità della mola si traducono in genere in finiture di qualità superiore, grazie alla riduzione della forza esercitata su ogni granello di abrasivo e alla limitazione del danno termico.
Inoltre, l'utilizzo di una profondità di taglio inferiore nelle passate di finitura può contribuire a ridurre lo stress e l'attrito, creando una texture superficiale più raffinata. Un'impostazione errata dei parametri potrebbe causare calore eccessivo, un'evacuazione truciolo inadeguata e superfici di scarsa qualità.
5. Applicazione del refrigerante
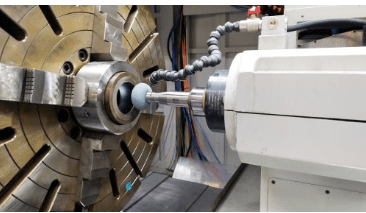
L'erogazione efficiente del refrigerante è fondamentale per regolare il calore e rimuovere i trucioli di rettifica. Un'erogazione insufficiente di refrigerante può causare incendi, danni alle superfici o la dispersione del materiale. La corretta selezione del refrigerante e il corretto posizionamento degli ugelli garantiscono un raffreddamento e una lubrificazione uniformi in tutta la zona di rettifica. Per applicazioni ad alta precisione, si utilizzano comunemente sistemi di raffreddamento ad alta pressione o a nebbia d'olio per mantenere un ambiente termico perfetto ed evitare il degrado della superficie.
6. Proprietà del materiale del pezzo da lavorare
Il materiale in lavorazione può avere un impatto diretto sulla finitura superficiale ottenibile. Materiali duri e durissimi come la ceramica richiedono abrasivi specifici e parametri di finitura delicati, mentre metalli gommosi o morbidi come l'alluminio possono intasare la mola e creare una texture irregolare. La durezza, la composizione e la microstruttura del materiale devono essere considerate nella scelta dell'attrezzatura di rettifica per evitare difetti come microfratture, sbavature o usura eccessiva della mola.
7. Ambiente e manutenzione della macchina
Condizioni ambientali come variazioni di temperatura, vibrazioni delle apparecchiature adiacenti e manutenzione non accurata delle macchine possono influire sulla finitura superficiale. Le apparecchiature devono essere installate in ambienti a temperatura controllata, privi di fonti esterne di vibrazioni. Il ricarico, sotto forma di test dei sistemi di lubrificazione, calibrazione degli assi e sostituzione delle parti usurate, garantirà la stessa qualità di rettifica e una finitura di alta qualità.
Tecniche di ottimizzazione per migliorare la finitura superficiale durante Rettifica CNC Processo
1. Ottimizzazione dei parametri di macinazione
La regolazione dei parametri di rettifica è uno dei metodi più efficaci per migliorare la finitura superficiale. Velocità di avanzamento ridotte consentono a ogni particella abrasiva di rimuovere meno materiale in una sola passata, ottenendo superfici più lisce. Inoltre, aumentando la velocità della mola si ottiene una rettifica più precisa, poiché si riduce il tempo di contatto tra mola e pezzo.
Una minore profondità di taglio nelle passate di finitura può ridurre la forza applicata alla rettifica durante il processo di generazione di calore e la deformazione superficiale. Tuttavia, questi vantaggi vanno solitamente a scapito dei tempi di ciclo e richiedono un equilibrio tra efficienza e qualità della finitura.
2. Selezione della mola abrasiva appropriata
Il tipo di smerigliatrice utilizzata ha un impatto significativo sulla finitura superficiale finale. La scelta di una mola con grane più grandi (ad esempio da 180 a 400) ridurrà notevolmente la rugosità superficiale. I materiali abrasivi devono essere compatibili con la durezza e le caratteristiche termiche del pezzo.
Ad esempio, le mole in CBN sono ideali per l'acciaio temprato, mentre le mole diamantate sono più adatte per carburi e ceramiche. Inoltre, l'utilizzo di mole con qualità morbide può favorire l'autoaffilatura, garantendo un contatto uniforme e prevenendo la bruciatura della superficie.
3. Ravvivatura e centratura efficaci delle ruote
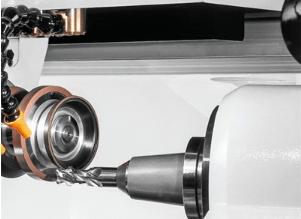
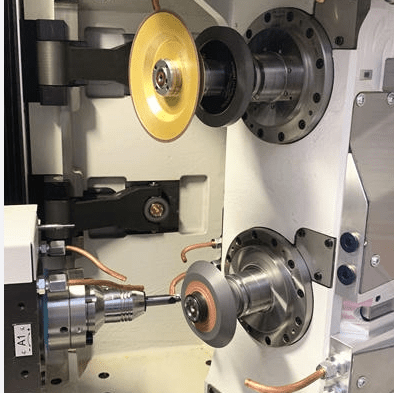
La ravvivatura e la rettifica della mola sono essenziali per migliorarne il profilo di taglio e garantire un'asportazione uniforme del materiale. Una ravvivatura regolare migliora la superficie della mola, elimina le particelle ostruite e mette in luce le particelle abrasive taglienti, il che si traduce in una finitura di qualità più liscia.
La ravvivatura è un metodo per garantire che la mola funzioni in modo uniforme, senza eccentricità assiale o radiale che possano causare la comparsa di irregolarità e vibrazioni sul pezzo. I sistemi di ravvivatura automatizzati in-process aumentano l'uniformità e riducono i tempi di riparazione.
4. Implementazione di passaggi Spark-Out
Le passate di spegnifiamma consentono alle mole di muoversi attorno al pezzo senza ulteriori avanzamenti. Questo processo elimina i picchi residui e corregge anche piccole deviazioni di forma dovute alla flessione delle mole o ad altre caratteristiche del materiale. L'inserimento di diverse passate di spegnifiamma nella fase finale del ciclo migliorerà notevolmente l'uniformità delle superfici, in particolare su componenti con tolleranze ristrette.
5. Miglioramento dei sistemi di distribuzione del refrigerante
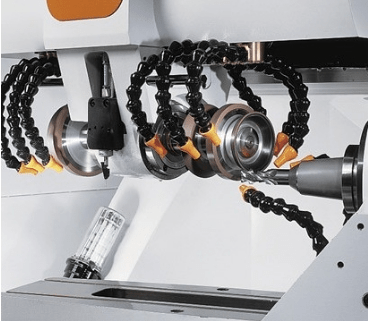
L'applicazione corretta del refrigerante è fondamentale per garantire l'integrità della superficie. Il refrigerante contribuisce a ridurre la temperatura di rettifica, a rimuovere i trucioli e a lubrificare l'area di rettifica. L'utilizzo di sistemi di raffreddamento ad alta pressione o di ugelli di dimensioni regolabili può garantire una maggiore penetrazione nella zona di contatto con la rettifica.
Questo riduce l'accumulo di calore e aiuta a prevenire imperfezioni superficiali come bruciature, scolorimenti o microfratture. Il filtraggio regolare del refrigerante aiuta a prevenire la contaminazione e migliora l'uniformità della rettifica.
6. Sfruttare il controllo adattivo e il monitoraggio dei processi
Le più recenti rettificatrici CNC incorporano dispositivi di controllo intelligenti che monitorano variabili come il carico di rotazione, le vibrazioni e la temperatura. Questi sistemi regolano automaticamente le condizioni di rettifica per garantire prestazioni e qualità superficiali ottimali.
Ad esempio, se un sistema rileva un aumento del carico dovuto all'usura della mola e attiva il processo di ravvivatura o riduce la velocità di avanzamento in tempo reale, meccanismi di feedback intelligenti possono migliorare l'uniformità e la qualità della finitura in diverse condizioni del lotto.
7. Considerazioni ambientali e di manutenzione
Un ambiente di rettifica stabile viene spesso trascurato, tuttavia è fondamentale per garantire una qualità di finitura uniforme. Le fluttuazioni di temperatura esterne possono innescare dilatazioni termiche nei componenti della macchina, con conseguenti variazioni nella finitura.
La rettifica CNC dovrebbe essere eseguita in aree climatizzate e le vibrazioni generate dai macchinari circostanti dovrebbero essere ridotte al minimo. Anche la manutenzione regolare delle guide, dei cuscinetti del mandrino e delle viti a sfere è fondamentale per mantenere la precisione della macchina e ridurre al minimo le vibrazioni.
8. Preparazione del materiale del pezzo in lavorazione
La finitura superficiale non viene controllata solo durante la rettifica, ma anche la pre-lavorazione nelle lavorazioni CNC è un fattore determinante. Assicurarsi che il pezzo sia privo di sporco, scaglie o eccessiva rugosità prima del processo di rettifica può contribuire a rendere il processo più efficiente e a migliorare il risultato finale. In alcuni casi, le operazioni di rettifica precedenti alla tornitura o alla fresatura dovrebbero essere ottimizzate per ridurre al minimo la rugosità della prima superficie.
Considerazioni sui materiali nella rettifica CNC
Questo grafico illustra come le diverse proprietà dei materiali influenzino le strategie di rettifica CNC e la qualità della finitura superficiale.
| Tipo di materiale | Caratteristiche | Le sfide | Suggerimenti per l'ottimizzazione |
| Acciaio rinforzato | Elevata durezza, eccellente resistenza all'usura | Rischio di ustioni Usura delle ruote | Utilizzare un flusso di refrigerante elevato per ridurre la profondità di taglio e rallentare la velocità di avanzamento |
| Carburo | Estremamente resistente e fragile | Microfessurazioni e danni termici | Utilizzare una bassa pressione di levigatura. Mole diamantate con legante in resina |
| Acciaio inossidabile | Il materiale è resistente e si indurisce facilmente. | Sbavature, sensibilità al calore | Applicazione aggressiva del refrigerante con velocità di avanzamento moderata |
| Alluminio | Ruote flessibili, morbide e sensibili al carico | Sbavature superficiali, intasamento delle ruote | Utilizzare ruote a struttura aperta, piccoli tagli, elevata pressione del refrigerante |
| Titanio | Reattivo, bassa conduttività termica | Vetratura a ruota, cracking termico | Utilizzare ruote affilate, gestire il calore e utilizzare abbondante liquido di raffreddamento |
| Ghisa | Fragile, buona lavorabilità | Generazione di polvere, scheggiatura dei bordi | Utilizzare nebbia di refrigerante o asciugare e rallentare la velocità della ruota |
| Ceramici | Estremamente duro, fragile e tenace | Scheggiature, elevata usura degli utensili | Utilizzare una bassa velocità di avanzamento e una bassa velocità della ruota e un flusso elevato di refrigerante |
| Materie plastiche e compositi | Un punto di fusione basso tipicamente riempitivo con proprietà abrasive | Delaminazione, fusione o ostruzione della ruota | Utilizzare una macinazione a bassa velocità, evitare un accumulo eccessivo di calore |
Strumenti di misura e ispezione per la finitura superficiale nella rettifica CNC
Ottenere la finitura superficiale desiderata è solo una parte della sfida e la capacità di misurarla e ispezionarla con precisione è altrettanto cruciale. Senza gli strumenti adeguati per la misurazione e l'ispezione, i produttori riscontrano problemi di qualità, aumento del lavoro e insoddisfazione dei clienti.
Comprensione delle metriche di finitura superficiale
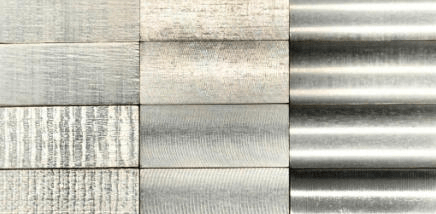
La finitura superficiale viene solitamente misurata con misure di rugosità come R (rugosità normale aritmetica) o Rz (altezza media picco-valle), oltre a Rt (elevazione totale del profilo di rugosità). Queste misurazioni aiutano a definire il grado di levigatezza o consistenza di un'area e influenzano la tenuta, l'usura o lo scorrimento dei componenti durante il funzionamento. Il metodo di ispezione migliore dipende dal livello di precisione richiesto, dal tipo di materiale utilizzato e dalla forma del componente.
| Metrico | Nome e Cognome | Definizione | Unità | Cosa indica |
| Ra | Rugosità media aritmetica | La media delle differenze assolute dalla linea media della superficie in un periodo di campionamento esteso | Micrometri (um) | Un indicatore generale della levigatezza della superficie |
| Rz | Altezza massima media del profilo | La distanza verticale media tra le cinque vette con le quote più elevate e le cinque valli con le valli più profonde | Micrometri (um) | La ruvidità estrema delle alte luci è superiore a Ra |
| Rt | Altezza totale del profilo | La distanza verticale che si trova tra il picco con la massima elevazione e la valle con la minima elevazione nella lunghezza della valutazione | Micrometri (um) | Deviazione massima della superficie |
| Rq | Rugosità quadratica media | Radice quadrata della media delle deviazioni quadrate della linea media | Micrometri (um) | Più incline a deviazioni di grande magnitudine rispetto a Ra |
| Rp | Altezza massima del picco del profilo | L'altezza del picco viene misurata dalla linea media al picco con il profilo più alto | Micrometri (um) | Valutare la sporgenza più grande |
| Rv | Profondità massima della valle del profilo | La profondità della valle dalla linea mediana alla valle più profonda | Micrometri (um) | Valutare il difetto superficiale più esteso |
| Sk | Profondità della rugosità del nucleo | L'altezza della zona del materiale del nucleo all'interno di una curva di supporto | Micrometri (um) | Misurazione delle superfici dei cuscinetti resistenti all'usura |
Strumenti comuni per l'ispezione delle superfici
Contatta Profilometri
I profilometri a contatto sono tra gli strumenti più comunemente utilizzati per l'ispezione della finitura superficiale durante la rettifica CNC. Utilizzano un diamante con punta in elastomero che traccia la superficie e misura altezze e avvallamenti lungo il percorso lineare. I dati raccolti vengono quindi convertiti in valori di rugosità come Ra o Rz. I profilometri a contatto sono estremamente precisi e ampiamente utilizzati negli standard industriali.
Tuttavia, potrebbero non essere adatti a superfici delicate o geometrie complesse a causa della pressione dello stilo e della natura lineare delle misurazioni.
Profilometri ottici senza contatto
I profilometri ottici senza contatto utilizzano la luce, solitamente luce bianca o interferometria laser, per osservare la superficie senza toccarla. Questi dispositivi possono creare mappe 2D e 3D di alta qualità della texture superficiale, catturando dettagli minuscoli con una risoluzione sub-micrometrica.
Sono perfetti per materiali morbidi e sensibili o in applicazioni in cui il contatto con lo stilo potrebbe danneggiarne la finitura. I metodi senza contatto sono più rapidi e adatti alla misurazione di superfici irregolari o curve, sebbene possano essere più sensibili alla riflessione superficiale e al rumore ambientale.
Microscopia a forza atomica (AFM)
La microscopia a forza atomica offre un'accuratezza nanometrica per l'esame di superfici ultra-elevate, in particolare nella microlavorazione o nella produzione sofisticata. L'AFM esegue la scansione di un oggetto affilato sulla superficie e misura le forze che agiscono su di esso. Sebbene offra una leggibilità senza pari, l'AFM viene solitamente utilizzata in applicazioni di ricerca, basate su semiconduttori o nanotecnologie, a causa della sua natura complessa, della ridotta area di scansione e del costo unico.
Misuratori di rugosità superficiale con unità portatili
I rugosimetri portatili sono comodi e flessibili da utilizzare in loco o per ispezioni in linea. Questi dispositivi si basano in genere su misurazioni a contatto, ma sono specificamente progettati per verifiche rapide, non per report metrologici completi. Sono tipicamente impiegati in contesti di produzione in cui è richiesto un feedback immediato e consentono agli operatori di apportare modifiche immediate ai parametri di rettifica.
Scanner laser 3D
Gli scanner laser 3D sono ormai utilizzati nelle applicazioni di rettifica CNC, in particolare per la lavorazione di pezzi CNC personalizzati con forme complesse e a superficie libera. Questi dispositivi catturano il profilo completo della superficie, analizzando l'oggetto e creando un modello digitale 3D. Contribuiscono non solo all'analisi della rugosità, ma anche al rilevamento di distorsioni e variazioni dimensionali legate alla forma. Sebbene non siano solitamente impiegati esclusivamente per la finitura superficiale, questi scanner possono fornire informazioni utili per il controllo qualità.
Integrazione con sistemi CNC e automazione
I sistemi di rettifica CNC avanzati possono integrare l'ispezione delle finiture superficiali direttamente nelle linee di produzione utilizzando il calibro in-process e il feedback dei sensori. Questi sistemi possono fornire il monitoraggio in tempo reale di vibrazioni, usura dell'utensile o segnali acustici, che possono essere collegati a modelli di finitura superficiale.
Grazie alla combinazione di dati dei sensori e sistemi di controllo software, i dispositivi sono in grado di modificare automaticamente la velocità di avanzamento o di avviare processi per rifinire la superficie in modo da mantenere i livelli di finitura desiderati, senza alcun intervento.
Sintesi
Il miglioramento della finitura superficiale nella rettifica CNC è un problema complesso che deve essere attentamente gestito attraverso la selezione degli utensili, la configurazione della macchina, i parametri di processo e le condizioni ambientali. Un approccio sistematico, con elevata priorità alla manutenzione delle mole, alla calibrazione della macchina e alla precisa impostazione dei parametri, consentirà ai produttori di ottenere costantemente finiture di alta qualità che soddisfano o superano gli standard di settore.