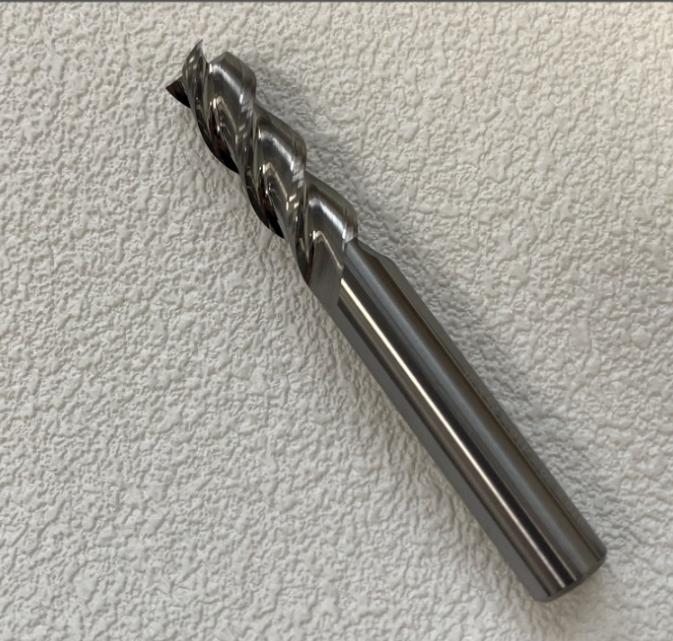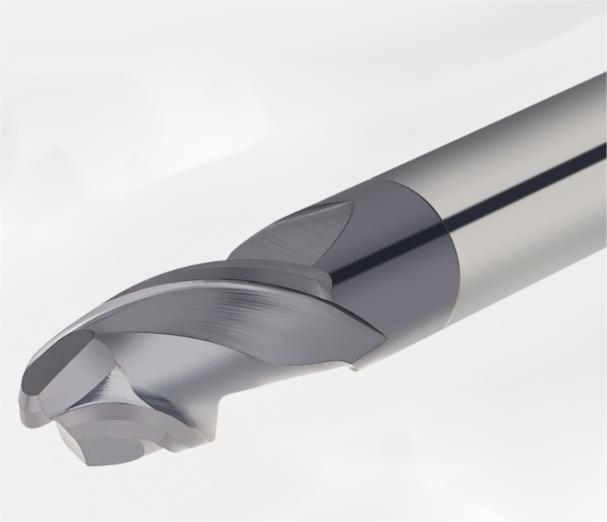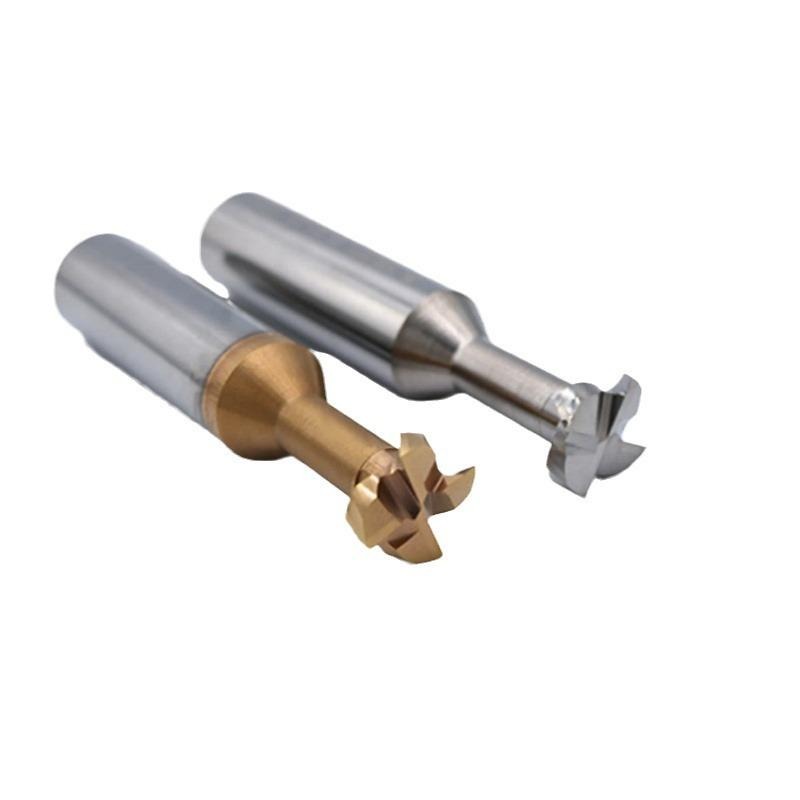
Fresa in acciaio al tungsteno: selezione dell'angolo di taglio e suo impatto sulla lavorazione
Sommario
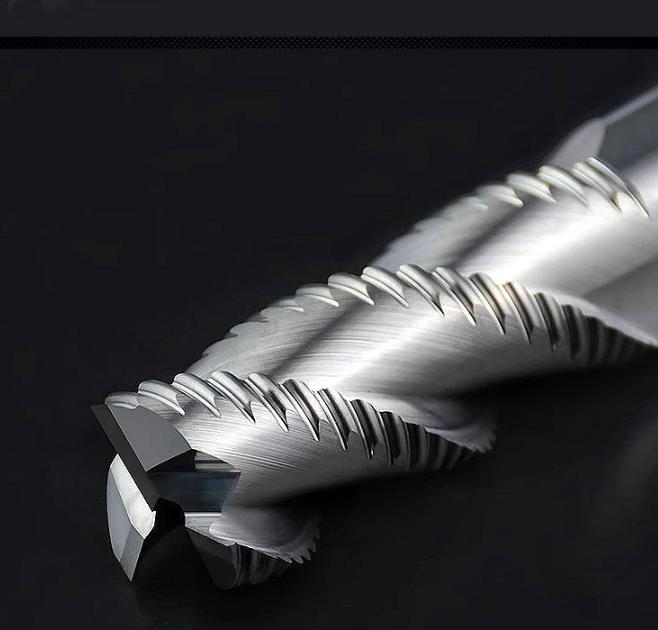
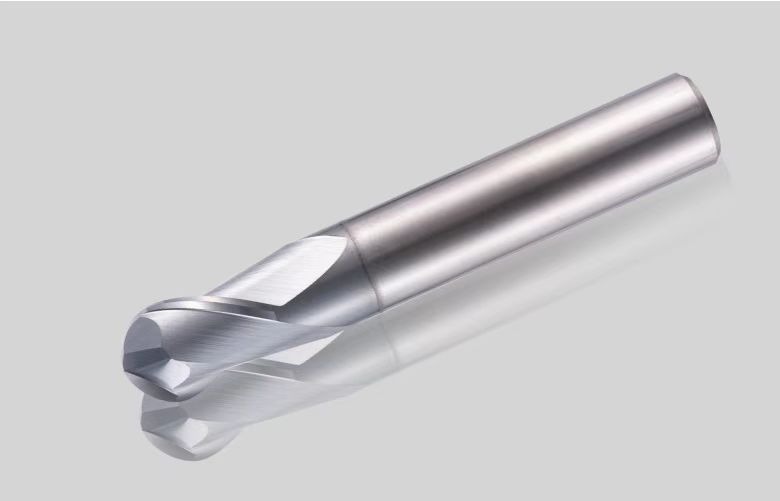
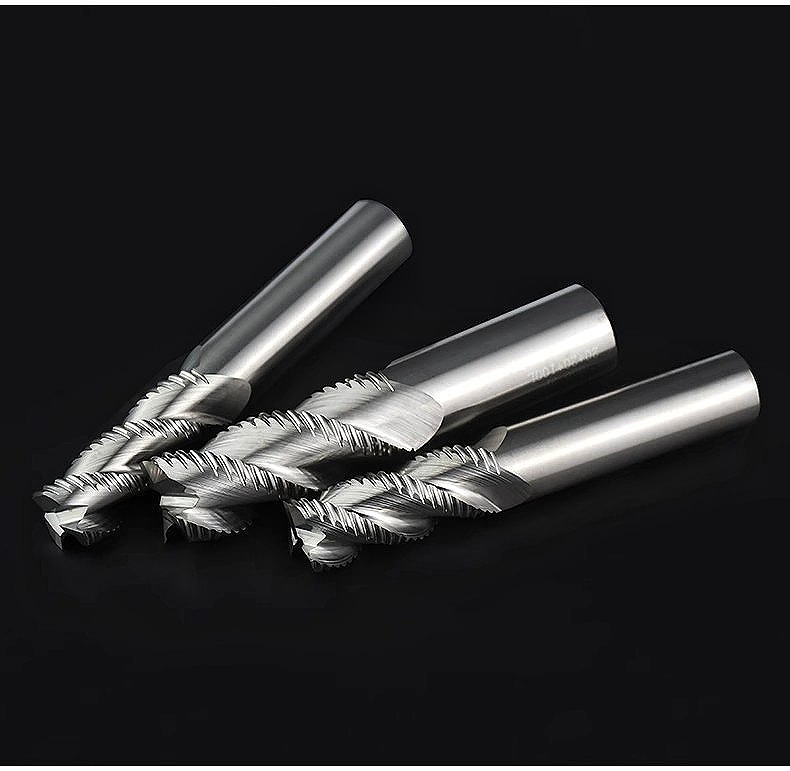
Le frese in acciaio al tungsteno svolgono un ruolo cruciale nei moderni processi produttivi, in particolare nella lavorazione dei metalli e nella produzione di stampi. Note per la loro eccezionale durezza, durata e prestazioni, queste frese sono indispensabili per operazioni di lavorazione di alta precisione. Uno dei fattori più importanti che influenzano le prestazioni e la longevità delle frese in acciaio al tungsteno è la geometria del tagliente, in particolare gli angoli di taglio. La scelta degli angoli corretti è fondamentale per migliorare l'efficienza di lavorazione, la precisione e la durata dell'utensile. Questo articolo esplorerà i principi per la selezione degli angoli di taglio delle frese in acciaio al tungsteno e analizzerà come questi angoli influenzano le prestazioni di lavorazione. Forniremo inoltre una guida di riferimento per i parametri angolari tipici in base a diverse condizioni di lavorazione.
Principi di selezione per gli angoli dei bordi delle frese in acciaio al tungsteno
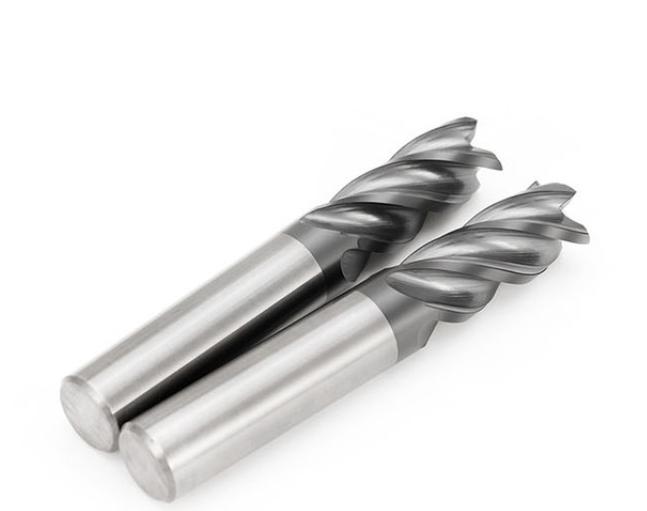
La geometria del tagliente di una fresa in acciaio al tungsteno influisce significativamente sulle sue prestazioni di taglio. Materiali e condizioni di lavorazione differenti richiedono la selezione di angoli del tagliente diversi per ottimizzare sia il processo di lavorazione che la durata dell'utensile . I parametri geometrici chiave includono l'angolo di spoglia, l'angolo di inclinazione, l'angolo del tagliente principale, l'angolo del tagliente secondario e l'angolo di elica.
1. Selezione dell'angolo del bordo per materiali duri e morbidi
- Materiali duri: Quando si lavorano materiali duri come acciaio temprato o leghe ad alta durezza, in genere si consiglia di utilizzare un angolo di spoglia inferiore e un angolo del tagliente principale più piccolo. Un angolo di spoglia inferiore aumenta la resistenza e la durata dell'utensile, riducendo il rischio di scheggiature del bordo durante il taglio di materiali tenaci. Allo stesso modo, un angolo di taglio principale più piccolo aiuta a ridurre la forza di taglio e attenua l'usura dell'utensile, rendendolo più adatto alla lavorazione di materiali duri.
- Materiali morbidi: Per materiali più morbidi come alluminio, rame o plastica, sono preferibili un angolo di spoglia maggiore e un angolo del tagliente principale più ampio. Un angolo di spoglia maggiore migliora l'affilatura dell'utensile, riducendo al minimo la deformazione e l'attrito durante il taglio, con conseguente aumento dell'efficienza di taglio. Un angolo di taglio principale più ampio aumenta la superficie di taglio, consentendo una maggiore velocità di rimozione del materiale.
2. Selezione dell'angolo di taglio per il taglio ad alta e bassa velocità
- Taglio ad alta velocità: Quando si lavora ad alte velocità, la temperatura di taglio aumenta notevolmente e diventa essenziale ridurre al minimo il contatto tra l'utensile e il pezzo in lavorazione per ridurre la generazione di calore. In questi casi si scelgono un angolo di spoglia inferiore e un angolo del tagliente secondario. Un angolo di spoglia inferiore riduce al minimo l'attrito tra l'utensile e il pezzo in lavorazione, riducendone l'usura e prolungandone la durata.
- Taglio a bassa velocità: Il taglio a bassa velocità solitamente comporta forze più elevate, che richiedono un angolo di spoglia maggiore e un angolo del tagliente secondario più ampio. Un angolo di spoglia maggiore garantisce che l'utensile mantenga una resistenza sufficiente a sopportare le forze di taglio a velocità inferiori senza deformarsi. L'angolo più ampio del tagliente secondario contribuisce a migliorare la finitura superficiale del pezzo, garantendo una lavorazione fluida nonostante la velocità di taglio più lenta.
In sintesi, per scegliere l'angolo di taglio corretto è necessario trovare un equilibrio tra durezza del materiale, velocità di lavorazione e condizioni di taglio. Ottimizzando questi angoli in base a materiali specifici e requisiti di lavorazione è possibile ottenere miglioramenti significativi nelle prestazioni e nella longevità dell'utensile.
L'impatto degli angoli della fresa in acciaio al tungsteno sulla lavorazione
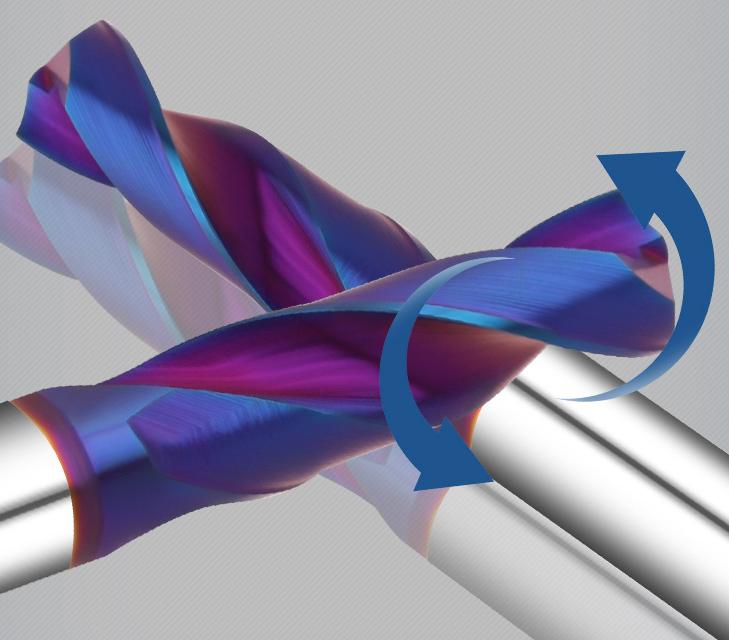
Ciascuno degli angoli di taglio di una fresa in acciaio al tungsteno influisce su diversi aspetti del processo di lavorazione, dall'affilatura e durata dell'utensile alle forze di taglio e alla qualità della superficie. Comprendere il ruolo di ciascun angolo consente agli operatori di adattare i propri utensili per ottenere risultati migliori in diversi scenari di lavorazione.
1. Angolo di spoglia
- Effetto su nitidezza e forza: L'angolo di spoglia è l'angolo tra la superficie di spoglia dell'utensile e la superficie di taglio. Influisce principalmente sull'affilatura e sulla resistenza dell'utensile. Un angolo di spoglia maggiore rende l'utensile più affilato, il che è vantaggioso quando si tagliano materiali morbidi, poiché riduce le forze di taglio e l'attrito. Tuttavia, ciò avviene a scapito della resistenza dell'utensile, che potrebbe causare scheggiature o rotture durante la lavorazione di materiali più duri.
- Effetto sulla scorrevolezza del taglio e sull'evacuazione dei trucioli: Anche l'angolo di spoglia influisce sulla scorrevolezza del taglio e sull'efficienza dell'evacuazione dei trucioli. Grazie a un angolo di spoglia maggiore, i trucioli vengono rimossi più facilmente dall'area di taglio, riducendo il rischio di intasamento e migliorando la finitura superficiale. Tuttavia, quando si lavorano materiali duri, è preferibile un angolo di spoglia inferiore per mantenere la resistenza dell'utensile, poiché i materiali più duri producono trucioli più resistenti.
2. Angolo di sgombero
- Effetto su resistenza e durata: L'angolo di spoglia è l'angolo tra il fianco dell'utensile e la superficie lavorata. Questo angolo gioca un ruolo cruciale nel determinare la resistenza, la durata e il comportamento in termini di attrito dell'utensile. Un angolo di spoglia maggiore riduce l'area di contatto tra l'utensile e il pezzo in lavorazione, riducendo al minimo l'attrito e il calore di taglio. Ciò è particolarmente utile durante il taglio a bassa velocità o quando si lavora con materiali morbidi, dove l'usura dell'utensile può rappresentare un problema significativo.
- Effetto sulla stabilità dell'utensile: Tuttavia, un angolo di spoglia maggiore può compromettere la resistenza dell'utensile, riducendone la capacità di sopportare forze di taglio più elevate. Per tagli ad alta velocità o quando si lavorano materiali più duri, è preferibile un angolo di spoglia inferiore, poiché fornisce maggiore supporto al tagliente, impedendone la deformazione sotto carichi elevati.
3. Angolo del tagliente principale
- Effetto sulla precisione e sulla forza del taglio: L'angolo del tagliente principale, o angolo di attacco, è l'angolo tra il tagliente primario e la direzione di avanzamento. Influisce direttamente sulla precisione del taglio, sulla forza di taglio e sulla dissipazione del calore. Un angolo del tagliente principale più piccolo riduce le forze esercitate sull'utensile, il che è vantaggioso per il taglio di precisione ad alta velocità. Ciò contribuisce a migliorare la precisione della lavorazione riducendo al contempo l'usura degli utensili. Un angolo di taglio principale più ampio aumenta l'area di contatto dell'utensile con il pezzo in lavorazione, il che migliora la velocità di rimozione del materiale ma aumenta anche le forze di taglio.
- Applicazione nella lavorazione di materiali duri e morbidi: Per i materiali duri, la riduzione dell'angolo del tagliente principale può ridurre significativamente le forze di taglio e l'usura dell'utensile, migliorandone la durata. Per i materiali morbidi, l'aumento dell'angolazione aumenta l'efficienza di rimozione del materiale e la produttività.
4. Angolo del tagliente secondario
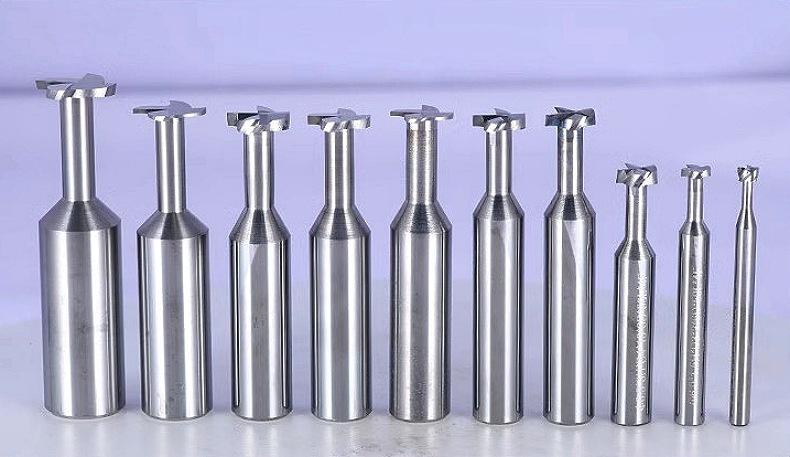
- Effetto sulla finitura superficiale e sulle forze di taglio: L'angolo del tagliente secondario influenza la finitura superficiale del pezzo in lavorazione e la forza di taglio complessiva. Un angolo del tagliente secondario più ampio determina una finitura superficiale più liscia, ideale per applicazioni di lavorazione di precisione. D'altro canto, un angolo del tagliente secondario più piccolo riduce le forze di taglio, migliorando l'efficienza della lavorazione grazie alla maggiore rapidità di rimozione del materiale.
- Finitura fine e sgrossatura: L'angolo del tagliente secondario è fondamentale nelle applicazioni che richiedono un'elevata qualità superficiale. Nelle operazioni di finitura, un angolo secondario più ampio garantisce una superficie più fine, mentre per la lavorazione di sgrossatura, un angolo più piccolo può aumentare la produttività, concentrandosi maggiormente sulla rimozione del materiale piuttosto che sulla qualità della superficie.
5. Angolo dell'elica
- Effetto sul controllo del truciolo e sulla resistenza all'impatto: L'angolo dell'elica, ovvero l'angolo a spirale del tagliente dell'utensile, controlla la direzione in cui i trucioli vengono espulsi e influenza la resistenza e l'impatto della punta dell'utensile. Un angolo dell'elica più ampio allontana i trucioli in modo più efficace, prevenendone l'accumulo e migliorando la stabilità della lavorazione. Ciò è particolarmente importante nelle operazioni di lavorazione ad alta velocità, in cui il controllo del truciolo è fondamentale per mantenere prestazioni costanti.
- Effetto sulla resistenza dell'utensile nel taglio di materiali duri: Un angolo dell'elica più piccolo, d'altro canto, aumenta la resistenza della punta dell'utensile, rendendolo più adatto al taglio di materiali duri, dove l'eccessiva usura o la rottura dell'utensile rappresentano un problema. L'angolo dell'elica più piccolo fornisce una struttura più rigida, in grado di resistere alle forze che si verificano durante il taglio di sostanze più dure.
TRiferimento ai parametri dell'angolo del bordo della fresa in acciaio Ungsten
La scelta dell'angolo di taglio per le frese in acciaio al tungsteno deve basarsi sulle caratteristiche del materiale del pezzo, sulla velocità di taglio e sulla qualità superficiale desiderata. Di seguito è riportata una guida di riferimento per la selezione degli angoli di taglio in diverse condizioni di lavorazione:
| Condizione di lavorazione | Angolo di spoglia | Angolo di gioco | Angolo del tagliente principale | Angolo del tagliente secondario | Angolo dell'elica |
| Lavorazione di materiali morbidi (ad esempio alluminio, rame) | 10 ° ° -20 | 10 ° ° -15 | 45 ° ° -75 | 15 ° ° -30 | 10 ° ° -15 |
| Lavorazione di materiali duri (ad esempio acciaio temprato, leghe ad alta durezza) | 5 ° ° -10 | 5 ° ° -10 | 30 ° ° -45 | 5 ° ° -15 | 5 ° ° -10 |
| Taglio ad alta velocità (ad esempio, lavorazioni meccaniche di precisione) | 5 ° ° -10 | 5 ° ° -10 | 30 ° ° -45 | 10 ° ° -20 | 5 ° ° -10 |
| Taglio a bassa velocità (ad esempio, lavorazione di sgrossatura) | 10 ° ° -15 | 10 ° ° -20 | 45 ° ° -60 | 15 ° ° -30 | 10 ° ° -15 |
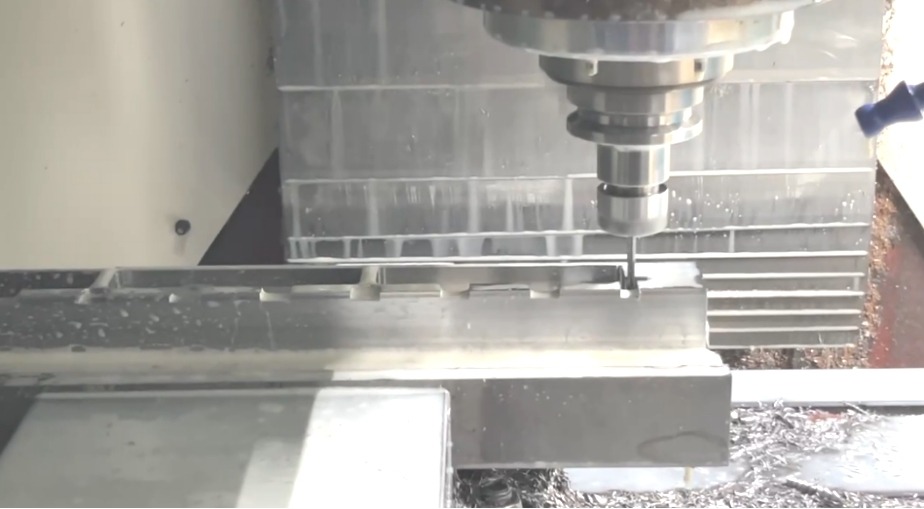
In breve, la progettazione e la selezione dell'angolo della lama della fresa in acciaio al tungsteno è un processo ingegneristico sistematico, che coinvolge la conoscenza della meccanica, della scienza dei materiali e di altre discipline. Nell'applicazione pratica, la scelta dell'angolo corretto della fresa in acciaio al tungsteno deve essere considerata attentamente in base alla durezza dei materiali da lavorare, alla velocità di taglio, ai requisiti di qualità della superficie dei pezzi lavorati e alle caratteristiche dei materiali degli utensili. Ottimizzando l'angolazione della lama, è possibile migliorare la qualità della superficie delle parti lavorate e la durata utile della fresa, garantendo al contempo l'efficienza della lavorazione.