Quali sono le caratteristiche e i processi del processo di stampaggio?
In cosa consiste il processo di stampaggio?
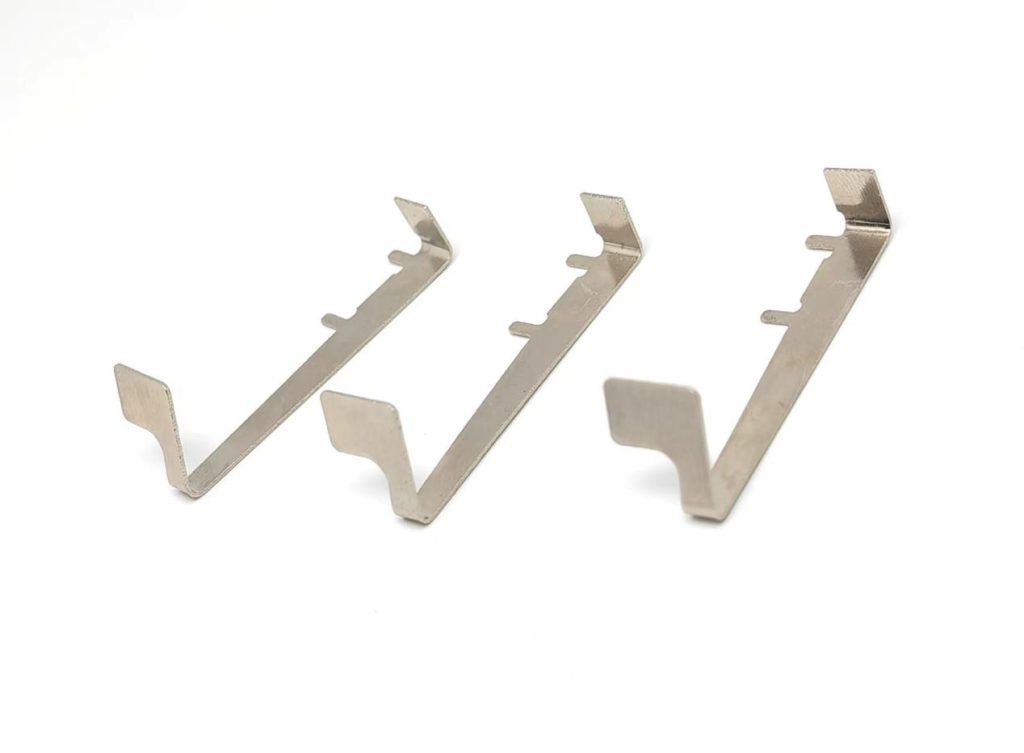
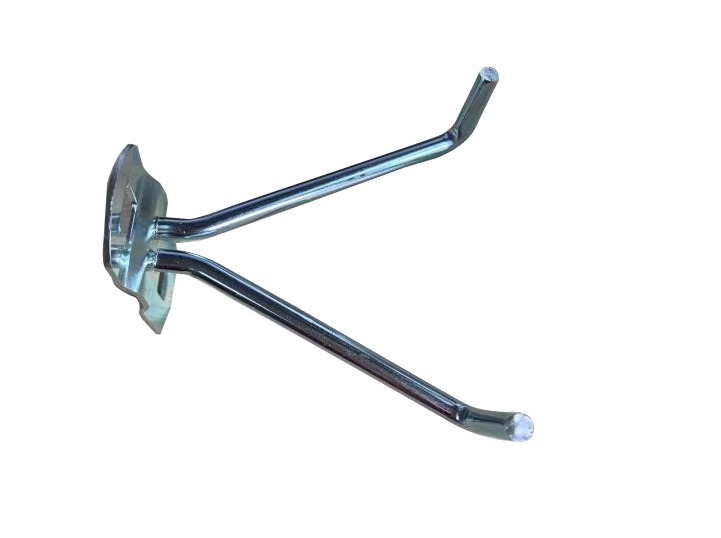
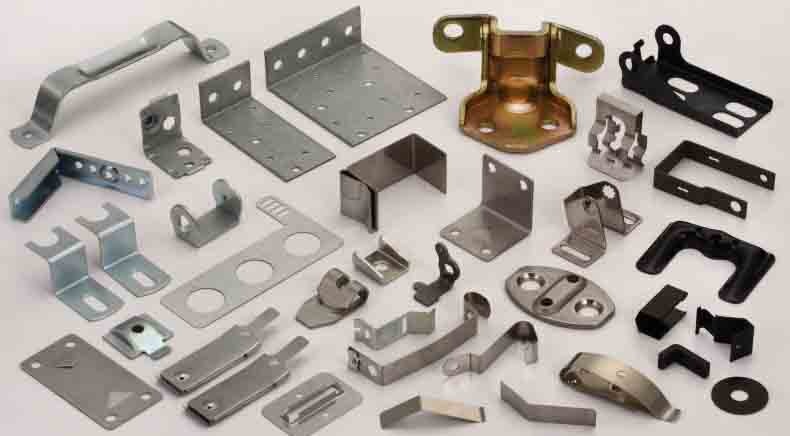
Il processo di stampaggio è un metodo di lavorazione dei metalli che si basa sulla deformazione plastica del metallo. L'utilizzo di stampi e attrezzature di stampaggio esercita pressione sul materiale in lamiera, provocandone la deformazione plastica o la separazione, al fine di ottenere pezzi (pezzi stampati) con una determinata forma, dimensione e caratteristiche.
Il processo di stampaggio riveste un ruolo fondamentale nella produzione di carrozzerie automobilistiche, soprattutto per quanto riguarda le grandi parti di rivestimento. A causa delle loro forme complesse, delle grandi dimensioni strutturali, delle superfici a volte curve e degli elevati requisiti di qualità superficiale, per la realizzazione di questi componenti si ricorre allo stampaggio. La cabina del camion, le lamiere anteriori, i pannelli di carico, le varie parti di rivestimento della carrozzeria dell'auto e i telai degli autobus sono quasi tutti realizzati mediante stampaggio.

Quali sono le caratteristiche del processo di stampaggio?
Lo stampaggio è un metodo di lavorazione ad alta efficienza produttiva e basso consumo di materiali. Il processo di stampaggio è adatto alla produzione di grandi quantità di parti, è facile da realizzare mediante meccanizzazione e automazione e presenta una maggiore efficienza produttiva. Allo stesso tempo, la produzione tramite stampaggio non solo può puntare a ottenere meno sprechi o nessuna produzione di sprechi, ma può anche sfruttare appieno i materiali di scarto, anche se in alcuni casi ci sono degli angoli.
- Il processo di funzionamento è comodo e non richiede particolari competenze da parte dell'operatore.
- I pezzi stampati generalmente non necessitano di lavorazioni meccaniche e presentano una maggiore precisione dimensionale.
- Le parti stampate presentano una buona intercambiabilità. La stabilità della lavorazione di stampaggio è migliore, a parità di lotto di parti stampate. Può essere utilizzato in modo intercambiabile senza compromettere l'assemblaggio e le prestazioni del prodotto.
- Poiché le parti stampate sono realizzate in materiale in fogli, la qualità della superficie è migliore, il che fornisce condizioni convenienti per i successivi processi di trattamento superficiale (come la galvanica e la verniciatura a spruzzo).
- Con la lavorazione di stampaggio si possono ottenere particolari ad alta resistenza, elevata rigidità e leggerezza.
- Il costo della produzione in serie di parti stampate con matrice è basso.
- Lo stampaggio può produrre parti con forme complesse, difficili da lavorare con altri metodi di lavorazione dei metalli.
Quali sono i processi principali del processo di stampaggio?
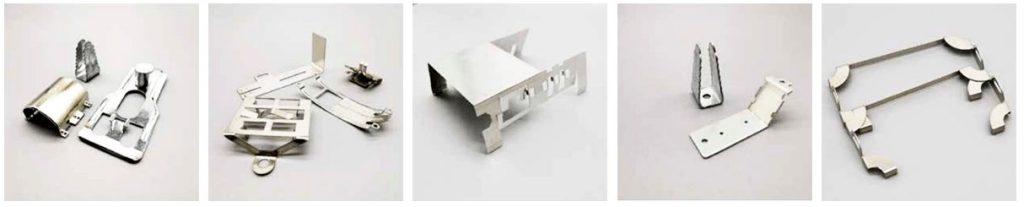
Nella produzione vera e propria, lo stampaggio è spesso costituito da una serie di processi integrati applicati su un pezzo. I principali processi di stampaggio sono la tranciatura, la piegatura, la tranciatura, lo stiramento, la rigonfiamento, la filatura e la correzione.
Tranciatura: è un processo di stampaggio di base che utilizza una matrice per separare i materiali. Può essere utilizzata per realizzare direttamente pezzi piani o per preparare i semilavorati per altri processi di stampaggio come piegatura, imbutitura profonda e formatura.
Piegatura: metodo di formatura plastica per piegare lamiere, raccordi e profilati a un determinato angolo, curvatura e forma. La piegatura è uno dei processi principali ampiamente utilizzati nella produzione di pezzi stampati. La piegatura dei materiali metallici è essenzialmente un processo di deformazione elastoplastica. Dopo lo scarico, il pezzo subisce una deformazione elastica di recupero nella direzione indicata, detta ritorno elastico. Il ritorno elastico influisce sulla precisione del pezzo ed è un aspetto tecnologico fondamentale da considerare nel processo di piegatura.
Imbutitura profonda: L'imbutitura profonda, nota anche come trafilatura o calandratura, è un processo che utilizza uno stampo per trasformare pezzi piatti in parti cave. Con l'imbutitura profonda è possibile realizzare pezzi a parete sottile con forme cilindriche, a gradini, coniche, sferiche, squadrate e altre forme irregolari. Se combinata con altri processi di stampaggio, permette di produrre anche pezzi con forme molto complesse.
Esistono molti tipi di parti sottoposte a stampaggio profondo. A causa delle diverse caratteristiche della sua forma geometrica, la posizione della zona di deformazione, la proprietà della deformazione, la distribuzione della deformazione, lo stato di sollecitazione e la legge di distribuzione di ciascuna parte del pezzo presentano differenze considerevoli, persino essenziali. Quindi i parametri di processo e la sequenza della determinazione del metodo e i principi e i metodi di progettazione dello stampo non sono gli stessi.
In base alle caratteristiche della meccanica della deformazione, le varie parti sottoposte a stampaggio profondo possono essere suddivise in corpi rotanti a parete dritta (parti cilindriche), corpi non rotanti a parete dritta (corpo scatolare), corpi rotanti a superficie curva (parti di forma curva) e corpi non rotanti a superficie curva.
Formatura per stiramento: Consiste nell'esercitare una tensione sulla lamiera attraverso la matrice di trazione, in modo che la lamiera produca una sollecitazione e una deformazione di trazione non uniformi, e quindi la lamiera e la superficie di adesione della matrice di trazione si espandono gradualmente fino a quando non sono completamente unite alla superficie del modello di trazione. L'oggetto di applicazione della formatura per stiramento è principalmente la lamiera a doppia curvatura con un certo materiale plastico, ampia superficie, variazione di curvatura moderata e uniforme e requisiti di alta qualità (forma precisa, linea di flusso uniforme, qualità stabile).
Forma a trazione perché le attrezzature di processo e le attrezzature utilizzate sono relativamente semplici, quindi i costi sono bassi, la flessibilità è elevata, ma il tasso di utilizzo dei materiali e la produttività sono bassi.
Rotazione: è un processo di rotazione del metallo. Durante la lavorazione, il pezzo grezzo ruota attivamente con la matrice di rotazione, oppure la testa di rotazione ruota attivamente attorno al pezzo grezzo e alla matrice di rotazione. La testa di rotazione avanza rispetto alla matrice centrale e al pezzo grezzo, provocando una deformazione locale continua del pezzo grezzo e ottenendo così i componenti cavi rotanti desiderati.
Sagomatura: Consiste nella rifinitura secondaria della forma del prodotto utilizzando la forma prestabilita dell'utensile abrasivo. Si riflette principalmente sul piano di pressione, sul piede elastico e così via. Poiché parte del materiale è elastico, non è possibile garantire la qualità dello stampaggio, pertanto si ricorre alla rilavorazione.
Rigonfiamento: è un metodo di lavorazione per ottenere pezzi utilizzando uno stampo per assottigliare la lamiera e aumentarne localmente la superficie. Comunemente si utilizzano l'espansione di lamiere cilindriche (o tubolari) e la formatura per stiramento di lamiere piane. Il rigonfiamento può essere ottenuto con diversi metodi, come il rigonfiamento con stampo rigido, il rigonfiamento con gomma e il rigonfiamento idraulico.
Flangiatura: è un metodo di lavorazione della plastica che piega il bordo di una sottile lamiera o il materiale nella zona stretta del bordo del foro preformato sulla lamiera, trasformandolo in un bordo verticale lungo una curva o una linea retta. La flangiatura viene utilizzata principalmente per rinforzare i bordi dei componenti, eliminare i bordi tagliati e trasformare i componenti in parti di assemblaggio e collegamento con altre parti o in parti tridimensionali con forme complesse e spazi specifici, migliorandone la rigidità. Pertanto, è ampiamente utilizzata nei settori automobilistico, aeronautico, aerospaziale, elettronico, degli elettrodomestici e in altri settori industriali.
Ritiro: è un metodo di stampaggio per ridurre il diametro dell'estremità aperta di una parte cava stirata o di un tubo grezzo senza flangia. La variazione di diametro dell'estremità del pezzo prima e dopo il ritiro non deve essere eccessiva, altrimenti il materiale dell'estremità si increspa a causa di una forte deformazione da compressione. Pertanto, per passare da un diametro grande a un diametro piccolo del collo, spesso è necessario effettuare più ritiri.
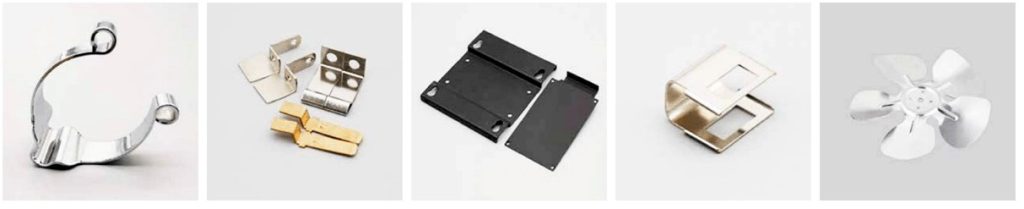
KENENG offre servizi di stampaggio , realizzazione di stampi e produzione in serie di componenti per i propri clienti. Se desiderate realizzare componenti stampati, contattate KENENG.