Como a geometria das peças usinadas em CNC afeta o custo de usinagem e o tempo de produção?
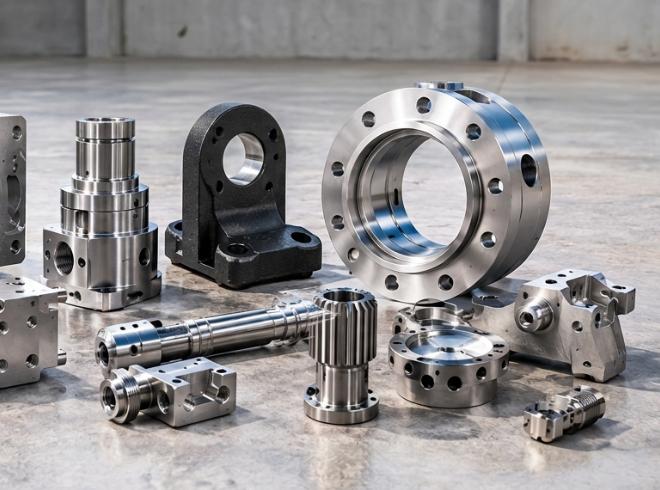
A usinagem CNC é comumente usada para fabricar peças de precisão com dimensões exatas, formas complexas e resultados repetíveis. No entanto, o custo e o tempo de produção de peças usinadas por CNC não são determinados apenas pela seleção do material e pelo equipamento de usinagem. A geometria da peça usinada por CNC é crucial para o sucesso do processo.
Características geométricas como tamanho da peça, espessura da parede, profundidade do furo, raio do canto, projeto da cavidade e complexidade da superfície influenciam diretamente as operações de usinagem, a seleção da ferramenta, os requisitos de preparação e o tempo de remoção de material. Quando o projeto é simples, geralmente é mais rápido de fabricar. Quando o projeto é complexo, pode exigir fresas especiais, preparações adicionais, corte mais lento e mais verificações durante a produção.
Assim, quando projetistas, engenheiros e fabricantes entendem como a geometria das peças usinadas por CNC afeta o custo de usinagem e o tempo de produção, eles podem ajustar os desenhos antecipadamente. Isso pode reduzir gastos desnecessários e acelerar a produção.
Conteúdo
Peça CNC chave Fatores geométricos Afeta o custo de usinagem
1. Complexidade da peça e dificuldade de usinagem
A complexidade geométrica da peça é um fator determinante do custo de componentes CNC . Se uma peça possui áreas planas, arestas retas e furos básicos, as oficinas geralmente conseguem processá-la com etapas comuns de fresagem ou torneamento.
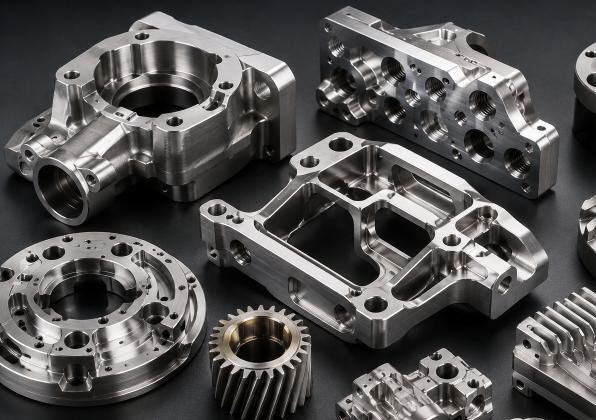
Mas quando uma peça tem contornos complexos, áreas arredondadas, formas irregulares ou vários elementos que se encontram de maneira apertada, a oficina geralmente precisa de um planejamento de usinagem mais cuidadoso.
Esses tipos de formatos também podem exigir sistemas CNC multieixos. Além disso, podem demandar dispositivos de fixação personalizados e tempo adicional de programação. Consequentemente, os custos da máquina aumentam e o tempo total de produção se estende.
Por exemplo, uma peça retangular simples de alumínio pode precisar apenas de fresagem e furação básicas. Em contrapartida, uma peça com superfícies curvas, cavidades profundas e áreas angulares pode exigir usinagem de 5 eixos, além de múltiplas etapas de acabamento.
Por isso, remover funcionalidades que não agregam valor real é uma forma prática de reduzir os custos de fabricação.
2. Espessura da parede e projeto estrutural
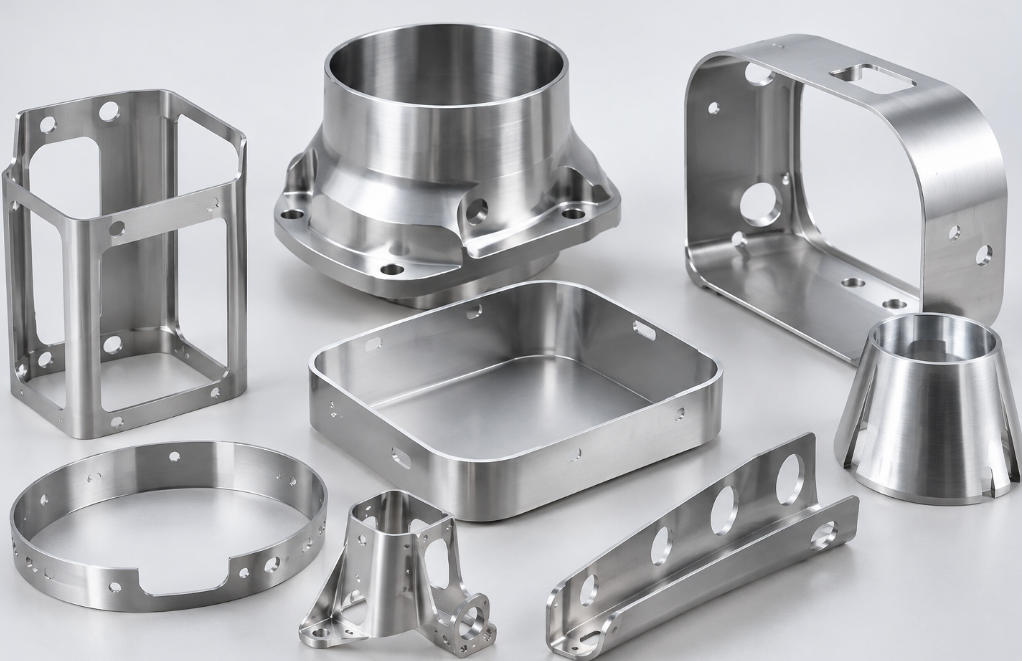
A espessura da parede afeta a estabilidade da usinagem, as condições de corte e o tempo de ciclo.
Peças de paredes finas tendem a ser mais difíceis de cortar. Elas podem vibrar durante o corte, mover-se ligeiramente e apresentar problemas dimensionais após a remoção do material. As forças de corte podem entortar ou deslocar as seções finas, dificultando a obtenção de tolerâncias rigorosas.
Para lidar com isso, os fabricantes podem diminuir a velocidade de corte, usar valores menores de profundidade de corte, adicionar suporte extra durante a fixação e executar mais passes de acabamento.
Paredes mais espessas geralmente aumentam a rigidez, o que pode tornar o processo de usinagem mais estável. Mesmo assim, paredes mais espessas do que o necessário exigem maior quantidade de matéria-prima e aumentam o tempo de remoção de material.
Ao escolher a espessura da parede, os projetistas devem levar em consideração a resistência da parede, a função exigida e a facilidade de usinagem.
3. Cavidades Profundas e Geometria de Bolsos
Cavidades e reentrâncias profundas podem aumentar rapidamente o tempo e o custo da usinagem CNC.
Para trabalhos em cavidades profundas, as ferramentas de corte precisam entrar em áreas estreitas ou rebaixadas. Ferramentas de longo alcance são frequentemente usadas. No entanto, elas se dobram com mais facilidade e podem vibrar durante o corte. Isso pode diminuir a precisão e resultar em um acabamento de qualidade inferior.
Cavidades profundas também dificultam a remoção de cavacos. Os cavacos podem bloquear a zona de corte. O calor também pode não se dissipar adequadamente. Podem ocorrer danos à ferramenta. O acabamento superficial pode ser comprometido. Pode ser necessário interromper o trabalho com mais frequência para a recuperação.
Em muitos casos, os fabricantes dependem de ferramentas de longo alcance feitas especificamente para essa tarefa. Eles podem reduzir os parâmetros de corte. Frequentemente, dividem o trabalho em várias etapas de desbaste e, em seguida, em passes de acabamento.
Se o formato da peça permitir, os projetistas devem evitar cavidades mais profundas do que o necessário. Um acesso mais amplo também ajuda. Raios de canto maiores e formatos mais abertos podem melhorar a velocidade de usinagem.
4. Tamanho, profundidade e posição do furo
O projeto dos furos é outro fator crucial que influencia os custos da usinagem CNC.
Furos comuns com diâmetros típicos costumam ser mais baratos. Isso ocorre porque as brocas para esses tamanhos são padronizadas. Os métodos de perfuração regulares dão conta do recado.
O custo pode aumentar com furos de pequeno diâmetro, furos profundos, furos angulares e furos de alta precisão. Estes exigem cuidados extras na preparação e na escolha das ferramentas.
Furos profundos podem exigir furação intermitente ou outros métodos de furação CNC para furos profundos . O objetivo é remover cavacos e reduzir o calor. Furos pequenos geralmente necessitam de ferramentas de microfuração. Essas ferramentas operam com controle preciso dos parâmetros de corte.
O posicionamento dos furos também afeta o processo. Furos em faces diferentes podem exigir reposicionamento adicional. Alguns projetos podem exigir usinagem multieixos para alcançar cada local.
Os projetistas podem reduzir o tempo de produção mantendo os diâmetros dos furos consistentes. Também podem evitar exigir precisão onde não é necessária. Posicionar os furos de forma a limitar as alterações de configuração também pode ajudar.
5. Raio de canto e geometria interna
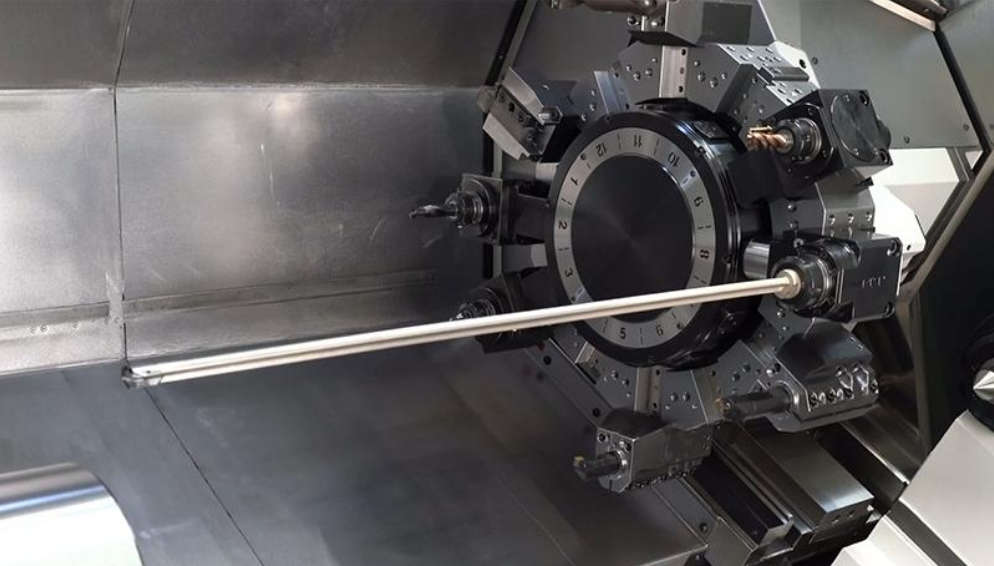
Os raios dos cantos internos influenciam a escolha da ferramenta e a eficiência da fresagem.
Na fresagem CNC , muitas ferramentas de corte são redondas, como as fresas de topo cilíndricas. Na fresagem convencional, obter um canto interno perfeitamente reto não é viável. O raio do canto é determinado pelo diâmetro da ferramenta.
Raios internos muito pequenos exigem ferramentas de corte menores. Essas ferramentas geralmente têm menor rigidez e podem necessitar de velocidades de corte mais lentas e profundidades de corte menores.
Consequentemente, a usinagem de pequenos cantos internos pode exigir passes adicionais e aumentar a possibilidade de desgaste ou quebra da ferramenta.
Utilizar raios de canto internos maiores, sempre que os requisitos funcionais o permitirem, possibilita aos fabricantes selecionar ferramentas maiores e mais rígidas e concluir as operações de usinagem com maior eficiência.
6. Recortes e características de difícil acesso
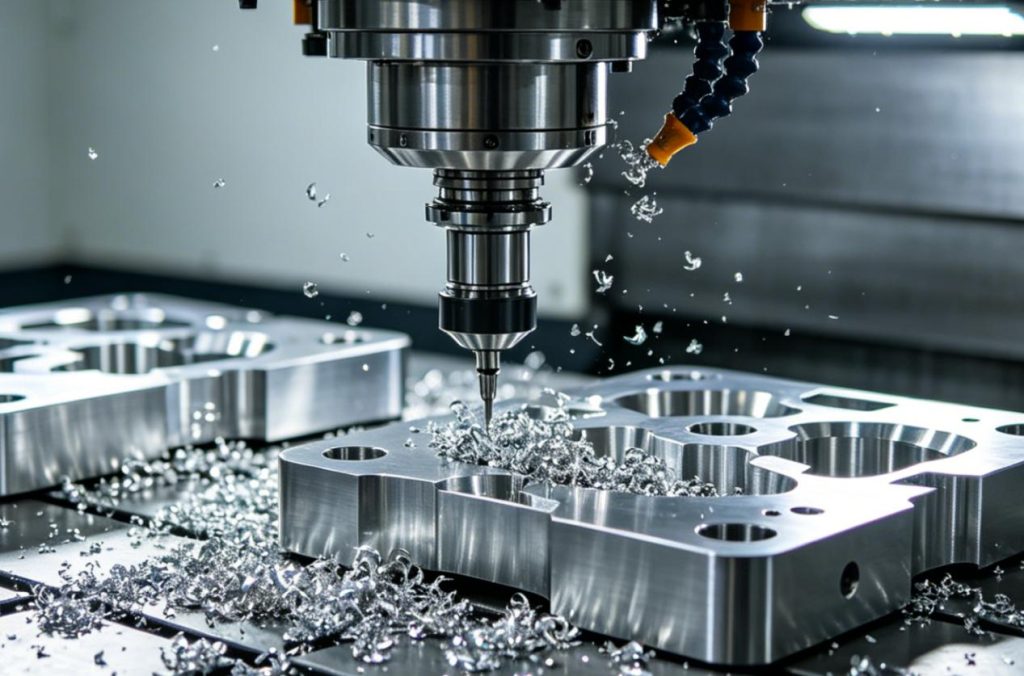
Os rebaixos são características geométricas que não podem ser acessadas usando ferramentas de corte padrão na direção principal de usinagem.
Exemplos incluem ranhuras em T, encaixes em cauda de andorinha, canais rebaixados e mecanismos de travamento interno.
Essas geometrias podem exigir ferramentas especializadas, como fresas para ranhuras em T, fresas para encaixes em cauda de andorinha ou ferramentas de corte projetadas sob medida. Alguns componentes também podem exigir orientações adicionais da peça ou usinagem multieixos.
Os rebaixos podem aumentar a complexidade da programação, o tempo de usinagem e os custos das ferramentas.
Ao projetar peças para usinagem CNC, os engenheiros devem avaliar se os rebaixos são essenciais para a funcionalidade do componente. Substituir rebaixos desnecessários por recursos acessíveis pode simplificar a fabricação e reduzir custos.
7. Tolerâncias e Precisão Geométrica
As tolerâncias geométricas determinam quanta variação dimensional é aceitável em um componente acabado.
Tolerâncias padrão são geralmente mais fáceis e menos dispendiosas de alcançar, pois permitem que os fabricantes utilizem parâmetros de usinagem e métodos de inspeção convencionais.
Tolerâncias rigorosas exigem maior controle do processo, equipamentos mais precisos, operações de acabamento adicionais e medições mais frequentes.
Por exemplo, um furo de precisão pode exigir alargamento ou mandrilamento após a operação inicial de perfuração. Componentes com tolerâncias geométricas exigentes também podem requerer inspeção por máquina de medição por coordenadas (MMC).
Quanto mais rigorosas forem as exigências de tolerância, maior a possibilidade de tempo adicional de usinagem, custos de inspeção e peças rejeitadas.
Os projetistas devem especificar tolerâncias rigorosas apenas para características que afetam diretamente a montagem, o desempenho ou a segurança.
8. Requisitos de geometria e acabamento da superfície
A geometria da superfície afeta tanto a estratégia de usinagem quanto os requisitos de acabamento.
Superfícies planas são geralmente fáceis de usinar, enquanto superfícies curvas, contornadas e de forma livre frequentemente exigem trajetórias de ferramenta mais complexas.
Superfícies complexas podem exigir fresamento com fresa esférica, usinagem multieixos e múltiplas passagens de acabamento para atingir a qualidade de superfície desejada.
Além disso, certas características geométricas podem ser difíceis de polir, rebarbar ou inspecionar após a usinagem. Canais internos e cavidades estreitas são particularmente desafiadores.
Um projeto que exige acabamentos de alta qualidade em diversas superfícies complexas geralmente custará mais do que um com requisitos de acabamento limitados.
Os projetistas devem identificar quais superfícies exigem precisão funcional ou acabamentos específicos e evitar aplicar especificações de acabamento desnecessariamente exigentes a todo o componente.
9. Dimensões da peça e dimensões gerais
O tamanho da peça influencia o consumo de material, a seleção da máquina, os dispositivos de fixação e a duração da usinagem.
Componentes grandes exigem mais matéria-prima e podem necessitar de máquinas CNC maiores com áreas de trabalho mais amplas. Também podem envolver trajetórias de ferramenta mais longas e maior remoção de material.
Componentes pequenos podem exigir menos material, mas detalhes extremamente pequenos podem apresentar desafios relacionados à seleção de ferramentas, posicionamento da peça e precisão de usinagem.
A geometria geral também determina a facilidade com que um componente pode ser fixado durante a usinagem. Peças com formatos irregulares podem exigir dispositivos de fixação personalizados, aumentando os custos de preparação.
Otimizar as dimensões gerais e simplificar o formato externo pode ajudar os fabricantes a melhorar o aproveitamento dos materiais e reduzir os custos de produção.
Como otimizar a geometria de peças CNC para reduzir custos e acelerar a produção.
O Design para Manufaturabilidade (DFM, na sigla em inglês) é uma abordagem importante para melhorar a eficiência da usinagem CNC. Envolve a avaliação da geometria da peça durante a fase de projeto para identificar características que possam aumentar a dificuldade de usinagem ou os custos de produção.
As estratégias a seguir podem ajudar engenheiros e fabricantes a desenvolver componentes CNC mais econômicos.
1. Simplificar elementos geométricos desnecessários
Evite adicionar ranhuras decorativas, contornos complexos e reentrâncias desnecessárias que não contribuam para a funcionalidade do componente. Geometrias mais simples geralmente exigem menos operações de usinagem e menos tempo de programação.
2. Utilize dimensões padrão compatíveis com ferramentas.
Projete furos, ranhuras e raios internos com base nas dimensões de ferramentas de corte comumente disponíveis. Isso reduz a necessidade de ferramentas especializadas e ajuda os fabricantes a utilizarem estratégias de usinagem mais eficientes.
3. Manter a espessura de parede prática
Evite paredes excessivamente finas e seções sem suporte. A espessura adequada da parede melhora a estabilidade estrutural durante a usinagem e reduz o risco de deformação.
4. Reduzir cáries profundas e estreitas
Sempre que possível, utilize cavidades mais rasas e canais internos mais largos. Essas características melhoram o acesso da ferramenta, a evacuação de cavacos e a estabilidade da usinagem.
5. Minimizar o reposicionamento da peça
Organize os elementos geométricos de forma que mais operações de usinagem possam ser concluídas a partir da mesma orientação. Reduzir o reposicionamento pode diminuir o tempo de preparação e melhorar a consistência dimensional.
1. Aplicar tolerâncias funcionais
Especifique tolerâncias mais rigorosas apenas onde necessário. Isso evita custos desnecessários com usinagem de precisão, inspeção e acabamento.
2. Considere os requisitos de remoção de material.
Evite projetos que exijam a remoção excessiva de material de peças sólidas. Formatos de peças mais eficientes podem reduzir o tempo de corte, o desgaste da ferramenta e o desperdício de matéria-prima.
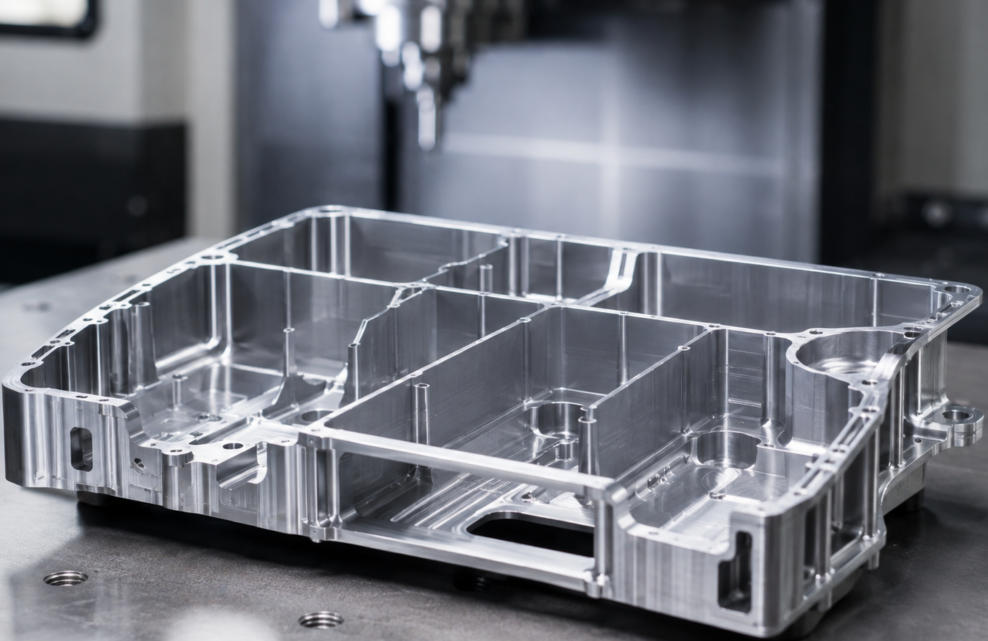
Características comuns da geometria de peças usinadas em CNC e seus impactos nos custos.
O gráfico a seguir resume como diferentes características geométricas influenciam os custos de usinagem CNC e o tempo de produção.
| Recurso de geometria de peças CNC | Características de Usinagem | Impacto no custo de usinagem | Impacto no tempo de produção | Recomendações de otimização |
| Contornos Complexos | Requer trajetórias de corte e programação complexas. | Alto devido ao aumento dos custos de programação e usinagem. | Ciclos de usinagem mais longos | Simplifique os contornos desnecessários. |
| Paredes finas | Suscetível a vibrações, flexões e deformações. | Maior devido a requisitos adicionais de suporte e acabamento. | Mais tempo devido às velocidades de corte mais lentas. | Manter espessura de parede suficiente |
| Bolsos profundos | Requer ferramentas de corte de longo alcance e remoção cuidadosa de cavacos. | Custos mais elevados de ferramentas e usinagem | Mais tempo de duração devido às múltiplas passagens de corte. | Reduzir a profundidade das bolsas periodontais sempre que possível. |
| Furos de pequeno diâmetro | Requer brocas especializadas e posicionamento preciso. | Maior quando são necessárias ferramentas de microperfuração. | Mais tempo devido à lentidão das operações de perfuração. | Use diâmetros de furo padrão |
| Buracos Profundos | Evacuação de chips e gerenciamento de calor complexos | Mais elevado devido aos requisitos de perfuração especializados. | Mais tempo devido à perfuração com quebra de barreira e às mudanças de ferramentas. | Otimizar a relação entre a profundidade do furo e o diâmetro. |
| Raios de canto internos pequenos | Requer ferramentas de corte menores e menos rígidas. | Maior devido às ferramentas especializadas | Mais tempo devido às passagens de finalização adicionais. | Aumentar o raio do canto interno |
| Rebaixos | Requer ferramentas de corte especializadas ou orientações de usinagem adicionais. | Mais caro devido aos custos de ferramentas e preparação. | Demorou mais devido a cirurgias adicionais. | Evite cortes desnecessários |
| Tolerâncias apertadas | Requer usinagem de precisão e inspeção adicional. | Significativamente mais elevado quando as tolerâncias são desnecessariamente rigorosas. | Mais tempo devido aos procedimentos de acabamento e medição. | Aplicar somente tolerâncias funcionais |
| Superfícies curvas e de forma livre | Requer trajetórias de ferramentas complexas e usinagem multieixos. | Mais elevado devido aos requisitos avançados de usinagem. | Mais longo devido ao acabamento detalhado da superfície. | Simplificar a geometria da superfície |
| Dimensões das peças grandes | Requer mais matéria-prima e equipamentos de usinagem maiores. | Custos operacionais e de materiais mais elevados | Mais tempo devido ao aumento da remoção de material. | Otimizar as dimensões gerais da peça |
| Formas irregulares | Dificuldade de fixação e posicionamento da peça | Mais caro devido a acessórios personalizados | Mais tempo devido a operações de configuração adicionais. | Projetar superfícies de referência que facilitem a usinagem |
| Características com múltiplos ângulos | Requer diferentes orientações e reposicionamento das ferramentas. | Mais caro devido à configuração e programação adicionais. | Mais tempo devido às múltiplas operações de usinagem. | Alinhar recursos para reduzir o reposicionamento |
| Fendas e canais estreitos | Requer ferramentas de corte pequenas e remoção cuidadosa de cavacos. | Maior devido às ferramentas especializadas | Mais tempo devido às velocidades de corte mais lentas. | Aumente a largura da ranhura sempre que possível. |
| Acabamentos de superfície complexos | Requer operações adicionais de acabamento e polimento. | Mais caro devido aos custos de mão de obra e processamento. | Mais tempo devido às etapas de acabamento adicionais. | Especificar o acabamento da superfície de acordo com as necessidades funcionais. |
| Remoção excessiva de material | Requer usinagem de desbaste extensiva. | Maior devido à operação da máquina e ao desgaste da ferramenta. | Mais tempo devido ao aumento do tempo de corte. | Otimize o formato da peça para reduzir o desperdício de material. |
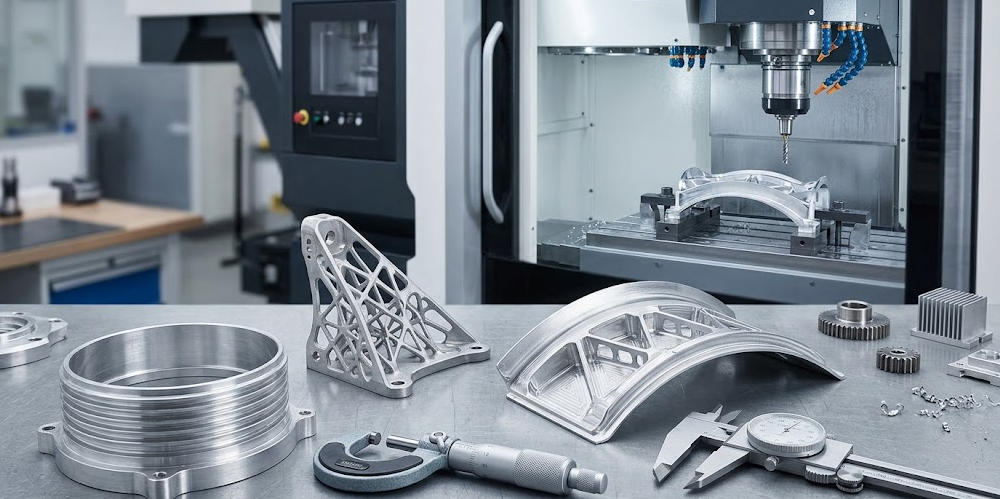
O relacionamento entre CNC Geometria da peça e tempo de produção
A geometria da peça usinada por CNC influencia diversas etapas do processo de fabricação CNC, e não apenas a operação de corte em si.
| Recurso de geometria da peça | Processo de fabricação afetado | Influência no tempo de produção | Principais razões para o aumento do tempo | Estratégias de Otimização |
| Formas geométricas simples | Fresamento e torneamento | Tempo de produção curto | Menos operações de usinagem e trajetórias de ferramentas mais simples. | Prefiro desenhos geométricos simples. |
| Contornos Complexos | Programação CAD/CAM e fresagem | Significativamente mais longo | Trajetórias de ferramenta complexas e múltiplas passagens de corte. | Simplifique os contornos desnecessários. |
| Paredes finas | Desbaste e acabamento | Mais longo | Velocidades de corte reduzidas e requisitos de suporte adicionais | Manter espessura de parede suficiente |
| Cavidades Profundas | Fresamento de bolsões | Mais longo | Ferramentas de longo alcance, dificuldades na remoção de cavacos e múltiplas passagens. | Reduzir a profundidade da cavidade e melhorar a acessibilidade da ferramenta. |
| Furos de pequeno diâmetro | Perfuração | Mais longo | Brocas especializadas e parâmetros de usinagem mais lentos | Use tamanhos de broca padrão |
| Buracos Profundos | Perfuração profunda | Significativamente mais longo | Perfuração com quebra de cavacos, remoção de cavacos e reposicionamento da ferramenta. | Otimize a profundidade e o diâmetro do furo. |
| Raios de canto internos pequenos | Fresamento de perfil | Mais longo | Ferramentas menores exigem cortes mais lentos e passagens adicionais. | Aumentar o raio do canto interno |
| Rebaixos | Moagem especializada | Mais longo | Fresas especiais e orientações de usinagem adicionais | Elimine cortes desnecessários |
| Características com múltiplos ângulos | Usinagem multi-eixo | Mais longo | Posicionamento adicional, configuração e programação de trajetória da ferramenta | Organize os elementos de forma a minimizar o reposicionamento. |
| Superfícies curvas e de forma livre | Fresagem de 3 eixos e 5 eixos | Significativamente mais longo | Movimentação complexa de ferramentas e acabamento de superfície | Simplificar transições de superfícies curvas |
| Tolerâncias apertadas | Usinagem e inspeção de precisão | Mais longo | Acabamentos adicionais e medições dimensionais. | Aplique tolerâncias mais rigorosas somente quando necessário. |
| Formas de peças irregulares | Fixação da peça e configuração da máquina | Mais longo | Acessórios personalizados e posicionamento complexo | Incluir superfícies de referência acessíveis |
| Dimensões das peças grandes | Usinagem bruta e manuseio de materiais | Mais longo | Maior remoção de material e distâncias de deslocamento da máquina | Otimizar as dimensões gerais |
| Fendas e canais estreitos | Fresamento de canal | Mais longo | Ferramentas de corte pequenas e evacuação de cavacos limitada. | Aumente a largura da ranhura sempre que os requisitos funcionais o permitirem. |
| Acabamentos de superfície complexos | Acabamento e polimento | Mais longo | Operações adicionais de usinagem e pós-processamento | Especifique os requisitos práticos de acabamento da superfície. |
Principais fatores que determinam o tempo de produção CNC
| Fator de tempo de produção | Como a geometria influencia isso | Abordagem que pode economizar tempo |
| Tempo de programação | Geometrias complexas exigem mais programação CAM. | Simplificar projetos e reutilizar estratégias de usinagem padrão |
| Tempo de preparação | Formas irregulares personalizadas requerem acessórios. | Padronizar o posicionamento da peça de trabalho |
| Tempo de corte | Cavidades profundas e remoção excessiva de material aumentam a duração da usinagem. | Reduzir a remoção desnecessária de material |
| Tempo de troca de ferramenta | Diversas funcionalidades especializadas exigem diferentes ferramentas de corte. | Padronizar as dimensões das características |
| Tempo de acabamento | Superfícies complexas e tolerâncias rigorosas exigem passagens adicionais. | Simplificar os requisitos de superfície |
| Tempo de Inspeção | Geometrias complexas exigem mais pontos de medição. | Simplifique as características críticas para inspeção. |
| Tempo de retrabalho | Características de difícil usinagem aumentam o risco de erros dimensionais. | Melhorar o projeto geométrico e a acessibilidade de usinagem |
A geometria das peças usinadas em CNC afeta diretamente quase todas as etapas do tempo de produção , desde a programação e configuração até o corte, acabamento e inspeção. Projetar peças com formas mais simples, recursos acessíveis, tolerâncias práticas e dimensões padronizadas pode reduzir significativamente o tempo de produção e melhorar a eficiência geral da fabricação.
Resumo
A geometria das peças usinadas em CNC afeta tanto os custos de usinagem quanto o tempo de produção. Quando um projeto inclui paredes finas, cavidades profundas, furos minúsculos, cantos internos próximos, rebaixos, formatos complexos ou tolerâncias difíceis de atender, o trabalho se torna mais difícil. A oficina pode precisar de etapas extras e usinagem mais cuidadosa.
Utilizar o design para manufaturabilidade pode ajudar a minimizar esses problemas. Ele permite que as equipes removam recursos que não agregam valor, garantam que as ferramentas alcancem as superfícies, ajustem a espessura das paredes, mantenham as dimensões consistentes e reduzam o número de configurações necessárias.
Em última análise, um projeto geométrico eficaz não se resume a criar um componente que atenda aos requisitos funcionais. Trata-se também de tornar esse componente mais fácil, rápido e econômico de fabricar, mantendo a precisão e a qualidade necessárias. Quando os projetistas de produto e os fabricantes de máquinas CNC dialogam desde o início do projeto, a equipe geralmente consegue aumentar a velocidade de produção e a competitividade geral.