Como reduzir as taxas de refugo na produção de peças estampadas?
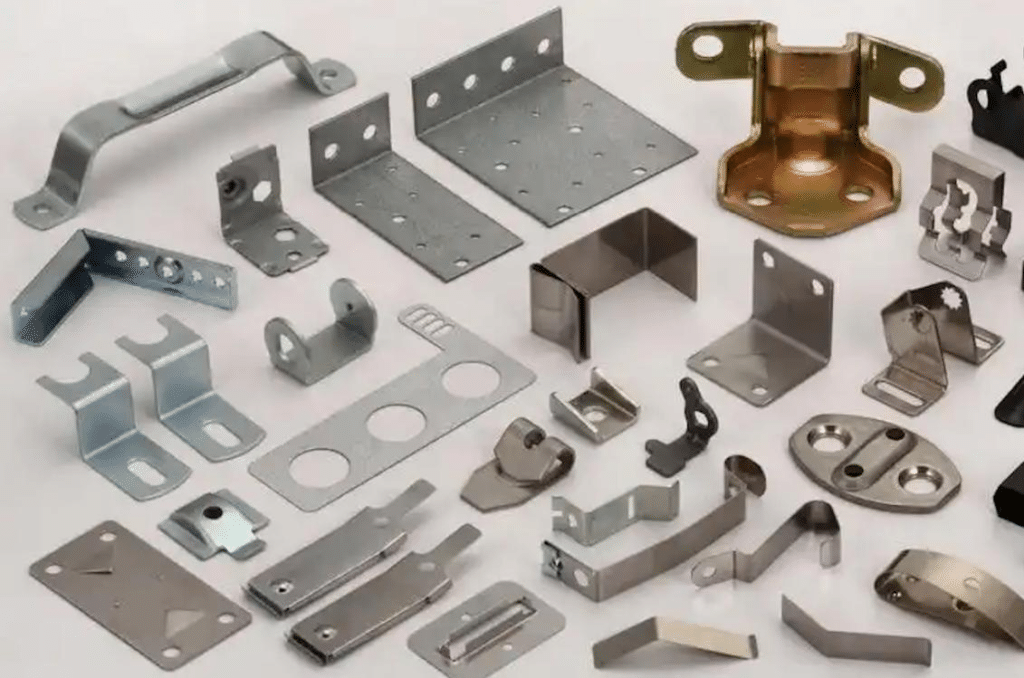
O desperdício adiciona muitos custos ocultos ao processo de fabricação de peças estampadas . Quando uma peça é rejeitada, isso geralmente significa que mais de uma coisa foi desperdiçada. Material é perdido. A prensa continuou funcionando. Pessoas gastaram tempo nela. Energia foi consumida.
Reduzir o desperdício não se resume a uma inspeção rápida das peças acabadas. O melhor caminho é gerenciar a qualidade em todo o fluxo de estampagem. Comece pela escolha do material e pela conformação da matriz. Em seguida, mantenha o controle durante o trabalho de prensagem. Adicione verificações no meio do processo. Finalize com a inspeção final. Quando as principais causas de defeitos são identificadas e medidas preventivas são implementadas, os fabricantes podem melhorar o rendimento, mantendo a produção estável.
Conteúdo
Entenda as principais causas do descarte. na produção de peças estampadas
Antes de implementar melhorias, os fabricantes devem identificar os motivos pelos quais a fabricação de peças estampadas em metal está sendo rejeitada.
| Causa do descarte | Problemas típicos | Impacto nas peças estampadas |
| Variação da matéria-prima | Espessura, dureza ou qualidade da superfície inconsistentes. | Rachaduras, deformação, variação dimensional |
| Design de matriz ruim | Geometria de conformação ou fluxo de material inadequados | Rugas, rachaduras, formação incompleta |
| Folga incorreta da matriz | A folga é muito grande ou muito pequena. | Rebarbas excessivas, bordas ásperas, deformação |
| Desgaste da ferramenta | Punções cegas, lâminas de corte desgastadas, componentes danificados | Rebarbas, erros dimensionais, peças inconsistentes |
| Configurações de imprensa incorretas | Golpe, velocidade ou força de formação inadequados | Deformação, formação incompleta, defeitos dimensionais |
| Erros de alimentação | Posição incorreta da tira ou comprimento de alimentação incorreto | Furos desalinhados, erros dimensionais, danos na matriz |
| Lubrificação deficiente | Lubrificação insuficiente ou irregular | Arranhões, fricção excessiva, rachaduras |
| Problemas de disposição de materiais | Arranjo ineficiente de tiras ou espaços em branco | Desperdício excessivo de material |
| Desalinhamento da máquina | Problemas de alinhamento da prensa ou da matriz | Conformação irregular, desgaste prematuro da ferramenta, variação dimensional |
| Inspeção insuficiente | Defeitos descobertos tarde demais | Grandes lotes de peças defeituosas |
| Erros do Operador | Configuração incorreta ou operação inconsistente | Instabilidade do processo e defeitos repetidos |
| Variação do Processo | Alterações graduais nas dimensões ou nas condições de formação | Aumento das taxas de defeitos e refugo |
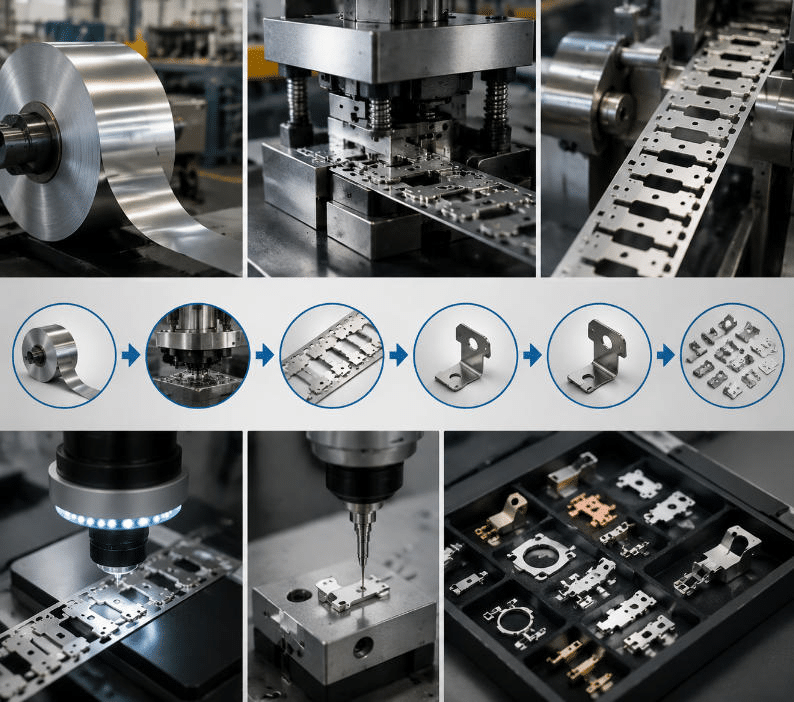
Estratégias eficazes para reduzir as taxas de refugo na produção de peças estampadas.
1. Melhorar o controle de qualidade da matéria-prima
Variações na matéria-prima são uma causa comum de instabilidade em processos de estampagem. A espessura da chapa pode variar. A dureza e a resistência à tração podem sofrer alterações. O acabamento superficial também pode mudar. Qualquer um desses fatores pode afetar o corte e a conformação da peça.
Defina limites claros de material antes do início da produção. As chapas e bobinas recebidas devem ser inspecionadas antes de serem liberadas para a linha de produção. Verifique a espessura, a condição da superfície e as principais características mecânicas que atendam às necessidades do produto.
Quando a entrada permanece consistente, a configuração de estampagem também permanece consistente. Isso significa menos surpresas no comportamento do metal durante a conformação.
2. Otimize o projeto da matriz de estampagem
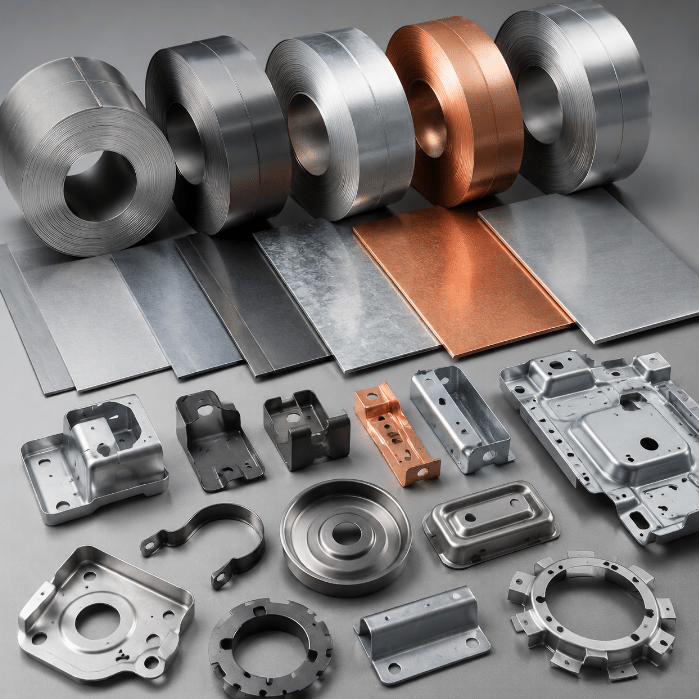
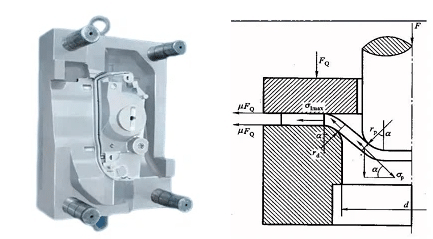
Uma matriz de estampagem bem projetada ajuda a reduzir o desperdício, guiando o fluxo de material e mantendo o formato correto da peça. Se a matriz não for adequada, a tensão pode aumentar excessivamente. A deformação pode se tornar irregular. Podem surgir rugas, rachaduras ou erros de formato. As dimensões também podem se desviar do padrão.
Na usinagem de matrizes, os engenheiros devem levar em consideração as propriedades do metal, o formato da peça, a ordem de conformação, a folga de corte, o raio de curvatura e como o material se move através da ferramenta. Para peças difíceis de conformar, a simulação pode identificar possíveis problemas antes da construção da ferramenta final.
Para matrizes progressivas , planeje um layout de tiras eficiente e uma maneira consistente de posicioná-las. Um projeto de matriz bem-feito pode aumentar a qualidade do produto, otimizar o uso do material e melhorar a produtividade.
3. Otimizar a utilização de materiais
Nem toda peça descartada é resultado de uma peça defeituosa. Algumas peças descartadas são simplesmente material que fica sem uso ao redor da peça bruta ou entre partes separadas.
Trabalhe no layout da tira ou no aninhamento para que as peças estampadas de alta precisão se encaixem em cada chapa ou bobina. Os engenheiros podem revisar a direção da peça, o espaçamento, a largura do suporte e o caminho de corte. O objetivo é reduzir o desperdício de material sem prejudicar o processo.
Em processos de estampagem de metais em alto volume , mesmo um pequeno ganho no aproveitamento de material pode se acumular rapidamente ao longo de toda a produção.
4. Manter a folga correta da matriz
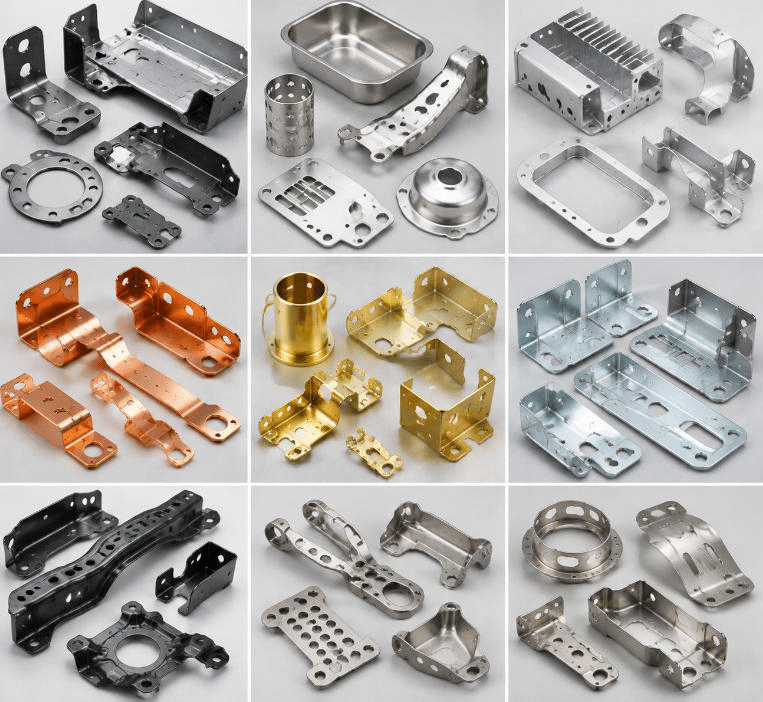
O espaçamento correto entre o punção e a matriz é crucial para um corte limpo e uma estampagem estável. Se o espaçamento for muito grande, podem surgir rebarbas e as bordas podem ficar ásperas. Se o espaçamento for muito pequeno, a peça precisará de mais força e a ferramenta poderá se desgastar mais rapidamente.
O espaço adequado varia de acordo com o tipo e a espessura do metal, bem como com a tarefa de estampagem. Cada fabricante deve definir metas de folga claras para seus produtos. O estado da ferramenta deve ser verificado regularmente, e não apenas quando surgirem problemas.
Manter o espaçamento constante pode aumentar a qualidade do corte, melhorar as dimensões da peça e prolongar a vida útil da ferramenta. Também reduz o desperdício causado por defeitos.
5. Parâmetros de pressão de controle
A velocidade de prensagem, o curso, a tonelagem, a força de conformação, o comprimento de avanço e outras configurações podem alterar os resultados da estampagem. Se as configurações estiverem incorretas, a conformação pode parar prematuramente. As peças podem deformar-se de maneira inadequada, rachar ou apresentar erros dimensionais.
Para cada peça e conjunto de matrizes, os fabricantes devem registrar os valores de configuração fixos. Durante a produção, os operadores devem usar a configuração registrada e evitar alterações aleatórias.
Quando disponíveis, os monitores de máquina podem observar a força de prensagem e o comportamento do curso, além de outros itens importantes. Se os valores apresentarem alterações anormais, as equipes podem detectar o problema precocemente. Isso pode evitar longos lotes de peças defeituosas.
6. Reforçar a manutenção das ferramentas
As matrizes de estampagem sofrem desgaste ao longo do tempo após muitos ciclos de produção. Um punção desgastado, uma aresta de corte cega, peças guia danificadas ou áreas de conformação ásperas podem aumentar as taxas de defeito. Isso ocorre principalmente se nenhum plano de manutenção for seguido.
A manutenção preventiva é mais eficaz do que esperar por uma falha total. Também é mais segura do que descobrir o problema depois que muitas peças defeituosas já foram produzidas. Os cronogramas podem ser definidos com base na contagem de ciclos de produção, na condição da ferramenta e nas tendências de desgaste anteriores.
Limpe as matrizes com frequência, adicione o lubrificante adequado, inspecione as peças principais, afie-as quando necessário e substitua as peças desgastadas. Isso ajuda a manter as matrizes estáveis durante a operação e reduz o desperdício inesperado.
7. Melhorar a precisão da alimentação de materiais
A alimentação precisa é crucial em linhas progressivas e estampagem automatizada. Comprimento de alimentação incorreto ou posicionamento inadequado do material podem levar a desalinhamento do furo, problemas dimensionais, conformação deficiente e até mesmo danos à matriz.
Os fabricantes devem verificar alimentadores, guias, sensores, pinos-piloto e peças de posicionamento rotineiramente. Algumas fábricas também podem usar verificações automáticas para sinalizar erros de alimentação. Se um erro for detectado, a produção pode ser interrompida antes que muito material seja desperdiçado.
Quando a alimentação se mantém constante, cada passada de carimbo aterrissa na posição correta.
8. Utilize inspeção da primeira peça e inspeção durante o processo.
Se apenas os lotes finais forem verificados, os defeitos podem passar despercebidos por muito tempo. Uma verificação da primeira peça oferece uma oportunidade inicial para confirmar a configuração da prensa e da matriz.
Durante a produção, realize verificações periódicas ou contínuas. Monitore as dimensões principais, a localização dos furos, a altura de conformação, a quantidade de rebarbas, o aspecto da superfície e outros itens importantes.
Para trabalhos rápidos e de alto volume, sistemas de visão e sensores podem verificar as peças enquanto a linha de produção está em funcionamento. Isso permite o monitoramento da qualidade em tempo real. Quando os problemas são detectados precocemente, as equipes podem corrigir a causa antes que se transformem em um grande lote de peças descartadas.
9. Aplicar o Controle Estatístico de Processos
O Controle Estatístico de Processo (CEP) pode ajudar a detectar variações lentas em um processo. O objetivo é identificar problemas enquanto as peças ainda estão dentro das especificações.
Com os gráficos de controle, as fábricas podem monitorar tamanhos e fatores de processo importantes. Por exemplo, uma mudança gradual nas dimensões pode indicar desgaste da matriz, variação no material ou instabilidade da máquina.
O CEP (Controle Estatístico de Processo) transfere o trabalho de qualidade da verificação no final da linha para o controle do processo. Ele se adapta bem à estampagem de alta velocidade, onde pequenas alterações podem afetar muitas peças simultaneamente.
10. Padronizar procedimentos operacionais
Diferentes configurações e métodos entre os trabalhadores podem causar variações adicionais no processo. Quando os procedimentos são padronizados, as principais etapas de produção permanecem as mesmas de um turno para o outro.
As instruções de trabalho devem detalhar como carregar o material, instalar as matrizes, configurar os parâmetros da prensa e seguir os passos de lubrificação. Devem também abordar as verificações da primeira peça, a frequência de amostragem e o que fazer quando surgirem condições anormais.
O treinamento também deve focar na identificação de defeitos e na resolução de problemas básicos. Operadores qualificados frequentemente detectam sinais precoces antes que um pequeno problema se transforme em uma grande fonte de sucata.
11. Melhorar a comunicação entre os departamentos
A redução de desperdício não é responsabilidade exclusiva da produção. As equipes de engenharia, ferramental, qualidade, manutenção, compras e produção influenciam os resultados da estampagem.
Se um defeito persistir, os grupos responsáveis devem trabalhar em conjunto para identificar a causa raiz e definir medidas corretivas. Por exemplo, um problema de tamanho pode exigir a participação de engenheiros de ferramentas, operadores de máquinas, engenheiros de qualidade e equipe de manutenção.
Quando as equipes compartilham dados de produção e qualidade, fica mais fácil identificar defeitos recorrentes. Isso também ajuda a evitar que o mesmo problema ocorra em outras linhas de produção.
Melhoria contínua para reduzir as taxas de refugo na produção de peças estampadas.
A redução de refugo deve ser uma melhoria contínua, não um esforço pontual. As fábricas podem definir metas claras para a taxa total de refugo e também para cada tipo de defeito.
Após a implementação de uma alteração, monitore os resultados. Confirme se a redução é duradoura e não apenas temporária. Se um método funcionar, incorpore-o à prática padrão e aplique-o a outros trabalhos de estampagem semelhantes.
A melhoria contínua pode significar pequenas mudanças, como o ajuste da lubrificação ou a alteração das configurações do alimentador. Também pode significar passos maiores, como novas ferramentas, automação, sistemas de inspeção ou tecnologia de monitoramento de processos.
Palavras finais
Reduzir as taxas de refugo na produção de peças estampadas exige uma abordagem abrangente que considere tanto as condições do equipamento quanto as do processo. Uma boa matéria-prima inicial é fundamental. O projeto da matriz precisa ser adequado. O bom aproveitamento do material também contribui. A folga deve ser ajustada corretamente. A prensa precisa de ajustes estáveis. As ferramentas devem ser verificadas e revisadas antes que surjam problemas. A alimentação também precisa ser confiável.
Também é útil observar o trabalho enquanto ele está sendo realizado. A inspeção durante o processo detecta problemas mais cedo. O controle estatístico de processo pode identificar desvios. Instruções de trabalho padronizadas mantêm os resultados consistentes. A análise de refugo deve ser feita de forma clara e passo a passo para que os mesmos defeitos não se repitam.
Quando os fabricantes de peças estampadas deixam de corrigir defeitos depois que eles ocorrem, tendem a desperdiçar menos material. A produção geralmente ocorre de forma mais eficiente. A vida útil das ferramentas pode ser prolongada. A qualidade das peças torna-se mais consistente. No final, o custo total de fabricação pode diminuir.