Estampagem progressiva versus estampagem profunda para produção de peças estampadas
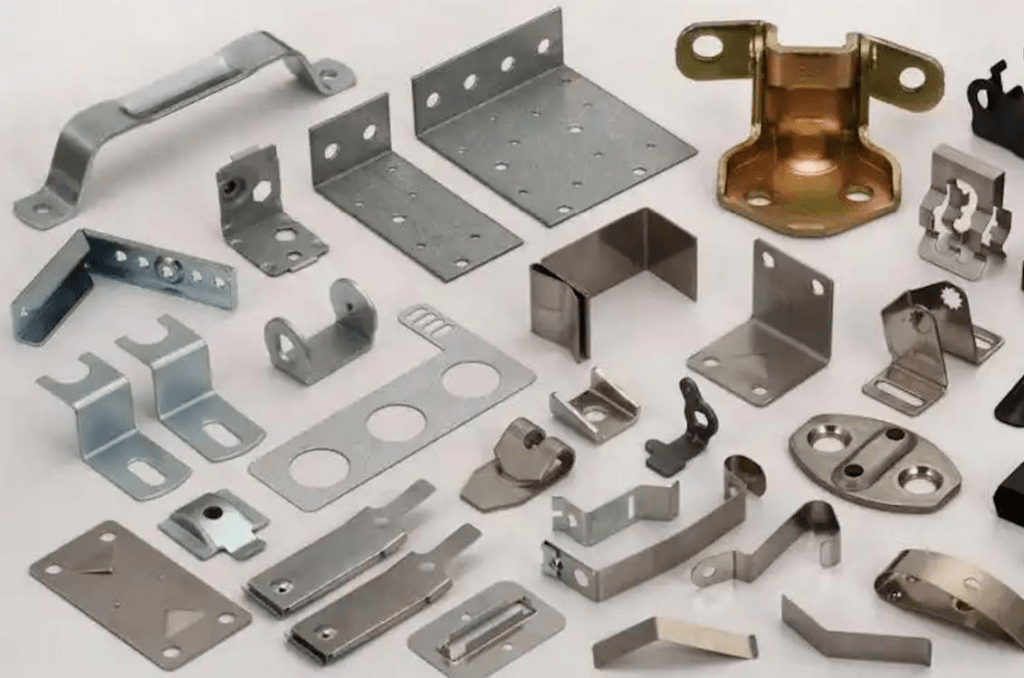
Na área de manufatura, a estampagem de metais é empregada na produção de componentes de alta precisão para as indústrias automotiva, eletrônica, de eletrodomésticos e de equipamentos industriais. Dentre as diversas formas de estampagem disponíveis, a estampagem progressiva e a estampagem profunda são dois métodos comuns para a produção de componentes metálicos estampados complexos. Cada técnica possui suas características e particularidades, e a aplicação mais adequada pode ser determinada pelo fabricante. Conhecer as características desses dois processos permite que os fabricantes selecionem o método de produção mais eficaz e econômico para peças metálicas estampadas específicas.
Conteúdo
Entendendo a estampagem progressiva
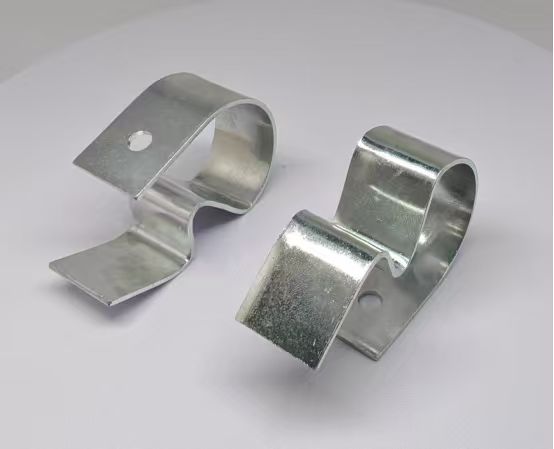
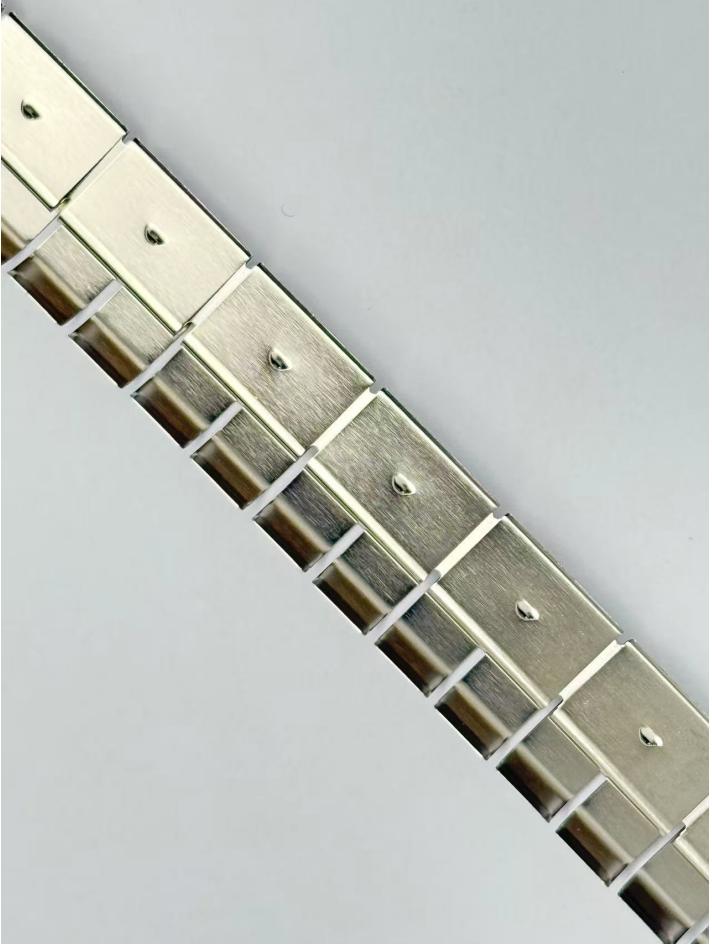
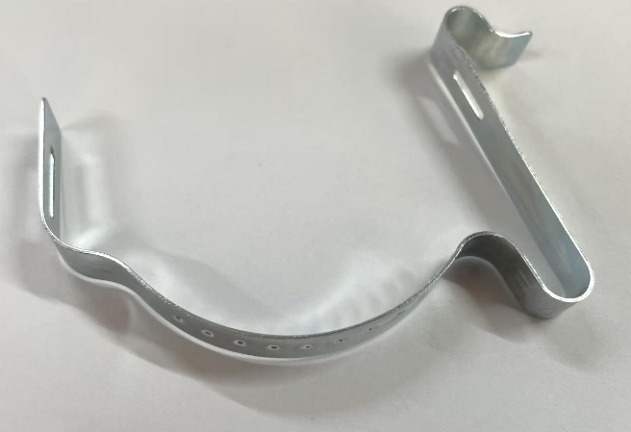
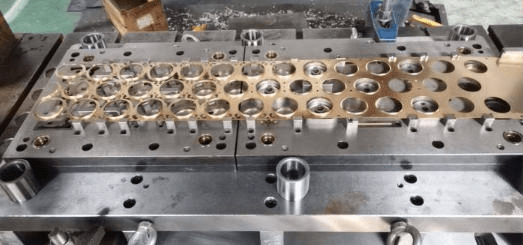
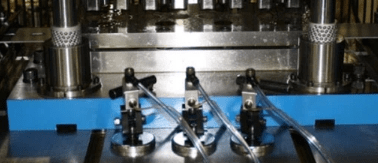
A estampagem progressiva é um processo amplamente reconhecido na fabricação de peças estampadas em grande volume. Nesse método, uma tira contínua de chapa metálica é empurrada através de uma série de estações dentro de um único conjunto de matrizes em uma prensa de estampagem. Cada estação em tal linha realiza uma operação específica, como puncionamento, corte, dobra ou conformação, movendo a tira para a frente a cada golpe da prensa. Ao chegar à estação final, uma peça completa já foi separada da tira de material.
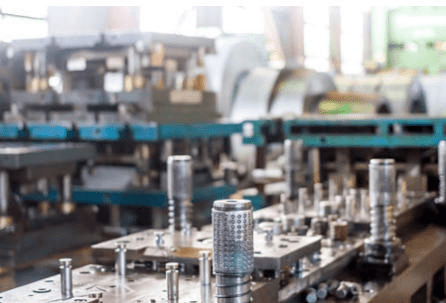
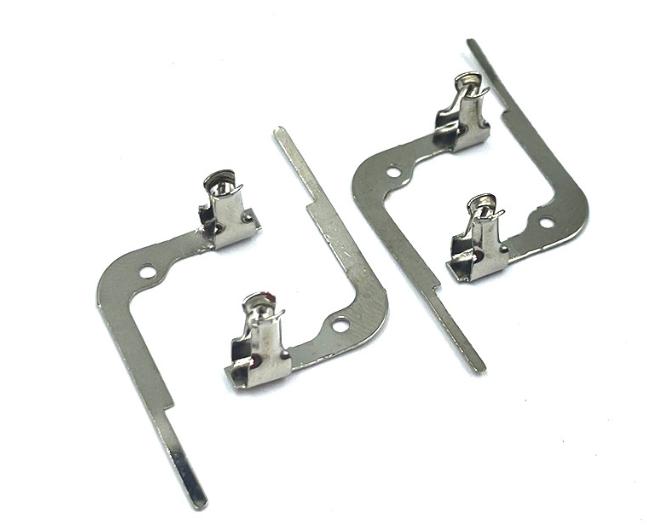
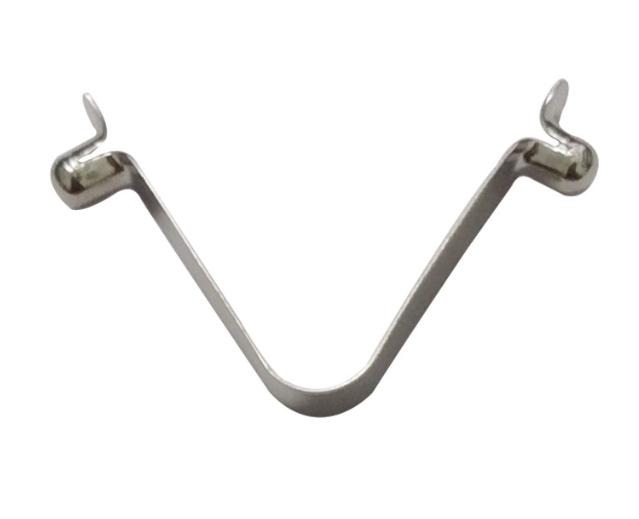
Graças à integração precisa de diversas operações em uma única matriz, a estampagem progressiva oferece aos fabricantes um meio eficiente e consistente de produzir componentes metálicos complexos. Esse processo é amplamente utilizado na fabricação de peças automotivas, eletrônicas, eletrodomésticos e equipamentos industriais.
Vantagens
- Alto Production EeficiênciaA produção contínua é a vantagem mais significativa da estampagem progressiva, pois a tira de metal se move automaticamente por cada estação a cada golpe da prensa. A produção pode agora ter um grande número de peças, o que justifica a enorme velocidade do processo e sua adequação à produção em massa.
- Excelente consistência dimensionalUma vez que a matriz esteja devidamente projetada e calibrada, as estações individuais executam suas operações específicas com alta precisão. Dessa forma, o sistema operacional garante a produção de produtos finais que atendem aos rigorosos requisitos de tolerâncias dimensionais e qualidade em todo o processo produtivo.
- Integração de múltiplas operaçõesDiversas etapas de fabricação, incluindo puncionamento, dobra, conformação e corte, podem ser integradas em um único conjunto de matrizes. As economias mais significativas provavelmente são obtidas no processamento secundário e na redução do tempo de produção.
- Requisitos trabalhistas mais baixosUm sistema que funcione em grande parte com automação significará uma redução na demanda de mão de obra para trabalhos braçais durante a produção; isso também diminuirá o custo da mão de obra e aumentará a produtividade.
- Eficiente Utilização de materiaisNa estampagem progressiva, a tira contínua de metal utilizada na matriz pode ser disposta de forma a minimizar o desperdício. Se a tira de material for encaixada de maneira eficiente, isso pode levar a um melhor aproveitamento da matéria-prima em grande medida.
Limitações
- Alto custo inicial de ferramentasO projeto e a fabricação de matrizes progressivas exigem investimentos significativos, visto que a complexidade e a tolerância são maiores do que as de ferramentas simples, o que é típico na maioria dos processos de produção em larga escala. Portanto, para volumes de produção muito pequenos, em alguns casos, tal investimento pode nunca se justificar em termos de custo.
- Não é adequado para formas profundas ou complexas.De modo geral, a estampagem progressiva é restrita a áreas onde as peças têm tamanho moderado, são relativamente planas e requerem deformação mínima. Para peças que envolvem deformações muito profundas ou extensas, outros métodos, como o embutimento profundo, são utilizados.
- Projeto e desenvolvimento de matrizes complexasO projeto de matrizes progressivas exige uma seleção criteriosa das operações para cada estação, considerando a margem de operação das demais. O projeto de tais ferramentas demanda tempo considerável e conhecimento especializado em engenharia.
- Dificuldade em alterações de projetoÉ um processo bastante trabalhoso e resulta na perda de boa parte das alterações feitas na matriz quando os produtos já estão em ordem, em vez de durante ou próximo à matriz progressiva. Normalmente, as alterações são mais viáveis em uma operação subsequente à inserção da matriz; poucas são feitas diretamente nas ferramentas ou devem ser consideradas. Essas alterações podem incluir o retrabalho das ferramentas ou o projeto de uma matriz completamente nova.
- Requisitos de espessura e tamanho do materialA espessura do material comercializado geralmente varia de chapa metálica de espessura média a fina. Na verdade, para chapas muito espessas ou muito grandes, procedimentos alternativos de conformação se tornariam essenciais.
Entendendo a Depressão Profundag
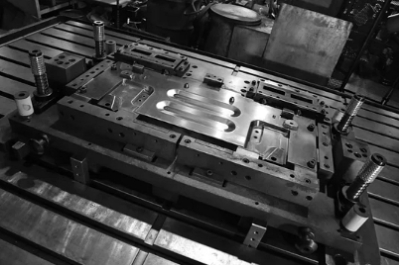
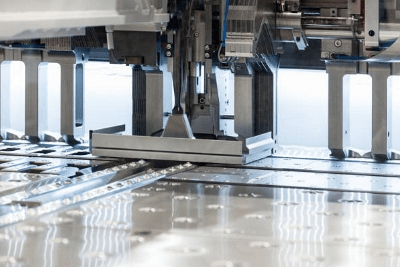
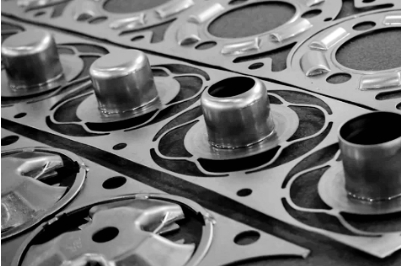
A estampagem profunda é uma técnica de conformação de metais usada para transformar chapas metálicas planas em formas ocas ou em formatos diversos. Nesse processo, uma chapa metálica é colocada sobre uma matriz e prensada por um punção. O metal flui para dentro da matriz sob a ação de um porta-chapas, onde a forma final é formada. Produtos notáveis fabricados por meio desse processo incluem copos, cilindros e estruturas em forma de caixa.
A estampagem profunda é chamada de estampagem quando a profundidade da peça estampada é maior que seu diâmetro. Esse processo é usado principalmente para fabricar peças que necessitam de uma estrutura oca sem costuras e considerável integridade mecânica. Exemplos de tais aplicações práticas incluem tanques de combustível de veículos, pias de cozinha, latas de bebidas, carcaças metálicas e todos os tipos de recipientes industriais. A estampagem profunda é particularmente adequada para materiais dúcteis com alta resistência ao impacto, como aço inoxidável, alumínio, latão e aço de baixo carbono.
Vantagens
- Capacidade de produzir formas ocas complexasA complexidade do objeto moldado em estampagem profunda permite alcançar formas cilíndricas, quadradas e ocas irregulares, abrangendo faces complexas e múltiplas que seriam impossíveis ou muito caras de fabricar com outras tecnologias de estampagem. Por isso, a estampagem profunda é muito vantajosa para a produção de contêineres e estruturas metálicas.
- Força elevadaOs produtos estampados por estampagem profunda evitam juntas soldadas ou pontos fracos, melhorando seu desempenho mecânico. Em muitas aplicações, as peças estampadas por estampagem profunda, sem emendas, apresentam uma construção mais robusta em comparação com conjuntos unidos por solda.
- Uso eficiente de materiaisA estampagem profunda é geralmente uma forma de conformação de metal com baixo desperdício, uma vez que, sob pressão, o metal flui e se estica nos cantos da matriz.
- Acabamento de superfície lisaO processo de moldagem controlada ajuda a obter superfícies lisas e espessura de parede uniforme, adequadas tanto para fins puramente decorativos quanto para requisitos funcionais aprimorados.
- Ideal para produção em massa.A estampagem profunda, projetada e otimizada para ferramentas, pode ajudar na criação de um ambiente de produção de alto volume, possivelmente mantendo a consistência da qualidade do produto.
Limitações
- Requisito de MateriaisUma característica favorável do material para estampagem profunda é um desempenho de ductilidade superior, no qual os metais podem se deformar sem quebrar ou formar defeitos. Materiais com baixa elongação podem apresentar trincas durante a operação.
- Formação de defeitosUm processo mal projetado causa defeitos como enrugamento, rasgos e espessura irregular da parede. O controle adequado do equilíbrio de forças, em termos de pressão no porta-matriz e no punção, deve ser mantido garantindo o bom funcionamento do sistema de lubrificação.
- Podem ser necessárias várias etapas de desenho.dMuitas vezes, um produto estampado em profundidade, com dimensões consideráveis ou figuras geométricas complexas, pode exigir mais de uma operação de estampagem. Essa adição aumenta o tempo de produção e as dimensões das ferramentas.
- Ferramenta altaing e Requisitos de ConfiguraçãoA estampagem profunda é um método prudente para a criação econômica de grandes quantidades de produtos, mas permanece exclusivo devido à necessidade de projeto e engenharia avançados para a fabricação de matrizes e punções.
- Limitações na complexidade da formaNo entanto, algumas geometrias e características extremamente difíceis de produzir por estampagem profunda precisam ser feitas dessa forma; algumas operações secundárias podem incluir corte, perfuração ou flangeamento.
Principais diferenças entre estampagem progressiva e estampagem profunda
| Aspecto | Estamparia Progressiva | Desenho profundo |
| Princípio do Processo | Uma tira metálica contínua passa por várias estações de matriz, onde diferentes operações são realizadas sequencialmente em um ciclo de prensagem. | Uma chapa metálica plana é prensada em uma cavidade de matriz por um punção para formar uma forma oca ou profunda. |
| Geometria da peça | Ideal para peças planas ou com formas moderadas, incluindo dobras, furos e recortes. | Projetado para componentes profundos, ocos ou em formato de copo com profundidade significativa. |
| Fluxo de Material | O material se move progressivamente através das estações de matriz como uma tira. | O material é esticado e puxado para dentro da cavidade da matriz para formar a profundidade. |
| Velocidade de produção | Muito alta; múltiplas operações ocorrem simultaneamente durante ciclos contínuos de estampagem. | De moderado a alto; pode exigir várias etapas de desenho para partes mais profundas. |
| Estrutura de ferramentas | Utiliza um sistema complexo de matriz progressiva multiestação com operações integradas. | Utiliza um punção, matriz e porta-peças especificamente projetados para operações de estampagem. |
| Custo inicial de ferramentas | Normalmente, o custo é alto devido ao design complexo da matriz e às múltiplas estações de produção. | De moderado a alto, dependendo da profundidade da peça e do número de etapas de estampagem. |
| Utilização de materiais | Um layout de tiras eficiente pode reduzir o desperdício, mas alguma sucata é gerada nas operações de puncionamento. | Geralmente eficiente porque a peça metálica é conformada em vez de ser cortada em grande quantidade. |
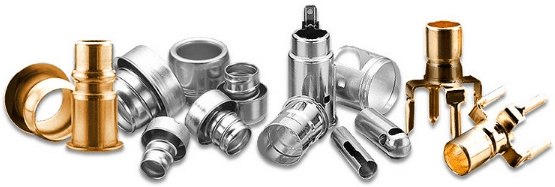
| Aplicações típicas | Conectores eletrônicos, suportes, clipes, pequenos componentes automotivos. | Latas de bebidas, pias de cozinha, tanques de combustível automotivos, carcaças de metal. |
| Força da peça | A resistência depende das operações de conformação e dobra; as peças podem exigir reforço adicional. | Frequentemente produz peças sem emendas com forte integridade estrutural. |
| Adequação para produção em massa | Extremamente adequado para a produção em larga escala de peças estampadas de pequeno e médio porte. | Adequado para a produção em larga escala de componentes ocos, uma vez que as ferramentas estejam otimizadas. |
Principais fatores a considerar na escolha entre estampagem progressiva e embutimento profundo para a produção de peças estampadas
A escolha do método correto de conformação de metais entre estampagem progressiva e embutimento profundo é uma decisão crucial na produção de peças estampadas personalizadas de alta qualidade . Diversos aspectos técnicos e econômicos precisam ser cuidadosamente avaliados para se chegar a um processo que proporcione um bom equilíbrio entre eficiência, qualidade e custo.
1. Geometria da peça e projeto estrutural
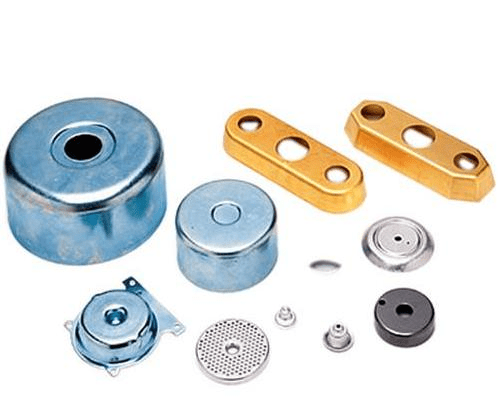
Um dos pontos mais importantes a serem considerados ao comparar a estampagem progressiva e a estampagem profunda são as características geométricas da peça. A estampagem progressiva é geralmente utilizada para produzir componentes metálicos que são basicamente planos e requerem dobras, furos e pequenos detalhes de conformação. Frequentemente, esses componentes são produzidos continuamente alimentando-se uma tira de metal na matriz e alterando-a passo a passo.
A estampagem profunda, por outro lado, é mais apropriada para peças que exigem grande profundidade ou que possuem formato oco. A estampagem profunda é ideal para a fabricação de diversos componentes em formato de copo, cilindro e caixa, a partir de chapas metálicas planas. Quando a profundidade do componente é maior que o diâmetro, a estampagem profunda geralmente é o método preferido.
2. Volume de Produção e Eficiência de Fabricação
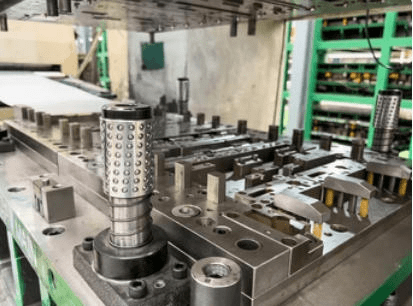
O volume de produção desempenha um papel importante na determinação do tipo de processo de estampagem. A estampagem mecânica com matriz progressiva é um processo muito eficiente para grandes lotes de produção, pois integra múltiplas operações em um único processo automatizado, resultando também em menor intervenção manual. Após a instalação e o ajuste da matriz, é possível atingir uma taxa de produção contínua muito alta.
Embora a estampagem profunda suporte a produção em massa, essa ferramenta pode incluir múltiplos estágios de conformação, dependendo da profundidade e da complexidade da peça. Mesmo que ainda seja eficiente para grandes volumes, a velocidade de produção geralmente é menor do que para produtos planos simples com estampagem progressiva.
3. Complexidade das Ferramentas e Investimento Inicial
Por outro lado, aqui existe uma grande diferença. O sistema de estampagem progressiva inclui um conjunto complexo de matrizes com múltiplas estações que realiza inúmeras operações em sequência (neste caso, 10 estações). O investimento em engenharia e ferramental necessário para projetar e construir essas matrizes é significativamente alto.
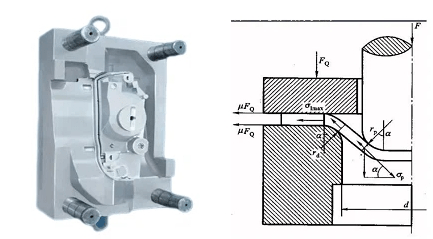
Uma matriz de estampagem profunda inclui um punção, uma área de material e um porta-peças. O projeto deve ser configurado para controlar o fluxo e evitar defeitos; os sistemas de estampagem profunda são, por natureza, muito menos complexos do que as matrizes progressivas. No entanto, em casos onde as profundidades de estampagem se tornam excessivas ou as peças apresentam muitos formatos, várias etapas de estampagem seriam necessárias, aumentando assim as necessidades de ferramentas e elevando os custos de produção.
4. Propriedades do Material e Formabilidade
As propriedades dos materiais exercem grande influência na escolha dos módulos de fabricação. No caso do aço, a estampagem progressiva funciona bem porque a maioria das operações consiste em corte, dobra ou conformação superficial. No entanto, a estampagem profunda exige materiais que apresentem alto grau de ductilidade e capacidade de serem conformados mais rapidamente, sem quebrar ou rachar. Metais frequentemente usados para esse processo incluem aço de baixo carbono, alumínio, latão e certos tipos de aço inoxidável — sua capacidade de sofrer múltiplas deformações impede rachaduras ou rasgos.
5. Requisitos de Qualidade e Resistência Estrutural
Outro fator crítico do atributo final são os requisitos funcionais. Isso significa que, no projeto de um componente que inclui muitas características, como ranhuras, abas e furos, é necessário que ele seja excepcionalmente adequado para a fabricação de peças de alta precisão e com tolerâncias rigorosas.
A estampagem profunda é frequentemente escolhida quando uma peça precisa ter uma aparência uniforme e alta resistência mecânica. As peças estampadas são estruturas maciças, formadas a partir de uma única peça, sem soldagem ou junção, o que lhes confere integridade estrutural e durabilidade superiores em comparação com peças fabricadas por outros meios.
6. Flexibilidade do processo e modificações de projeto
Outro critério de fabricação seria a flexibilidade do processo. Uma matriz progressiva será otimizada para a peça produzida, garantindo assim uma fabricação de alta qualidade durante a operação. No entanto, alterações no projeto, além do custo, seriam seriamente afetadas caso se desejasse atualizar uma ferramenta com múltiplas estações.
Os processos de estampagem profunda são mais flexíveis para algumas modificações, principalmente quando operações adicionais são necessárias. Nesse caso, não é possível evitar algumas alterações de projeto que exigirão ajustes nos parâmetros de ferramental ou de conformação.
Resumo
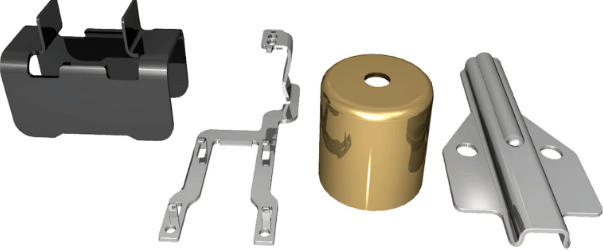
- Estamparia progressiva é geralmente a solução preferida para Produção em alta velocidade de componentes planos ou com formas moderadas e múltiplas características..
- Desenho profundo é mais adequado para produzir componentes ocos ou profundos que exigem Construção sem emendas e alta resistência estrutural.
Considerações finais da análise do Fortune Dragon
À medida que as indústrias demandam cada vez mais peças metálicas mais leves, resistentes e complexas, tanto a estampagem progressiva quanto a estampagem profunda podem ser excelentes soluções. Compreender os pontos fortes e as limitações de cada processo permite a escolha mais adequada às necessidades de produção de peças estampadas.