CNC İşleme Yüzey Pürüzlülüğü: Ra ve Rz Parametreleri Kılavuzu
CNC işleme ve hassas imalatta, yüzey pürüzlülüğü (yüzey kalitesi), işlenmiş parçaların kalitesini değerlendirmek için kullanılan kritik ölçütlerden biridir. Havacılık bileşenleri, tıbbi cihazlar veya yüksek performanslı otomotiv şanzıman parçaları olsun, üstün bir yüzey kalitesi yalnızca görsel estetiği iyileştirmekle kalmaz, aynı zamanda aşınma direncini, sızdırmazlık performansını, yorulma dayanımını ve montaj doğruluğunu da doğrudan belirler.
Bu makale, hassas CNC işlenmiş parçalar için yüzey kalitesi gereksinimlerinin seçimi ve belirlenmesine yönelik temel kavramları, yaygın parametreleri, tipik işleme süreçlerini, ölçüm tekniklerini ve en iyi uygulamaları tanıtmaktadır.
İçindekiler
Yüzey Pürüzlülüğü Nedir?
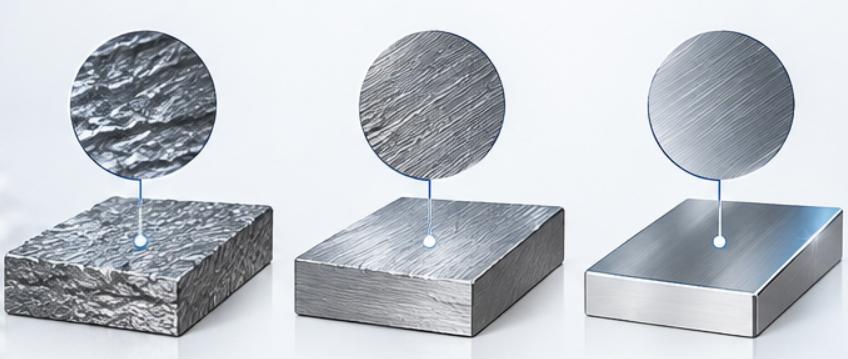
Yüzey pürüzlülüğü, işlenmiş yüzeyde küçük mesafeler ve minik tepe ve çukurlara sahip mikro geometrik özellikler olarak tanımlanabilir. Daha basit bir ifadeyle, çıplak gözle pürüzsüz görünen malzemenin yüzeyi, mikroskop veya yüzey test cihazı ile incelendiğinde bazı "yüksek" ve "düşük" noktalara sahiptir.
CNC tornalama, CNC frezeleme ve CNC delme işlemleri sırasında sürtünme, talaşlanma, titreşim ve ısınma nedeniyle malzemenin yüzeyinde mikro doku oluşumu meydana gelir.
Temel Parametrelerin Gizemini Çözmek: Ra ve Rz Karşılaştırması
Mühendislik çizimlerinde yüzey pürüzlülüğünü belirtirken, Ra ve Rz en sık kullanılan iki parametredir. Bunlar sırasıyla "genel ortalama" ve "uç noktalar ve vadiler" perspektiflerinden yüzeyin mikro geometrisini ifade eder:
1. Ra (Ortalama Pürüzlülük – Profilin Aritmetik Ortalama Sapması)
Tanım: Örnekleme uzunluğu içindeki profil sapmalarının ortalama çizgiden mutlak değerlerinin aritmetik ortalaması. Kısaca, yüzey düzensizliklerinin genel ortalama yüksekliğini temsil eder.
Temel özellikler:
Yüksek Kararlılık: Dünyada en yaygın olarak kullanılan pürüzlülük parametresi olması nedeniyle, ortalama alma prosedürü, ani yükselişlerin veya aşırı çapakların Ra değerini önemli ölçüde etkilememesini sağlar.
Kullanım Alanları: Genel mekanik temas yüzeyleri, yapısal estetik parçalar ve genel işleme kalitesinin değerlendirilmesi için uygundur.
Yaygın Kullanılan Birimler: Mikrometre (μm) veya mikroinç (μin/ μinç).
2. Rz (Profilin Maksimum Yüksekliği)
Tanım: Örnekleme uzunluğu içindeki en yüksek tepe ile en alçak vadi arasındaki dikey mesafe.
Temel özellikler:
Yüksek Hassasiyet: Rz, takım izleri, delikler, yırtılmalar veya keskin çapaklar gibi nadir görülen aşırı yüzey kusurlarını doğru bir şekilde tespit eder.
Uygulama Alanları: Genellikle yüksek hassasiyet gerektiren ve kritik senaryolarda, sıkı pnömatik/hidrolik sızdırmazlık, yüksek yorulma dayanımı veya yağlama yağı filminin tutulması gereken durumlarda kullanılır (örneğin, yüksek basınçlı valf gövdeleri, motor silindir blokları).
Dönüştürme için Pratik Kural: Pratik mühendislikte, geleneksel kesme veya taşlama yüzeyleri için Rz değeri, Ra değerinin tipik olarak 4 ila 7 katıdır (işleme sürecine ve takım durumuna bağlı olarak).
CNC Yüzey Pürüzlülüğü Tablosu
Çeşitli CNC işleme ve son işlem operasyonları farklı yüzey pürüzlülüğü değerleri elde etmeyi sağlayabilir. Aşağıdaki tabloda, kaba işlemeden süper hassas ayna parlatmaya kadar standart Ra değerleri ve tipik uygulamalarına dair örnekler gösterilmektedir:
| Süreç | Tipik Ra (μm) | Tipik Ra (μin) | Yüzey Özellikleri ve Tipik Uygulamalar |
| Kaba İşleme / Alevle Kesme | 12.5 - 50.0 | 500 - 2000 | Pürüzlü, görünür yırtılma izleri ve takım artıkları; birbirine geçmeyen yüzeyler, büyük yapısal ham parçalar ve kritik olmayan alanlarda hızlı malzeme kaldırma için uygundur. |
| Kaba Frezeleme / Tornalama | 6.3 - 12.5 | 250 - 500 | Görünür takım izleri ve ilerleme çizgileri; genel yapısal parçaların, tabanların ve iç çerçeve bağlantı elemanlarının birbirine temas etmeyen yüzeyleri için uygundur. |
| Yarı-Finish İşleme | 3.2 - 6.3 | 125 - 250 | Görünürde ufak tefek alet izleri, dokunulduğunda hafif pürüzlü; genel mekanik yapılar, standart cıvata boşluk yüzeyleri ve kritik olmayan birleştirme yüzeyleri için uygundur. |
| Standart Son İşlem CNC | 1.6 - 3.2 | 63 - 125 | Endüstri standardına uygun, CNC işlenmiş yüzey; hafif dokunsal sönümleme, genel mekanik birleştirme yüzeyleri, gövdeler ve braketler için yaygın olarak kullanılır. |
| Hassas CNC İşleme | 0.8 - 1.6 | 32 - 63 | Pürüzsüz dokunuş, çıplak gözle neredeyse görünmez alet izleri; rulman bağlantıları, kayar kılavuz raylar ve dinamik sızdırmazlık temas yüzeyleri için uygundur. |
| Hassas Taşlama / Parlatma | 0.2 - 0.8 | 8 - 32 | Son derece düz ve hafif parlak; yüksek yük taşıyan dişliler, hassas miller, hidrolik makaralar ve yüksek talep gören dönen yataklar için uygundur. |
| Ayna Parlatma / Son İşlem | ≤0.1 | ≤4 | Ayna gibi veya optik olarak şeffaf bir yüzey elde edilir (görünür doku yoktur); enjeksiyon kalıp boşlukları, optik lensler, yüksek kaliteli kozmetik parçalar ve tıbbi implantlar için uygundur. |
CNC Yüzey Pürüzlülüğünü Etkileyen Başlıca Faktörler
CNC işlenmiş bir parçanın yüzey kalitesi, takım tezgahı, kesici takımlar, parametreler ve malzeme tarafından belirlenir. Üretim pratiğinde, pürüzlülük varyasyonlarını etkileyen dört temel faktör şunlardır:
Kesim Parametre Ayarları
Yüzey kalitesini kontrol etmenin en iyi yolu parametre ayarlarıdır. İlerleme hızı ne kadar yüksek olursa, kesici takımın bıraktığı mikro oyuk derinliği de o kadar büyük olur; dolayısıyla, ilerleme hızı ne kadar düşük olursa, yüzey kalitesi o kadar iyi olur çünkü mikroskobik ilerleme hızları ince yüzey işlemleri için kullanılır. Öte yandan, iş mili hızının artırılması, kesme hatasını (BUE) azaltır.
Alet Geometrisi ve Aşınma Durumu
Takım geometrisi ve kesici kenar durumu, yüzey kalitesinde belirleyici rol oynar. Takım ucu yarıçapının uygun şekilde artırılması, kalan takım izlerini etkili bir şekilde düzeltir. Bununla birlikte, takım aşınması kesici kenarı körelterek, işlemi temiz kesimden zorlamalı sıkıştırma ve yırtılmaya dönüştürür ve yüzey kalitesinde ciddi bir düşüşe neden olur.
Takım Tezgahı ve Fikstür Rijitliği
Tüm işlem sisteminin rijitliği, kesimin stabilitesini etkiler. Takımın aşırı çıkıntısı, zayıf sıkıştırma veya makinenin rijitliğinin yetersizliği, iş parçasının yüzeyinde dalga benzeri titreşim izleri bırakan titreşime kolayca neden olabilir.
İş Parçası Malzeme Özellikleri
Malzemenin fiziksel özellikleri, talaş oluşum mekanizmalarını belirler. Serbest kesim özelliğine sahip alüminyum alaşımları (AL6061/7075 gibi) ve pirinç, kolayca kırılan kısa talaşlar oluşturur; bu da metallerin yüksek parlaklıkta ürünlere işlenmesini kolaylaştırır. Öte yandan, saf titanyum, paslanmaz çelik veya oksijensiz bakır gibi metaller yumuşaktır ancak yapışkan olma veya ısıyı kötü iletme eğilimindedir; bu da metallerin aletlere yapışmasına neden olur.
CNC İşleme Yüzey Pürüzlülüğü Nasıl Ölçülür?
Yüzey pürüzlülüğünün doğru ölçümü, Kalite Kontrol (QC) ve Son Kalite Kontrol (FQC) süreçlerinin temel bir unsurudur. CNC işlemede, ölçüm yöntemleri esas olarak temaslı prob profilleme, temassız optik tarama ve görsel/dokunsal karşılaştırma yöntemlerine ayrılır.
1. Temaslı İğneli Profilometreler — Endüstriyel Alanda Birincil Tercih
Temaslı profilometreler, kalite kontrol laboratuvarlarında ve makine atölyelerinde en yaygın kullanılan nicel muayene araçlarıdır.
Çalışma Prensibi: Son derece ince bir elmas uçla donatılmıştır (normalde 2 µm veya 5 µm eğrilik yarıçapı). Çalışma sırasında, tahrik mekanizması ucu yüzey üzerinde sabit bir hızda kaydırır. Uç, yüzeydeki mikro-yüksek ve alçak noktalarda yükselip alçalırken, bir dönüştürücü bu mekanik hareketi elektrik sinyallerine dönüştürür ve bu sinyaller sistemin yazılımı tarafından Ra, Rz ve Rt değerleri için analiz edilir.
Uygulama Alanları: Tornalanmış, frezelenmiş ve yüzey taşlanmış parçaların büyük çoğunluğunda düzenli olarak uygulanır.
Hataları Önlemek İçin Temel Ölçüm Protokolleri:
Kesme Uzunluğu Seçimi ( λc ): Beklenen pürüzlülük değeri dikkate alınarak yapılmalıdır (genellikle kabul edilen kesme değerleri 0.8 mm veya 2.5 mm'dir); aksi takdirde Ra değeri yanlış olabilir.
Ölçüm Yönü: Kalemin hareket yönü, işleme yönüne (oluklara) dik olmalıdır. Örneğin, tornalanmış parçalarda yön, çevresel değil, eksenel olmalıdır.
2. Temassız Optik Profilometreler — Ultra Hassas ve Tahribatsız Test
Yumuşak malzemeler veya ultra hassas parçalar için, temassız metroloji, prob ile parça arasındaki etkileşimden kaynaklanan iş parçası yüzeyinin çizilme riskini ortadan kaldırır.
Teknoloji Türleri:
Beyaz Işık İnterferometrisi (WLI): Bu teknoloji, bir yüzeydeki çok küçük, yüksek çözünürlüklü farklılıkları nanometre hassasiyetinde ölçmek için ışık dalgalarının girişim sürecine dayanır; bu nedenle ultra hassas bileşenler için idealdir.
Lazer Konfokal Mikroskopi: Yüzey topografisini 3 boyutlu olarak yeniden oluşturmak için lazer aracılığıyla nokta nokta tarama yapar; sadece Ra (çizgi pürüzlülüğü) ölçmekle kalmaz, aynı zamanda Sa'yı (alan pürüzlülüğü) da hesaplar.
Uygulama alanları: Ayna gibi parlatılmış parçalar, optik lensler, tıbbi implantlar, son derece yumuşak malzemeler (örneğin, saf alüminyum, kauçuk/plastik) ve mikro yapılı karmaşık 3 boyutlu yüzeyler.
Artıları ve Eksileri: Son derece hızlı ve tahribatsızdır, ancak ekipman maliyetleri yüksektir ve çok yansıtıcı veya şeffaf yüzeyler özel yansıma önleyici hazırlık gerektirir.
3. Yüzey Pürüzlülüğü Karşılaştırma Standartları — Atölye Hızlı Denetimleri
Çalışma Prensibi: Farklı işleme yöntemleriyle (tornalama, frezeleme, yüzey frezeleme, taşlama) üretilen, standart Ra değerlerine (örneğin 0.8 μm, 1.6 μm, 3.2 μm) sahip standart kalibre edilmiş metal plakalar.
Çalışma Yöntemi: İş parçasının ve standart plakanın yüzeyini tırnakla çizerken, aynı zamanda parlak ışık altında parlaklık ve alet izlerini kontrol etmek.
Kullanım alanları: İşleme sırasında ilk numunenin kontrolü ve atölye ortamında arıza tespiti.
Sınırlamalar: Yarı nicel bir tekniktir; operatörlerin deneyimine büyük ölçüde bağlıdır; CMM inceleme raporunda nicel kanıt olarak kullanılamaz.
CNC Yüzey Pürüzlülüğünü Ölçerken Kullanılabilecek Pratik İpuçları
İş parçasını iyice temizleyin.
Ölçüm işlemine başlamadan önce, iş parçasından soğutma sıvısı, talaş ve yağ lekelerini tüy bırakmayan mendiller ve izopropil alkol (IPA) kullanarak temizleyin. En ufak bir kirlilik bile okuma sonuçlarını önemli ölçüde etkileyebilir.
İş parçasını ve aleti sabitleyin.
Temaslı ölçümler yapılması gerekiyorsa, dışarıdan herhangi bir müdahalenin önlenmesi için parça ve alet tabanının sıkıca sabitlendiğinden emin olunmalıdır.
Çoklu Nokta Ortalamaları Alın
Ölçüm, parçanın en az üç farklı noktasından (ön, orta, arka) alınmalıdır. Bu, belirli bir noktadaki kusurun tüm değerlendirme sürecini etkilemesini önlemek için yapılır.
Ekipmanı Düzenli Olarak Kalibre Edin
Kalemin uçları zamanla aşınır. Profil ölçüm cihazı, kullanımdan önce her zaman yüksek hassasiyetli kalibrasyon blokları kullanılarak kalibre edilmelidir.
CNC İşlemede Yüzey Pürüzlülüğü Nasıl İyileştirilir ve Optimize Edilir?
CNC işlemede yüzey kalitesini iyileştirmek veya Ra değerini düşürmek için hem gerçek zamanlı işleme hem de işleme sonrası süreçleri içeren bir yaklaşım gereklidir. İşleme parametrelerinin ayarlanması ve işleme sonrası işlemlerin birlikte uygulanması, aşağıdaki durumlarda katı gereksinimleri karşılamaya yardımcı olur:
İşleme Prosesi Optimizasyonu
Parçanın yüzeyinde mikroskobik yüzey kusurlarının oluşmasını önlemek için kesme işlemi sırasında parametreler, ekipman ve sistemler kullanılarak müdahale doğru bir şekilde uygulanmalıdır:
Kesme Parametrelerinin Optimizasyonu: Hassas işleme sırasında, talaş yüksekliğini azaltmak için takım izleri arasındaki mesafeyi kısaltmak amacıyla ilerleme hızını düşürmek en iyisidir. Aynı zamanda, kesme derinliğini azaltırken iş mili hızını artırmak (Ap / Ae), talaş oluşumunu önleyecektir.
Silecek Uçlarının Kullanımı: Tornalama veya yüzey frezeleme işleminde, düz silecek yüzeylerine veya özel geometriye sahip uçlar kullanın. "Silecek uçları, ana kesici kenar tarafından oluşturulan mikro dalgalanmaları düzleştirir", bu da ilerleme hızlarının artmasına, dolayısıyla üretimde verimliliğe ve son derece düşük pürüzlülüğe yol açar.
Takım Çıkıntısının En Aza İndirilmesi: Takımın aynadan veya takım tutucudan en kısa çıkıntısını kullanarak işleme derinliği gereksinimlerini karşılamak için, sistemin rijitliği yüksek olmalıdır; çünkü düşük sistem rijitliği düşük pürüzlülükte yüzeyler elde etmeye elverişli değildir.
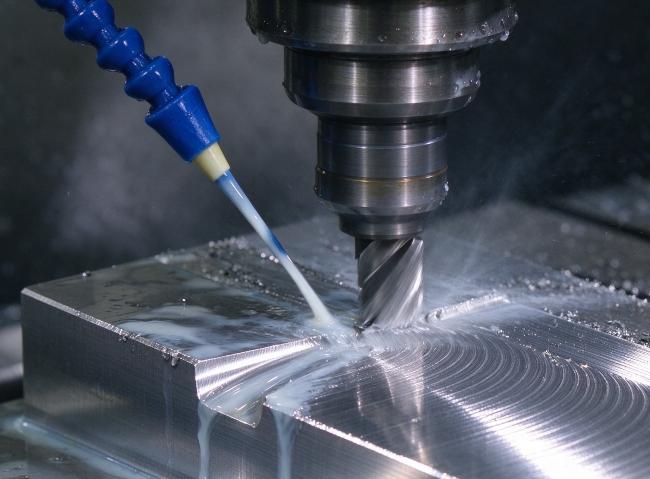
Yüksek Basınçlı Soğutma ve Tahliye: Yüksek basınçlı soğutma veya iç soğutma sistemi ya da kesme bölgesine jetler yoluyla yönlendirilmiş soğutma kullanılmalıdır. Bu, kesme sırasında oluşan ısıyı azaltarak termal deformasyonu önleyecektir.
Yüzey Son İşlem Operasyonlarının Birleştirilmesi
Ultra hassas optikler, üst düzey tıbbi cihazlar, havacılık bileşenleri veya mekanik kesimin fiziksel sınırına ulaştığı kozmetik ambalajlar gibi durumlarda, yüzey kalitesinde en üst düzeyde bir sıçrama sağlamak için işlem sonrası operasyonlardan yararlanılmalıdır:
Mekanik / Manuel Parlatma ve Kumlama: Alüminyum, bakır ve paslanmaz çelik gibi metaller için, parlatma tekerlekleri, zımpara kağıdı veya parlatma macunları kullanılarak yapılan manuel veya otomatik parlatma, mikro alet izlerini tamamen ortadan kaldırır. Mikro cam kumlama, artık gerilimi ortadan kaldırır ve düzgün, hassas bir mat doku kazandırır.
Eloksal Kaplama / Sert Eloksal Kaplama: En yaygın olarak alüminyum alaşımlı parçalarda (6061, 7075) kullanılır. CNC işleme sonrası eloksal kaplama veya sert kaplama eloksal, mikro gözeneklerin kapatılması yoluyla aşınma direncini, korozyon direncini artırmak ve iyi bir görünüm ve his sağlamak için çok faydalıdır.
Elektroparlatma: Paslanmaz çelik ve titanyum alaşımlarından yapılmış hassas parçaların karmaşık iç boşlukları için en uygun yöntemdir. Elektrokimyasal prensibi kullanarak yüzeylerdeki küçük çıkıntıları seçici olarak ortadan kaldırır ve son derece düz ve yansıtıcı yüzeyler elde edilmesini sağlar.
Yüzey İşleme Gereksinimleri İçin CNC İşleme Tedarikçisi Nasıl Seçilir??
Ancak, özel parça üretiminin dış kaynak kullanımında, alıcılar ve mühendisler boyut toleranslarına önem verirken yüzey kalitesi değerlendirmelerini göz ardı etme eğilimindedir. Üretici süreci kontrol edemezse, teslim edilen parçalarda çok derin takım izleri, spesifikasyon dışı pürüzlülük veya kozmetik kusurlar olabilir.
CNC işleme firması seçerken dikkate alınması gereken önemli noktalar şunlardır:
1. Takım Tezgahı Hassasiyeti ve Mil Kalitesi
İşleme Gücü Değerlendirmesi: Tedarikçinin kullandığı makine ve iş mili tipleri, tedarikçinin işleme yeteneklerini belirler. En iyi işleme için en hassas makinelere ihtiyaç vardır; bunlar arasında yüksek hızlı ve yüksek rijitliğe sahip CNC freze makineleri ve CNC torna makineleri bulunur.
Ekipman Bakımı : Takım Tezgahlarının Bakımı: Eski ve bakımı yetersiz takım tezgahları, işlenmiş yüzeyde asla ortadan kaldırılamayan boşluk ve titreşime neden olur.
2. Kapsamlı Üretim ve Son İşleme Seçenekleri
Tek Duraklı Hizmet: Büyük tedarikçiler sadece kesim yapabilme yeteneğine sahip olmakla kalmaz, aynı zamanda kendi bünyelerinde veya dış mekanlarında tüm son işlem operasyonlarını gerçekleştirebilecek yeteneklere de sahiptirler.
Kapsam: Tedarikçinin kaba işlemeden ince işlemeye ve diğer yüzey işleme yöntemlerine (parlatma, kum püskürtme, eloksal, elektrokaplama, pasivasyon veya kimyasal nikel kaplama) kadar çözümler sunabildiğinden emin olunmalıdır. Tek kaynaktan teslimat, yüzey çiziklerini ve birden fazla tedarikçiyle ilişkili sorumluluk sorunlarını önlemek için oldukça etkilidir.
3. Gelişmiş Muayene Ekipmanları
"Sadece görsel kabul" yaklaşımından kaçının: Tedarikçinin kalite kontrol departmanında profesyonel ölçüm cihazlarının olup olmadığını kontrol edin.
Doğrulama Kontrol Listesi: Kendi tesislerinde temaslı prob profili ölçüm cihazı veya 3D optik profil ölçüm cihazının bulunup bulunmadığını sorun ve Kalite Kontrol Parametreleri olarak Ra ve Rz değerlerini Muayene/CMM Raporlarında verebildiklerinden emin olun.
4. Üretilebilirlik için Tasarım (DFM) Mühendislik Desteği
Önceden İletişim: Güvenilir bir tedarikçi, 3D CAD dosyalarını aldıktan sonra körü körüne işleme başlamaz; bunun yerine kapsamlı bir DFM (Üretilebilirlik için Tasarım) değerlendirmesi sunar.
Katma Değer: Yetenekli mühendisler, çizimlerdeki aşırı katı yüzey pürüzlülüğü gereksinimlerini (örneğin, iç boşlukların derinliklerinde gereksiz yere Ra 0.8 belirtilmesi gibi) proaktif olarak tespit ederler. Takım yollarını ayarlayarak veya işlevselliği korurken kritik olmayan yüzey özelliklerini gevşeterek, tedarik maliyetlerinizi önemli ölçüde azaltırlar.
CNC Yüzey İşleme Ortağınız Olarak KENENG'i Neden Seçmelisiniz?
Özel CNC işleme işlemlerinde , hassas yüzey işlemesi, ileri teknolojiye ve süreç kontrol becerilerine bağlıdır. KENENG Hardware, 16 gelişmiş CNC makinesi ve 60'tan fazla uzman teknisyeniyle donatılmış 3,000 m²'lik bir tesise sahip olup, yüzey işleme ihtiyaçları için tek elden çözümler sunmaktadır.
Mikron Seviyesinde Pürüzlülük Kontrolü ve Ultra Sıkı Toleranslar
Yüzey Pürüzlülüğü Yetenekleri: İşleme sırasında elde edilebilen yüzey pürüzlülüğü, parlatma ve taşlamanın yanı sıra standart pürüzlülük (Ra 3.2 mikrometre), ince pürüzlülük (Ra 0.8 mikrometre) ve ayna parlaklığı (Ra 0.05 mikrometre) içerir.
Hassas Toleranslar: 3 eksenli, 4 eksenli, 5 eksenli CNC makineleri ve freze-tornalama merkezleri kullanılarak elde edilebilen tolerans seviyesi ±0.0127 mm (±0.0005”)'dir.
50'den fazla malzeme, kanıtlanmış kesim uzmanlığıyla işlenmiştir.
Alüminyum alaşımları (6061/7075), paslanmaz çelik (304/316), bakır alaşımları, titanyum alaşımları ve PEEK, POM, Naylon ve Akrilik gibi mühendislik plastiklerinin işlenmesinde kapsamlı uzmanlık; pürüzsüz, çapaksız yüzeyler sağlar.
Komple Tek Noktadan Yüzey Son İşlem (Sonlandırma)
Çoklu tedarikçiyle çalışma risklerini ortadan kaldırarak kullanıma hazır bitmiş parçalar sunmak için kumlama (mat), eloksal (Tip II/III), kimyasal nikel/çinko kaplama, pasivasyon, toz boyama ve parlatma hizmetleri sağlar.
Ücretsiz DFM Değerlendirmesi ve CMM Muayene Garantisi
Ücretsiz DFM (Üretilebilirlik için Tasarım): Mühendislerimiz, üretim maliyetlerini düşürmek amacıyla, işleme öncesinde yüzey pürüzlülüğü gereksinimlerinizi ve işlem rotalarınızı optimize etmenize yardımcı olur.
Titiz Kalite Kontrolü: Teslim edilen tüm parçaların çizimdeki Ra/Rz gereksinimlerini karşılamasını garanti etmek için CMM ve profilometre ekipmanlarıyla donatılmıştır.
Esnek, Düşük Hacimli ve Hızlı Teslimat
Tek parça prototipten düşük hacimli üretime kadar en hızlı 3 iş günü teslimatıyla destek sağlar ve projenizin yolunda gitmesi için 7/24 çevrimiçi destek sunar.
Sonuç
Çok düzgün yüzey pürüzlülüğü elde etmek genellikle daha düşük ilerleme hızları, artırılmış takım değiştirme sıklığı ve ek parlatma aşamaları gerektirir; bu da üretim maliyetini önemli ölçüde artırır. Bu nedenle, ideal bir mühendislik yaklaşımı, parçaların işlevsel perspektifinden gerekli olan yüzey pürüzlülüğü toleranslarının belirlenmesini içerir.
Profesyonel bir CNC işleme ekibi arıyorsanız, KENENG ile iletişime geçmekten çekinmeyin!