
CNC İşleme Doğruluğunu Nasıl Geliştirebilirsiniz?
Günümüzün yüksek teknoloji üretim endüstrisinde, tek bir mikron bile tüm bir projenin başarısı veya başarısızlığı arasında fark yaratabilir. İster tıbbi ekipman, ister tüketici elektroniği veya otomotiv parçaları üretecek olun, CNC işleme hassasiyetiniz, ürünlerinizin kalitesi ve kusursuz montajı için hayati önem taşır.
Bununla birlikte, yurtdışındaki müşterilerimizle iletişim kurarken, birçok kişinin CNC işleme hassasiyetinin bazı yönlerini yanlış anladığını veya çok katı toleranslar belirlediğini ve bunun da üretim maliyetlerinin fırlamasına neden olduğunu fark ettik.
Bu nedenle, deneyimli CNC işleme hizmeti üreticiniz olarak , CNC işleme doğruluğuyla ilgili tüm önemli ayrıntıları, tanımı, doğruluğu etkileyen faktörler, standart toleranslar ve tasarım optimizasyon ipuçları da dahil olmak üzere size açıklayacağız.
İçindekiler
CNC İşlemede Hassasiyet ve Doğruluk: Aralarındaki Fark Nedir?
Hassas imalatta, Doğruluk ve Hassasiyet (Tekrarlanabilirlik) tamamen farklı iki teknik kavramdır. Bu ayrımı anlamak, teknik gereksinimlerinizi imalat ortağınıza daha net bir şekilde iletmenize yardımcı olur.
CNC İşleme Hassasiyeti Nedir?
Hassasiyet, işlenmiş parçanın boyutlarının, 3 boyutlu çiziminizdeki hedef tasarım boyutuna ne kadar yakın olduğuyla ilgilidir. Hedef boyutunuz 10.000 mm iken işlenmiş parçanızın uzunluğu 10.002 mm ise, bu hassasiyet anlamına gelir.
CNC İşleme Hassasiyeti Nedir?
CNC işleme hassasiyeti, belirli sayıda parça (örneğin 1,000 adet) üretilirken parçalar arasındaki boyutların sürekli olarak benzer olabilmesi anlamına gelir. Eğer üretilen 1,000 parçanın tamamı 10.050 mm boyutundaysa, parçalar doğru (aşırı büyük) değil, hassastır.
Örneğin:
- Yüksek Doğruluk + Yüksek Hassasiyet: İdeal durum (Üst düzey üretim).
- Yüksek Hassasiyet + Düşük Doğruluk: Her seferinde tutarlı sonuçlar, ancak sistematik bir sapma ile.
- Düşük Hassasiyet + Düşük Doğruluk: Dağınık boyutlarla istikrarsız kalite.
B2B Tedarik Analizi: Uluslararası alıcılar için, üst düzey bir CNC üreticisinin her ikisini de sunması gerekir. Bir takım tezgahı yüksek hassasiyete (tekrarlanabilirliğe) sahipse, mühendisler mikro ayarlama telafisi yoluyla doğruluğu düzeltebilirler. Ancak, makinenin kendisi hassasiyet ve kararlılığını kaybederse ve bunun sonucunda parça boyutlarında dalgalanmalar meydana gelirse, bu bir kalite kontrol felaketi haline gelir.
Standart CNC İşleme Toleransları
Gerçek üretimde mutlak sıfır hata mevcut değildir. Bu nedenle, mühendisler CNC işleme toleranslarını kullanarak izin verilen bir boyutsal sapma aralığı belirlerler . Aşağıda, yüksek hassasiyetli üretimde yaygın olarak kullanılan standart bir tolerans referans kılavuzu bulunmaktadır:
| İşleme Tipi | Genel Tolerans Aralığı (İnç) | Genel Tolerans Aralığı (Metrik) | Tipik uygulamalar |
| Standart İşleme | ± 0.005” | ± 0.127 mm | Ortak muhafazalar, temas etmeyen yüzeyler, genel donanım |
| Hassas CNC İşleme | ± 0.001” ila ± 0.002” | ± 0.025 mm ila ± 0.050 mm | Rulman uyumu, standart yapısal montaj bileşenleri |
| Yüksek Hassasiyetli İşleme | ± 0.0005” | ± 0.012 mm | Havacılık ve uzay bileşenleri, kritik tıbbi cihaz valf gövdeleri |
| Ultra Hassas İşleme | ± 0.0002” veya daha düşük | ± 0.005 mm veya daha düşük | Optik ekipman, ultra hassas kalıp çekirdeği uçları |
Uluslararası standartlara göre, çizimde belirli toleranslar belirtilmemişse, hassas donanım işleme genellikle ISO 2768-f (Hassas) veya ISO 2768-m (Orta) standartlarına uygun olarak yapılır.
5 CNC İşleme Doğruluğunu Etkileyen Başlıca Faktörler
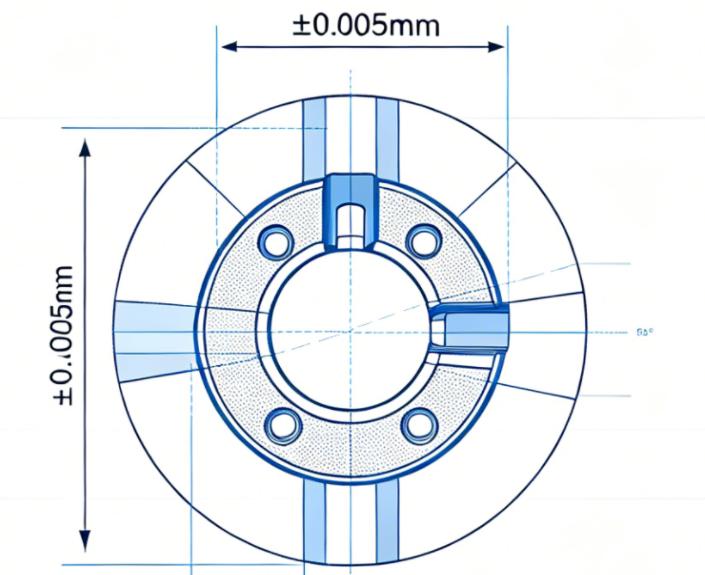
± 0.005 mm seviyesinde toleransların kontrolü, yalnızca takım tezgahının kendisinden çok daha fazlasına bağlıdır; kapsamlı fabrika mühendisliği yönetimi gerektirir. Aşağıdaki beş unsur, CNC işleme doğruluğunu belirler:
1. Takım Tezgahının Durumu ve Rijitliği
Takım tezgahının mekanik yapısı ve bakımı son derece önemli hale gelir. Mil salınımı miktarı, kılavuz yol aşınması ve servo sistemin tepki süresi hızı, üretilen iş parçasının ölçülerini etkiler. Yüksek hassasiyetli işleme genellikle yüksek rijitliğe sahip işleme merkezleri kullanır.
2. Kesici Takım Seçimi ve Aşınması
Metal kesme, şiddetli bir sürtünme işlemidir. Takım aşınması, işlem sırasında kademeli olarak gerçekleşir, kesme kuvvetlerini değiştirir ve iş parçasının nihai boyutlarını etkiler. Ayrıca, paslanmaz çelik (örneğin, SUS316) veya alüminyum alaşımları (örneğin, AL6061) gibi malzemeye bağlı olarak özel takım geometrileri ve kaplamaları seçilmelidir.
3. Termal Deformasyon Kontrolü
Hassas işleme operasyonları için en büyük iki tehdit, termal genleşme ve büzülmedir. Yüksek hızlı işleme sırasında oluşan ısı, kesici takımda, iş milinde ve iş parçasında mikron düzeyinde termal genleşmeye yol açar. Hassas işleme şirketlerinin sabit sıcaklık atölyesi kullanmasının nedeni budur.
4. İş Parçası Tutma ve Bağlama Sistemi Tasarımı
İşleme sırasında, parçanın konumundaki en ufak bir değişiklik bile tüm süreci işe yaramaz hale getirebilir. Sabitleme işlemi, parçanın herhangi bir hareket olmadan yerinde tutulmasını sağlarken, elastik deformasyonu önlemek için parçaya aşırı basınç uygulanmamasını da garanti etmelidir.
5. Malzeme Özellikleri ve İç Gerilim Yönetimi
En gelişmiş takım tezgahları bile fizik yasalarını ihlal edemez. Malzemenin fiziksel özellikleri, ± 0.005 mm'lik istikrarlı bir tolerans sınırını korumanın "gizli anahtarıdır". Sertlik, elastik modül ve termal genleşme katsayıları farklı malzemeler arasında (örneğin, AL6061, AL7075, SUS316, titanyum alaşımları) büyük ölçüde değişir.
Yüksek hızlı kesme işleminde, alüminyum alaşımı yüksek termal genleşme katsayısı nedeniyle mikron düzeyinde hacim değişimine kolayca uğrar. Bununla birlikte, kesilmesi zor malzemeler, son derece yüksek kesme kuvvetleri nedeniyle kesici takımlarda minimum sapmaya neden olabilir.
Dahası, malzeme kaldırma işlemi sonucunda ham metal stoklarında mevcut olan gerilim de ortadan kalkacaktır. Bu nedenle, üst düzey bir hassas işleme fabrikası sadece işleme tekniklerinde uzmanlaşmakla kalmamalı, aynı zamanda işleme öncesinde malzemeyi kaynağından itibaren kontrol altına almak için yapay yaşlandırma veya tavlama ısıl işlemlerini de gerçekleştirmelidir.
Yüksek CNC Doğruluğu İçin Tasarım Nasıl Yapılır (DFM Önerileri)
Proje maliyetlerini düşürmek ve teslim sürelerini kısaltmak için, tasarım mühendisleri araştırma ve geliştirme yaparken aşağıdaki DFMA kurallarını dikkate almalıdır:
Aşırı Toleranstan Kaçının: Tolerans derecesindeki her artış, işleme, muayene ve hurdaya ayrılan parçalarla ilgili maliyetlerde katlanarak artışa neden olur. Rulman delikleri ve conta olukları gibi birleşme yüzeyleri için daha sıkı tolerans gereklidir, ancak diğer kritik boyutlarda makul toleranslara izin verilir.
Malzeme Özelliklerini Dikkate Alın: Çeşitli malzemeler, işleme sırasında benzersiz davranışlar sergiler. Örneğin, bazı paslanmaz çelik kaliteleri ve daha kalın alüminyum kesitleri, işleme sırasında artık gerilimler oluşturur ve bu da işlem sonrasında küçük boyut değişikliklerine neden olur. Hassas parçalar geliştirilirken, malzemelerin termal davranışı ve planlanan gerilim giderme dikkate alınmalıdır.
CNC İşleme Hassasiyeti Nasıl İyileştirilir?
Hassas CNC işleme tek aşamalı bir süreç değil, ekipman, yönlendirme ve hatta atölye yönetimi de dahil olmak üzere her şeyi kapsayan bir süreçtir. Gerçekte, hassas üreticiler, üretimin aşağıdaki beş kritik bileşeni için katı toleranslara sahiptir:
1. Yüksek Rijitlik ve Yüksek Hassasiyetli CNC Ekipmanlarını Kullanın
Hassas CNC takım tezgahları, hassas işleme işlemlerinin temelini oluşturur.
Makine Seçimi: Yüksek yapısal rijitliğe (örneğin, dökme demir tabanlar) ve 3 eksenli, 4 eksenli veya eş zamanlı 5 eksenli frezeleme kullanımıyla olağanüstü titreşim emme özelliklerine sahip CNC tezgah merkezlerini tercih edin.
Ana Sistem Kurulumu: Ani sıcaklık artışından kaynaklanan boşluk ve mekanik hataları önleyecek yüksek hassasiyetli miller ve servo motor sürücüleri kullanın.
2. Kesici Takım Seçimi ve Yönetimini Optimize Edin
Bunlar, üzerinde çalışılan malzemeyle doğrudan temas eden aletlerdir ve bu aletlerin durumu, yüzey kalitesini ve toleranslarını belirleyecektir.
Malzeme ve Kaplamaların Eşleştirilmesi: İşlenecek malzemelere (örneğin Alüminyum 6061, Paslanmaz Çelik 316, Titanyum vb.) uygun özel aletler (özel kaplama ile kaplanmış sert aletler gibi) seçin.
Takım Ömrü Yönetimi: Takım ömrünü yönetmek için sağlam bir sistem kurun. Çünkü aşınma mikro seviyeyi aştığında kesme kuvvetleri değişir ve bu da boyut farklılıklarına yol açar.
3. İş Parçası Tutma, Sabitleme ve Sıkıştırma Yöntemlerini Geliştirin
Yanlış sıkıştırma, kesim sırasında iş parçalarının mikro yer değiştirmelere veya elastik deformasyona uğramasına neden olur.
Sıkıştırma Deformasyonunu Ortadan Kaldırın: İnce cidarlı veya deformasyona yatkın iş parçalarında, deformasyonu önlemek için sıkıştırma yüklerini dağıtan özel pnömatik veya hidrolik fikstürler kullanılmalıdır.
Konumlandırma Doğruluğunu Artırın: Gelişmiş hassas modüler fikstürleme veya Sıfır Nokta Sıkıştırma Sistemlerini kullanın.
4. Proses İçi Denetim ve Akıllı Kompensasyon Sistemlerini Entegre Edin
Geleneksel "işlem sonrası denetimden" "işlem içi kontrole" geçiş, modern, akıllı ve yüksek hassasiyetli üretimin belirleyici trendidir.
Dokunmatik Problar: İşleme sürecindeki önemli aşamalar arasında makine çalışması sırasında önemli boyutları kontrol edebilen dokunmatik problar takın.
Otomatik Takım Telafisi: CNC'de otomatik takım telafisi, problar tarafından sağlanan hata geri bildirim verilerinin kullanımıyla gerçekleştirilir; bu da kapalı döngü kontrolüne ve sıfıra yakın hata oranına olanak tanır.
5. Yüksek Frekanslı Kalibrasyon ve Önleyici Bakım Uygulamaları Oluşturun
Uzun süre yüksek hızda çalışma sonucu oluşan mekanik aşınma, herhangi bir takım tezgahının kaçınamayacağı gerekli bir fiziksel kanundur.
Geometrik Kalibrasyon Hassasiyeti: Kılavuz yol aşınmasını, mil hizalama hatasını ve doğrusallık hatasını kontrol etmek ve gidermek için lazer interferometre ve bilyalı çubuk ölçümünden yararlanın.
Hataları Giderme: Sistem parametrelerinden kaynaklanan adım hatası telafisi yoluyla mekanik boşlukları dengeleyerek, takım tezgahının her zaman en iyi performansta çalışmasını sağlayın.
Yüksek Hassasiyetli CNC İşleme Üreticisiyle Nasıl Ortaklık Kurulur?
Yurtdışı CNC üretim ortağı ararken, yalnızca fiyat teklifleriyle rekabet etmek genellikle büyük gizli kalite riskleri doğurur. Gerçek yüksek hassasiyet yeteneklerine sahip bir B2B fabrikasının aşağıdaki yetkinliklere sahip olması gerekir:
Yüksek Hassasiyetli Muayene Aletleri: Üretim tesisinde Koordinat Ölçüm Makineleri (CMM), optik görüş ölçüm cihazları, yüksek hassasiyetli yükseklik ölçerler ve yüzey pürüzlülüğü test cihazları bulunmalıdır. "Ölçemediğiniz şeyi üretemezsiniz" atasözü bu durum için de geçerlidir.
Sıkı Kalite Kontrol Süreçleri: FAI denetim raporları, IPQC ve %100 OQC raporları sunabilme yeteneği.
Derinlemesine DFM Deneyimi: Birinci sınıf tedarikçi, CAD çizimlerinizi önceden kontrol etmeden doğrudan üretime başlamaz. Deneyimli mühendisleri, tasarımı DFMEA perspektifinden kapsamlı bir şekilde analiz eder ve metal kesilmeden önce aşırı toleransları ortadan kaldırır.
Yüksek Hassasiyetli CNC İşleme Ortağı mı Arıyorsunuz?
Hassas işleme, yalnızca gelişmiş ekipman gerektirmez; üretimde deneyim de gereklidir. KENENG olarak , uluslararası müşterilerimiz için özelleştirilmiş CNC işleme çözümleri sunma konusunda uzmanız. Modern işleme tesislerimiz ve gelişmiş CMM denetim araçlarımızla, ± 0.001″ (0.025 mm) hassasiyetinde işleme toleransını çok uygun fiyatlarla doğru bir şekilde yönetebiliyoruz.
Son derece zorlu bir projeyle mi karşı karşıyasınız? Hemen bugün KENENG ile iletişime geçin.