Enjeksiyon Kalıplamada Çevrim Süresi Nasıl Optimize Edilir?
Enjeksiyon kalıplama, yüksek hassasiyet ve tekrarlanabilirlik ile plastik parçalar üretmek için yaygın olarak kullanılan bir üretim sürecidir. Bununla birlikte, verimliliği en üst düzeye çıkarmak ve maliyetleri düşürmek için enjeksiyon kalıplamada çevrim süresinin optimize edilmesi çok önemlidir. Bir kalıplama döngüsünü tamamlamak için gereken toplam süre olan çevrim süresi, üretim verimliliğini ve genel karlılığı doğrudan etkiler. Enjeksiyondan soğutmaya ve fırlatmaya kadar sürecin her aşamasını iyileştirerek, üreticiler ürün kalitesinden ödün vermeden daha hızlı üretim süreleri elde edebilirler.
İçindekiler
Enjeksiyon Kalıplamada Döngü Süresinin Temel Aşamaları
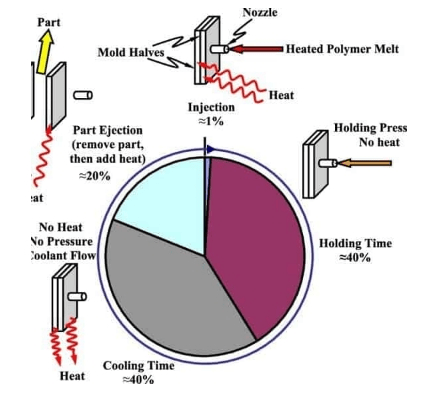
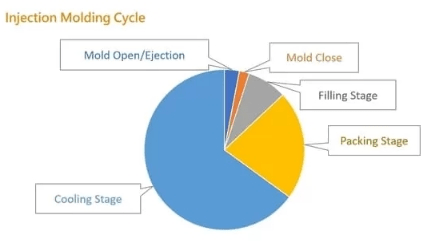
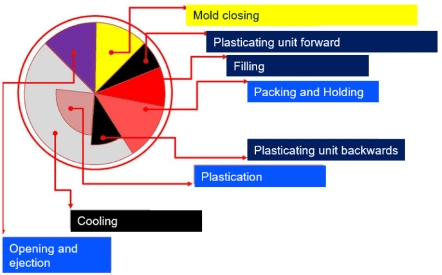
Bu grafik , enjeksiyon kalıplama işleminde aşamalar arası zaman dağılımını vurgulamak ve çevrim süresinin optimizasyonu için alanları belirlemek amacıyla bir işlem akış diyagramı sunmaktadır.
| Aşama | Açıklama | Çevrim Süresine Etkisi |
| 1. Sıkıştırma | Kalıp basınç altında kapatılıp sabitlenir. | Kısa ama eleştirel; Uygunsuz sıkıştırma arızalara veya makine hasarına yol açabilir. |
| 2. Enjeksiyon | Erimiş plastik kalıp boşluğuna enjekte edilir. | Kusursuz dolumu sağlamak için hız ve basınç optimize edilmelidir. |
| 3. Paketleme ve Tutma | Kalıbı doldurmak ve çekmeyi telafi etmek için ilave basınç uygulanır. | Aşırı paketleme çevrim süresini artırabilirken, yetersiz paketleme çökme izlerine veya boşluklara neden olabilir. |
| 4. Soğutma | Erimiş plastik istenilen şekle katılaşır. | En uzun etap; Verimli soğutma tasarımı, çevrim süresini azaltmanın anahtarıdır. |
| 5. Kalıp Açma | Parçanın çıkarılması için kalıp açılır. | Kısa ama gecikmeleri önlemek için fırlatma ile senkronize edilmesi gerekiyor. |
| 6. Fırlatma | Biten parça kalıptan çıkarılır. | Otomatik fırlatma sistemleri, zamanı önemli ölçüde azaltabilir ve tutarlılığı artırabilir. |
Döngü Süresini Optimize Etmek İçin Temel Stratejiler Enjeksiyon Kalıplamada
1. Soğutma Verimliliğini İyileştirme
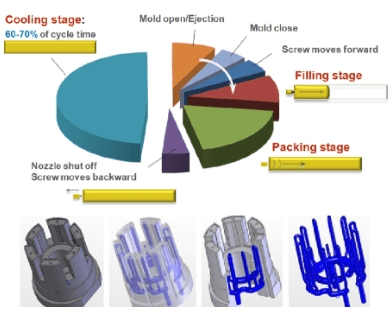
Soğutma aşaması enjeksiyon kalıplama döngüsünün en uzun bölümünü oluşturduğundan, bu aşamanın optimize edilmesi genel döngü süresini önemli ölçüde azaltabilir. Basınçlı su veya yağ bazlı soğutma gibi verimli soğutma sistemlerinin uygulanması ısı dağılımını hızlandırır. Termal görüntüleme analizinin kullanılması, sıcak noktaların belirlenmesine ve soğutma kanallarının daha iyi yerleştirilmesine yardımcı olur.
Sıcaklık kontrol üniteleri (TCU'lar), sıcaklık dalgalanmalarından kaynaklanan gecikmeleri önleyerek tutarlı soğutma performansı sağlar. Soğutma stratejilerini geliştirerek üreticiler, ürün kalitesinden ödün vermeden daha kısa ve daha tutarlı çevrim sürelerine ulaşabilirler.
2. Enjeksiyon Hızı ve Basıncının Optimize Edilmesi
Hızlı kalıp dolumunu en az kusurla dengelemek için enjeksiyon hızının ve basıncının ince ayarlanması önemlidir. Yüksek hızlı enjeksiyon yaklaşımı kalıbın hızlı bir şekilde doldurulmasına yardımcı olur, ancak aşırı basınç hava sıkışmalarına ve eğilmelere neden olabilir. Hassas kontrollerle donatılmış gelişmiş kalıplama makineleri operatörlerin enjeksiyon parametrelerini dinamik olarak ayarlamasına olanak tanır.
Daha düşük enjeksiyon basıncı gerektiren yüksek akışkanlıktaki reçinelerin kullanılması, paketleme ve katılaşma için gereken süreyi azaltırken daha düzgün malzeme dağılımı sağlar. Üreticiler bu faktörleri optimize ederek enjeksiyon ve bekleme sürelerini önemli ölçüde kısaltabilir ve bu da daha yüksek verimliliğe yol açabilir.
3. Çıkarma ve Parça Çıkarma İşlemlerinin Otomatikleştirilmesi
Kalıplara yapışan parçalar varsa veya manuel müdahale gerekiyorsa, çıkarma aşaması gereksiz gecikmelere neden olabilir. Parça çıkarma işleminde robotik otomasyonun uygulanması, değişkenliği azaltır ve hızlı, tekrarlanabilir bir çıkarma işlemi sağlar. Hava destekli çıkarma sistemleri sürtünmeyi en aza indirmeye yardımcı olarak parçanın kalıptan daha düzgün bir şekilde çıkarılmasını sağlar.
Kalıp kaplamalarının uygulanması veya kalıp ayırıcı maddelerin kullanılması, parça ile kalıp arasındaki yapışmayı azaltarak çıkartmayı daha da kolaylaştırır. Bu iyileştirmeler daha akıcı bir sürece yol açarak gereksiz yavaşlamaların önüne geçiyor ve genel çevrim süresini kısaltıyor.
4. Gelişmiş Malzemelerin Kullanımı
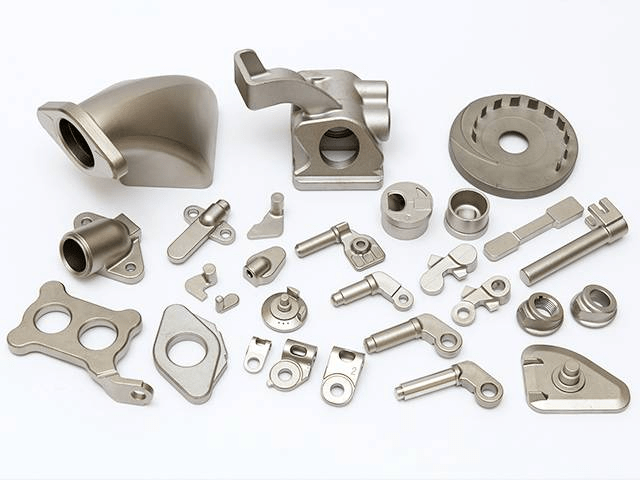
Malzeme seçimi, belirli plastiklerin diğerlerine göre daha hızlı soğuyup katılaşması nedeniyle çevrim süresini doğrudan etkiler. Enjeksiyon kalıplamada kullanılan daha iyi ısı iletkenliğine sahip yüksek performanslı termoplastikler , gerekli soğutma süresini azaltarak daha hızlı kalıptan çıkarmayı sağlar. Daha düşük viskoziteli reçineler kalıp içinde daha kolay akar, bu da daha düşük enjeksiyon basıncına ve daha kısa dolum sürelerine olanak tanır. Üreticiler, üretim hedefleriyle uyumlu malzemeler seçerek tüm kalıplama sürecini hız ve verimlilik açısından optimize edebilirler.
5. Gerçek Zamanlı Süreç İzlemeyi Uygulama
Akıllı üretim teknolojilerinin ve gerçek zamanlı izleme sistemlerinin entegre edilmesi, proses parametreleri hakkında anında geri bildirim sağlayarak çevrim süresi optimizasyonunu artırır. Makine öğrenimi ve yapay zeka (AI) algoritmaları, verimliliği artırmak için ayarları tahmin etmek ve düzenlemek amacıyla verileri analiz eder.
Termal ve basınç sensörleri, çevrim süresini uzatabilecek verimsizlikleri belirlemek için sıcaklığı ve malzeme akışını izler. Üreticiler, veri analitiğini kullanarak sorunlu alanları belirleyebilir ve optimum performansı sürdürmek için gerekli değişiklikleri yapabilirler.
6. Öngörülü bakım
Planlanmamış makine duruşları çevrim sürelerinin uzamasına ve üretkenliğin azalmasına yol açabilir. Öngörücü bakım stratejilerinin uygulanması, kalıpların ve makinelerin en iyi durumda kalmasını sağlar. Aşınma ve yıpranmayı izleyen sensörler, olası arızaları oluşmadan önce tespit etmeye yardımcı olur ve böylece reaktif onarımlar yerine proaktif bakım yapılmasına olanak tanır.
Düzenli temizlik ve yağlama programları aynı zamanda makinenin daha sorunsuz çalışmasına da katkı sağlayarak, üretim döngülerini aksatabilecek ani arızaların önüne geçer.
Hız ve Kaliteyi Dengelemek İşlem Sırasında Döngü Süresini Optimize Etme Enjeksiyon Kalıplamada
Enjeksiyon kalıplamada çevrim süresini kısaltmak verimlilik için kritik öneme sahip olsa da, bu durum parça kalitesinden ödün verilmesi pahasına olmamalıdır. Aşırı optimizasyon, eğrilme, batma izleri veya eksik dolum gibi kusurlara yol açabilir. Bu sorunlardan kaçınmak için, işlem parametrelerinin, kalıp tasarımının, malzeme seçiminin ve otomasyonun vb. optimize edilmesi, üreticilerin enjeksiyon kalıplama parçalarının bütünlüğünden ödün vermeden yüksek hızlı üretim elde etmelerini sağlayabilir.
Proses Parametrelerini Optimize Etme
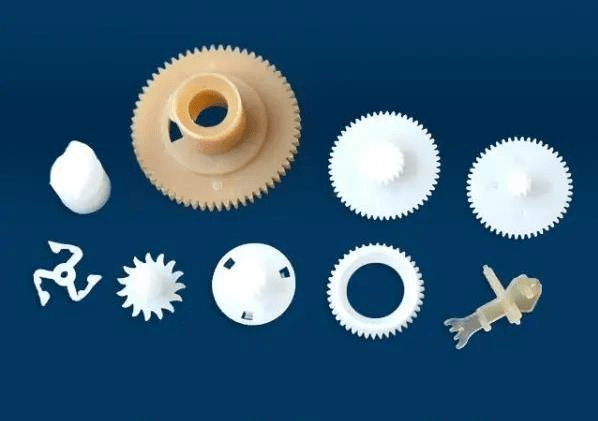
Enjeksiyon hızı, basıncı ve sıcaklığı, verimliliği korurken kusurları önlemek için dikkatlice kalibre edilmelidir. Daha yüksek enjeksiyon hızları çevrim sürelerini azaltır, ancak aşırı hız akış izlerine veya hava sıkışmasına neden olabilir.
Tutma basıncının ayarlanması, malzemenin düzgün bir şekilde paketlenmesini sağlayarak, çekmeyi önler ve boyutsal kararlılığı artırır. Hem kalıpta hem de reçinede sıcaklık kontrolü de kritik öneme sahiptir; tutarlı sıcaklıklar parça kalitesindeki değişiklikleri azaltır ve düzgün soğutma sağlayarak eğrilmeyi en aza indirir.
Kalıp Tasarımını Geliştirmek
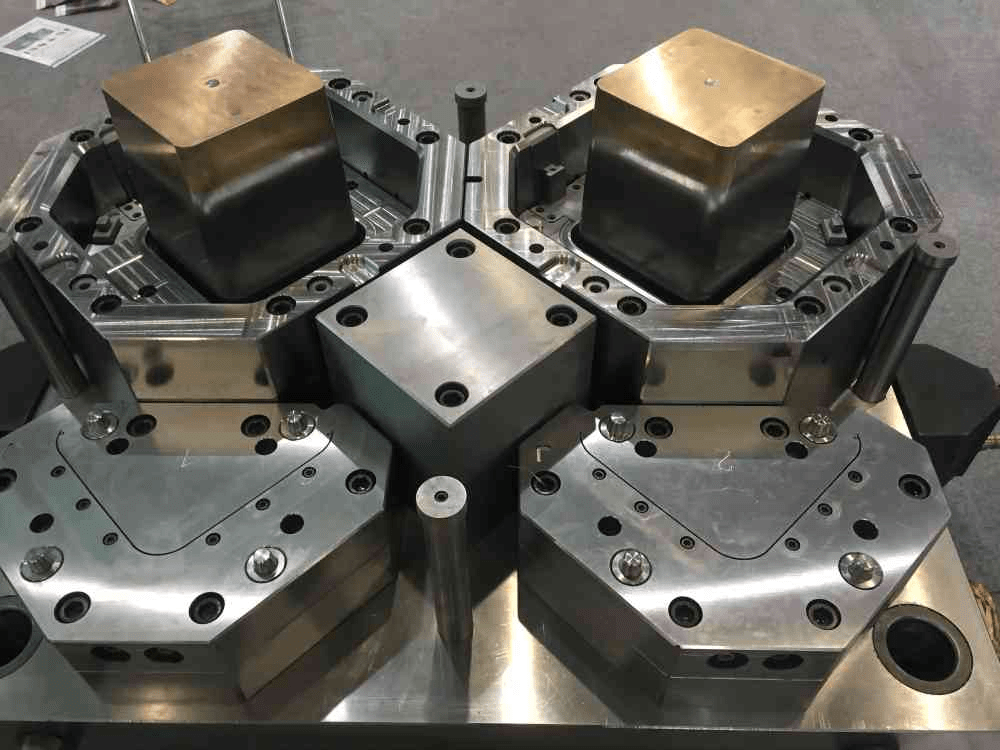
Enjeksiyon kalıp tasarımı, hız ve kaliteyi dengelemede temel bir rol oynar. Verimli giriş ve yolluk yerleşimi, daha düzgün malzeme akışı sağlayarak eksik enjeksiyon veya düzensiz dolum riskini azaltır. Sıcak yolluk sistemleri, reçineyi erimiş halde tutarak malzeme israfını en aza indirir ve çevrim sürelerini kısaltır. Ek olarak, kalıbın şeklini takip eden uyumlu soğutma kanallarının kullanılması, soğutma verimliliğini artırarak çevrim sürelerini kısaltırken parça bütünlüğünü korur.
Doğru Malzemeleri Seçmek
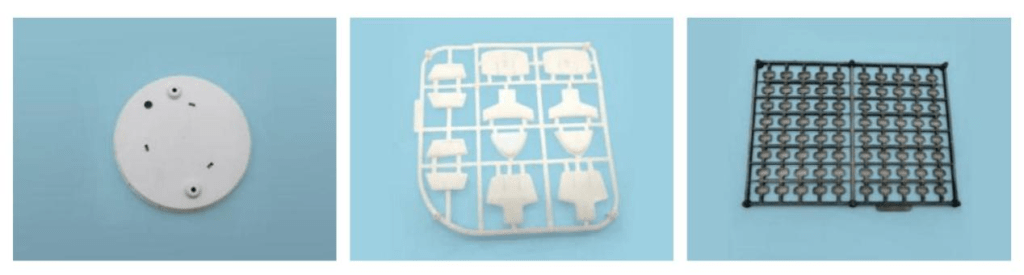
Enjeksiyon kalıplamada malzeme seçimi, çevrim süresini ve ürün kalitesini önemli ölçüde etkiler. Yüksek akışlı reçineler, daha düşük basınçlarda daha hızlı dolum sağlayarak enerji tüketimini azaltır ve kusurları en aza indirir. Optimize edilmiş büzülme özelliklerine sahip malzemeler, kalıplama sonrası boyutsal varyasyonları azaltarak tutarlılığı artırır.
Çekirdekleştirici maddeler gibi katkı maddeleri, mekanik dayanımı etkilemeden soğutma süresini azaltarak kristalleşme oranlarını artırabilir.
Hassasiyet ve Tekrarlanabilirlik için Otomasyon Kullanımı
Enjeksiyon kalıplamada hem hızın hem de kalitenin korunmasında otomasyon kritik bir rol oynar. Robotik sistemler, tutarlı parça çıkarma işlemini garanti altına alarak çevrimden çevrime farklılıkları azaltır ve çıkarma sırasında oluşan hasarı en aza indirir. Gerçek zamanlı izleme ve veri odaklı kontrol sistemleri, enjeksiyon parametrelerini dinamik olarak ayarlayarak optimum proses koşullarını garanti altına alır.
Görüntü tabanlı arıza tespiti gibi otomatik kalite kontrol sistemleri, arızaların hızla tespit edilmesini sağlayarak arızalı parçaların bir sonraki üretim aşamasına ulaşmasını önler.
Son Düşüncelerimiz
Enjeksiyon kalıplamada çevrim süresinin optimize edilmesi, tasarım iyileştirmeleri, proses iyileştirmeleri ve teknolojik ilerlemelerin bir kombinasyonunu gerektirir. Üreticiler bu stratejileri uygulayarak ürün kalitesini korurken verimliliği artırabilir, atığı azaltabilir ve üretim kapasitesini en üst düzeye çıkarabilirler.