
Metal damgalama yöntemiyle hangi toleranslara ulaşılabilir?
Modern üretimde, metal damgalama, yüksek hacimli ve yüksek hassasiyetli metal parçaların üretiminde kilit süreçlerden biridir. Otomotiv ve havacılıktan tıbbi cihazlara ve tüketici elektroniğine kadar sayısız karmaşık metal parça, verimli ve tutarlı üretim için damgalama süreçlerine güvenmektedir.
Ancak, bir mühendislik çizimini bitmiş bir metal parçaya dönüştürürken, hem ürün kalitesini hem de üretim maliyetini doğrudan etkileyen kritik bir kavram vardır: metal damgalama toleransları.
Bu makale, tipik tolerans aralıkları, etkileyen temel faktörler ve ürün tasarımı ve üretiminde daha iyi tolerans kontrolü sağlamanın pratik yolları da dahil olmak üzere, metal presleme toleranslarına ilişkin ayrıntılı bir genel bakış sunmaktadır.
İçindekiler
Metal Damgalama Toleransları Nelerdir?
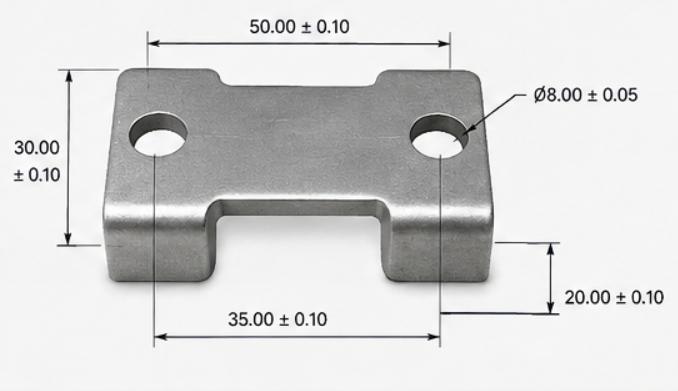
Metal presleme toleransları, preslenmiş metal parçanın gerçek boyutları ile mühendislik çiziminde belirtilen boyutlar arasındaki izin verilen sapmayı ifade eder.
Örneğin, damgalanmış bir parçanın tasarım boyutu 50.00 mm ± 0.10 mm ise, gerçek boyut 49.90 mm ile 50.10 mm arasında değişebilir ve yine de belirtilen gereksinimi karşılar.
Gerçek üretimde, presleme toleransları aşağıdakiler de dahil olmak üzere birçok farklı özellik için geçerli olabilir:
- Boyutsal Tolerans: Genel boyutsal doğruluk
- Delik Çapı Toleransı: Delik çapındaki izin verilen değişiklik
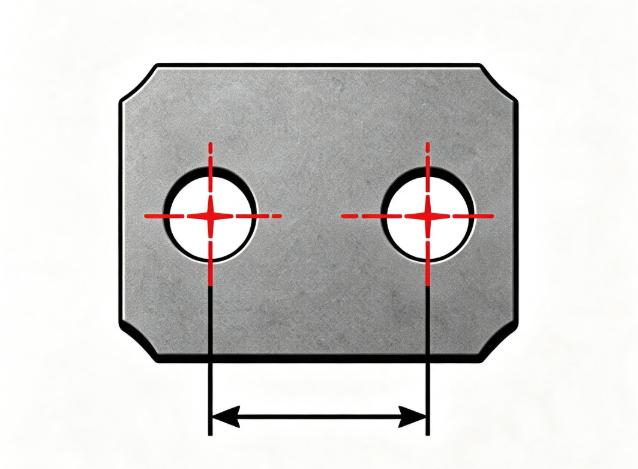
- Delik Pozisyon Toleransı: Delik konumunda izin verilen değişiklik
- Bükülme Toleransı: Bükme boyutlarında veya konumlarında değişiklik
- Açısal Tolerans: Bükme açısında izin verilen değişiklik
- Düzlük Toleransı: Parça düzlüğünde izin verilen sapma
- Kalınlık Toleransı: Malzeme kalınlığındaki değişim
Farklı özellikler, parçanın işlevselliği üzerinde farklı etkilere sahiptir. Bu nedenle, her boyutun aynı sıkı toleransa sahip olması gerekmez.
Metal Damgalama Toleransları Neden Önemlidir?
Doğru metal presleme toleransları, yalnızca preslenmiş parçaların boyutsal doğruluğunu belirlemekle kalmaz, aynı zamanda montajı, işlevselliği, üretim tutarlılığını ve üretim maliyetlerini de doğrudan etkiler.
1. Parçanın Doğru Çalıştığından Emin Olun
Eğer preslenmiş parçanın diğer bileşenlere uyması veya onlarla birlikte çalışması gerekiyorsa, boyutlardaki farklılıklar deliklerin yanlış hizalanmasına, takma zorluğuna, gevşek geçmelere veya hatta girişime yol açabilir.
Dolayısıyla, kritik boyutlara, işlevsel gereksinimlere bağlı olarak uygun toleranslar tanınması gerekir.
2. Montaj Doğruluğunu Artırma
Otomobiller, elektronik cihazlar ve makineler gibi ürünlerde çok sayıda metal preslenmiş parça bulunur. Tutarlı kalan boyut toleransları, parçaların uyumlu olmasını sağlayacak ve yeniden işleme ve montaj gecikmelerini en aza indirecektir.
3. Partiler Arası Tutarlılığı Koruyun
Yüksek hacimli üretimde, tek tek parçaların teknik özelliklere uygun olması yeterli değildir. Farklı üretim partilerinin de istikrarlı boyutsal doğruluğunu koruması gerekir.
Doğru tolerans kontrolü, parça tutarlılığını ve genel üretim istikrarını iyileştirmeye yardımcı olur.
4. Üretim Maliyetlerini Kontrol Etme
Sıkı toleranslar, mutlaka daha iyi toleranslar anlamına gelmez.
Çok dar toleranslar genellikle daha yüksek hassasiyetli alet ve makinelere, artırılmış proses kontrolüne ve denetim sıklığına ve dolayısıyla daha yüksek maliyetlere ihtiyaç duyulmasını gerektirir.
Dolayısıyla, toleranslar yalnızca en dar toleransı hedeflemek yerine, bileşenin gerçek ihtiyaçlarına bağlı olarak belirlenmelidir.
Tipik Metal Damgalama Toleransları Nelerdir?
Farklı presleme süreçleri ve parça geometrileri, elde edilebilecek doğruluk seviyelerinde farklılık gösterir. Bu nedenle, her preslenmiş metal parça için geçerli tek bir tolerans standardı yoktur.
Aşağıdaki değerler, yaygın olarak kullanılan preslenmiş parçalar için genel referans aralıkları olarak kullanılabilir :
| Özellik | Tipik Referans Toleransı | Ana Etki Eden Faktörler |
| Doğrusal Boyutlar | ±0.05–±0.25 mm | Malzeme, parça boyutu, kalıp |
| Delik Çapı | ±0.03–±0.15 mm | Kalıp boşluğu, malzeme |
| Delik Konumu | ±0.05–±0.20 mm | Konumlandırma doğruluğu, besleme doğruluğu |
| Bükme Açısı | ±0.5°–±2° | Malzemenin geri yaylanması, kalınlığı |
| Düzlük | Uygulamaya bağlı | Malzeme kalınlığı, parça geometrisi |
| Kalınlık | Malzeme standardına göre | Hammadde kalitesi |
Bu rakamlar genel bilgilendirme amacıyla sunulmuştur ve tüm presleme işlemlerine uygulanabilecek kesin sektör kılavuzları olarak kabul edilmemelidir.
Gerçekleştirilebilecek tolerans seviyesi, kullanılan malzeme, malzeme kalınlığı, parça boyutu, parça konfigürasyonu, takım tasarımı, pres kapasitesi ve muayene kriterleri gibi değişkenlere bağlıdır.
Metal Damgalama Tolerans Tablosu
Gerçekte, çeşitli özellikler farklı doğruluk derecelerine ihtiyaç duyabilir. Örneğin, delik çapları, delikler arasındaki mesafeler ve bükülme pozisyonları için gereken doğruluk, genellikle genel dış boyutlar için gereken doğruluktan daha yüksektir.
Aşağıda ekli olan metal presleme parçası için toleranslara ilişkin tablo, detaylı bir referans olarak kullanılabilir.
| Özellik | Tipik Tolerans Aralığı | Doğruluk Hususları |
| Uzunluk | ±0.05–0.25 mm | Daha büyük parçaların boyutlarını kontrol etmek daha zor olabilir. |
| genişlik | ±0.05–0.25 mm | Malzeme özelliklerinden, takım hassasiyetinden ve presleme işleminden etkilenir. |
| Delik Çapı | ±0.03–0.15 mm | Zımba ile kalıp arasındaki boşluk, delik doğruluğunu önemli ölçüde etkiler. |
| Delikler Arası Mesafe | ±0.05–0.20 mm | Besleme doğruluğu, takım konumlandırması ve malzeme deformasyonu ile ilgili. |
| Bükme Açısı | ±0.5°–2° | Malzemenin geri yaylanma özelliği ve kalınlığı dikkate alınmalıdır. |
| Bend Konumu | ±0.10–0.30 mm | Takım tasarımı, malzeme kalınlığı ve malzeme özelliklerinden etkilenir. |
| Düzlük | Uygulamaya bağlı | Esas olarak malzeme kalınlığına, parça geometrisine ve presleme işlemine bağlıdır. |
Bu değerler öncelikle ön tasarım ve süreç seçimi için tasarlanmıştır ve projeye özgü mühendislik tolerans gereksinimlerinin yerini almamalıdır.
Seri üretime geçmeden önce, profesyonel bir metal işleme firmasıyla çalışarak DFM (Üretilebilirlik için Tasarım) değerlendirmesi yapılması önerilir. Bu sayede, üretici firma, genel bir tolerans tablosunu uygulamak yerine, fonksiyonel ve üretim gereksinimlerine dayalı olarak parça tasarımını değerlendirebilir ve pratik toleransları belirleyebilir.
Metal Damgalama Toleranslarını Etkileyen Faktörler
Metal presleme toleransları yalnızca tek bir faktöre bağlı değildir. Malzeme, malzeme kalınlığı, presleme işlemi, takım tasarımı, makine hassasiyeti ve parça geometrisi gibi faktörlerden etkilenebilirler.
Aynı presleme ekipmanıyla, farklı malzemeler ve parça geometrileri kullanıldığında, farklı boyut sonuçları elde edilecektir.
1. Malzeme Türü
Malzeme özellikleri, presleme işlemi sırasında boyutsal kararlılığı doğrudan etkiler.
Sık kullanılan presleme malzemeleri arasında paslanmaz çelik, karbon çelik, alüminyum, bakır ve pirinç bulunur.
Çeşitli malzemeler farklı sertlik, süneklik, çekme dayanımı ve geri yaylanma özelliklerine sahiptir. Örneğin, paslanmaz çelik nispeten serttir ve damgalama ve bükme işlemlerini etkileyebilecek iyi bir geri yaylanma özelliğine sahiptir.
2. Malzeme Kalınlığı
Malzeme kalınlığı, metal presleme toleranslarını etkileyen bir diğer önemli faktördür.
Kalınlıktaki değişiklikler, presleme kuvvetini, kalıp boşluğunu, malzeme şekillendirme davranışını, geri yaylanmayı ve parça düzlüğünü etkileyebilir.
Bu nedenle, presleme toleranslarını belirlerken yalnızca malzeme türü yeterli değildir. Malzemenin spesifik kalınlığı da dikkate alınmalıdır.
3. Damgalama İşlemi
Farklı damgalama işlemleri, farklı seviyelerde boyutsal doğruluk sunar.
Yaygın kullanılan işlemler arasında kademeli damgalama, hassas damgalama, bileşik damgalama, derin çekme ve ince kesme yer almaktadır.
Genel doğruluk gereksinimlerine sahip basit parçalar için standart presleme yeterli olabilir. Daha karmaşık veya yüksek hassasiyetli bileşenler, hassas presleme veya diğer özel işlemler gerektirebilir.
4. Takım Tasarımı
Kalıp tasarımı, presleme doğruluğunu belirleyen en önemli faktörlerden biridir.
Kalıp açıklığı, zımba geometrisi, parça konumlandırma ve kılavuz sistemleri, preslenmiş parçanın nihai boyutlarını etkileyebilir.
Örneğin, zımba ile kalıp arasındaki uygunsuz boşluk, delik çapında farklılıklara, aşırı çapak oluşumuna ve düşük kesme kenarı kalitesine yol açabilir.
Bu nedenle, yüksek kaliteli takım tasarımı, istikrarlı tolerans kontrolü için temel bir zemin oluşturmaktadır.
5. Makine Doğruluğu
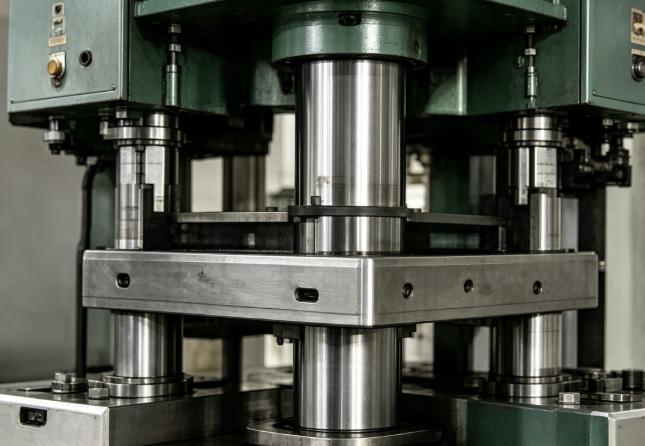
Pres makinesinin doğruluğu ve çalışma istikrarı da parça tutarlılığını etkiler.
Tekrarlanabilirlik, konumlandırma doğruluğu, pres kapasitesi, strok ve çalışma hızı gibi faktörler, ürün gereksinimleriyle uygun şekilde eşleştirilmelidir.
Özellikle yüksek hacimli üretimde, ekipmanın tekrarlanabilirliği ve uzun vadeli çalışma istikrarı, parçalar ve üretim partileri arasındaki boyut tutarlılığını doğrudan etkileyebilir.
6. Parça Geometrisi
Parça geometrisi ne kadar karmaşık olursa, tolerans kontrolü de o kadar zorlaşır.
Çoklu bükümler, derin çekme özellikleri, küçük delikler, dar yuvalar, çok sayıda hassas konumlandırma deliği ve karmaşık üç boyutlu yapılar, boyut varyasyonunu ve deformasyon risklerini artırabilir.
Bu nedenle, preslenmiş parçalar fonksiyonel gereksinimler göz önünde bulundurularak tasarlanmalı ve potansiyel üretim zorlukları erken aşamada DFM analizi yoluyla belirlenmelidir.
Metal presleme toleransları ne kadar sıkı olabilir?
Bu, mühendisler ve satın alma uzmanları arasında sıkça sorulan bir sorudur.
Metal presleme toleransları ne kadar sıkı olabilir?
Her metal presleme parçası için geçerli tek bir cevap yoktur. Metal preslemede elde edilebilecek tolerans , malzeme, parça geometrisi, kalıp tasarımı ve üretim ekipmanı dahil olmak üzere birçok faktöre bağlıdır.
Standart metal damgalama genellikle genel boyut gereksinimlerine sahip parçalar için uygundur, hassas metal damgalama ise yüksek hassasiyetli takımlar, gelişmiş damgalama ekipmanları ve sıkı proses kontrolü sayesinde daha dar toleranslar elde edebilir.
Ancak, çok hassas boyutlar gerektiren preslenmiş parçalar için, metalin geri yaylanması, alet ve makinelerdeki aşınma ve üretim sürecindeki sıcaklık değişimleri gibi değişkenler de dikkate alınabilir.
Dolayısıyla, her zaman en dar toleransları elde etmeye çalışmak yerine, parçanın uygulama ve montaj gereksinimlerine dayalı olarak makul bir tolerans aralığı belirlemek daha iyi bir strateji olabilir.
Metal Damgalama Toleransları Nasıl İyileştirilir?
Metal pres baskılarının boyutsal doğruluğunu artırmak istiyorsanız, optimizasyon süreci ürün tasarımı, kalıp, malzeme ve üretim sürecinin tamamında yapılmalıdır.
Bu unsurların kontrol altında tutulması, üretim sürecindeki boyut farklılıklarının azaltılmasına yardımcı olacaktır.
Takım Tasarımını Optimize Etme
Yüksek hassasiyetli takımlar, presleme doğruluğunu artırmak için önemli bir temel oluşturur.
Takım tasarımı sırasında, malzeme hareketinin ve şekillendirmenin istikrarlı olmasını sağlamak için kesme boşluğu, konumlandırma yapıları, kılavuz sistemleri ve şekillendirme alanları gibi faktörler dikkatlice kontrol edilmelidir.
Hassas preslenmiş parçalar için, kalıp tasarımı da parça geometrisi ve malzeme özelliklerine göre optimize edilmelidir.
Yüksek Hassasiyetli Ekipman Kullanın
Yüksek hassasiyetli baskı makineleri, tutarlı bir çalışma ortamı oluşturmaya yardımcı olacaktır.
Damgalama hassasiyeti, rijitlik, stabilite ve basınç dayanımı gibi ekipman özellikleri, nihai boyutu etkileyebilir.
Boyutsal toleransların çok sıkı olduğu durumlarda, gerekli hassasiyet seviyesine göre doğru ekipman seçilmelidir.
Malzeme Kalitesini Kontrol Edin
Ham maddenin kalınlığı, sertliği ve mekanik özellikleri tutarlı kalmalıdır.
Malzeme özelliklerindeki önemli farklılıklar, aynı takım kullanıldığında bile boyut farklılıklarına neden olabilir.
Bu nedenle, üretim öncesinde gerekli malzeme kontrolleri yapılmalı ve mümkün olduğunca tutarlı özelliklere sahip malzeme partileri kullanılmalıdır.
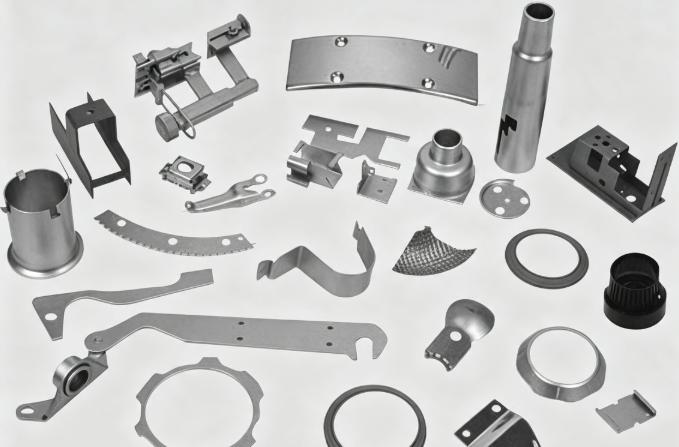
Geri yaylanma kontrolü
Bükme ve şekillendirme işlemlerinde geri yaylanma dikkatlice değerlendirilmelidir.
Şekillendirme işleminden sonra, malzeme belirli bir ölçüde elastikiyetini geri kazanabilir ve bu durum nihai açı ve boyutları etkileyebilir.
Geri yaylanma şu yöntemlerle azaltılabilir:
- Takım tasarımının optimizasyonu
- Şekillendirme parametrelerinin ayarlanması
- Bükülme yarıçapının optimizasyonu
- Deneme çalışmaları ve doğrulama işlemlerinin yürütülmesi
Yüksek hassasiyetli parçalar için, takım telafisi ve ayarlamaları gerçek ölçüm sonuçlarına göre de yapılabilir.
Üretim Sürecinde Denetim Gerçekleştirin
Üretim sırasındaki ara denetim, son denetim süreci kadar önemlidir.
Üretim sürecinde yapılan denetimler sayesinde üreticiler, boyut kaymaları, delik konumlandırması ve daha birçok sorunla ilgili problemleri tespit edebilir ve çok fazla hatalı ürün üretilmeden önce ekipman ve aletlerini değiştirerek düzeltici önlemler alabilirler.
Boyutsal istikrarın korunması için özellikle seri üretimde hayati önem taşır.
Aletlerin düzenli bakımını yapın
Takımlar, özellikle zımba, kalıp ve kılavuz parçaları gibi kritik bileşenler, zamanla aşınabilir.
Alet aşınması zamanla şunlara yol açabilir:
- Delik boyutu değişiklikleri
- Aşırı çapaklar
- Boyutsal varyasyon
- Pozisyon hataları
Dolayısıyla, üreticilerin üretim seviyesine ve takım kullanımına bağlı olarak düzenli takım denetimi ve bakım programları geliştirmeleri gerekmektedir.
Zamanında bileme, onarım veya aşınmış parçaların değiştirilmesi, metal presleme toleranslarının istikrarlı bir şekilde korunmasına yardımcı olabilir.
Doğru Metal Damgalama Toleransı Nasıl Seçilir?
Metalden preslenmiş parçalar tasarlanırken, doğru toleransın seçilmesi parçanın işlevselliğini, malzeme özelliklerini, üretim süreçlerini ve üretim maliyetlerini dikkate almayı gerektirir.
Daha sıkı toleranslar her zaman daha iyi anlamına gelmez. Amaç, ürün performansı ve montaj gereksinimlerini karşılayan, aynı zamanda üretim açısından pratik ve maliyet etkin kalan toleransları seçmek olmalıdır.
Adım 1: İşlevsel Gereksinimleri Tanımlayın
Öncelikle, parçanın işlevselliğini ve performansını gerçekten etkileyen boyutları belirleyin.
Bunlar şunları içerebilir:
- Montaj boyutları
- Delik çapı
- Delikler arası mesafe
- Kritik bükme boyutları
Her boyutun son derece sıkı bir toleransa ihtiyacı yoktur. Montajı veya performansı etkilemeyen boyutlarda genellikle daha gevşek toleranslar kullanılabilir, bu da üretim zorluğunu ve maliyetini azaltır.
Adım 2: Kritik Boyutları Belirleyin
Parçanın pratik işlevselliğine göre boyutlar Kritik Boyut, Fonksiyonel Boyut ve Genel Boyut olarak sınıflandırılabilir.
Montaj doğruluğunu, bileşenin işlevini veya güvenliği etkileyen boyutlar daha sıkı toleranslara ihtiyaç duyabilirken, genel yapısal boyutlar standart toleranslar kullanılarak belirlenebilir.
Adım 3: Malzeme ve Kalınlık
Toleransları belirlerken aşağıdaki parametreler dikkate alınmalıdır: Malzeme Türü, Malzeme Kalitesi ve Malzeme Kalınlığı.
Çeşitli malzeme türleri, sertlik, süneklik ve geri yaylanma özellikleri bakımından farklılık gösterebilir; bu özellikler, damgalama işleminden sonra malzemenin boyutsal stabilitesini etkiler.
Dolayısıyla, metal presleme toleransları, kullanılan malzemenin türüne ve kalınlığına bağlıdır.
Adım 4: Doğru Damgalama İşlemini Seçin
Parça şekline, gereken hassasiyet seviyesine ve parça sayısına göre doğru presleme yöntemini seçin.
Damgalama işlemlerine örnek olarak Standart Damgalama, Aşamalı Damgalama, Bileşik Damgalama, Hassas Damgalama ve İnce Kesme verilebilir.
Adım 5: Üreticiyle Toleransları Görüşün
Üretim öncesinde deneyimli bir metal işleme üreticisiyle iletişim kurmak son derece önemlidir.
Bir üretici, parça çizimi, malzeme, kalınlık, üretim hacmi ve gerekli hassasiyet gibi faktörlere dayanarak bir parçanın gerçek üretilebilirliğini değerlendirebilir ve pratik tolerans önerileri sunabilir.
Bu, aşırı sıkı veya gerçekçi olmayan toleranslardan kaçınmaya yardımcı olurken, üretim maliyetlerini kontrol altında tutmaya ve yüksek hacimli üretimde tutarlılığı artırmaya da katkıda bulunabilir.
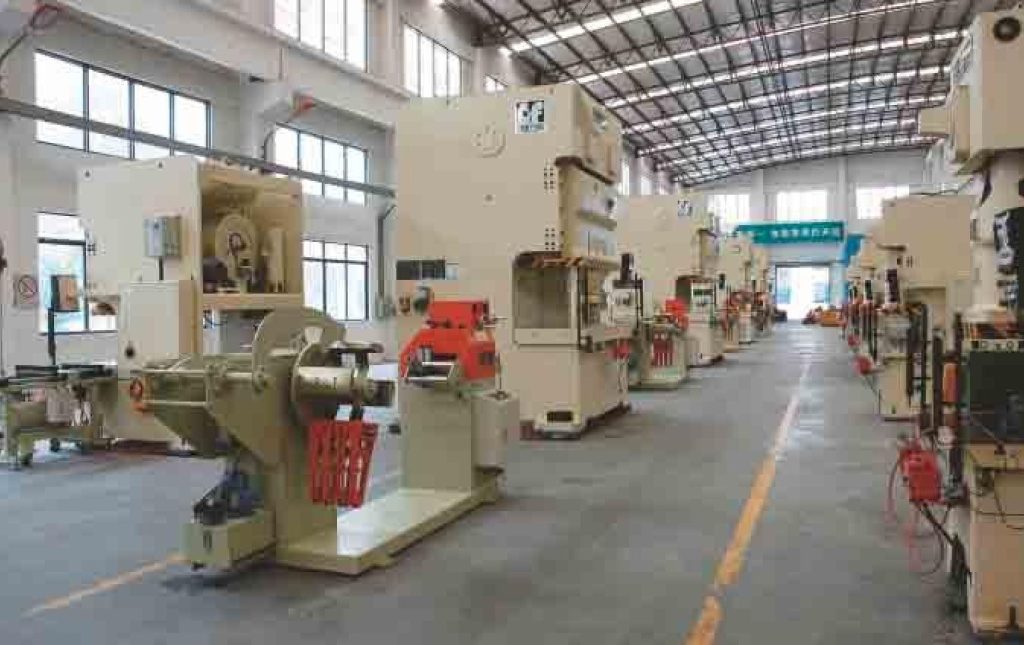
Farklı Uygulamalar İçin Metal Damgalama Toleransları
Farklı sektörlerin, preslenmiş metal parçaların doğruluğu ve toleransları konusunda farklı gereksinimleri vardır.
Parça geometrisi, işlevselliği, malzemesi ve çalışma ortamı, uygun tolerans gereksinimlerini etkileyebilir. Bu nedenle, toleranslar genellikle belirli uygulamaya göre belirlenmelidir.
Otomotiv
Otomotiv parçaları genellikle iyi boyut tutarlılığı ve montaj doğruluğu gerektirir çünkü boyut varyasyonu parçanın uyumunu ve genel araç performansını etkileyebilir.
Sık kullanılan preslenmiş ürünler arasında braketler, klipsler, montaj bileşenleri ve yapısal parçalar bulunur.
Hassas montaj gerektiren otomotiv preslenmiş parçalar için, kritik boyutlara, delik konumlarına ve şekillendirilmiş özelliklere özellikle dikkat edilmelidir.
Elektronik
Elektronikte kullanılan preslenmiş parçalar genellikle küçük ve son derece detaylıdır; bu nedenle boyutların, delik konumlarının ve özellik yerleşimlerinin sıkı bir şekilde kontrol edilmesi gerekir.
Örnekler arasında terminaller, koruyucu bileşenler ve küçük metal braketler yer almaktadır. Güvenilir montaj ve doğru bileşen konumlandırması için kararlı boyutsal doğruluk önemlidir.
Tıbbi Cihazlar
Tıbbi cihaz bileşenleri genellikle istikrarlı boyut kontrolünün yanı sıra sıkı kalite ve üretim gereksinimlerine de ihtiyaç duyar.
Hassas tıbbi bileşenler için üreticilerin yalnızca boyut toleranslarını değil, aynı zamanda malzeme tutarlılığını, yüzey kalitesini ve üretim istikrarını da dikkate almaları gerekebilir.
Elektrik parçaları
Terminaller, konektörler ve diğer iletken bileşenler, güvenilir elektrik bağlantıları sağlamak için genellikle boyutlarının ve özellik konumlarının hassas bir şekilde kontrol edilmesini gerektirir.
Delik konumlarında, temas alanlarında veya diğer kritik boyutlarda önemli farklılıklar, güvenilir olmayan bağlantılara yol açabilir. Bu nedenle, fonksiyonel boyutlar genellikle dikkatli tolerans kontrolü gerektirir.
Endüstriyel ekipman
Endüstriyel ekipmanlarda kullanılan preslenmiş parçalar, mukavemet, montaj doğruluğu ve uzun vadeli çalışma istikrarına daha fazla önem verilmesini gerektirebilir.
Örnekler arasında braketler, montaj bileşenleri ve yapısal parçalar yer almaktadır.
Tolerans gereksinimleri, yalnızca mümkün olan en yüksek hassasiyeti hedeflemek yerine, ekipmanın çalışma ortamı, yük ve montaj gereksinimlerine göre belirlenmelidir.
Metal Damgalama İşleminde Sık Karşılaşılan Tolerans Sorunları
Gerçek presleme üretimi sırasında, boyut sorunları tek bir nedenden ziyade birden fazla faktörden kaynaklanabilir.
Malzeme çeşitliliği, takım durumu, ekipman performansı ve üretim kurulumu, nihai boyutları etkileyebilir. Yaygın tolerans sorunlarını anlamak, temel nedenleri belirlemeyi ve düzeltici eylemleri uygulamayı kolaylaştırır.
Boyutsal Değişim
Farklı partiler arasında veya aynı parti içinde boyutlarda önemli farklılıklar varsa, olası nedenler arasında Malzeme Varyasyonu, Takım Aşınması, Makine Dengesizliği veya Yanlış Kurulum yer alabilir.
Hammadde kalitesinin istikrara kavuşturulması, takım ve ekipmanların düzenli olarak denetlenmesi ve süreç içi boyut kontrolünün güçlendirilmesi bu varyasyonu azaltmaya yardımcı olabilir.
Delik Konum Hataları
Delik konum hataları genellikle besleme doğruluğu, takım konumlandırması ve ekipman tekrarlanabilirliği ile ilgilidir.
Takım yanlış monte edilirse veya malzeme besleme sırasında kayarsa, delikler tasarım özelliklerine uygun şekilde yerleştirilemeyebilir.
Bu nedenle üreticiler, besleme sistemini, takım konumlandırma yapılarını ve ekipman doğruluğunu birlikte incelemelidir.
Aşırı Geri Yaylanma
Eğer nihai bükme açısı veya boyutları tasarım gereksinimlerinden önemli ölçüde farklılık gösteriyorsa, sorun malzeme özellikleriyle, sac kalınlığıyla, bükme yarıçapıyla veya şekillendirme yöntemleriyle ilgili olabilir.
Kalıp tasarımının optimize edilmesi, şekillendirme parametrelerinin ayarlanması, deneme çalışmaları yapılması ve boyut doğrulamasının gerçekleştirilmesiyle geri yaylanma azaltılabilir.
Aşırı Çapaklar
Kesme işlemi sırasında aşırı çapak oluşumu, uygunsuz kalıp boşluğu, takım aşınması veya yanlış takım kurulumundan kaynaklanabilir.
Çapaklar ürün gereksinimlerini aşarsa, parça boyutlarını ve montajını etkileyebilir ve ayrıca güvenlik sorunlarına da yol açabilir.
Bu nedenle, zımba ve kalıpların düzenli olarak kontrol edilmesi ve kalıp boşluğunun kullanılan malzemeye ve kalınlığına göre uygun şekilde ayarlanması zorunludur.
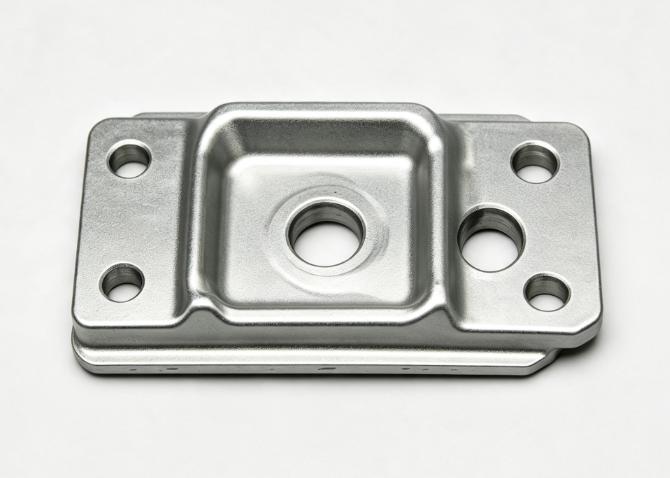
Üreticiler Metal Damgalama Toleranslarını Nasıl Kontrol Edebilir?
Profesyonel bir metal presleme üreticisinin, metal presleme sürecinin tüm yönlerini kapsayan iyi bir kalite kontrol sistemine sahip olması gerekir.
Malzeme Kontrolü
Üretime başlamadan önce, üreticiler ham maddenin kalınlığını, malzeme kalitesini, sertliğini ve yüzey durumunu kontrol etmelidir.
Kararlı malzeme özellikleri, metal presleme toleranslarının tutarlı bir şekilde korunması ve malzeme değişikliklerinden kaynaklanan boyutsal varyasyonun azaltılması için önemli bir temel oluşturur .
Takım Denetimi
Kalıp durumu, preslenmiş parçaların boyutsal doğruluğunu doğrudan etkiler.
Üreticiler, aşınmayı veya montaj hatalarını zamanında tespit etmek için üretim öncesinde ve sırasında zımbaları, kalıpları, kılavuz bileşenlerini ve konumlandırma yapılarını incelemelidir.
Deneme Damgalama ve İlk Ürün Muayenesi
Seri üretime geçmeden önce, üreticiler genellikle Deneme Damgalama işlemini ve ardından İlk Ürün Muayenesini gerçekleştirirler.
Üreticiler, kritik boyutları, delik konumlarını, açıları ve diğer parametreleri ölçerek, seri üretime geçmeden önce kalıp ve üretim parametrelerinin müşterinin çizim gereksinimlerini karşılayıp karşılamadığını doğrulayabilirler.
İşlem Sırasında ve Son Muayene
Seri üretim sırasında, boyutsal sapmaları izlemek için sürekli olarak süreç içi denetim yapılmalıdır.
Anormallikler tespit edilirse, çok sayıda kusurlu parça üretilmeden önce ekipman veya aletlerde ayarlamalar yapılabilir.
Üretim tamamlandıktan sonra, bitmiş parçaların belirtilen boyut ve kalite gereksinimlerini karşıladığından emin olmak için kapsamlı veya örneklemeye dayalı bir inceleme yoluyla son kontrol de yapılmalıdır.
Genel kalite kontrol süreci şu şekilde özetlenebilir:
Malzeme Kontrolü → Kalıp Kontrolü → Deneme Damgalama → İlk Ürün Kontrolü → Proses İçi Kontrol → Son Kontrol
Hassas preslenmiş parçalar için, müşteri gereksinimlerine göre boyut doğrulaması yapmak amacıyla profesyonel ölçüm ekipmanları da kullanılabilir.
Üretim ve kalite kontrolüne odaklanan KENENG gibi üreticiler , sistematik üretim ve denetim süreçleri sayesinde müşterilerinin daha istikrarlı ve güvenilir preslenmiş parçalar elde etmelerine yardımcı olabilir.
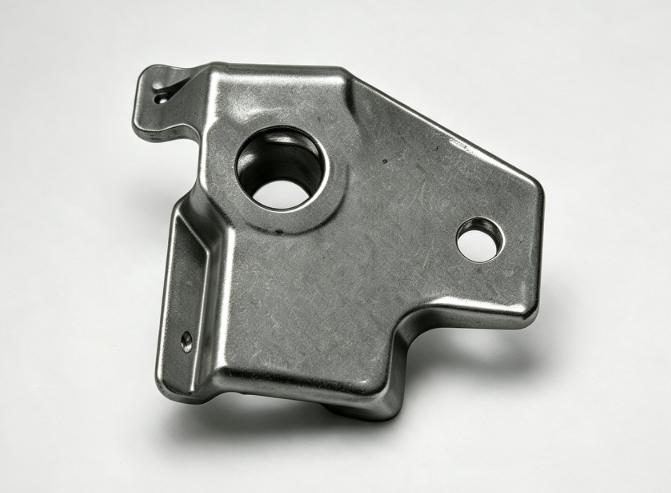
Özetle
Metal presleme işlemlerinde kalite ve verimliliğin sağlanmasında toleranslar hayati önem taşır. Malzeme özelliklerini anlamak, parçanın doğru tasarımını yapmak, doğru presleme sürecini kullanmak ve iyi bir üretim şirketiyle işbirliği yapmak, şirketlerin üretimdeki risklerini azaltacaktır.
Çizim kontrolü, tolerans iyileştirmesi veya hassas imalat gerektiren her türlü metal presleme işi için KENENG ile iletişime geçmekten çekinmeyin . İhtiyaçlarınıza uygun profesyonel mühendislik analizi ve metal presleme hizmetlerimizi sunmaktan memnuniyet duyarız.