CNC-Bearbeitung Oberflächenrauheit: Leitfaden zu den Ra- und Rz-Parametern
In der CNC-Bearbeitung und Präzisionsfertigung ist die Oberflächenrauheit (Oberflächengüte) eines der wichtigsten Kriterien zur Beurteilung der Qualität bearbeiteter Teile. Ob für Komponenten der Luft- und Raumfahrt, Medizintechnik oder Hochleistungsgetriebe – eine optimale Oberflächengüte verbessert nicht nur die Optik, sondern beeinflusst auch direkt Verschleißfestigkeit, Dichtigkeit, Dauerfestigkeit und Passgenauigkeit.
Dieser Artikel stellt die grundlegenden Konzepte, gängigen Parameter, typischen Bearbeitungsprozesse, Messtechniken und bewährten Verfahren zur Auswahl und Spezifizierung von Oberflächenqualitätsanforderungen für präzisionsgefertigte CNC-Teile vor.
Inhaltsverzeichnis
Was ist Oberflächenrauheit?
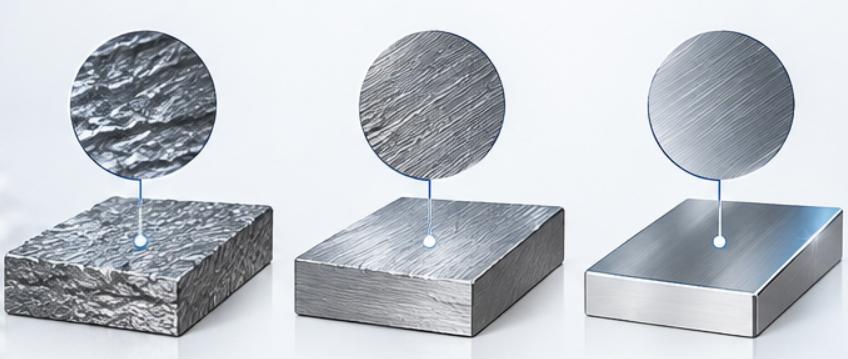
Die Oberflächenrauheit beschreibt die mikrogeometrischen Merkmale mit geringen Abständen und winzigen Erhebungen und Vertiefungen auf der bearbeiteten Oberfläche. Vereinfacht ausgedrückt: Die Oberfläche eines Materials, die mit bloßem Auge glatt erscheint, weist bei genauer Betrachtung unter einem Mikroskop oder mit einem Oberflächenmessgerät Unebenheiten auf.
Bei CNC-Dreh-, CNC-Fräs- und CNC-Bohrvorgängen kommt es aufgrund von Reibung, Absplitterungen, Vibrationen und Erwärmung zur Ausbildung einer Mikrotextur auf der Materialoberfläche.
Kernparameter verständlich erklärt: Ra vs. Rz
Bei der Angabe der Oberflächenrauheit in technischen Zeichnungen sind Ra und Rz die beiden am häufigsten verwendeten Parameter. Sie vermitteln die Mikrogeometrie der Oberfläche aus der Perspektive des „Gesamtmittelwerts“ bzw. der „extremen Spitzen und Täler“:
1. Ra (Rauheitsmittelwert – Arithmetische mittlere Abweichung des Profils)
Definition: Das arithmetische Mittel der Absolutwerte der Profilabweichungen von der Mittellinie innerhalb der Messlänge. Kurz gesagt, es stellt die durchschnittliche Höhe der Oberflächenunregelmäßigkeiten dar.
Schlüsseleigenschaften:
Hohe Stabilität: Da es sich um den weltweit am häufigsten verwendeten Rauheitsparameter handelt, stellt das Mittelungsverfahren sicher, dass plötzliche Spitzen oder extreme Grate den Wert des Ra nicht wesentlich beeinflussen.
Anwendungsbereiche: Geeignet für allgemeine mechanische Fügeflächen, strukturelle kosmetische Teile und die allgemeine Qualitätsbeurteilung der maschinellen Bearbeitung.
Übliche Einheiten: Mikrometer (μm) oder Mikrozoll (μin/ μinches).
2. Rz (Maximale Profilhöhe)
Definition: Der vertikale Abstand zwischen dem höchsten Gipfel und dem tiefsten Tal innerhalb der Messlänge.
Schlüsseleigenschaften:
Hohe Empfindlichkeit: Rz erkennt präzise gelegentlich auftretende extreme Oberflächenfehler wie Werkzeugspuren, Lunker, Risse oder scharfe Grate.
Anwendungsgebiete: Häufig eingesetzt in hochpräzisen und kritischen Szenarien, die eine strikte pneumatische/hydraulische Abdichtung, eine hohe Dauerfestigkeit oder den Erhalt des Schmierölfilms erfordern (z. B. Hochdruckventilgehäuse, Motorzylinderblöcke).
Faustregel für die Umrechnung: In der praktischen Ingenieurpraxis ist bei herkömmlichen Schneid- oder Schleifflächen der Rz-Wert typischerweise etwa 4 bis 7 Mal so hoch wie der Ra-Wert (abhängig vom Bearbeitungsprozess und Werkzeugzustand).
CNC-Oberflächenrauheitsdiagramm
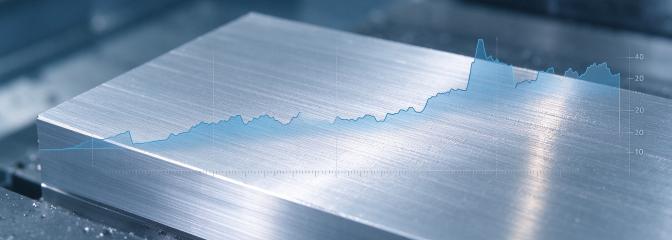
Verschiedene CNC-Bearbeitungs- und Nachbearbeitungsverfahren können unterschiedliche Oberflächenrauheitswerte erzielen. Die folgende Tabelle zeigt Standard-Ra-Werte und Beispiele für deren typische Anwendungen vom Schruppen bis zum Hochpräzisions-Spiegelpolieren:
| Prozess | Typischer Ra-Wert (μm) | Typischer Ra (μin) | Oberflächeneigenschaften und typische Anwendungen |
| Schruppen / Brennschneiden | 12.5 – 50.0 | 500 – 2000 | Raue, sichtbare Reißspuren und Werkzeugrückstände; geeignet für nicht zusammenpassende Oberflächen, große Rohlinge für die Strukturbearbeitung und schnellen Materialabtrag an unkritischen Bereichen. |
| Schruppfräsen / Drehen | 6.3 – 12.5 | 250 – 500 | Sichtbare Werkzeugspuren und Vorschublinien; geeignet für nicht zusammenpassende Oberflächen von allgemeinen Strukturbauteilen, Sockeln und internen Rahmenverbindern. |
| Halbfertigbearbeitung | 3.2 – 6.3 | 125 – 250 | Leicht sichtbare Werkzeugspuren, fühlt sich etwas rau an; geeignet für allgemeine mechanische Konstruktionen, Standard-Schraubenspielflächen und unkritische Passflächen. |
| CNC-Standardausführung | 1.6 – 3.2 | 63 – 125 | Standardmäßige CNC-Bearbeitung; leichte taktile Dämpfung, weit verbreitet für allgemeine mechanische Passflächen, Gehäuse und Halterungen. |
| Feine CNC-Bearbeitung | 0.8 – 1.6 | 32 – 63 | Glatte Oberfläche, Werkzeugspuren kaum sichtbar; geeignet für Lagerpassungen, Gleitführungen und dynamische Dichtungskontaktflächen. |
| Präzisionsschleifen / Läppen | 0.2 – 0.8 | 8 – 32 | Extrem flach mit leichtem Glanz; geeignet für hochbelastete Zahnräder, Präzisionswellen, Hydraulikspulen und stark beanspruchte rotierende Zapfen. |
| Hochglanzpolieren / Veredeln | ≤ 0.1 | ≤ 4 | Erzielt eine spiegelglatte oder optisch klare Oberfläche (keine sichtbare Textur); geeignet für Spritzgussformen, optische Linsen, hochwertige Kosmetikteile und medizinische Implantate. |
Schlüsselfaktoren, die die Oberflächenrauheit von CNC-Maschinen beeinflussen
Die Oberflächengüte eines CNC-bearbeiteten Teils wird durch die Werkzeugmaschine, die Schneidwerkzeuge, die Parameter und das Material bestimmt. In der Fertigungspraxis sind die vier Hauptfaktoren, die die Rauheitsabweichungen beeinflussen, folgende:
Schnittparameter-Einstellungen
Die beste Methode zur Steuerung der Oberflächengüte sind die Parametereinstellungen. Je höher der Vorschub, desto größer die Tiefe der vom Schneidwerkzeug hinterlassenen Mikrorillen; daher führt ein geringerer Vorschub zu einer besseren Oberflächengüte, da mikroskopische Vorschübe für feine Oberflächen verwendet werden. Andererseits reduziert eine Erhöhung der Spindeldrehzahl die Aufbauschneidenbildung.
Werkzeuggeometrie und Verschleißzustand
Werkzeuggeometrie und Schneidkantenzustand spielen eine entscheidende Rolle für die Oberflächenqualität. Eine angemessene Vergrößerung des Werkzeugspitzenradius glättet effektiv die verbleibenden Bearbeitungsspuren. Werkzeugverschleiß stumpft jedoch die Schneidkante ab, wodurch der Prozess vom sauberen Schneiden zum erzwungenen Quetschen und Reißen übergeht und die Oberflächenqualität stark abnimmt.
Steifigkeit von Werkzeugmaschinen und Vorrichtungen
Die Steifigkeit des gesamten Prozesssystems beeinflusst die Schnittstabilität. Ein zu großer Werkzeugüberstand, mangelhafte Einspannung oder unzureichende Maschinensteifigkeit können leicht zu Rattern führen, das sich in wellenförmigen Vibrationsspuren auf der Werkstückoberfläche äußert.
Eigenschaften des Werkstückmaterials
Die physikalischen Eigenschaften des Materials bestimmen die Spanbildungsmechanismen. Automatenmetalle aus Aluminium (wie AL6061/7075) und Messing bilden kurze Späne, die leicht brechen, wodurch sich diese Metalle gut zu hochglanzpolierten Produkten bearbeiten lassen. Metalle wie Reintitan, Edelstahl oder sauerstofffreies Kupfer hingegen sind zwar weich, neigen aber dazu, klebrig zu sein oder Wärme schlecht zu leiten, wodurch sie an den Werkzeugen haften bleiben.
Wie misst man die Oberflächenrauheit bei der CNC-Bearbeitung?
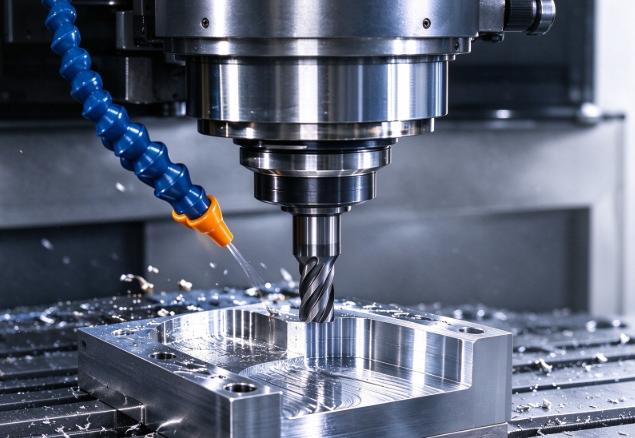
Die präzise Messung der Oberflächenrauheit ist ein zentraler Aspekt der Qualitätskontrolle (QC) und der Endkontrolle (FQC). Bei der CNC-Bearbeitung lassen sich die Messmethoden hauptsächlich in taktiles Tastschnittverfahren, berührungsloses optisches Scannen und visuelle/taktile Vergleichsverfahren einteilen.
1. Kontakt-Tastprofilometer – Die erste Wahl für die Industrie
Kontaktprofilometer sind die am weitesten verbreiteten quantitativen Prüfgeräte in Qualitätskontrolllaboren und Werkstätten.
Funktionsprinzip: Ausgestattet mit einer extrem feinen Diamantspitze (normalerweise 2 µm oder 5 µm Krümmungsradius). Im Betrieb gleitet die Spitze durch den Antriebsmechanismus mit konstanter Geschwindigkeit über die Oberfläche. Während die Spitze die Mikroerhebungen und -tiefen der Oberfläche abfährt, wandelt ein Wandler diese mechanische Bewegung in elektrische Signale um, die von der Systemsoftware hinsichtlich Ra, Rz und Rt analysiert werden.
Anwendungsbereich: Wird regelmäßig für die große Mehrheit der gedrehten, gefrästen und oberflächengeschliffenen Bauteile durchgeführt.
Wichtige Messprotokolle (zur Vermeidung von Fehlern):
Auswahl der Grenzlänge ( λc ): Diese muss unter Berücksichtigung des erwarteten Rauheitswertes erfolgen (allgemein akzeptierte Werte für Grenzlängen sind 0.8 mm oder 2.5 mm); andernfalls könnte der Wert von Ra falsch sein.
Messrichtung: Die Richtung, in der sich der Taststift bewegt, muss senkrecht zur Bearbeitungsrichtung (Nuten) verlaufen. Bei Drehteilen beispielsweise muss die Richtung axial und nicht tangential sein.
2. Berührungslose optische Profilometer – Ultrapräzision und zerstörungsfreie Prüfung
Bei weichen Werkstoffen oder hochpräzisen Teilen eliminiert die berührungslose Messtechnik das Risiko, die Werkstückoberfläche durch die Wechselwirkung zwischen Tastkopf und Werkstück zu zerkratzen.
Technologietypen:
Weißlichtinterferometrie (WLI): Dies ist eine Technologie, die auf dem Prozess der Interferenz von Lichtwellen beruht, um kleinste Unterschiede auf einer Oberfläche mit nanometergenauer Auflösung zu messen, wodurch sie sich ideal für hochpräzise Bauteile eignet.
Laser-Konfokalmikroskopie: Abtastung punktweise mittels Laser zur Rekonstruktion der 3D-Oberflächentopographie, wobei nicht nur die Linienrauheit Ra gemessen, sondern auch die Flächenrauheit Sa berechnet wird.
Anwendungsgebiete: Hochglanzpolierte Teile, optische Linsen, medizinische Implantate, extrem weiche Materialien (z. B. Reinaluminium, Gummi/Kunststoffe) und komplexe 3D-Oberflächen mit Mikrostrukturen.
Vorteile & Nachteile: Extrem schnell und zerstörungsfrei, aber die Gerätekosten sind hoch, und stark spiegelnde oder transparente Oberflächen erfordern eine spezielle Antireflexionsvorbereitung.
3. Vergleichsstandards für die Oberflächenrauheit – Schnelle Prüfungen in der Werkstatt
Funktionsprinzip: Standardkalibrierte Metallplatten mit standardisierten Ra-Werten (z. B. 0.8 μm, 1.6 μm, 3.2 μm), die durch verschiedene Bearbeitungsvorgänge (Drehen, Stirnfräsen, Planfräsen, Schleifen) hergestellt werden.
Vorgehensweise: Die Oberfläche des Werkstücks sowie die Standardplatte werden mit dem Fingernagel abgekratzt, während gleichzeitig durch helles Licht auf Glanz und Werkzeugspuren geachtet wird.
Anwendungsbereiche: Prüfung des ersten Werkstücks während der Bearbeitung und Fehlerbehebung in der Fertigung.
Einschränkungen: Semiquantitatives Verfahren; stark abhängig von der Erfahrung des Bedieners; kann nicht als quantitativer Nachweis im CMM-Prüfbericht verwendet werden.
Praktische Tipps zur Messung der Oberflächenrauheit von CNC-Maschinen
Reinigen Sie das Werkstück gründlich.
Vor der Messung müssen Kühlmittel-, Späne- und Ölrückstände mit fusselfreien Tüchern und Isopropylalkohol (IPA) vom Werkstück entfernt werden. Selbst geringste Verunreinigungen können die Messergebnisse erheblich beeinflussen.
Werkstück und Instrument sichern
Falls Kontaktmessungen durchgeführt werden müssen, muss sichergestellt werden, dass das Werkstück und der Instrumentensockel fest miteinander verbunden sind, um jegliche Störungen von außen zu verhindern.
Mittelwerte aus mehreren Messpunkten bilden
Die Messung sollte an mindestens drei verschiedenen Stellen des Bauteils (Vorderseite, Mitte, Rückseite) erfolgen. Dies dient dazu, zu verhindern, dass Fehler an einer bestimmten Stelle den gesamten Bewertungsprozess beeinflussen.
Kalibrieren Sie Ihre Geräte regelmäßig
Die Tastspitzen nutzen sich mit der Zeit ab. Das Profilometer muss daher vor jeder Verwendung mit hochpräzisen Kalibrierblöcken kalibriert werden.
Wie lässt sich die Oberflächenrauheit bei der CNC-Bearbeitung verbessern und optimieren?
Zur Verbesserung der Oberflächengüte bzw. zur Senkung des Ra-Wertes bei der CNC-Bearbeitung ist ein Ansatz erforderlich, der sowohl die Echtzeitbearbeitung als auch Nachbearbeitungsprozesse umfasst. Die Optimierung der Prozessparameter in Verbindung mit den Nachbearbeitungsverfahren trägt dazu bei, die strengen Anforderungen in folgenden Situationen zu erfüllen:
Optimierung des Bearbeitungsprozesses
Um mikroskopische Oberflächenfehler an der Werkstückoberfläche zu vermeiden, müssen die Eingriffe während des Schneidprozesses mit präzisen Parametern, Geräten und Systemen durchgeführt werden:
Optimierung der Schnittparameter: Bei der Feinbearbeitung ist es ratsam, den Vorschub zu reduzieren, um den Abstand zwischen den Werkzeugspuren zu verringern und so die Welligkeit zu minimieren. Gleichzeitig verhindert eine Erhöhung der Spindeldrehzahl bei gleichzeitiger Verringerung der Schnitttiefe (Ap/Ae) die Bildung von Aufbauschneiden.
Einsatz von Abstreifeinsätzen: Beim Drehen oder Planfräsen werden Einsätze mit planabliegenden Abstreifflächen oder spezieller Geometrie verwendet. Die Abstreifeinsätze glätten die durch die Hauptschneide erzeugten Mikrowellen, was höhere Vorschubgeschwindigkeiten und somit eine effizientere Produktion sowie extrem geringe Oberflächenrauheit ermöglicht.
Minimierung des Werkzeugüberhangs: Um die Anforderungen an die Bearbeitungstiefe bei gleichzeitig minimalem Werkzeugüberhang vom Spannfutter oder Werkzeughalter zu erfüllen, muss die Steifigkeit des Systems hoch sein, da eine geringe Systemsteifigkeit nicht zu Oberflächen mit geringer Rauheit führt.
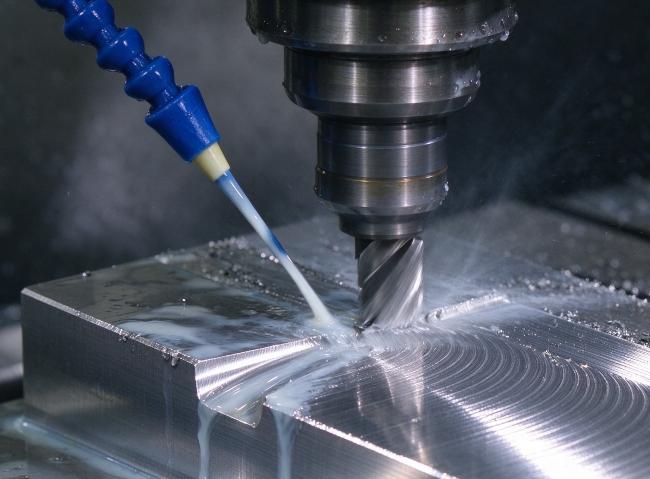
Hochdruckkühlung und -abfuhr: Zur Reduzierung der beim Schneiden entstehenden Wärme und zur Vermeidung von thermischem Verzug sollte eine Hochdruckkühlung, ein internes Kühlsystem oder eine gezielte Kühlung mittels Düsen im Schneidbereich eingesetzt werden.
Kombination von Oberflächennachbearbeitungsvorgängen
Bei der Bearbeitung von hochpräzisen Optiken, High-End-Medizingeräten, Luft- und Raumfahrtkomponenten oder Gehäusen für Kosmetikprodukte, bei denen die mechanische Bearbeitung an ihre physikalischen Grenzen stößt, müssen Nachbearbeitungsverfahren genutzt werden, um den ultimativen Fortschritt in der Oberflächengüte zu erzielen:
Mechanisches/Manuelles Polieren & Glasperlenstrahlen: Bei Metallen wie Aluminium, Kupfer und Edelstahl entfernt das manuelle oder automatische Polieren mit Polierscheiben, Schleifpapier oder Polierpasten selbst feinste Werkzeugspuren vollständig. Das Glasperlenstrahlen beseitigt Restspannungen und erzeugt eine gleichmäßige, feine, matte Oberfläche.
Anodisieren / Hartanodisieren: Wird am häufigsten bei Aluminiumlegierungsteilen (6061, 7075) angewendet. Die Anodisierung nach der CNC-Bearbeitung oder Hartanodisierung ist sehr nützlich, um die Verschleiß- und Korrosionsbeständigkeit zu verbessern und durch die Versiegelung der Mikroporen eine angenehme Haptik und Optik zu erzielen.
Elektropolieren: Besonders geeignet für komplizierte Innenvertiefungen von Präzisionsteilen aus Edelstahl und Titanlegierungen. Es nutzt das elektrochemische Prinzip und entfernt gezielt kleinste Oberflächenerhebungen, um extrem ebene und reflektierende Oberflächen zu erzeugen.
Wie Sie den richtigen CNC-Bearbeitungslieferanten für Ihre Anforderungen an die Oberflächengüte auswählen?
Bei der Auslagerung der Fertigung kundenspezifischer Teile konzentrieren sich Käufer und Ingenieure jedoch häufig auf Maßtoleranzen und vernachlässigen die Oberflächenbeschaffenheit. Kann der Hersteller den Prozess nicht kontrollieren, können die gelieferten Teile zu tiefe Bearbeitungsspuren, eine nicht spezifikationskonforme Rauheit oder kosmetische Mängel aufweisen.
Folgende Punkte sind bei der Auswahl eines CNC-Bearbeitungsunternehmens zu beachten:
1. Präzision der Werkzeugmaschine und Spindelqualität
Bewertung der Maschinenleistung: Die Art der vom Lieferanten eingesetzten Maschinen und Spindeln bestimmt dessen Bearbeitungskapazitäten. Für optimale Bearbeitung sind hochpräzise Maschinen erforderlich, darunter CNC-Fräsmaschinen mit hoher Geschwindigkeit und Steifigkeit sowie CNC-Drehmaschinen.
Wartung der Ausrüstung : Pflege der Werkzeugmaschinen: Alte und schlecht gewartete Werkzeugmaschinen verursachen Spiel und Vibrationen, die auf der bearbeiteten Oberfläche nie beseitigt werden können.
2. Umfassende Fertigungs- und Nachbearbeitungsoptionen
Komplettservice: Die besten Anbieter verfügen nicht nur über die Fähigkeit zum Zuschnitt, sondern auch über alle notwendigen Kapazitäten, um Nachbearbeitungsschritte intern oder extern durchzuführen.
Leistungsumfang: Es muss sichergestellt werden, dass der Lieferant Lösungen für die Vorbearbeitung, die Feinbearbeitung und weitere Oberflächenveredelungen (Polieren, Kugelstrahlen, Anodisieren, Galvanisieren, Passivieren oder stromloses Vernickeln) anbieten kann. Die Beauftragung eines einzigen Lieferanten ist sehr effektiv, um Oberflächenkratzer und Haftungsrisiken im Zusammenhang mit mehreren Lieferanten zu vermeiden.
3. Moderne Inspektionsgeräte
Vermeiden Sie „Nur visuelle Abnahme“: Stellen Sie sicher, dass der Lieferant über professionelle Messinstrumente in der Qualitätskontrollabteilung verfügt.
Checkliste zur Überprüfung: Erkundigen Sie sich nach der Verfügbarkeit eines Tastschnittgeräts oder eines 3D-optischen Profilometers und stellen Sie sicher, dass sie Ra- und Rz-Werte in ihrem Inspektions-/Koordinatenmessbericht als Qualitätskontrollparameter angeben können.
4. DFM (Design for Manufacturability) – Technische Unterstützung
Offene Kommunikation: Ein zuverlässiger Lieferant beginnt nicht einfach blindlings mit der Bearbeitung, sobald er 3D-CAD-Dateien erhält; stattdessen führt er eine gründliche DFM-Bewertung durch.
Wertsteigerung: Qualifizierte Ingenieure erkennen proaktiv übermäßig strenge Vorgaben zur Oberflächenrauheit in Zeichnungen (z. B. unnötigerweise eine Rauheit von Ra 0.8 tief im Inneren von Hohlräumen). Durch die Anpassung von Werkzeugwegen oder die Lockerung nicht kritischer Oberflächenspezifikationen bei gleichbleibender Funktionalität senken sie Ihre Beschaffungskosten erheblich.
Warum sollten Sie KENENG als Ihren Partner für CNC-Oberflächenbearbeitung wählen?
Bei der kundenspezifischen CNC-Bearbeitung ist eine präzise Oberflächenbearbeitung von fortschrittlicher Technologie und fundierten Prozesskenntnissen abhängig. KENENG Hardware verfügt über eine 3,000 m² große Produktionsstätte mit 16 hochmodernen CNC-Maschinen und mehr als 60 erfahrenen Technikern und bietet Komplettlösungen für alle Anforderungen an die Oberflächenbearbeitung.
Rauheitskontrolle im Mikrometerbereich und extrem enge Toleranzen
Oberflächenrauheitsmöglichkeiten: Die während der Bearbeitung erzielbare Oberflächenrauheit umfasst neben Polieren und Schleifen eine Standardrauheit (Ra 3.2 Mikrometer), eine feine Rauheit (Ra 0.8 Mikrometer) und eine Spiegelglanzoberfläche (Ra 0.05 Mikrometer).
Präzisionstoleranzen: Durch den Einsatz von 3-, 4- und 5-Achs-CNC-Maschinen sowie Dreh-Fräs-Zentren kann eine Toleranz von ±0.0127 mm (±0.0005”) erreicht werden.
Mehr als 50 Materialien werden mit bewährter Schneidkompetenz verarbeitet.
Umfangreiche Expertise in der Bearbeitung von Aluminiumlegierungen (6061/7075), Edelstahl (304/316), Kupferlegierungen, Titanlegierungen und technischen Kunststoffen wie PEEK, POM, Nylon und Acryl – für glatte, gratfreie Oberflächen.
Komplette Oberflächennachbearbeitung aus einer Hand (Endbearbeitung)
Bietet Dienstleistungen wie Kugelstrahlen (matt), Anodisieren (Typ II/III), stromloses Vernickeln/Verzinken, Passivieren, Pulverbeschichten und Polieren an, um gebrauchsfertige Fertigteile ohne die Risiken der Handhabung durch mehrere Lieferanten zu liefern.
Kostenlose DFM-Bewertung & CMM-Inspektionsgarantie
Kostenloses DFM: Unsere Ingenieure helfen Ihnen vor der Bearbeitung, Ihre Anforderungen an die Oberflächenrauheit und die Prozessführung zu optimieren, um die Fertigungskosten zu senken.
Strenge Qualitätskontrolle: Ausgestattet mit Koordinatenmessgeräten und Profilometern, um zu gewährleisten, dass alle gelieferten Teile die Anforderungen der Zeichnung (Ra/Rz) erfüllen.
Flexible Lieferung kleiner Mengen und schnelle Lieferung
Es unterstützt sowohl Einzelstück-Prototypen als auch Kleinserienfertigung mit einer kürzesten Lieferzeit von 3 Werktagen und bietet Ihnen rund um die Uhr Online-Support, damit Ihr Projekt im Zeitplan bleibt.
Fazit
Um eine sehr geringe Oberflächenrauheit zu erzielen, sind in der Regel niedrigere Vorschubgeschwindigkeiten, häufigere Werkzeugwechsel und zusätzliche Polierschritte erforderlich, was die Fertigungskosten erheblich erhöht. Daher ist es im Konstruktionsprozess optimal, Toleranzen für die Oberflächenrauheit festzulegen, die aus funktionaler Sicht der Bauteile notwendig sind.
Wenn Sie ein professionelles CNC-Bearbeitungsteam suchen, kontaktieren Sie gerne KENENG!