Matrizenverschleiß- und Fehleranalyse bei Metallstanzprozessen
In der Metallumformung sind Stanzwerkzeuge unverzichtbar, um Metall präzise in verschiedene Formen zu bringen. Obwohl Stanzwerkzeuge auf Langlebigkeit und Präzision ausgelegt sind, unterliegen sie aufgrund der hohen Belastungen im Produktionsprozess einem gewissen Verschleiß. Das Verständnis von Werkzeugverschleiß und -ausfällen ist entscheidend, um die Lebensdauer und Leistungsfähigkeit von Stanzwerkzeugen zu verbessern und die Fertigungskosten zu senken. Dieser Artikel befasst sich mit den Ursachen von Werkzeugverschleiß, häufigen Ausfallarten sowie Strategien zur Analyse und Vermeidung von Werkzeugausfällen in der Metallumformung.
Inhaltsverzeichnis
Ursachen für Matrizenverschleiß beim Metallstanzen Prozesse
Durch den wiederholten Kontakt zwischen der Matrizenoberfläche und dem zu stanzenden Metall entsteht Matrizenverschleiß. Mehrere Faktoren tragen zum Matrizenverschleiß bei, der letztendlich zum Matrizenversagen führen kann:
- Reibung und Hitze: Beim Stanzen entsteht durch die hohe Reibung zwischen Matrize und Material erhebliche Hitze. Diese Hitze beschleunigt den Verschleiß, insbesondere in den Bereichen der Matrize, die in direkten Kontakt mit dem Metall kommen. Je komplexer der Stanzvorgang, desto größer die Reibung und Wärmeentwicklung.
- Materialhärte und -eigenschaften: Die Härte des zu stanzenden Materials spielt eine entscheidende Rolle für den Matrizenverschleiß. Weichere Materialien verursachen weniger Verschleiß, während härtere Metalle die Oberfläche der Matrize schnell beschädigen können. Darüber hinaus können Materialien mit abrasiven Eigenschaften, wie beispielsweise bestimmte Legierungen oder solche mit Einschlüssen, den Verschleiß beschleunigen.
- Unzureichende Schmierung: Eine ordnungsgemäße Schmierung zwischen Matrize und Werkstück trägt zur Verringerung der Reibung bei und verhindert übermäßigen Verschleiß und Überhitzung. Eine unzureichende oder falsche Schmierung kann zu übermäßiger Hitzeentwicklung und erhöhtem Werkzeugverschleiß führen.
- Unsachgemäßes Matrizendesign: Arm Stempeln sterben design, wie etwa unzureichender Abstand oder schlechte Ausrichtung, können zu übermäßiger Belastung und ungleichmäßigem Verschleiß der Matrizenoberfläche führen. Dieser ungleichmäßige Verschleiß kann zu einem vorzeitigen Ausfall und einer Verringerung der Leistung der Matrize führen.
- Lastzyklen: Matrizen sind bei jedem Stanzzyklus mechanischen Belastungen ausgesetzt. Wiederholtes Be- und Entladen kann zur Ermüdung der Matrize führen, was schließlich zu Rissen oder Verformungen führen kann.
- Werkzeug- und Materialinteraktion: Werkzeugmaterialien (wie etwa das Matrizenmaterial) und die Eigenschaften des Werkstückmaterials, wie etwa seine Duktilität oder Neigung zur Zunderbildung, können Verschleiß verursachen. Bei harten, spröden Materialien ist die Wahrscheinlichkeit höher, dass es zu abrasivem Verschleiß kommt, während bei weicheren Materialien ein adhäsiver Verschleiß auftreten kann.
Häufige Arten von Matrizenfehlern in Metall-Stanzen Prozesse
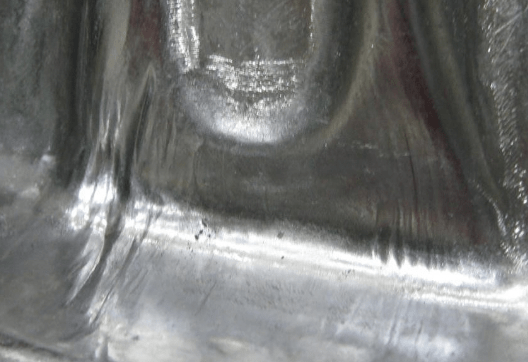
In dieser Tabelle sind die häufigsten Arten von Matrizenfehlern zusammengefasst, die beim Metallstanzprozess auftreten können, sowie die damit verbundenen Ursachen und Auswirkungen.
| Art des Matrizenfehlers | Verursachen | Ergebnisse |
| Verschleiß und Abnutzung | Wiederholter Kontakt zwischen Chip und Material führt zu einer allmählichen Verschlechterung. | Reduzierte Matrizenpräzision, raue Teileoberflächen, möglicher Matrizenausfall. |
| Spaltung | Übermäßige Belastung, unsachgemäße Wärmebehandlung oder thermische Zyklen. | Verlust der strukturellen Integrität, verkürzte Lebensdauer der Matrize, Teiledefekte. |
| Chipping | Durch Stöße oder hohen Druck können Stücke von der Matrizenkante abbrechen. | Verringerte Matrizenfunktionalität, schlechte Teilequalität und potenzielle Ausfallzeiten. |
| Galoppierend | Materialablagerungen aufgrund von Reibung oder mangelnder Schmierung. | Verformung der Matrizenoberfläche, Qualitätsmängel, erhöhter Wartungsaufwand. |
| Deformation | Fehlausrichtung, Überlastung oder falsche Materialauswahl. | Dauerhafte Veränderungen der Matrizenform, Verlust der Teilegenauigkeit, vorzeitiger Ausfall. |
| Wärmeprüfung | Schnelle Temperaturwechsel oder schlechte Wärmeableitung. | Oberflächenrisse oder -abplatzungen, Härteverlust, verkürzte Lebensdauer der Matrize. |
| Erosion | Wiederholter Reibungskontakt führt zu einem allmählichen Materialverlust von der Matrizenoberfläche. | Reduzierte Maßgenauigkeit, erhöhter Verschleiß und mögliches Versagen. |
| Korrosion | Chemische Reaktionen zwischen dem Matrizenmaterial und dem Werkstück, oft aufgrund von Feuchtigkeit oder Einwirkung korrosiver Substanzen. | Verschlechterung des Matrizenmaterials, schlechte Oberflächenbeschaffenheit der Teile und verringerte Matrizenleistung. |
Analyse von Matrizenverschleiß und -fehlern in Metall-Stanzen Prozesse
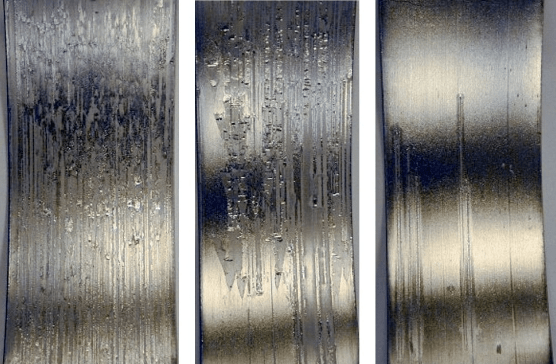
Die Analyse von Matrizenverschleiß und -fehlern ist ein entscheidender Aspekt bei der Verbesserung der Effizienz und Langlebigkeit von Matrizen, die bei Metallstanzprozessen verwendet werden. Dieser Prozess umfasst eine Kombination aus Sichtprüfungen, fortschrittlichen Testtechniken und einer eingehenden Analyse der Verschleißmuster.
Sichtprüfungen
Der erste Schritt bei der Analyse von Matrizenverschleiß und -fehlern ist die Sichtprüfung. Es ermöglicht die Identifizierung offensichtlicher Oberflächenschäden wie Risse, Lochfraß oder Verfärbungen. Diese Methode eignet sich zwar zum Erkennen großer, sichtbarer Mängel, erfasst jedoch möglicherweise nicht subtilere oder interne Probleme. Regelmäßige Sichtprüfungen sind jedoch unerlässlich, um frühzeitig Anzeichen von Fehlern zu erkennen und schnell Korrekturmaßnahmen ergreifen zu können.
Zu den häufigen Anzeichen, die bei Sichtprüfungen gefunden werden, gehören:
- Risse und Brüche: Kleine Risse können mit der Zeit größer werden und zu größeren Brüchen führen, die wiederum zum Versagen der Matrize führen können.
- Lochfraß und Oberflächenschäden: Ungleichmäßiger Verschleiß, Oberflächenunebenheiten und Lochfraß können durch abrasive Materialien oder unzureichende Schmierung entstehen.
- Verfärbung: Eine Verfärbung durch Hitze weist darauf hin, dass der Chip möglicherweise hohen Temperaturen ausgesetzt war, was zu einer Materialschädigung führen kann.
1. Mikroskopische Untersuchung
Bei der mikroskopischen Analyse werden Hochleistungsmikroskope oder Rasterelektronenmikroskope verwendet, um die Oberfläche des Chips genauer zu untersuchen. Mit dieser Technik können feine Details von Verschleiß und Fehlern sichtbar gemacht werden, wie etwa Mikrorisse, Oberflächenrauheit oder Materialflusslinien, die mit bloßem Auge nicht erkennbar sind.
Die mikroskopische Untersuchung hilft bei:
- Identifizieren von Rissen oder kleinen Verformungen unter der Oberfläche, die noch nicht zu sichtbaren Brüchen fortgeschritten sind.
- Verstehen Sie den Materialtransfer oder das Fressen, das auftritt, wenn Metall vom Werkstück an der Matrizenoberfläche haftet.
- Analyse abrasiver Verschleißmuster und Oberflächenverschlechterung.
2. Röntgen- und Ultraschallprüfung
Für eine tiefergehende Analyse, insbesondere um innere Schäden zu erkennen, die von außen nicht erkennbar sind, werden häufig Röntgen- und Ultraschallprüfverfahren eingesetzt. Diese zerstörungsfreien Prüfverfahren (NDT) sind besonders nützlich, um Risse oder Hohlräume im Matrizenmaterial zu erkennen, die zu zukünftigen Ausfällen führen könnten.
- Bei der Röntgenprüfung werden mittels Strahlung Bilder der inneren Struktur des Chips aufgenommen. Dadurch können Bereiche mit innerer Spannung, Hohlräumen oder Rissen hervorgehoben werden, die den Chip schwächen könnten.
- Bei der Ultraschallprüfung werden hochfrequente Schallwellen eingesetzt, um innere Fehler oder Materialabweichungen zu erkennen. Die Technik ist nützlich, um die strukturelle Integrität großer Matrizen zu beurteilen.
Beide Methoden eignen sich zur Beurteilung kritischer Bereiche der Matrize, insbesondere bei Teilen, die visuell nur schwer zu prüfen sind.
3. Verschleißmusteranalyse
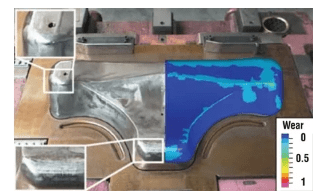
Eine detaillierte Untersuchung der Verschleißmuster auf der Oberfläche des Stanzwerkzeugs kann viel über die zugrundeliegenden Ursachen von Ausfällen aufdecken. Verschleißmuster hängen oft mit spezifischen Aspekten des Stanzprozesses zusammen, wie z. B. der Art des gestanzten Materials, der aufgebrachten Last und der Qualität der Schmierung.
Zu den wichtigen Verschleißmustern, die analysiert werden müssen, gehören:
- Kantenverschleiß: Verschleiß an den Kanten der Matrize kann auf schlechte Spalteinstellungen, unzureichende Schmierung oder Materialinkonsistenzen hinweisen.
- Oberflächenverschleiß: Im Allgemeinen ist ein gleichmäßiger Oberflächenverschleiß zu erwarten, übermäßiger Verschleiß in bestimmten Bereichen kann jedoch auf Probleme mit der Matrizenausrichtung, unsachgemäßer Beladung oder örtlich hoher Reibung hinweisen.
- Verformung oder Biegung: Eine ungleichmäßige Verformung kann auf eine falsche Matrizengeometrie, Fehlausrichtung oder Materialeigenschaften hinweisen, die zu einer ungleichmäßigen Druckverteilung führen.
Durch die Untersuchung dieser Muster können Ingenieure Problembereiche genau bestimmen und gezielte Lösungen entwickeln, beispielsweise durch die Anpassung des Matrizenabstands, die Verbesserung der Schmierung oder die Änderung des Matrizendesigns.
4. Finite-Elemente-Analyse (FEA)
Die Finite-Elemente-Analyse (FEA) ist ein Rechenwerkzeug zur Simulation der Spannungen, Dehnungen und Verformungen, denen Matrizen während des Stanzprozesses ausgesetzt sind. Durch die Erstellung eines detaillierten digitalen Modells der Matrize und die Aussetzung unter simulierten Betriebsbedingungen unterstützt FEA Ingenieure bei der Identifizierung von Bereichen mit hoher Belastung, Ermüdung oder potenziellem Versagen.
FEA ermöglicht:
- Simulation des Matrizenverhaltens unter verschiedenen Bedingungen, wie beispielsweise unterschiedlicher Last und Geschwindigkeit.
- Identifizierung von Spannungskonzentrationen Dies kann zu Rissen oder Verformungen führen.
- Optimierung des Matrizendesigns durch Anpassung der Materialauswahl, Geometrie und Kühlmethoden.
Durch den Einsatz von FEA können wertvolle Erkenntnisse zur Leistung von Matrizen unter realen Bedingungen gewonnen werden. So können Ingenieure Designanpassungen vornehmen, die den Verschleiß minimieren und Ausfälle verhindern.
5. Materialanalyse
Das für die Matrizenkonstruktion verwendete Material spielt eine wesentliche Rolle für deren Leistungsfähigkeit und Verschleißanfälligkeit. Durch die Analyse der Zusammensetzung des Matrizenmaterials mithilfe von Techniken wie Spektroskopie oder Härteprüfung können Probleme wie unsachgemäße Wärmebehandlung, Materialfehler oder eine nicht optimale Materialauswahl aufgedeckt werden.
Zu den wichtigen zu berücksichtigenden Aspekten gehören:
- Härte: Die Härte des Matrizenmaterials sollte den Anforderungen des Stanzvorgangs entsprechen. Härtere Materialien neigen dazu, dem Verschleiß besser zu widerstehen, können aber spröde werden, wenn sie nicht richtig wärmebehandelt werden.
- Wärmebehandlung: Eine unzureichende oder ungleichmäßige Wärmebehandlung kann zu Härteinkonsistenzen führen, wodurch bestimmte Teile der Matrize anfälliger für Verschleiß oder Rissbildung werden.
- Materialzusammensetzung: Das Verständnis der Legierungszusammensetzung kann dabei helfen, vorherzusagen, wie das Matrizenmaterial unter verschiedenen Bedingungen wie Hitze, Druck und Reibung reagiert.
Durch eine ordnungsgemäße Materialanalyse wird sichergestellt, dass die richtigen Matrizenmaterialien ausgewählt werden, wodurch sowohl die Haltbarkeit als auch die Leistung verbessert werden.
6. Fehlerursachenanalyse
Neben der Analyse des Verschleißes und der Schäden selbst kann eine Fehlerursachenanalyse (RCFA) tiefere Einblicke in die Gründe für den ursprünglichen Ausfall eines Chips liefern. Dazu gehört eine gründliche Untersuchung der Betriebsbedingungen, der Werkzeugwartung und der Umweltfaktoren, die zum Ausfall beigetragen haben.
Die Ursachenanalyse hilft bei der Beantwortung von Fragen wie:
- War der Würfel falsch konstruiert oder falsch ausgerichtet?
- War der Prägevorgang für das verwendete Material zu aggressiv?
- War das Schmiersystem unzureichend oder wurde es falsch angewendet?
Durch die Identifizierung der zugrunde liegenden Fehlerursache können Korrekturmaßnahmen ergriffen werden, um das Auftreten ähnlicher Probleme in der Zukunft zu verhindern.
Effektive Strategien zur Vermeidung von Matrizenverschleiß und -fehlern im Metallstanzprozess
1. Richtiges Matrizendesign und Materialauswahl
Einer der wichtigsten Faktoren zur Vermeidung von Werkzeugverschleiß und -ausfällen ist die Gewährleistung, dass das Werkzeug so konstruiert und gefertigt ist, dass es den spezifischen Belastungen beim Stanzvorgang standhält . Dies beginnt mit der Auswahl der richtigen Materialien für den Werkzeugbau.
- Materialauswahl : Wählen Sie Materialien mit der entsprechenden Härte, Zähigkeit und Verschleißfestigkeit für den jeweiligen Stanzprozess. Zu den üblichen Matrizenmaterialien gehören Werkzeugstähle wie D2-, A2- oder PM-Stähle, die eine hohe Härte und Haltbarkeit bieten.
- Wärmebehandlung: Um die gewünschte Härte und Zähigkeit zu erreichen, ist eine ordnungsgemäße Wärmebehandlung unerlässlich. Durch Verfahren wie Abschrecken, Anlassen und Nitrieren kann die Verschleiß- und Verformungsbeständigkeit des Materials verbessert werden.
- Die Geometrie: Eine sorgfältige Berücksichtigung der Matrizengeometrie ist wichtig, um die Spannungen gleichmäßig über die Matrizenoberfläche zu verteilen und den Verschleiß an gefährdeten Stellen wie Kanten oder Ecken zu minimieren.
2. Optimale Schmier- und Kühlmittelsysteme
Eine unzureichende Schmierung kann zu übermäßiger Reibung zwischen der Matrize und dem zu stanzenden Material führen, was einen schnellen Verschleiß zur Folge hat. Eine ordnungsgemäße Schmierung gewährleistet einen reibungslosen Stanzvorgang und verringert Reibung, Wärmeentwicklung und Materialübertragung zwischen Matrize und Werkstück.
- Schmierstoffauswahl: Verwenden Sie das für das zu prägende Material geeignete Schmiermittel. Verschiedene Metalle, wie beispielsweise Aluminium oder Stahl, erfordern unterschiedliche Schmiermittelarten, um einen reibungslosen Betrieb der Matrizen zu gewährleisten.
- Regelmäßige Schmierwartung: Stellen Sie sicher, dass das Schmiersystem ordnungsgemäß gewartet wird und die richtigen Durchflussraten und Anwendungspunkte aufweist. Mangelnde Schmierung oder ungleichmäßige Anwendung können zu Festfressen und übermäßigem Verschleiß führen.
- Kühlmittelsysteme: Bei Prozessen, bei denen Wärmeentwicklung ein Problem darstellt, müssen Kühlsysteme verwendet werden, um die Chiptemperatur innerhalb sicherer Betriebsbereiche zu halten. Überhitzung kann zu Materialabbau, thermischer Rissbildung oder Verformung des Chips führen.
3. Regelmäßige Wartung und Inspektion der Matrizen
Die regelmäßige Wartung und Inspektion von Stanzwerkzeugen ist entscheidend, um potenzielle Probleme zu erkennen, bevor es zu Werkzeugausfällen kommt. Durch planmäßige Wartung können Hersteller Verschleiß frühzeitig erkennen und Bauteile austauschen oder reparieren, bevor größere Probleme entstehen.
- Sichtprüfungen: Führen Sie regelmäßig Sichtprüfungen auf Anzeichen von Verschleiß, Rissen oder Hitzeschäden durch. Durch die frühzeitige Erkennung dieser Probleme können vorbeugende Maßnahmen ergriffen werden.
- Mikroskopische und zerstörungsfreie Prüfung: Führen Sie regelmäßig mikroskopische Inspektionen durch oder verwenden Sie zerstörungsfreie Prüfmethoden wie Röntgen- oder Ultraschallprüfungen, um nach inneren Rissen, Hohlräumen oder Spannungskonzentrationen zu suchen, die mit bloßem Auge möglicherweise nicht sichtbar sind.
- Verschleißmusteranalyse: Überwachen Sie die Verschleißmuster auf dem Chip, um potenzielle Ausrichtungsprobleme, Materialprobleme oder falsche Prozesseinstellungen zu erkennen, die zu übermäßigem Verschleiß führen könnten.
4. Optimierung der Pressen- und Werkzeugparameter
Die im Stanzprozess verwendeten Parameter wie Pressgeschwindigkeit, Hub und Tonnage können einen erheblichen Einfluss auf den Matrizenverschleiß haben. Durch die Einstellung optimaler Parameter können unnötige Belastungen des Werkzeugs minimiert und gleichzeitig die Produktionseffizienz aufrechterhalten werden.
- Drücken Sie Geschwindigkeit: Hochgeschwindigkeitspressen erzeugen mehr Hitze und Belastung auf der Matrize. Durch Anpassen der Geschwindigkeit und Tonnage der Presse an die Material- und Teilespezifikationen kann übermäßiger Verschleiß reduziert werden.
- Korrekte Tonnage: Es ist entscheidend, sicherzustellen, dass die Presse mit der richtigen Tonnage für die Materialstärke und den Materialtyp arbeitet. Eine Überlastung der Matrize kann zu Verformungen und vorzeitigem Verschleiß führen.
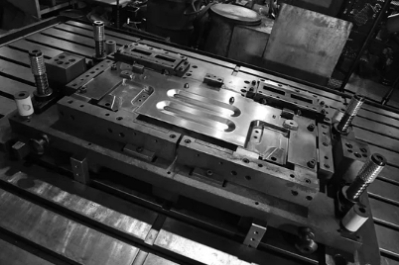
- Progressive Matrizenanpassungen: In Fällen, in denen progressive stirbt verwendet werden, achten Sie darauf, dass die Ausrichtung jeder Stufe genau ist. Eine Fehlausrichtung oder ein ungleichmäßiger Druck können zu örtlichem Verschleiß führen.
5. Einsatz von Matrizenbeschichtungen
Durch das Auftragen von Beschichtungen auf die Matrizenoberfläche können die Verschleißfestigkeit verbessert, die Reibung verringert und die Lebensdauer der Matrizen verlängert werden. Spezielle Beschichtungen können eine Schutzschicht bilden, die die Widerstandsfähigkeit der Matrize gegen Hitze, Korrosion und Abrieb verbessert.
- Hartbeschichtungen: Tragen Sie Beschichtungen wie Titannitrid (TiN), Chromnitrid (CrN) oder diamantähnlichen Kohlenstoff (DLC) auf, um die Oberflächenhärte zu verbessern und die Reibung zu verringern.
- Anti-Festfressen-Beschichtungen: Bei Metallen, die zum Festfressen neigen, wie etwa Edelstahl, können Anti-Festfressen-Beschichtungen das Festkleben von Material an der Matrizenoberfläche verhindern und den Verschleiß verringern.
6. Korrekte Matrizenausrichtung und -einrichtung
Eine unsachgemäße Matrizenausrichtung während der Einrichtungsphase kann zu ungleichmäßigem Druck auf der Matrizenoberfläche führen, was den Verschleiß beschleunigt. Um unnötige Belastungen und vorzeitige Ausfälle zu vermeiden, ist eine präzise Ausrichtung zwischen Matrize und Presse unbedingt erforderlich.
- Matrizenausrichtung: Verwenden Sie Präzisionswerkzeuge und -geräte, um die Matrize richtig auf die Presse auszurichten. Eine Fehlausrichtung kann zu ungleichmäßigen Verschleißmustern, verringerter Genauigkeit und vorzeitigem Matrizenausfall führen.
- Pressekalibrierung: Kalibrieren Sie Pressen regelmäßig, um sicherzustellen, dass sie innerhalb ihrer optimalen Parameter funktionieren. Eine Fehlausrichtung zwischen Presse und Matrize kann zu einer zusätzlichen Belastung sowohl der Presse als auch der Matrize führen.
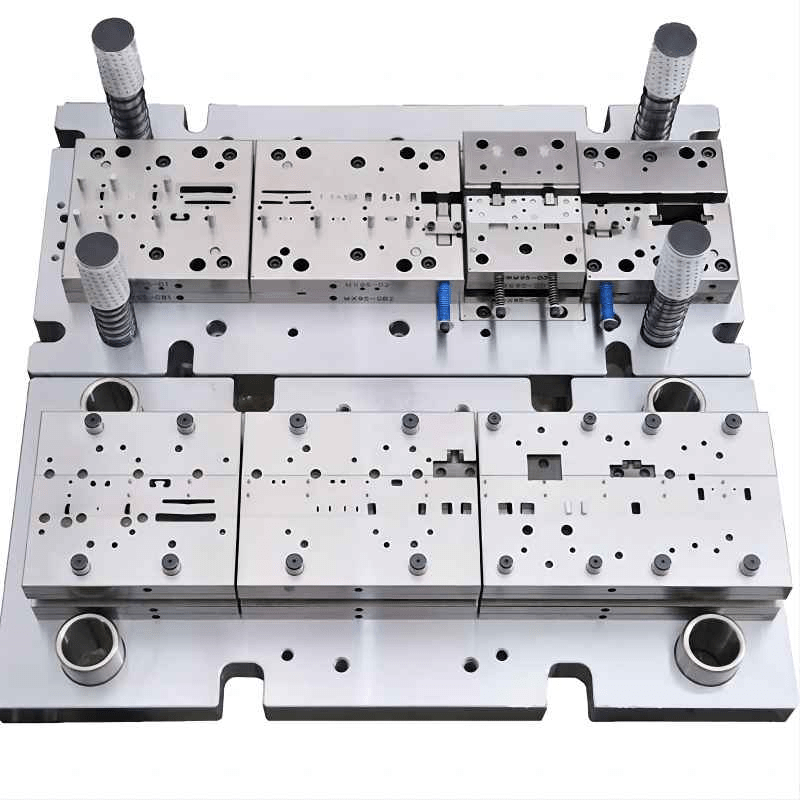
7. Einsatz von Soft Tooling beim Prototypenstanzen
Wenn Sie Prototypen oder Kleinserien stanzen, sollten Sie anstelle von harten Stahlformen die Verwendung weicher Werkzeugmaterialien wie Aluminium oder Kunststoff in Erwägung ziehen. Weiche Werkzeuge sind einfacher und kostengünstiger herzustellen und können in den frühen Testphasen oder Designiterationen zur Verringerung des Verschleißes beitragen.
Prototypenwerkzeuge : Weiche Werkzeuge ermöglichen schnelle Anpassungen und sind weniger verschleißanfällig als harte Werkzeuge. Obwohl sie nicht die Langlebigkeit von Stahlformen erreichen, können sie dazu beitragen, die durch Verschleiß entstehenden Kosten in der Prototypenphase zu reduzieren.
8. Mitarbeiterschulung und Wissensaustausch
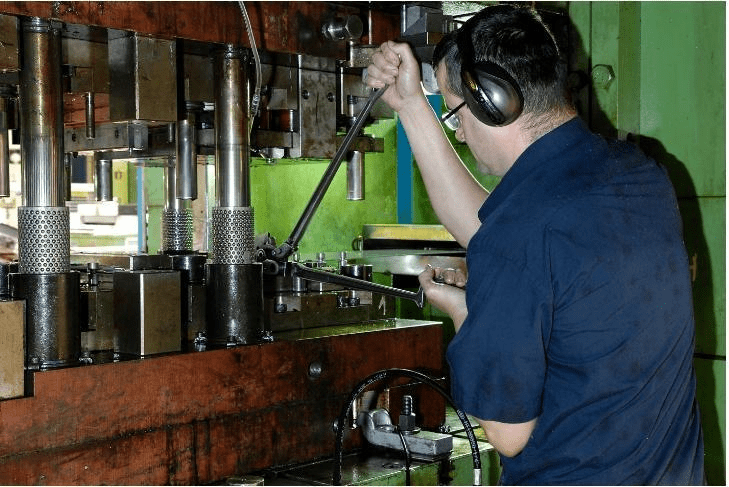
Eine oft übersehene Strategie zur Vermeidung von Matrizenverschleiß besteht darin, sicherzustellen, dass alle am Metallstanzprozess beteiligten Mitarbeiter ausreichend geschult sind und die besten Praktiken kennen. Wenn Sie sicherstellen, dass die Bediener die Auswirkungen der Werkzeughandhabung, der Presseneinstellungen und der ordnungsgemäßen Wartung verstehen, können Sie den Verschleiß erheblich minimieren.
- Bedienerschulung: Schulen Sie die Bediener im richtigen Umgang mit Werkzeugen und passen Sie die Maschinenparameter an, um die Lebensdauer der Matrizen zu optimieren.
- Wissensaustausch: Fördern Sie die Kommunikation zwischen Bedienern, Ingenieuren und Wartungsteams, um Erkenntnisse zur Matrizenleistung und potenziellen Verbesserungsbereichen auszutauschen.
9. Nutzung der vorausschauenden Wartung
Durch den Einsatz von Techniken zur vorausschauenden Wartung, wie etwa Schwingungsüberwachung, Temperatursensoren und Echtzeitdiagnose, können frühzeitige Warnsignale für übermäßigen Verschleiß oder drohende Ausfälle erkannt werden. Diese Systeme können Leistungsänderungen der Matrize oder Presse erkennen und die Wartungsteams alarmieren, bevor ein Fehler auftritt.
- Schwingungsüberwachung: Plötzliche Änderungen der Vibration können auf eine Fehlausrichtung oder andere Probleme mit der Presse oder der Matrize hinweisen.
- Temperatursensoren: Durch die Überwachung von Temperaturänderungen während des Stanzvorgangs können Bereiche mit übermäßiger Hitze erkannt werden, die zum Verschleiß der Matrize beitragen können.
Zusammenfassung
Werkzeugverschleiß und -ausfälle sind häufige Herausforderungen bei Stanzprozessen. Das Verständnis ihrer Ursachen und die Implementierung geeigneter Analyse- und Präventionsstrategien können jedoch die Lebensdauer und Leistungsfähigkeit von Stanzwerkzeugen deutlich verbessern. Durch den Einsatz fortschrittlicher Werkstoffe, optimierte Schmierung, verbesserte Werkzeugkonstruktion und regelmäßige Wartung können Hersteller das Risiko von Werkzeugausfällen reduzieren und so qualitativ hochwertige Produkte sicherstellen.