Rugosidad superficial en el mecanizado CNC: Guía de parámetros Ra y Rz
En el mecanizado CNC y la fabricación de precisión, la rugosidad superficial (acabado superficial) es uno de los parámetros críticos para evaluar la calidad de las piezas mecanizadas. Ya sea para componentes aeroespaciales, dispositivos médicos o piezas de transmisión automotriz de alto rendimiento, un acabado superficial superior no solo mejora la estética visual, sino que también influye directamente en la resistencia al desgaste, el sellado, la resistencia a la fatiga y la precisión del ajuste.
Este artículo presenta los conceptos fundamentales, los parámetros comunes, los procesos de mecanizado típicos, las técnicas de medición y las mejores prácticas para seleccionar y especificar los requisitos de calidad superficial para piezas mecanizadas CNC de precisión.
Índice
¿Qué es la rugosidad de la superficie?
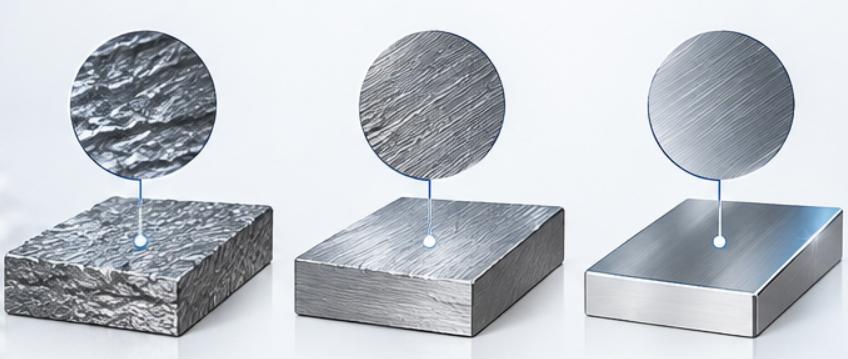
La rugosidad superficial se define como las microestructuras geométricas que presentan pequeñas distancias y diminutas crestas y valles en la superficie procesada. En otras palabras, la superficie del material que a simple vista parece lisa tiene irregularidades que se observan con un microscopio o un analizador de superficies.
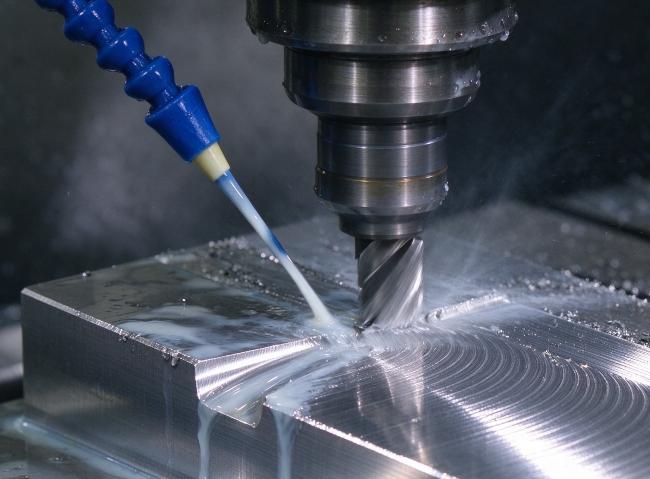
Durante las operaciones de torneado, fresado y taladrado CNC, se produce el desarrollo de microtexturas en la superficie del material debido a la fricción, el astillado, la vibración y el calentamiento.
Parámetros básicos desmitificados: Ra vs. Rz
Al especificar la rugosidad superficial en los planos de ingeniería, Ra y Rz son los dos parámetros más utilizados. Estos parámetros transmiten la microgeometría de la superficie desde las perspectivas de "promedio general" y "picos y valles extremos", respectivamente.
1. Ra (Rugosidad media – Desviación media aritmética del perfil)
Definición: La media aritmética de los valores absolutos de las desviaciones del perfil respecto a la línea media dentro de la longitud de muestreo. En resumen, representa la altura media global de las irregularidades de la superficie.
Características Clave:
Alta estabilidad: Debido a que es el parámetro de rugosidad más utilizado en el mundo, su procedimiento de promediado garantiza que cualquier pico repentino o rebaba extrema no afecte significativamente el valor de Ra.
Aplicaciones: Adecuado para superficies de acoplamiento mecánico en general, piezas estructurales con fines estéticos y evaluación general de la calidad del mecanizado en general.
Unidades comunes: Micrómetros (μm) o micropulgadas (μin/μinches).
2. Rz (Altura máxima del perfil)
Definición: La distancia vertical entre el pico más alto y el valle más bajo dentro de la longitud de muestreo.
Características Clave:
Alta sensibilidad: Rz detecta con precisión defectos superficiales extremos ocasionales, como marcas de herramientas, poros, desgarros o rebabas afiladas.
Aplicaciones: Se utilizan con frecuencia en situaciones críticas y de alta precisión que requieren un sellado neumático/hidráulico estricto, una alta resistencia a la fatiga o la retención de la película de aceite lubricante (por ejemplo, cuerpos de válvulas de alta presión, bloques de cilindros de motores).
Regla general para la conversión: En ingeniería práctica, para superficies de corte o rectificado convencionales, el valor de Rz suele ser entre 4 y 7 veces mayor que el de Ra (dependiendo del proceso de mecanizado y del estado de la herramienta).
Tabla de rugosidad superficial CNC
Los distintos tipos de operaciones de mecanizado CNC y de postprocesamiento permiten obtener diferentes valores de rugosidad superficial. La siguiente tabla muestra los valores Ra estándar y ejemplos de sus aplicaciones típicas, desde el desbaste hasta el pulido espejo de superprecisión:
| Proceso | Ra típico (μm) | Ra típico (μin) | Características de la superficie y aplicaciones típicas |
| Desbaste / Corte con llama | 12.5 – 50.0 | 500 – 2000 | Marcas de desgarro visibles y ásperas, y residuos de herramientas; adecuado para superficies que no se acoplan, grandes piezas estructurales en bruto y eliminación rápida de material en áreas no críticas. |
| Fresado en bruto / Torneado | 6.3 – 12.5 | 250 – 500 | Marcas de herramientas y líneas de alimentación visibles; adecuado para superficies no acoplables de piezas estructurales generales, bases y conectores de bastidores internos. |
| Mecanizado de semiacabado | 3.2 – 6.3 | 125 – 250 | Presenta leves marcas de herramientas visibles y una textura ligeramente áspera al tacto; es adecuado para estructuras mecánicas generales, superficies con holgura estándar para pernos y superficies de acoplamiento no críticas. |
| CNC con acabado estándar | 1.6 – 3.2 | 63 – 125 | Acabado mecanizado CNC estándar de la industria; ligera amortiguación táctil, ampliamente utilizado para superficies de acoplamiento mecánicas generales, carcasas y soportes. |
| Mecanizado CNC de precisión | 0.8 – 1.6 | 32 – 63 | Tacto suave, marcas de herramientas apenas visibles a simple vista; adecuado para ajustes de cojinetes, rieles guía deslizantes y superficies de contacto de sellos dinámicos. |
| Rectificado de precisión / Lapeado | 0.2 – 0.8 | 8 – 32 | Extremadamente plana con un ligero brillo; adecuada para engranajes de alta carga, ejes de precisión, carretes hidráulicos y cojinetes giratorios de alta exigencia. |
| Pulido/Acabado espejo | ≤ 0.1 | ≤ 4 | Consigue un acabado de espejo o ópticamente transparente (sin textura visible); adecuado para cavidades de moldes de inyección, lentes ópticas, piezas cosméticas de alta gama e implantes médicos. |
Factores clave que influyen en la rugosidad superficial del mecanizado CNC
El acabado superficial de una pieza mecanizada por CNC está determinado por la máquina herramienta, las herramientas de corte, los parámetros y el material. En la práctica de producción, los cuatro factores principales que influyen en las variaciones de rugosidad son:
Configuración de parámetros de corte
La configuración de parámetros es la mejor manera de controlar el acabado superficial. Cuanto mayor sea la velocidad de avance, mayor será la profundidad de la microesfera que deja la herramienta de corte; por lo tanto, cuanto menor sea la velocidad de avance, mejor será el acabado superficial, ya que se utilizan velocidades de avance microscópicas para acabados finos. Por otro lado, aumentar la velocidad del husillo reduce la eficiencia de mecanizado.
Geometría de la herramienta y estado de desgaste
La geometría de la herramienta y el estado del filo influyen decisivamente en la calidad de la superficie. Aumentar adecuadamente el radio de la punta de la herramienta suaviza eficazmente las marcas residuales. Sin embargo, el desgaste de la herramienta desafila el filo, transformando el proceso de corte limpio en un proceso de compresión y desgarro forzado, lo que provoca una grave disminución de la calidad de la superficie.
Rigidez de máquinas herramienta y fijaciones
La rigidez de todo el sistema de procesamiento afecta la estabilidad del corte. Un voladizo excesivo de la herramienta, una sujeción deficiente o la falta de rigidez de la máquina pueden provocar fácilmente vibraciones, que se manifiestan en forma de marcas ondulatorias en la superficie de la pieza.
Características del material de la pieza de trabajo
Las propiedades físicas de los materiales determinan los mecanismos de formación de virutas. Las aleaciones de aluminio de fácil mecanizado (como la AL6061/7075) y el latón generan virutas cortas que se rompen fácilmente, lo que facilita el mecanizado de estos metales para obtener productos de alto pulido. Por otro lado, metales como el titanio puro, el acero inoxidable o el cobre libre de oxígeno son blandos, pero tienden a ser pegajosos o malos conductores térmicos, lo que provoca que se adhieran a las herramientas.
¿Cómo medir la rugosidad superficial en el mecanizado CNC?
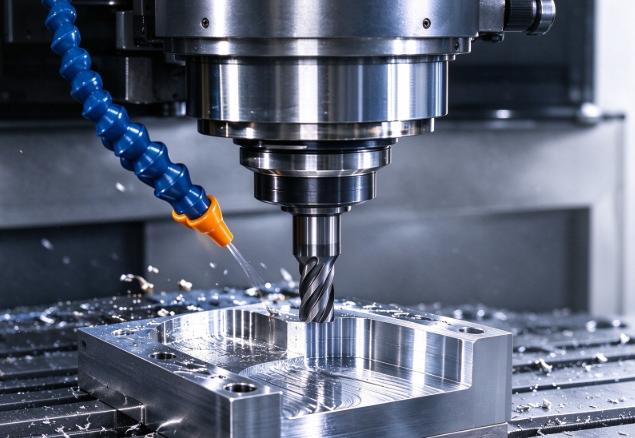
La medición precisa de la rugosidad superficial es un aspecto fundamental del control de calidad (CC) y del control de calidad final (CCF). En el mecanizado CNC, los métodos de medición se dividen principalmente en perfilado con palpador de contacto, escaneo óptico sin contacto y métodos de comparación visual/táctil.
1. Perfilómetros de contacto por palpador: la principal opción industrial.
Los perfilómetros de contacto son las herramientas de inspección cuantitativa más utilizadas en laboratorios de control de calidad y talleres mecánicos.
Principio de funcionamiento: Equipado con una punta de diamante extremadamente fina (normalmente con un radio de curvatura de 2 µm o 5 µm). Durante su funcionamiento, el mecanismo de accionamiento desliza la punta sobre la superficie a una velocidad constante. A medida que la punta asciende y desciende sobre las microestructuras de la superficie, un transductor transforma este movimiento mecánico en señales eléctricas que el software del sistema analiza para obtener los parámetros Ra, Rz y Rt.
Aplicaciones: Se realiza habitualmente en la gran mayoría de componentes torneados, fresados y rectificados superficialmente.
Protocolos de medición clave (para evitar errores):
Selección de la longitud de corte ( λc ): Debe realizarse teniendo en cuenta el valor de rugosidad esperado (los valores generalmente aceptados para los cortes son 0.8 mm o 2.5 mm); de lo contrario, el valor de Ra podría ser incorrecto.
Dirección de medición: La dirección en la que se mueve el palpador debe ser perpendicular a la dirección de las ranuras de mecanizado. Por ejemplo, en el caso de piezas torneadas, la dirección debe ser axial y no circunferencial.
2. Perfilómetros ópticos sin contacto: ensayos de ultraprecisión y no destructivos.
Para materiales blandos o piezas de ultraprecisión, la metrología sin contacto elimina el riesgo de rayar la superficie de la pieza debido a la interacción entre el palpador y la pieza.
Tipos de tecnología:
Interferometría de luz blanca (WLI): Esta tecnología se basa en el proceso de interferencia de ondas de luz para medir diferencias minúsculas de alta resolución en una superficie con una precisión nanométrica, lo que la hace ideal para componentes de ultraprecisión.
Microscopía confocal láser: Escanea punto por punto mediante láser para reconstruir la topografía de la superficie en 3D, midiendo no solo Ra (rugosidad lineal) sino también calculando Sa (rugosidad superficial).
Aplicaciones: Piezas pulidas a espejo, lentes ópticas, implantes médicos, materiales extremadamente blandos (por ejemplo, aluminio puro, caucho/plásticos) y superficies 3D complejas con microestructuras.
Ventajas e inconvenientes: Es extremadamente rápido y no destructivo, pero el coste del equipo es elevado y las superficies muy especulares o transparentes requieren una preparación antirreflectante especial.
3. Estándares de comparación de rugosidad superficial: auditorías rápidas en planta
Principio de funcionamiento: Placas metálicas calibradas estándar con valores Ra estándar (como 0.8 μm, 1.6 μm, 3.2 μm), fabricadas mediante diferentes operaciones de mecanizado (torneado, fresado frontal, fresado de frente, rectificado).
Método de operación: Raspar la superficie de la pieza de trabajo, así como la placa estándar, con la uña, mientras se comprueba simultáneamente el brillo y las marcas de la herramienta mediante una iluminación brillante.
Aplicaciones: Inspección de la primera pieza durante el mecanizado y para la resolución de problemas en planta.
Limitaciones: Técnica semicuantitativa; depende en gran medida de la experiencia del operador; no puede utilizarse como evidencia cuantitativa en el informe de inspección de la máquina de medición de coordenadas (CMM).
Consejos prácticos para medir la rugosidad superficial en máquinas CNC
Limpie a fondo la pieza de trabajo.
Antes de realizar la medición, elimine cualquier residuo de refrigerante, virutas y marcas de aceite de la pieza de trabajo con paños sin pelusa y alcohol isopropílico (IPA). Incluso la más mínima contaminación puede influir drásticamente en los resultados de las lecturas.
Asegure la pieza de trabajo y el instrumento.
Si es necesario realizar mediciones por contacto, hay que asegurarse de que la pieza y la base del instrumento estén firmemente sujetas para evitar cualquier interferencia externa.
Calcular promedios de múltiples puntos
La medición debe realizarse en al menos tres puntos diferentes de la pieza (frontal, central y posterior). Esto se hace para evitar que los defectos de un punto específico influyan en todo el proceso de evaluación.
Calibre el equipo con regularidad
Las puntas del lápiz óptico se desgastan con el tiempo. El perfilador siempre debe calibrarse antes de usarlo con bloques de calibración de alta precisión.
¿Cómo mejorar y optimizar la rugosidad superficial en el mecanizado CNC?
Para mejorar el acabado superficial o reducir el valor Ra en el mecanizado CNC, se requiere un enfoque que combine el mecanizado en tiempo real con procesos posteriores al mecanizado. El ajuste de los parámetros del proceso, junto con los procedimientos posteriores al mecanizado, ayuda a cumplir con las exigencias más estrictas en las siguientes situaciones:
Optimización del proceso de mecanizado
Implementar la intervención con precisión, utilizando parámetros, equipos y sistemas durante el proceso de corte para evitar defectos superficiales microscópicos en la superficie de la pieza:
Optimización de parámetros de corte: Durante el proceso de mecanizado de precisión, es recomendable reducir la velocidad de avance para disminuir la distancia entre las marcas de la herramienta y, por lo tanto, reducir la altura de la ondulación. Al mismo tiempo, aumentar la velocidad del husillo y disminuir la profundidad de corte (Ap/Ae) evitará la formación de rebabas.
Uso de plaquitas rascadoras: Para el torneado o el fresado frontal, utilice plaquitas con superficies rascadoras planas o de geometría específica. Las plaquitas rascadoras aplanan las microondulaciones creadas por el filo de corte principal, lo que permite mayores velocidades de avance, mayor eficiencia en la producción y una rugosidad extremadamente baja.
Minimización del voladizo de la herramienta: Para satisfacer las necesidades de profundidad de mecanizado utilizando el menor voladizo posible de la herramienta con respecto al mandril o portaherramientas, la rigidez del sistema debe ser alta, ya que una baja rigidez del sistema no favorece la obtención de superficies de baja rugosidad.
Refrigeración y evacuación a alta presión: Se debe utilizar un sistema de refrigeración a alta presión, un sistema de refrigeración interna o refrigeración dirigida mediante chorros a la zona de corte. Esto reducirá el calor generado durante el corte y evitará la deformación térmica.
Combinación de operaciones de postprocesamiento de superficies
Cuando se trabaja con óptica de ultraprecisión, dispositivos médicos de alta gama, componentes aeroespaciales o carcasas cosméticas donde el corte mecánico alcanza su límite físico, es necesario aprovechar las operaciones de postprocesamiento para lograr el máximo avance en el acabado de la superficie:
Pulido mecánico/manual y granallado: Para metales como el aluminio, el cobre y el acero inoxidable, el pulido manual o automatizado mediante discos abrasivos, papel de lija o pastas de pulido elimina por completo las micromarcas de las herramientas. El granallado con microesferas de vidrio elimina las tensiones residuales y proporciona una textura mate uniforme y delicada.
Anodizado / Anodizado duro: Se utiliza con mayor frecuencia en piezas de aleación de aluminio (6061, 7075). El anodizado posterior al mecanizado CNC o el anodizado de recubrimiento duro son muy útiles para mejorar la resistencia al desgaste y a la corrosión, además de proporcionar un buen tacto y aspecto gracias a la acción de sellado de los microporos.
Electropulido: Ideal para cavidades internas complejas de piezas de precisión fabricadas en acero inoxidable y aleaciones de titanio. Utiliza el principio electroquímico y elimina selectivamente las pequeñas irregularidades de la superficie para obtener superficies extremadamente planas y reflectantes.
Cómo elegir un proveedor de mecanizado CNC para cumplir con los requisitos de acabado superficial.?
Sin embargo, en el caso de la subcontratación de piezas a medida, los compradores e ingenieros suelen priorizar las tolerancias dimensionales e ignorar la evaluación del acabado superficial. Si el fabricante no puede controlar el proceso, las piezas entregadas pueden presentar marcas de herramientas demasiado profundas, rugosidad fuera de especificación o defectos estéticos.
A continuación se presentan algunas consideraciones importantes a la hora de elegir una empresa de mecanizado CNC:
1. Precisión de la máquina herramienta y calidad del husillo
Evaluación de la potencia de mecanizado: El tipo de máquinas y husillos que utiliza el proveedor determina sus capacidades de mecanizado. Para un mecanizado óptimo se necesitan las máquinas más precisas, incluyendo fresadoras CNC de alta velocidad y rigidez, y tornos CNC.
Mantenimiento de equipos : Cuidado de las máquinas herramienta: Las máquinas herramienta viejas y mal mantenidas provocan holgura y vibraciones que nunca se pueden eliminar en la superficie mecanizada.
2. Opciones integrales de fabricación y postprocesamiento
Servicio integral: Los grandes proveedores no solo tienen la capacidad de cortar, sino que también cuentan con todas las capacidades para realizar operaciones de postprocesamiento, ya sea dentro o fuera de sus instalaciones.
Alcance del servicio: Es fundamental garantizar que el proveedor ofrezca soluciones integrales, desde el desbaste hasta el acabado y otros procesos de acabado superficial (pulido, granallado, anodizado, galvanoplastia, pasivación o niquelado químico). La contratación de un único proveedor resulta muy eficaz para evitar arañazos en la superficie y los problemas de responsabilidad asociados al uso de múltiples proveedores.
3. Equipos de inspección avanzados
Evite la “aceptación únicamente visual”: asegúrese de que el proveedor cuente con instrumentos de medición profesionales en el departamento de control de calidad.
Lista de verificación: Pregunte sobre la disponibilidad de un perfilómetro de palpador de contacto o un perfilómetro óptico 3D en sus instalaciones y asegúrese de que puedan proporcionar los valores Ra y Rz en su informe de inspección/CMM como parámetros de control de calidad.
4. Soporte de ingeniería DFM (Diseño para la Fabricación)
Comunicación directa: Un proveedor fiable no comenzará a mecanizar a ciegas al recibir los archivos CAD 3D; en su lugar, proporcionará una evaluación exhaustiva de DFM (Diseño para la Fabricación).
Valor añadido: Nuestros ingenieros expertos identifican de forma proactiva las especificaciones de rugosidad superficial excesivamente estrictas en los planos (como especificar innecesariamente un valor Ra de 0.8 en el interior de cavidades internas). Al ajustar las trayectorias de las herramientas o flexibilizar las especificaciones superficiales no críticas, manteniendo la funcionalidad, reducen significativamente los costes de adquisición.
¿Por qué elegir a KENENG como su socio para el acabado de superficies CNC?
En el mecanizado CNC a medida , el acabado superficial preciso depende de la tecnología avanzada y de la pericia en el control de procesos. KENENG Hardware cuenta con una planta de 3,000 m² equipada con 16 máquinas CNC de última generación y más de 60 técnicos expertos, lo que le permite ofrecer soluciones integrales para todas sus necesidades de acabado superficial.
Control de la rugosidad a nivel micrométrico y tolerancias ultraprecisas.
Capacidades de rugosidad: La rugosidad superficial que se puede lograr durante el mecanizado incluye rugosidad estándar (Ra 3.2 micrómetros), rugosidad fina (Ra 0.8 micrómetros) y acabado espejo (Ra 0.05 micrómetros), además de pulido y rectificado.
Tolerancias de precisión: Mediante el uso de máquinas CNC de 3, 4 y 5 ejes y centros de torneado y fresado, el nivel de tolerancia que se puede lograr es de ±0.0127 mm (±0.0005”).
Más de 50 materiales procesados con probada experiencia en corte.
Amplia experiencia en el mecanizado de aleaciones de aluminio (6061/7075), acero inoxidable (304/316), aleaciones de cobre, aleaciones de titanio y plásticos de ingeniería como PEEK, POM, nailon y acrílico, lo que garantiza superficies lisas y sin rebabas.
Procesamiento posterior de superficies (acabado) integral en un solo lugar.
Ofrece servicios de granallado (mate), anodizado (tipo II/III), niquelado/zinc químico, pasivación, recubrimiento en polvo y pulido para entregar piezas terminadas listas para usar sin los riesgos de manipulación por parte de múltiples proveedores.
Garantía de evaluación DFM e inspección CMM gratuitas
DFM gratuito: Nuestros ingenieros le ayudan a optimizar los requisitos de rugosidad superficial y el enrutamiento del proceso antes del mecanizado para reducir los costes de fabricación.
Control de calidad riguroso: Equipados con máquinas de medición por coordenadas (CMM) y perfilómetros para garantizar que todas las piezas entregadas cumplan con los requisitos Ra/Rz del plano.
Entrega rápida y flexible de bajo volumen
Admite desde prototipos de una sola pieza hasta producción de bajo volumen con un plazo de entrega mínimo de 3 días hábiles, y ofrece soporte en línea las 24 horas del día, los 7 días de la semana, para que su proyecto se mantenga en marcha.
Conclusión
Para lograr una rugosidad superficial muy suave, generalmente se requieren velocidades de avance más bajas, mayor frecuencia de cambio de herramienta y etapas de pulido adicionales, lo que incrementa considerablemente el costo de fabricación. Por lo tanto, un enfoque de ingeniería ideal implica establecer tolerancias de rugosidad superficial que sean necesarias desde la perspectiva funcional de las piezas.
Si busca un equipo profesional de mecanizado CNC, ¡no dude en ponerse en contacto con KENENG!