¿Cómo afecta la geometría de las piezas mecanizadas por CNC al coste de mecanizado y al tiempo de producción?
El mecanizado CNC se utiliza habitualmente para fabricar piezas de precisión con dimensiones exactas, formas complejas y resultados repetibles. Sin embargo, el coste y el tiempo de producción de las piezas mecanizadas por CNC no dependen únicamente de la selección del material y del equipo de mecanizado. La geometría de la pieza CNC influye considerablemente en el resultado final.
Las características geométricas, como el tamaño de la pieza, el espesor de la pared, la profundidad del orificio, el radio de las esquinas, el diseño de la cavidad y la complejidad de la superficie, influyen directamente en las operaciones de mecanizado, la selección de herramientas, los requisitos de configuración y el tiempo de remoción de material. Cuando el diseño es simple, suele ser más rápido de fabricar. Cuando el diseño es complejo, puede requerir herramientas especiales, configuraciones adicionales, un corte más lento y más controles durante la producción.
Por lo tanto, cuando los diseñadores, ingenieros y fabricantes comprenden cómo la geometría de las piezas mecanizadas por CNC afecta el costo del mecanizado y el tiempo de producción, pueden ajustar los planos con anticipación. Esto puede reducir los gastos innecesarios y acelerar la producción.
Índice
Pieza CNC clave Factores geométricos Afectan al costo de mecanizado
1. Complejidad de la pieza y dificultad de mecanizado
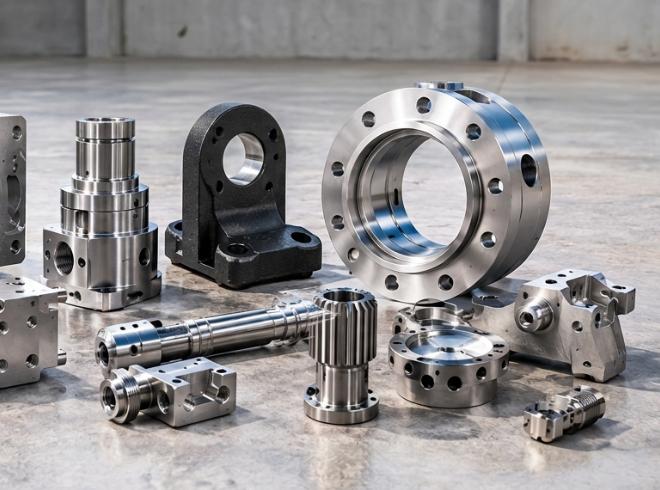
La complejidad de la pieza es un factor geométrico importante que influye en el costo de los componentes mecanizados por CNC . Si una pieza tiene áreas planas, bordes rectos y agujeros básicos, los talleres suelen poder procesarla con pasos comunes de fresado o torneado.
Pero cuando una pieza tiene contornos complicados, áreas redondeadas, formas irregulares o varias características que se unen de forma muy ajustada, el taller suele necesitar una planificación de mecanizado más cuidadosa.
Este tipo de formas también puede requerir el uso de sistemas CNC multieje. Además, pueden necesitar sistemas de sujeción personalizados y tiempo de programación adicional. En consecuencia, los costos de la máquina aumentan y la producción se prolonga.
Por ejemplo, una pieza rectangular de aluminio sencilla podría requerir solo fresado y taladrado básicos. En cambio, una pieza con superficies curvas, cavidades profundas y áreas angulares podría requerir mecanizado de 5 ejes, además de múltiples pasos de acabado.
Por ello, eliminar las características que no aportan una funcionalidad real es una forma práctica de reducir los costes de fabricación.
2. Espesor de pared y diseño estructural
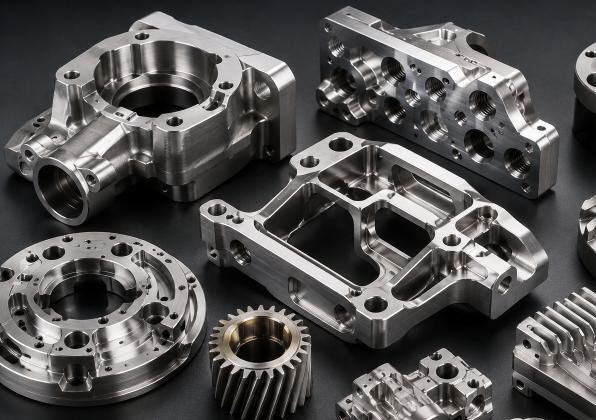
El espesor de la pared afecta la estabilidad del mecanizado, las condiciones de corte y el tiempo de ciclo.
Las piezas de paredes delgadas suelen ser más difíciles de cortar. Pueden vibrar durante el proceso, moverse ligeramente y presentar problemas dimensionales tras la eliminación del material. Las fuerzas de corte pueden doblar o desplazar las secciones delgadas, lo que dificulta mantener tolerancias estrictas.
Para solucionar esto, los fabricantes pueden reducir la velocidad de corte, utilizar valores de profundidad de corte más pequeños, añadir soporte adicional durante la sujeción y realizar más pasadas de acabado.
Las paredes más gruesas suelen aportar rigidez, lo que puede estabilizar el proceso de mecanizado. Sin embargo, las paredes más gruesas de lo necesario suponen un mayor coste de materia prima y aumentan el tiempo de remoción de material.
Al elegir el espesor de la pared, los diseñadores deben tener en cuenta la resistencia de la pared, la función requerida y la facilidad de mecanizado.
3. Cavidades profundas y geometría de las bolsas periodontales
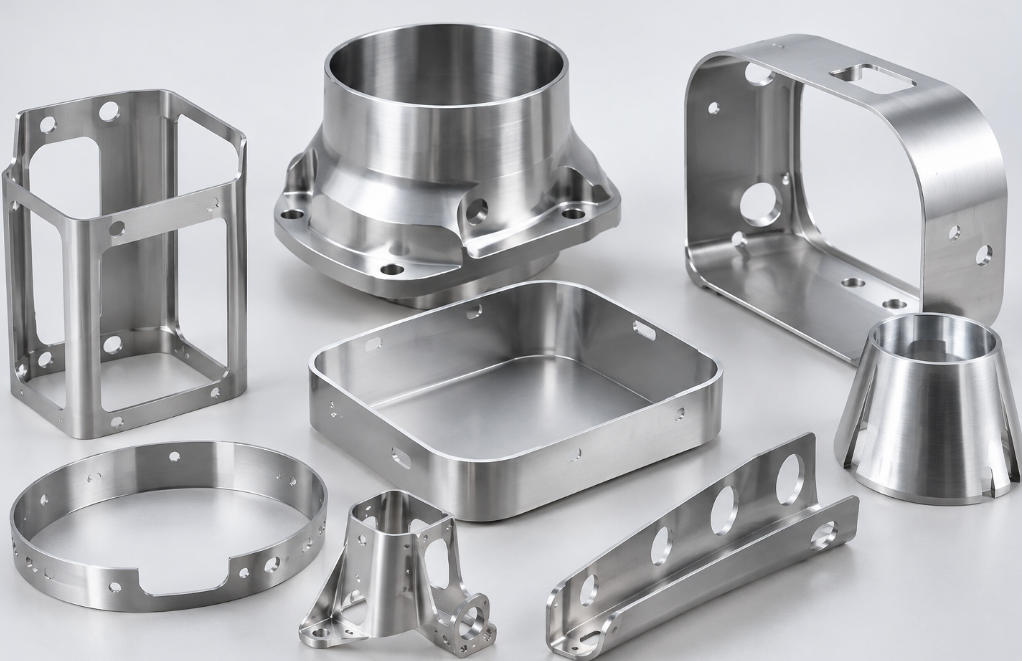
Las cavidades y huecos profundos pueden aumentar rápidamente el tiempo y el coste del mecanizado CNC.
Para trabajos de mecanizado de cavidades profundas, las herramientas de corte deben acceder a zonas estrechas o empotradas. A menudo se utilizan herramientas de largo alcance. Sin embargo, estas se doblan con mayor facilidad y pueden vibrar durante el corte, lo que reduce la precisión y deja un acabado superficial de menor calidad.
Las cavidades profundas también dificultan la eliminación de virutas. Estas pueden obstruir la zona de corte. El calor tampoco se disipa bien, lo que puede provocar daños en la herramienta y afectar el acabado superficial. Es posible que se requieran más paradas para recuperar el trabajo.
En muchos casos, los fabricantes recurren a herramientas de largo alcance diseñadas para este fin. Pueden reducir los parámetros de corte. A menudo dividen el trabajo en varias etapas de desbaste y luego realizan pasadas de acabado.
Si la forma de la pieza lo permite, los diseñadores deben evitar las cavidades más profundas de lo necesario. Un acceso más amplio también ayuda. Los radios de esquina de las cavidades mayores y las formas más abiertas pueden mejorar la velocidad de mecanizado.
4. Tamaño, profundidad y posición del orificio
El diseño de los orificios es otro factor clave que influye en el coste del mecanizado CNC.
Los agujeros comunes con diámetros típicos suelen ser más baratos. Esto se debe a que las brocas para esos tamaños son estándar y se pueden perforar con métodos convencionales.
El costo puede aumentar con agujeros de diámetro pequeño, agujeros profundos, agujeros en ángulo y agujeros de alta precisión. Estos requieren especial cuidado en la configuración y la elección de herramientas.
Para agujeros profundos, puede ser necesario el taladrado intermitente u otros métodos de taladrado CNC profundo . El objetivo es eliminar las virutas y reducir el calor. Para agujeros pequeños, a menudo se necesitan herramientas de microtaladrado. Estas herramientas funcionan con un control preciso de los parámetros de corte.
La ubicación de los orificios también afecta al proceso. Si los orificios están en caras diferentes, puede ser necesario reposicionarlos. Algunos diseños pueden requerir mecanizado multieje para alcanzar cada ubicación.
Los diseñadores pueden reducir el tiempo de producción manteniendo la uniformidad en el diámetro de los orificios. También pueden evitar exigir precisión donde no es necesaria. Colocar los orificios de manera que se limiten los cambios de configuración también puede ser útil.
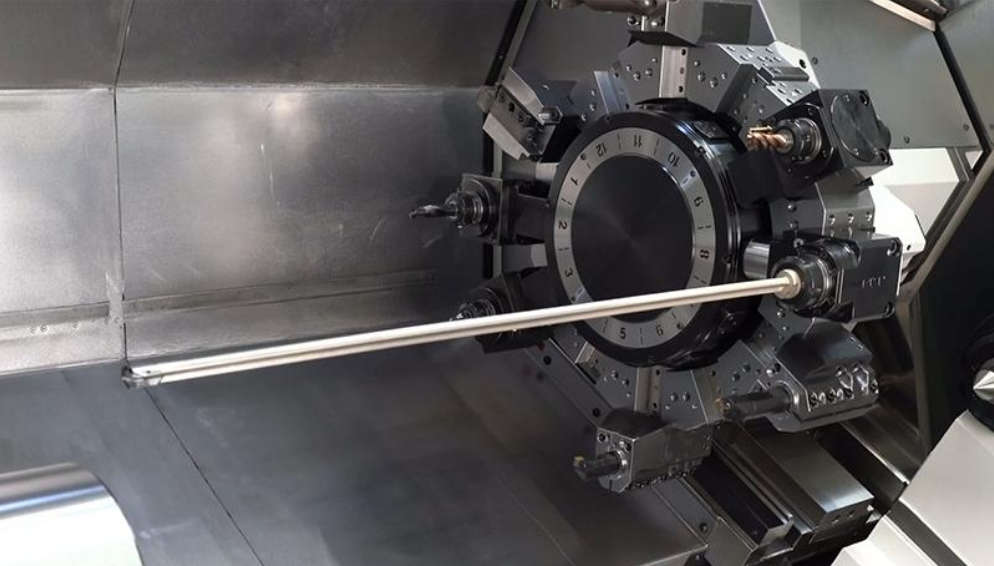
5. Radio de esquina y geometría interna
Los radios de las esquinas internas influyen en la elección de la herramienta y en la eficiencia del fresado.
En el fresado CNC , muchas fresas son redondas, como las fresas cilíndricas. Con el fresado convencional, no es posible obtener una esquina interna perfectamente afilada. El radio de la esquina viene determinado por el diámetro de la herramienta.
Los radios internos muy pequeños requieren herramientas de corte más pequeñas. Estas herramientas generalmente tienen menor rigidez y pueden necesitar velocidades de corte más lentas y profundidades de corte menores.
Como resultado, el mecanizado de pequeñas esquinas internas puede requerir pasadas adicionales y aumentar la posibilidad de desgaste o rotura de la herramienta.
El uso de radios de esquina internos más grandes, siempre que lo permitan los requisitos funcionales, permite a los fabricantes seleccionar herramientas más grandes y rígidas, y completar las operaciones de mecanizado de forma más eficiente.
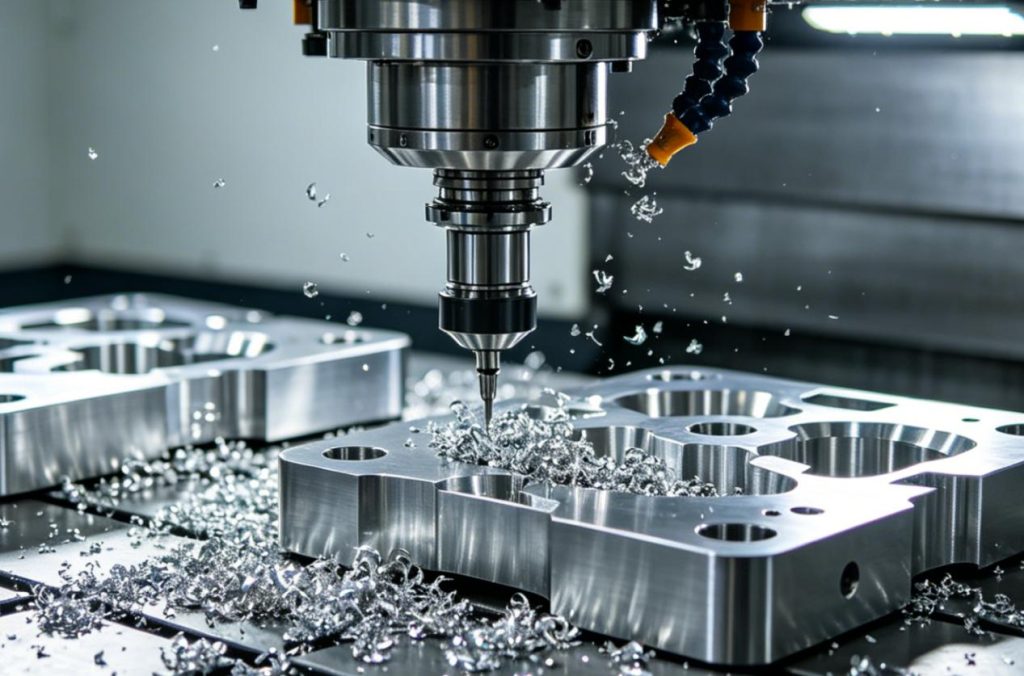
6. Socavados y características de difícil acceso
Las socavaduras son características geométricas a las que no se puede acceder utilizando herramientas de corte estándar desde la dirección de mecanizado principal.
Algunos ejemplos son las ranuras en T, las ranuras de cola de milano, los canales empotrados y los mecanismos de bloqueo internos.
Estas geometrías pueden requerir herramientas especializadas, como fresas para ranuras en T, fresas para cola de milano o herramientas de corte diseñadas a medida. Algunos componentes también pueden requerir orientaciones adicionales de la pieza o mecanizado multieje.
Las socavaduras pueden aumentar la complejidad de la programación, el tiempo de mecanizado y los costes de las herramientas.
Al diseñar piezas mecanizadas por CNC, los ingenieros deben evaluar si los rebajes son esenciales para la funcionalidad del componente. Reemplazar los rebajes innecesarios con elementos accesibles puede simplificar la fabricación y reducir los costos.
7. Tolerancias y precisión geométrica
Las tolerancias geométricas determinan cuánta variación dimensional es aceptable en un componente terminado.
Por lo general, las tolerancias estándar son más fáciles y económicas de lograr, ya que permiten a los fabricantes utilizar parámetros de mecanizado y métodos de inspección convencionales.
Las tolerancias estrictas requieren un mayor control del proceso, equipos más precisos, operaciones de acabado adicionales y mediciones más frecuentes.
Por ejemplo, un orificio de precisión puede requerir escariado o mandrinado después de la operación de perforación inicial. Los componentes con tolerancias geométricas exigentes también pueden requerir inspección con máquina de medición por coordenadas (MMC).
Cuanto más estrictos sean los requisitos de tolerancia, mayor será la posibilidad de que se requiera tiempo de mecanizado adicional, se incrementen los costes de inspección y se produzcan piezas rechazadas.
Los diseñadores solo deben especificar tolerancias estrictas para las características que afecten directamente al montaje, el rendimiento o la seguridad.
8. Geometría de la superficie y requisitos de acabado
La geometría de la superficie afecta tanto a la estrategia de mecanizado como a los requisitos de acabado.
Las superficies planas suelen ser fáciles de mecanizar, mientras que las superficies curvas, contorneadas y de forma libre a menudo requieren trayectorias de herramienta más complejas.
Las superficies complejas pueden requerir fresado con fresa de punta esférica, mecanizado multieje y múltiples pasadas de acabado para lograr la calidad superficial requerida.
Además, ciertas características geométricas pueden ser difíciles de pulir, desbarbar o inspeccionar después del mecanizado. Los canales internos y las cavidades estrechas presentan desafíos particulares.
Un diseño que requiere acabados superficiales de alta calidad en numerosas superficies complejas generalmente costará más que uno con requisitos de acabado limitados.
Los diseñadores deben identificar qué superficies requieren precisión funcional o acabados superficiales específicos y evitar aplicar especificaciones de acabado innecesariamente exigentes a todo el componente.
9. Tamaño de la pieza y dimensiones generales
El tamaño de la pieza influye en el consumo de material, la selección de la máquina, los sistemas de sujeción y la duración del mecanizado.
Los componentes de gran tamaño requieren más materia prima y pueden necesitar máquinas CNC más grandes con mayores áreas de trabajo. También pueden implicar trayectorias de herramienta más largas y una mayor remoción de material.
Los componentes pequeños pueden requerir menos material, pero las características extremadamente pequeñas pueden presentar dificultades relacionadas con la selección de herramientas, el posicionamiento de la pieza de trabajo y la precisión del mecanizado.
La geometría general también determina la facilidad con la que se puede sujetar un componente durante el mecanizado. Las piezas de forma irregular pueden requerir fijaciones personalizadas, lo que aumenta los costes de preparación.
Optimizar las dimensiones generales y simplificar la forma externa puede ayudar a los fabricantes a mejorar la utilización del material y reducir los gastos de producción.
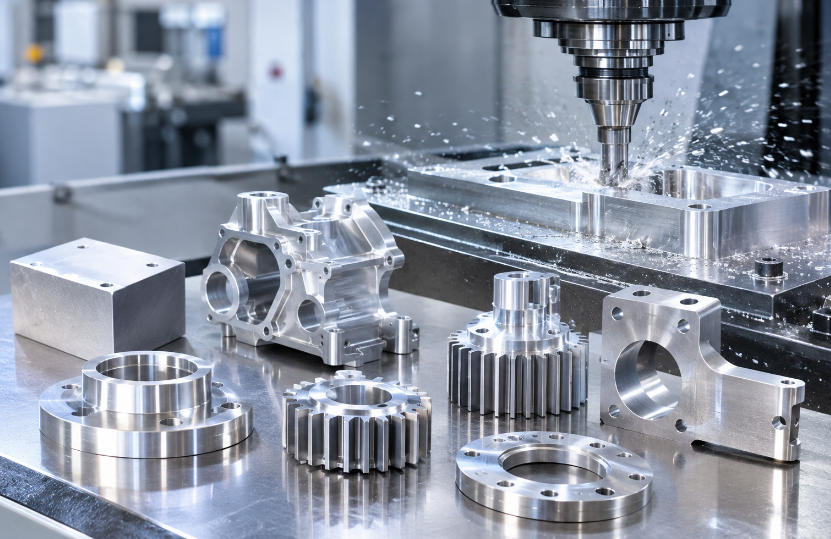
Cómo optimizar la geometría de las piezas CNC para reducir costes y acelerar la producción.
El diseño para la fabricación (DFM, por sus siglas en inglés) es un enfoque importante para mejorar la eficiencia del mecanizado CNC. Consiste en evaluar la geometría de la pieza durante la fase de diseño para identificar características que puedan aumentar la dificultad del mecanizado o los costes de producción.
Las siguientes estrategias pueden ayudar a ingenieros y fabricantes a desarrollar componentes CNC más rentables.
1. Simplificar las características geométricas innecesarias
Evite añadir ranuras decorativas, contornos complejos y huecos innecesarios que no contribuyan a la funcionalidad del componente. Las geometrías más sencillas generalmente requieren menos operaciones de mecanizado y menos tiempo de programación.
2. Utilice dimensiones compatibles con herramientas estándar.
Diseñe los orificios, ranuras y radios internos en función de las dimensiones de las herramientas de corte más comunes. Esto reduce la necesidad de herramientas especializadas y ayuda a los fabricantes a utilizar estrategias de mecanizado más eficientes.
3. Mantener un espesor de pared práctico
Evite paredes excesivamente delgadas y secciones sin soporte. Un espesor de pared adecuado mejora la estabilidad estructural durante el mecanizado y reduce el riesgo de deformación.
4. Reduce las caries profundas y estrechas.
Siempre que sea posible, utilice cavidades menos profundas y canales internos más anchos. Estas características mejoran la accesibilidad de la herramienta, la evacuación de virutas y la estabilidad del mecanizado.
5. Minimizar el reposicionamiento de la pieza de trabajo
Organice las características geométricas de manera que se puedan realizar más operaciones de mecanizado desde la misma orientación. Reducir el reposicionamiento puede acortar el tiempo de preparación y mejorar la consistencia dimensional.
1. Aplicar tolerancias funcionales
Especifique tolerancias más estrictas solo cuando sea necesario. Esto evita gastos innecesarios en mecanizado de precisión, inspección y acabado.
2. Considere los requisitos de remoción de material.
Evite diseños que requieran eliminar cantidades excesivas de material de piezas macizas. Las formas de piezas más eficientes pueden reducir el tiempo de corte, el desgaste de las herramientas y el desperdicio de materia prima.
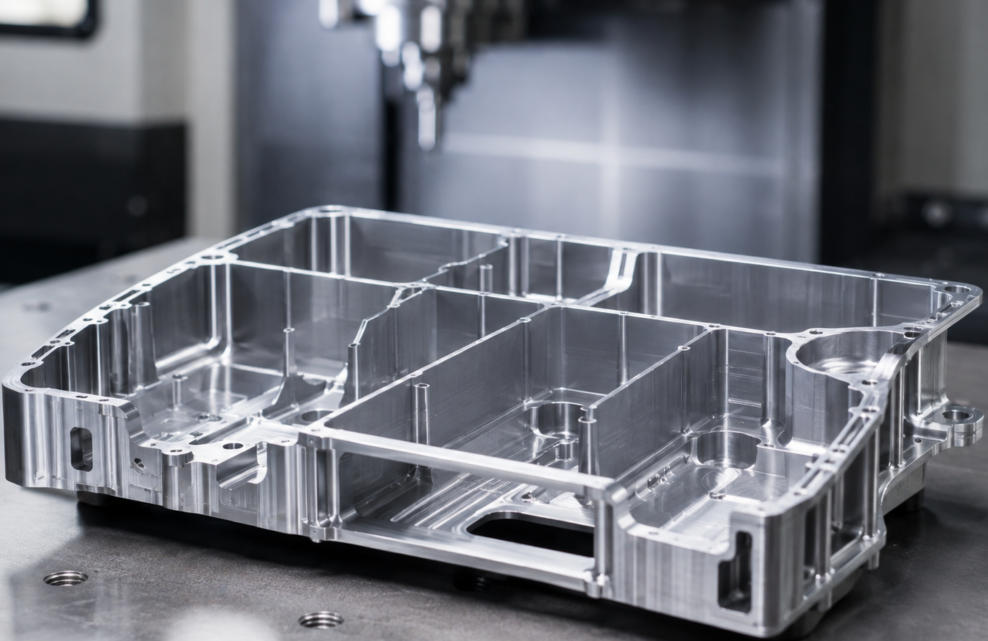
Características geométricas comunes de las piezas mecanizadas por CNC y su impacto en los costes.
El siguiente gráfico resume cómo las diferentes características geométricas influyen en los costes y el tiempo de producción del mecanizado CNC.
| Característica de geometría de la pieza CNC | Características de mecanizado | Impacto en el costo de mecanizado | Impacto en el tiempo de producción | Recomendaciones de optimización |
| Contornos complejos | Requiere rutas de corte y programación complejas. | Alto debido al aumento de los gastos de programación y mecanizado. | Ciclos de mecanizado más largos | Simplifica los contornos innecesarios. |
| Paredes delgadas | Susceptible a vibraciones, flexión y deformación. | Más elevado debido a los requisitos adicionales de soporte y acabado. | Más tiempo debido a las velocidades de corte más lentas. | Mantener un espesor de pared suficiente |
| Bolsillos profundos | Requiere herramientas de corte de largo alcance y una cuidadosa eliminación de virutas. | Mayores costos de herramientas y mecanizado | Más largo debido a las múltiples pasadas de corte. | Reducir la profundidad del bolsillo siempre que sea posible |
| Agujeros de diámetro pequeño | Requiere taladros especializados y posicionamiento preciso. | Mayor cuando se necesitan herramientas de microperforación | Más tiempo debido a operaciones de perforación más lentas | Utilice diámetros de orificio estándar. |
| agujeros profundos | Dificultad en la evacuación de chips y la gestión del calor. | Más elevado debido a los requisitos de perforación especializados. | Más largo debido a la perforación intermitente y los cambios de herramientas. | Optimizar la relación entre la profundidad del orificio y el diámetro. |
| Radios de esquina internos pequeños | Requiere herramientas de corte más pequeñas y menos rígidas. | Más elevado debido a las herramientas especializadas. | Más largo debido a los pases de acabado adicionales | Aumentar el radio de la esquina interior |
| Socavaciones | Requiere herramientas de corte especializadas u orientaciones de mecanizado adicionales. | Más elevado debido a los costes de utillaje y configuración. | Más tiempo debido a operaciones adicionales | Evite cortes innecesarios |
| Tolerancias ajustadas | Requiere mecanizado de precisión e inspección adicional. | Significativamente mayor cuando las tolerancias son innecesariamente estrictas. | Más tiempo debido a los procedimientos de acabado y medición. | Aplicar únicamente tolerancias funcionales. |
| Superficies curvas y de forma libre | Requiere trayectorias de herramienta complejas y mecanizado multieje. | Más elevado debido a los requisitos de mecanizado avanzados. | Más tiempo debido al acabado detallado de la superficie. | Simplificar la geometría de la superficie |
| Dimensiones de la pieza grande | Requiere más materia prima y equipos de mecanizado más grandes. | Mayores costos de materiales y de operación de la maquinaria. | Más tiempo debido al aumento de la eliminación de material. | Optimizar las dimensiones generales de la pieza |
| Formas irregulares | Sujeción y posicionamiento de piezas difíciles | Más elevado debido a los accesorios personalizados. | Más tiempo debido a operaciones de configuración adicionales | Diseñar superficies de referencia que faciliten el mecanizado. |
| Características de múltiples ángulos | Requiere diferentes orientaciones y reposicionamiento de la herramienta. | Más elevado debido a la configuración y programación adicionales. | Más largo debido a las múltiples operaciones de mecanizado. | Alinea las características para reducir el reposicionamiento. |
| Ranuras y canales estrechos | Requiere herramientas de corte pequeñas y una cuidadosa eliminación de las virutas. | Más elevado debido a las herramientas especializadas. | Más tiempo debido a las velocidades de corte más lentas. | Aumentar el ancho de la ranura siempre que sea posible. |
| Acabados superficiales complejos | Requiere operaciones adicionales de acabado y pulido. | Más elevado debido a los gastos de mano de obra y procesamiento. | Más largo debido a etapas de acabado adicionales | Especifique el acabado de la superficie según las necesidades funcionales. |
| Eliminación excesiva de material | Requiere un extenso mecanizado en bruto. | Mayor debido al funcionamiento de la máquina y al desgaste de la herramienta. | Más largo debido al mayor tiempo de corte. | Optimizar la forma de la pieza para reducir el desperdicio de material. |
La relación entre CNC Geometría de la pieza y tiempo de producción
La geometría de las piezas mecanizadas por CNC influye en varias etapas del proceso de fabricación CNC, no solo en la operación de corte propiamente dicha.
| Característica de geometría de la pieza | Proceso de fabricación afectado | Influencia en el tiempo de producción | Principales razones del aumento de tiempo | Estrategias de optimización |
| Formas geométricas simples | Fresado y torneado | Tiempo de producción corto | Menos operaciones de mecanizado y trayectorias de herramienta más sencillas. | Prefiero los diseños geométricos sencillos. |
| Contornos complejos | Programación y fresado CAD/CAM | Significativamente más largo | Trayectorias de herramienta complejas y múltiples pasadas de corte | Simplifica los contornos innecesarios. |
| Paredes delgadas | Desbaste y acabado | Más | Velocidades de corte reducidas y requisitos de soporte adicionales | Mantener un espesor de pared suficiente |
| Cavidades Profundas | Fresado de cajeras | Más | Herramientas de largo alcance, dificultades para evacuar las virutas y múltiples pasadas. | Reduzca la profundidad de la cavidad y mejore la accesibilidad de la herramienta. |
| Agujeros de diámetro pequeño | Trío | Más | Brocas especializadas y parámetros de mecanizado más lentos | Utilice tamaños de broca estándar |
| agujeros profundos | Perforación profunda | Significativamente más largo | Perforación intermitente, eliminación de virutas y reposicionamiento de herramientas. | Optimizar la profundidad y el diámetro del orificio. |
| Radios de esquina internos pequeños | Fresado de perfiles | Más | Las herramientas más pequeñas requieren un corte más lento y pasadas adicionales. | Aumentar el radio de la esquina interior |
| Socavaciones | Fresado especializado | Más | Herramientas de corte especiales y orientaciones de mecanizado adicionales | Eliminar socavaduras innecesarias |
| Características de múltiples ángulos | Mecanizado multieje | Más | Programación adicional de posicionamiento, configuración y trayectoria de herramientas | Organice los elementos para minimizar el reposicionamiento. |
| Superficies curvas y de forma libre | Fresado de 3 y 5 ejes | Significativamente más largo | Movimiento complejo de herramientas y acabado de superficies | Simplificar las transiciones de superficies curvas |
| Tolerancias ajustadas | Mecanizado e inspección de precisión | Más | Acabados adicionales y mediciones dimensionales | Aplique tolerancias más estrictas solo cuando sea necesario. |
| Formas de piezas irregulares | Sujeción de piezas y configuración de la máquina | Más | Accesorios personalizados y posicionamiento complejo | Incluir superficies de referencia accesibles |
| Dimensiones de la pieza grande | Mecanizado en bruto y manipulación de materiales | Más | Mayor remoción de material y mayores distancias de desplazamiento de la máquina. | Optimizar las dimensiones generales |
| Ranuras y canales estrechos | Fresado de ranuras | Más | Herramientas de corte pequeñas y evacuación de virutas limitada. | Aumentar el ancho de la ranura donde lo permitan los requisitos funcionales |
| Acabados superficiales complejos | Acabado y pulido | Más | Operaciones adicionales de mecanizado y postprocesamiento | Especifique los requisitos prácticos de acabado superficial. |
Factores clave que determinan el tiempo de producción CNC
| Factor de tiempo de producción | Cómo la geometría influye en ello | Enfoque que potencialmente ahorra tiempo |
| Tiempo de programación | Las geometrías complejas requieren más programación CAM. | Simplificar los diseños y reutilizar las estrategias de mecanizado estándar. |
| Tiempo de configuración | Las formas irregulares personalizadas requieren accesorios. | Estandarizar el posicionamiento de las piezas de trabajo |
| Tiempo de corte | Las cavidades profundas y la eliminación excesiva de material aumentan la duración del mecanizado. | Reducir la eliminación innecesaria de material |
| Tiempo de cambio de herramienta | Las distintas características especializadas requieren herramientas de corte diferentes. | Estandarizar las dimensiones de las características |
| Hora de finalización | Las superficies complejas y las tolerancias estrictas requieren pasadas adicionales. | Simplificar los requisitos de superficie |
| Tiempo de inspección | Las geometrías complejas requieren más puntos de medición. | Simplificar las características críticas para la inspección |
| Tiempo de reelaboración | Las características difíciles de mecanizar aumentan el riesgo de errores dimensionales. | Mejorar el diseño geométrico y la accesibilidad al mecanizado. |
La geometría de las piezas mecanizadas por CNC influye directamente en casi todas las etapas del proceso de producción , desde la programación y la configuración hasta el corte, el acabado y la inspección. Diseñar piezas con formas más sencillas, características accesibles, tolerancias prácticas y dimensiones estándar puede reducir significativamente el tiempo de producción y mejorar la eficiencia general de la fabricación.
Resumen
La geometría de las piezas mecanizadas por CNC afecta tanto a los costes de mecanizado como al tiempo de producción. Cuando un diseño incluye paredes delgadas, cavidades profundas, agujeros diminutos, esquinas interiores cerradas, socavados, formas complejas o tolerancias difíciles de cumplir, el trabajo se complica. Es posible que el taller necesite pasos adicionales y un mecanizado más preciso.
El uso del diseño orientado a la fabricación puede ayudar a reducir estos problemas. Permite a los equipos eliminar características que no aportan valor, asegurar que las herramientas puedan alcanzar las superficies, ajustar el grosor de las paredes, mantener la uniformidad de las dimensiones y reducir la cantidad de configuraciones necesarias.
En definitiva, un diseño geométrico eficaz no se limita a crear un componente que cumpla con los requisitos funcionales. Se trata también de facilitar, agilizar y abaratar la fabricación de dicho componente, manteniendo la precisión y la calidad requeridas. Cuando los diseñadores de producto y los fabricantes de máquinas CNC se comunican desde el principio, el equipo suele mejorar la velocidad de producción y la competitividad general.